Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
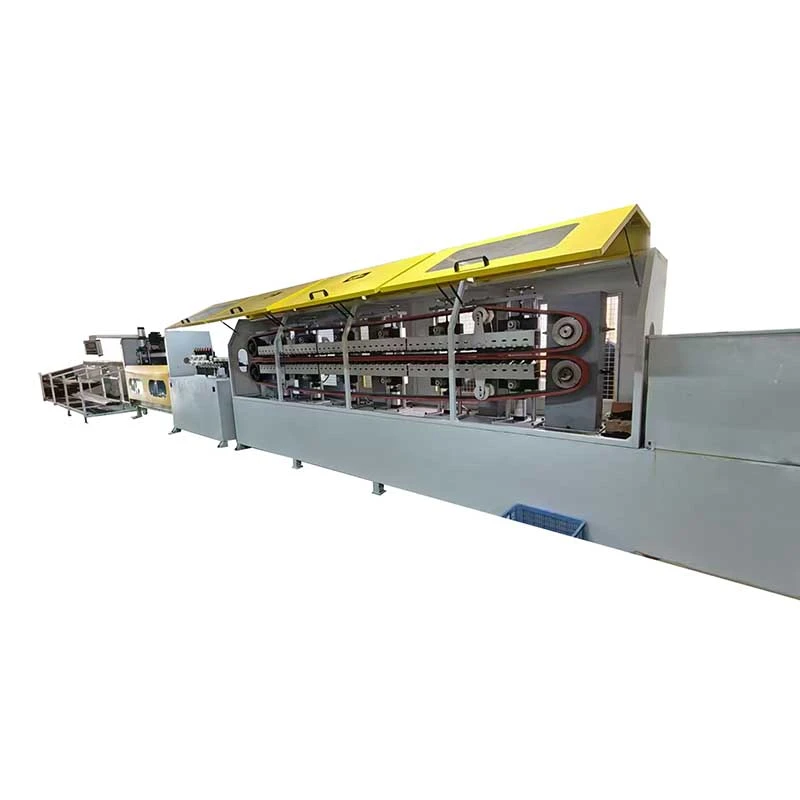
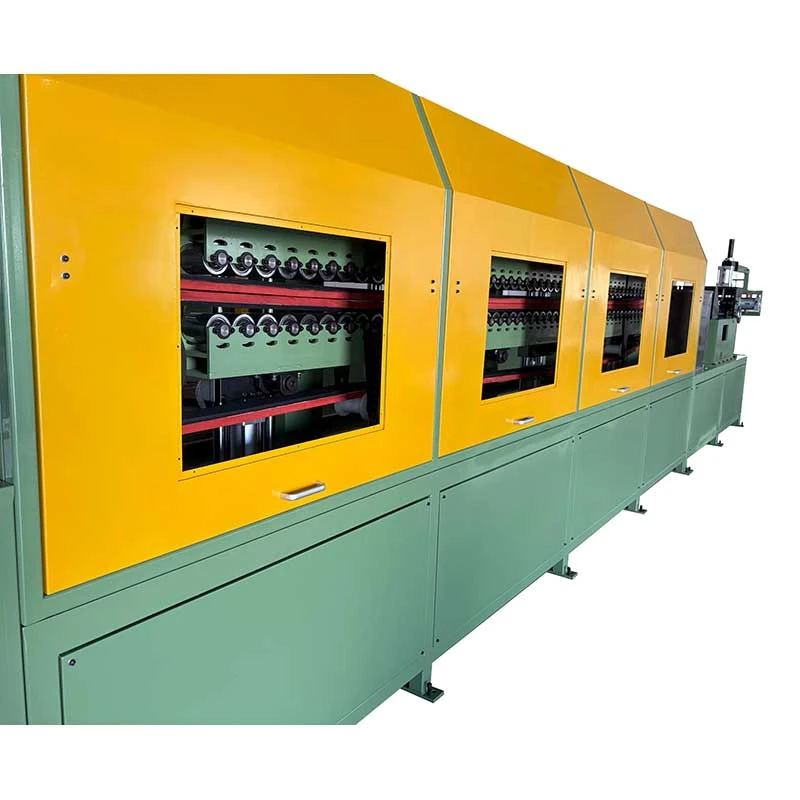
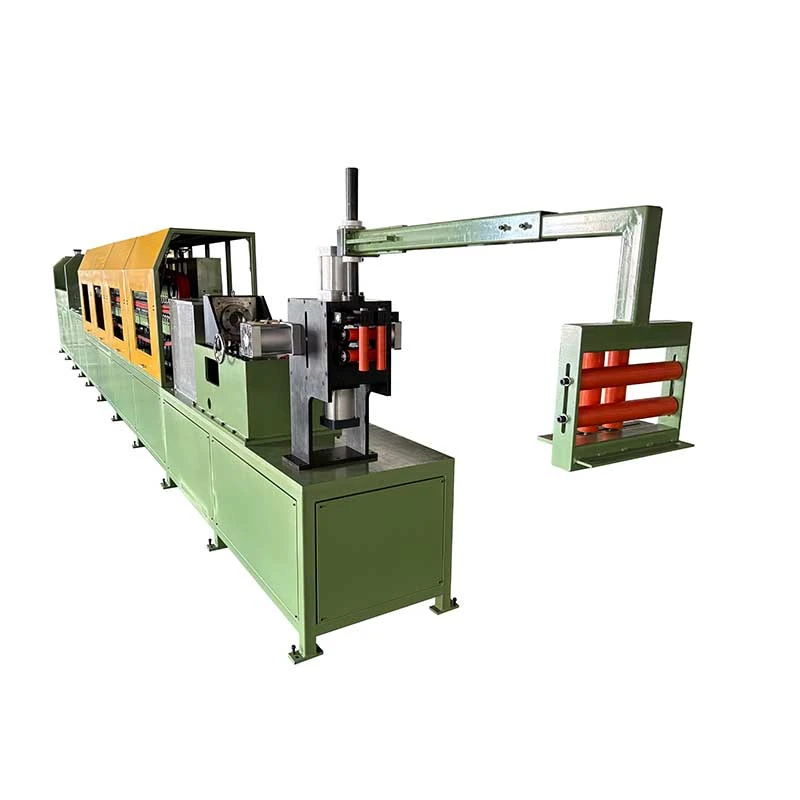
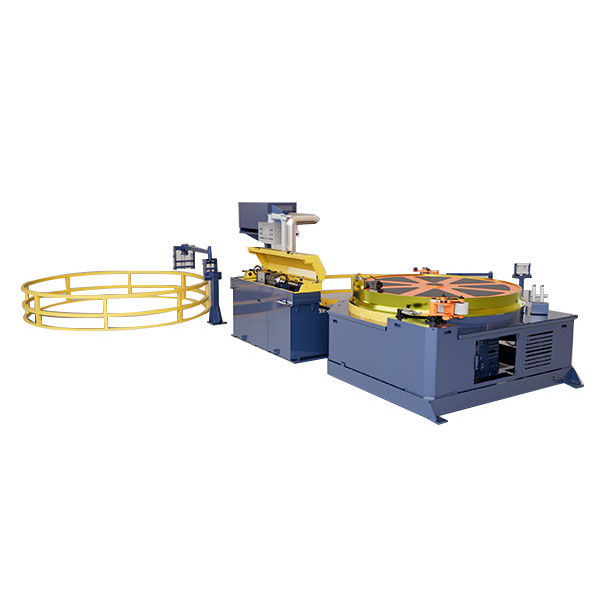
AngAwtomatikong Crawler-Type Cold Drawing Machine na may Coileray dinisenyo para sa tuluy-tuloy na pagguhit at pag-coiling ngmaliit na diameter na mga tubo ng metal. Sa pagguhit ng pwersa ng10–50 kNat bumilis hanggang100 m/min, ang crawler-track drive ay nagbibigay ng matatag na paghila at tuluy-tuloy na operasyon. Pinangangasiwaan nito ang mga diameter ng tubo ngφ5–40 mmat direktang pinapakain ang iginuhit na materyal sa coiler, binabawasanpagputol, paghawak, at pag-iimbak. Angkop para sa mga tubo na tanso, aluminyo, hindi kinakalawang na asero, at carbon steel na ginamit saHVAC, automotive, electrical, at general engineering.
AngAwtomatikong Crawler-Type Cold Drawing Machine na may Coileray idinisenyo para sa mga tagagawa na kailangang patuloy na gumuhit ng maliliit na diameter na metal tubes at tumanggap ng tapos na produkto sa mga coils sa halip na mga tuwid na haba. Pinagsasama nito ang acrawler-type drawing system, precision die holder, PLC control at awtomatikong coiling stationsa isang linya ng produksyon, inaalis ang paulit-ulit na paghinto, pagbabawas, pagputol at manu-manong paglipat sa pagitan ng pagguhit at pag-coiling na mga operasyon.
Ang pagsasaayos na ito ay partikular na kapaki-pakinabang kapag ang produkto ay ibinibigay sa mahabang tuloy-tuloy na haba para sa ibaba ng agos na pagyuko ng tubo, pagputol, paggawa ng heat-exchanger o karagdagang pagguhit. Sinasaklaw ng serye ng FR ang mga diameter ng tubo mula saφ5 hanggang φ40 mm, na may pagguhit ng mga puwersa mula sa10 hanggang 50 kNat maximum na bilis ng pagguhit ng80-100 m/min, depende sa modelo at mga kondisyon ng proseso.


Ang mga tradisyunal na chain o hydraulic drawbench ay hinihila ang tubo sa mga indibidwal na stroke. Ang Awtomatikong Crawler-Type Cold Drawing Machine na may Coiler ay dapat huminto pagkatapos ng bawat stroke upang mai-reset, i-unload o ilipat ng operator ang workpiece. Ang pamamaraang ito ng pagpapatakbo ay katanggap-tanggap para sa mga maiikling tuwid na tubo, ngunit nagiging hindi epektibo kapag kailangan ng customerdaan-daan o libu-libong metro ng tuluy-tuloy na maliit na diameter na tubing.
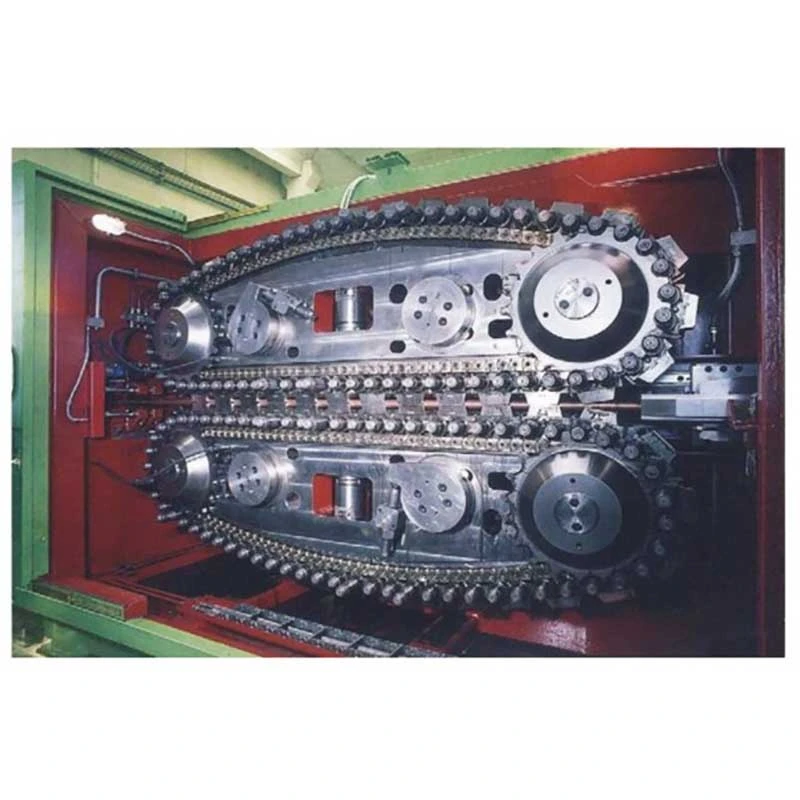
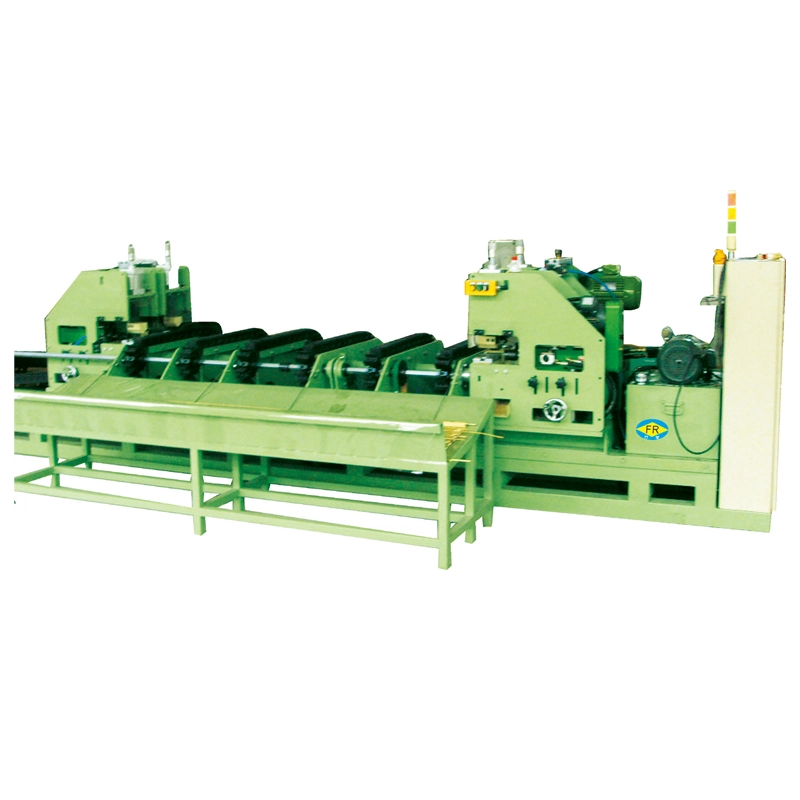
Binabago ng crawler system ang paraan ng paghila mula sa paulit-ulit na paggalaw ng stroke hanggangtuloy-tuloy na friction pulling. Ang upper at lower crawler track ay nakakapit sa tubo sa isang mahabang contact area at patuloy na pinapakain ito sa pamamagitan ng drawing die. Ang tapos na tubo ay direktang pumapasok sa coiler.
Ang resulta ay hindi lamang isang mas mataas na bilis ng pagguhit. Ang mga pangunahing bentahe sa produksyon ay mas kaunting mga hakbang sa paghawak, mas kaunting intermediate na imbakan, pinababang interbensyon ng operator at isang format ng tapos na produkto na maaaring direktang ilipat sa susunod na proseso.
Kapag mahalaga ang tuluy-tuloy na pagguhit:Ito ay pinakamahalaga para sa mahabang-haba na tanso, aluminyo at bakal na tubing kung saan ang dami ng produksyon at paghahatid ng coil ay mas mahalaga kaysa sa paggawa ng mga indibidwal na tuwid na bar.
Kapag hindi gaanong mahalaga:Kung ang iyong produkto ay palaging ibinibigay bilang maiikling tuwid na haba at nangangailangan ng madalas na pagbabago sa pagitan ng magkaibang laki ng tubo, maaaring mas angkop ang isang kumbensyonal na drawbench. Samakatuwid, ang pagpili ng makina ay dapat na batay sa materyal, pagbabawas sa bawat pass, tapos na diameter, kinakailangang haba at format ng paghahatid sa halip na bilis lamang.
1. Tube feeding:Ang papasok na tubo ay ibinibigay mula sa isang decoiler o straight-length feeding system at pumapasok sa makina sa pamamagitan ng entry guide.
2. Drawing die:Ang tubo ay dumadaan sa isang precision drawing die, na binabawasan ang diameter sa labas at kinokontrol ang natapos na dimensional na profile. Ang disenyo ng die at pagpapadulas ay may direktang epekto sa puwersa ng pagguhit, kondisyon sa ibabaw at buhay ng tool.
3. Patuloy na paghila ng crawler:Dalawang parallel crawler track ang nakakapit sa tubo bago o sa paligid ng operasyon ng pagguhit. Maramihang mga pares ng mga pneumatic cylinder ang naglalapat ng kinokontrol na presyon upang mapanatili ang alitan sa pagitan ng mga track at tubo. Hindi tulad ng isang chain drawbench, ang crawler ay hindi kailangang i-release at i-reset pagkatapos ng bawat stroke.
4. Variable-speed drawing:Ang bilis ng pagguhit ay patuloy na nababagay sa loob ng na-rate na hanay. Ang aktwal na bilis ng produksyon ay dapat piliin ayon sa lakas ng materyal, laki ng tubo, ratio ng pagbabawas, pagpapadulas at kinakailangang pagtatapos sa ibabaw kaysa sa simpleng pagpapatakbo sa pinakamataas na bilis.
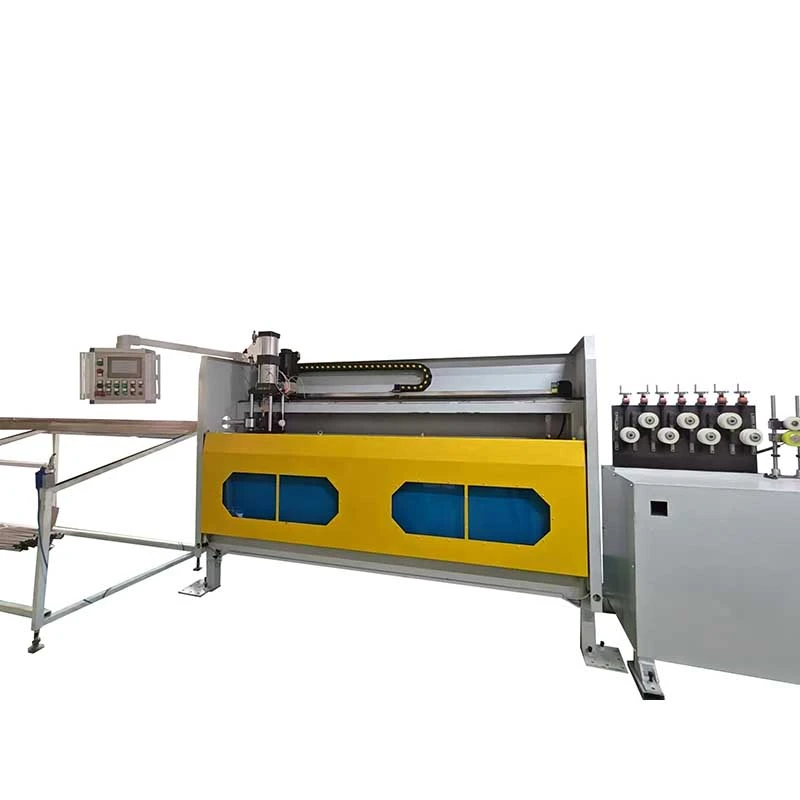
5. Naka-synchronize na coiling:Ang iginuhit na tubo ay pumapasok kaagad sa coiling station pagkatapos umalis sa seksyon ng pagguhit. Ang bilis ng coiling ay sumusunod sa bilis ng pagguhit upang makontrol ang tensyon ng linya at makabuo ng isang matatag na coil.
6. Pagbabago ng coil:Kapag naabot ang preset na haba ng coil o dami ng produksyon, ihihinto ng control system ang linya para sa pagpapalit ng coil at ang susunod na spool o drum ay maaaring iposisyon para sa produksyon.
7. Kontrol ng PLC at HMI:Pinamamahalaan ng control system ang bilis ng pagguhit, pagbibilang ng haba, pagpapatakbo ng coiling at pagkakasunud-sunod ng pagbabago ng coil, na nagpapahintulot sa operator na subaybayan ang kumpletong proseso mula sa isang control station.
Ang crawler drive ay nagbibigay ng tuluy-tuloy na paghila sa halip na mga paulit-ulit na pull-stop cycle. Nag-aalok ang FR-16 at FR-25 ng bilis ng pagguhit hanggang sa80 m/min, habang ang FR-38 ay umaabot hanggang sa100 m/min.
Para sa isang producer ng high-volume na copper tube na nagsu-supply ng mahabang coil sa mga manufacturer ng HVAC, maaaring alisin ng prinsipyong ito sa pagpapatakbo ang downtime na nauugnay sa paulit-ulit na drawbench stroke. Gayunpaman, ang maximum na bilis ay hindi awtomatikong ang pinakamahusay na bilis ng produksyon. Para sa mahirap na mga gradong hindi kinakalawang na asero o mataas na mga ratio ng pagbabawas, ang isang mas mababang bilis na may naaangkop na pagpapadulas ay maaaring magbigay ng mas mahusay na buhay ng tool at kalidad ng ibabaw.
Ang haba ng contact ng crawler ay mula sa1800 hanggang 3500 mm. Ang mas mahabang contact area ay nagbibigay-daan sa drawing force na maipamahagi sa mas malaking haba ng tube, na binabawasan ang panganib na madulas ang crawler kapag kinakailangan ang mas mataas na puwersa ng paghila.
Ang parameter na ito ay nagiging partikular na mahalaga kapag nagpoproseso ng mas mahirap na mga materyales, mas malalaking diameter ng tubo o mas mataas na pagbabawas. Para sa malambot na tubo ng tanso na may katamtamang pagbabawas, hindi kinakailangan ang pinakamahabang crawler.
Gumagamit ang serye ng FR ng maramihang mga pares ng air-cylinder upang kontrolin ang presyon ng clamping ng crawler. Gumagamit ang FR-16 ng 8 pares, ang FR-25 ay gumagamit ng 10 pares at ang FR-38 ay gumagamit ng 12 pares.
Ang layunin ay upang mapanatili ang sapat na frictional grip sa kahabaan ng drawing zone nang hindi umaasa sa labis na presyon sa isang punto. Ang tamang pagsasaayos ng presyon ay mahalaga dahil ang hindi sapat na presyon ay maaaring maging sanhi ng pagdulas, habang ang labis na presyon ay maaaring markahan o deform ang ibabaw ng tubo.
Ang tapos na tubo ay direktang sinusugat sa isang spool o drum pagkatapos ng pagguhit. Ito ay kapaki-pakinabang para sa HVAC, refrigeration at automotive tubing kung saan ang mga downstream na proseso ay madalas na nangangailangan ng mahabang tuluy-tuloy na materyal.
Ang isang copper tube producer na gumagamit ng FR-38 para sa air-conditioning tubing ay maaaring ilipat ang natapos na coil nang direkta sa kasunod na pagputol, baluktot o heat-exchanger na produksyon sa halip na putulin muna ang materyal sa mga tuwid na haba, i-bundle ito at pagkatapos ay ipakain ito sa isa pang proseso.
Ang tatlong karaniwang modelo ay sumasaklaw sa iba't ibang diameter at mga kinakailangan sa lakas ng pagguhit. Ang pagpili ng mas malaking modelo dahil lamang sa nag-aalok ito ng mas mataas na pinakamataas na bilis ay maaaring tumaas ang mga gastos sa kagamitan at enerhiya nang hindi pinapabuti ang produksyon kung ang kinakailangang laki at pagbabawas ng tubo ay maliit.
| Modelo | FR-16 | FR-25 | FR-38 |
| Saklaw ng Diameter ng Tube | φ5-φ16 mm | φ10-φ25 mm | φ10-φ40 mm |
| Lakas ng Pagguhit | 10 kN | 30 kN | 50 kN |
| Pangunahing Motor Power | 15 kW | 22 kW | 37 kW |
| Bilis ng Pagguhit | 0-80 m/min | 0-80 m/min | 0-100 m/min |
| Mga Pares ng Silindro ng Hangin | 8 pares | 10 pares | 12 pares |
| Lapad ng Crawler | 80 mm | 100 mm | 120 mm |
| Haba ng Contact ng Crawler | 1800 mm | 2500 mm | 3500 mm |
| Coiling Station | Pinagsama | Pinagsama | Pinagsama |
Pagpili ng modelo:Ang FR-16 ay angkop sa mas maliliit na laki ng tubo hanggang sa φ16 mm; Ang FR-25 ay nagbibigay ng mas mataas na puwersa sa pagguhit para sa φ10-φ25 mm na mga aplikasyon; Ang FR-38 ay inilaan para sa mas malalaking sukat ng tubo hanggang sa φ40 mm at mga application na nangangailangan ng hanggang 50 kN na puwersa sa pagguhit. Ang pangwakas na pagpili ay dapat kumpirmahin mula sa panimulang diameter, tapos na diameter, materyal na grado, pagbabawas sa bawat pass, paraan ng pagpapadulas at kinakailangang output ng produksyon.
Mga karaniwang materyales:Copper at aluminum tubes para sa air-conditioning coils, refrigeration system, condensers at evaporators.
Sitwasyon ng customer:Gumagamit ang isang tagagawa ng copper tube ng FR-38 crawler drawbench na may pinagsamang coiling para makagawa ng mahabang air-conditioning tubing. Ang tuluy-tuloy na proseso ng pagguhit ay nagpapahintulot sa iginuhit na tubo na direktang pumasok sa coiler, na binabawasan ang pangangailangan para sa intermediate cutting at manu-manong paglipat bago ang susunod na operasyon ng produksyon.
Para sa application na ito, ang bilis ng pagguhit at katatagan ng coil ay karaniwang mas mahalaga kaysa sa maximum na puwersa ng pagguhit nang nag-iisa. Ang pagpapadulas, kondisyon ng mamatay at huling dimensional tolerance ay dapat suriin kasama ng mga kinakailangan sa output.
Mga karaniwang materyales:Carbon steel, hindi kinakalawang na asero, tanso at aluminum tubing para sa mga linya ng preno, fuel system at mga air-conditioning system ng sasakyan.
Sitwasyon ng customer:Gumagamit ang isang automotive tubing supplier ng FR-25 para sa tuluy-tuloy na produksyon ng coiled small-diameter tubing. Iniiwasan ng crawler pulling system ang paulit-ulit na acceleration at deceleration na nauugnay sa pasulput-sulpot na pagguhit, na tumutulong sa producer na mapanatili ang isang mas matatag na tuluy-tuloy na proseso bago ang downstream na pagputol at pagbuo.
Para sa automotive tubing, ang kondisyon ng ibabaw at dimensional consistency ay maaaring mas mahalaga kaysa sa pagkamit ng pinakamataas na posibleng bilis ng linya dahil ang mga depekto ay maaaring maging magastos pagkatapos ng baluktot, paglalagablab o pagpupulong.
Mga karaniwang materyales:Hindi kinakalawang na asero at iba pang precision alloy na ginagamit para sa maliit na diameter na tubing at mga bahagi ng instrumentation.
Sitwasyon ng customer:Gumagamit ang isang tagagawa ng medikal na aparato ng FR-16 upang gumuhit ng maliit na diameter na stainless steel na tubing para sa kasunod na pagputol at pagpupulong. Ang tuluy-tuloy na proseso ay angkop kapag ang mahaba, pare-parehong haba ng tubo ay kinakailangan bago ang materyal ay gupitin sa mga indibidwal na bahagi.
Para sa mga aplikasyong medikal at instrumentasyon, kadalasang hindi gaanong mahalaga ang maximum na bilis kaysa sa dimensional na kontrol, kondisyon sa ibabaw, katatagan ng tool at masusubaybayang kalidad ng inspeksyon.
Ang mga maliliit na tubo na tanso, aluminyo at bakal ay maaaring iguhit at i-coiled para sa mga de-koryenteng bahagi, instrumentasyon, mga bahagi ng paglipat ng init at iba pang mga produktong inhinyero. Ang pinagsama-samang configuration ng coiling ay pinaka-kapaki-pakinabang kung saan ang susunod na proseso ay maaaring tumanggap ng tuluy-tuloy na coil material.
Kasama sa karaniwang pakete ng makina angcrawler drawing system, pangunahing motor, gearbox, die holder, pneumatic clamping system, integrated coiling station, PLC control cabinet na may HMI at mga karaniwang bahagi ng makina.
Ang mga drawing dies para sa mga partikular na laki ng tubo ay karaniwang pinipili ayon sa materyal ng customer at iskedyul ng pass at maaaring banggitin nang hiwalay. Ang mga decoiler, karagdagang kagamitan sa pagpapakain, mga espesyal na coiling drum, naka-customize na automation at iba pang upstream o downstream na kagamitan ay maaaring i-configure ayon sa linya ng produksyon.
| MOQ | 1 kumpletong set ng makina |
| Pagpepresyo na Batay sa Dami | 1 set / 2-4 set / 5+ set; ang panghuling presyo ng yunit ay sinipi ayon sa modelo, pagsasaayos at dami ng order |
| Termino ng Trade | FOB Shenzhen Port, China; iba pang Incoterms na makukuha sa pamamagitan ng kasunduan |
| Termino ng Pagbabayad | 30% na deposito pagkatapos ng kumpirmasyon ng order; 70% balanse bago ipadala pagkatapos ng pagsubok sa pagtanggap ng pabrika |
| Standard Order Lead Time | FR-16 / FR-25: humigit-kumulang 30-60 araw; FR-38 at mga naka-customize na configuration: humigit-kumulang 60-90 araw |
| Pinabilis na Order | Maaaring isaayos ang priyoridad na produksyon ayon sa kapasidad at pagsasaayos ng pabrika. Ang pinabilis na petsa ng paghahatid ay dapat kumpirmahin sa komersyal na panipi bago ilagay ang order. |
| Warranty | 12 buwan mula sa pagkomisyon |
Mahalaga:Magsisimula ang lead time pagkatapos makumpirma ang mga teknikal na detalye, mga kinakailangan sa pagguhit at komersyal na termino. Maaaring makaapekto sa panghuling iskedyul ng paghahatid ang mga custom na dies, espesyal na automation, imported na mga de-koryenteng bahagi at mga kinakailangan sa pagsubok na partikular sa customer.
Ang Awtomatikong Crawler-Type Cold Drawing Machine na may Coiler ay inengineered sa aktwal na proseso ng pagguhit ng tubo ng customer sa halip na pinili lamang ayon sa nominal na diameter ng tubo. Bago ang produksyon, maaaring suriin ng technical team angmateryal na grado, panimulang laki, tapos na laki, pagbabawas ng ratio, kinakailangang puwersa ng pagguhit, bilis ng produksyon at mga kinakailangan sa pag-coiling.
1. Process engineering:Kumpirmahin ang materyal ng tubo, mga sukat, pag-aayos ng die, configuration ng crawler at mga kinakailangan sa pag-coiling.
2. Pagsusuri ng materyal:Siyasatin ang mga pangunahing bakal, shaft, gear, mga bahagi ng crawler at iba pang bahagi na nagdadala ng pagkarga bago i-machining.
3. Precision machining:Mga frame ng machine crawler at mga pangunahing bahagi ng mekanikal ayon sa mga guhit ng engineering at mga kinakailangang pagpapaubaya.
4. Mechanical na pagpupulong:Magtipon ng crawler drive, gearbox, pneumatic clamping system, die holder at coiling system.
5. Pagsasama ng elektrikal:Mag-install ng PLC, HMI, mga sensor, motor at mga bahagi ng kontrol at kumpletong mga wiring ng makina.
6. Pag-commissioning ng PLC:I-verify ang kontrol sa bilis ng pagguhit, pagbibilang ng haba, pag-synchronize ng coiling at pagkakasunud-sunod ng pagbabago ng coil.
7. Pagsubok sa pabrika:Ang makina ay sumasailalim sa idle running at load testing. Kung saan available ang mga sample ng tubo ng customer, maaaring suriin ang pagganap ng pagguhit at pag-coiling gamit ang aktwal na materyal.
8. Panghuling inspeksyon:Suriin ang mga sukat ng makina, electrical function, pneumatic operation, lubrication, safety device at tapos na kondisyon ng coil.
9. I-export ang packaging:Ang makina ay naka-pack ayon sa mga kinakailangan sa transportasyon sa ibang bansa, na may proteksyon laban sa kahalumigmigan, kaagnasan at pinsala sa paghawak.
Drawbench engineering mula noong 1998.Ang FangRong ay nakatuon sa malamig na pagguhit at mga kaugnay na kagamitan sa pagbuo ng metal sa loob ng higit sa dalawang dekada. Ang background ng engineering ng kumpanya ay kinabibilangan ng Taiwanese drawing-equipment partnership at kasunod na independiyenteng pag-unlad ng pagmamanupaktura.
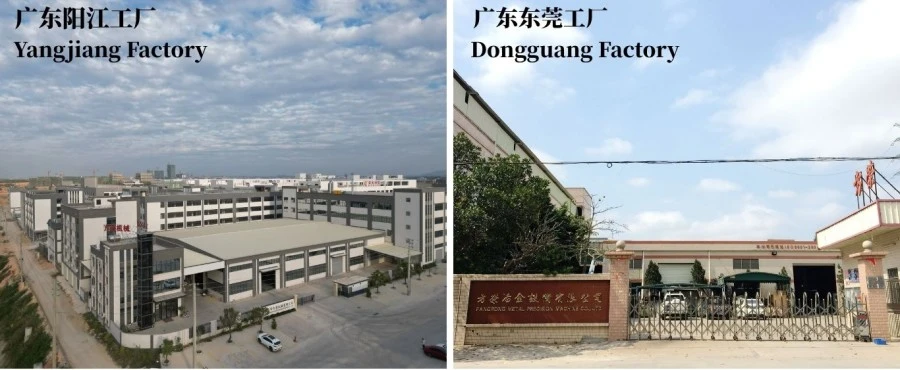
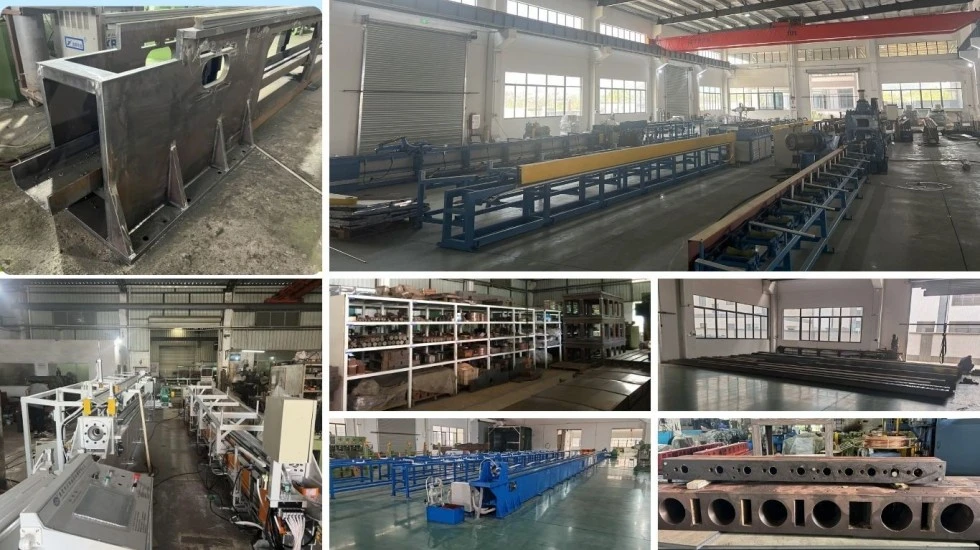
Dalawang pasilidad sa pagmamanupaktura.Sinusuportahan ng mga pasilidad ng produksyon ng Dongguan at Yangjiang ang mekanikal na katha, pagpupulong, pagsubok at paghahatid ng kagamitan para sa iba't ibang dami ng order.
Pang-internasyonal na karanasan sa pag-install.Ang kagamitan ng FangRong ay naibigay sa mga customer sa higit sa 70 bansa, na nagbibigay ng praktikal na karanasan sa iba't ibang materyales sa tubo, mga kinakailangan sa produksyon at kundisyon ng pabrika.
Pagsubok sa pagtanggap ng pabrika.Ang mga pangunahing function ng pagpapatakbo ay sinusuri bago ipadala. Para sa mga proyekto kung saan ang mga sample ng customer ay ibinibigay nang maaga, ang proseso ng pagguhit at pag-coiling ay maaaring masuri laban sa aktwal na materyal sa produksyon.
Suporta sa engineering na nakabatay sa aplikasyon.Maaaring tumulong ang technical team sa pagpili ng die, pagkalkula ng puwersa ng pagguhit, pagpaplano ng pass-schedule, configuration ng crawler, layout ng makina at mga kinakailangan sa pag-coiling. Ito ay partikular na mahalaga kapag pinapalitan ang isang pasulput-sulpot na drawbench ng isang tuloy-tuloy na linya ng pagguhit.
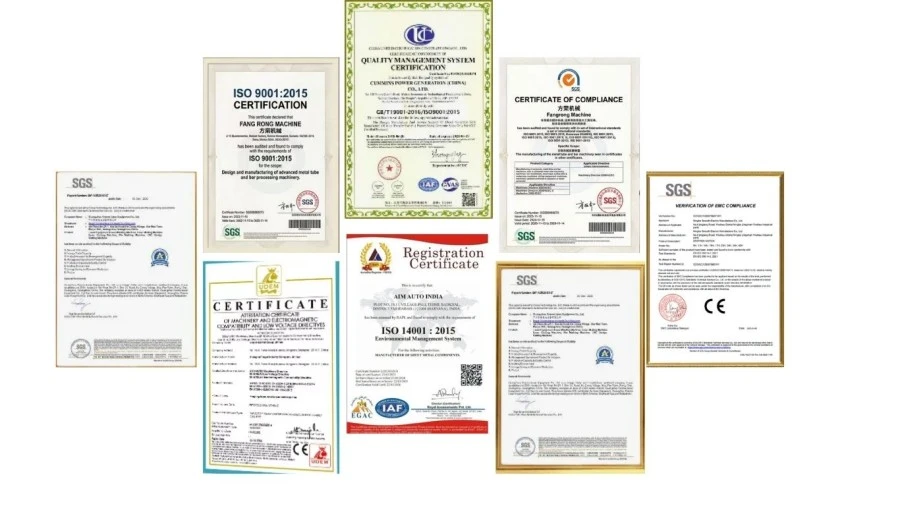
ISO 9001:2015— Quality management system na sumasaklaw sa disenyo, produksyon, pag-install at serbisyo. Certificate No. UQ231211R1.
Pagmarka ng CE— Ang mga karaniwang FR na makina ay binibigyan ng dokumentasyon ng pagsunod sa CE na naaangkop sa pagsasaayos ng makina at mga nauugnay na kinakailangan sa EU. Ang pagtatasa sa kaligtasan ng makinarya ay batay sa mga naaangkop na kinakailangan ngDirektiba 2006/42/ECat nauugnay na magkakatugmang pamantayan.
SGS Inspeksyon— Maaaring isaayos ang inspeksyon ng third-party para sa napagkasunduang mga detalye ng makina, pagganap at mga kinakailangan sa kaligtasan.
Portfolio ng patent— Ang FangRong ay nakabuo ng mga patented na teknolohiya na may kaugnayan sa mga kagamitan sa pagguhit, mga die holder, mga mekanismo ng tensioning at iba pang mga bahagi na bumubuo ng metal.
Tandaan:Ang pagsunod sa CE ay partikular sa pagsasaayos. Kung ang makina ay i-import sa EU, ang panghuling teknikal na file, deklarasyon ng pagsang-ayon, mga aparatong pangkaligtasan at pagsasaayos ng elektrikal ay dapat kumpirmahin para sa eksaktong ibinibigay na makina. Maaaring talakayin ang dokumentasyon ng UKCA at iba pang mga kinakailangan na partikular sa merkado bago ang produksyon.
Ang Automatic Crawler-Type Cold Drawing Machine to Coil ay inihanda para sa international shipment na may export-oriented na packaging at proteksyon para sa mekanikal, elektrikal at pneumatic na mga bahagi. Ang huling paraan ng pag-iimpake ay nakasalalay sa mga sukat ng makina, ruta ng pagpapadala at kung ang kagamitan ay ipinadala bilang isang kumpletong makina o sa mga hiwalay na seksyon.
Para sa mga proyekto sa ibang bansa, ang listahan ng pag-iimpake, mga sukat ng makina, kabuuang timbang at pagsasaayos ng pagkarga ay kinukumpirma bago ipadala upang maihanda ng mamimili ang customs clearance, transportasyon sa loob ng bansa at mga kagamitan sa pagbabawas ng pabrika nang maaga.
Magsimula sa aktwal na diameter ng tubo at puwersa ng pagguhit sa halip na pinakamataas na bilis. Sinasaklaw ng FR-16 ang φ5-φ16 mm at nagbibigay ng 10 kN; Sinasaklaw ng FR-25 ang φ10-φ25 mm at nagbibigay ng 30 kN; Sinasaklaw ng FR-38 ang φ10-φ40 mm at nagbibigay ng 50 kN. Ang lakas ng materyal, panimulang diameter, tapos na diameter at pagbabawas sa bawat pass ay dapat ding isaalang-alang.
Oo, ang serye ng FR ay maaaring i-configure para sa tanso, aluminyo, hindi kinakalawang na asero, carbon steel at mga piling espesyal na haluang metal. Gayunpaman, ang parehong makina ay hindi dapat ipagpalagay na gumamit ng magkaparehong mga dies, pagpapadulas o mga parameter ng pagguhit para sa bawat materyal. Ang mas mahirap na materyales ay karaniwang nangangailangan ng higit na puwersa sa pagguhit at mas malapit na kontrol sa pagbabawas at pagpapadulas.
Ang 100 m/min ay ang pinakamataas na rate ng bilis ng FR-38 sa ilalim ng angkop na mga kondisyon ng proseso. Ang aktwal na bilis ng produksyon ay nakasalalay sa materyal, mga sukat ng tubo, pagbabawas, disenyo ng die, pagpapadulas, mga kinakailangan sa ibabaw at mga kondisyon ng coiling. Ang pagpapatakbo sa pinakamataas na bilis ay kapaki-pakinabang lamang kapag ang kumpletong proseso ay maaaring mapanatili ang matatag na kalidad sa bilis na iyon.
Ang pangunahing pagkakaiba ay ang paraan ng paghila. Ang isang maginoo na drawbench ay kumukuha ng mga stroke, habang ang crawler system ay nagbibigay ng tuluy-tuloy na friction-based na paghila. Ito ay kapaki-pakinabang para sa mahabang tuluy-tuloy na mga tubo dahil binabawasan nito ang mga stop-start cycle at pinapayagan ang iginuhit na produkto na direktang pumasok sa coiler.
Ang wastong presyon ng crawler, kondisyon ng track, pagkakahanay at pagpapadulas ng proseso ay mahalaga. Ang sobrang presyon ng pag-clamping ay maaaring makapinsala sa mga sensitibong ibabaw, habang ang hindi sapat na presyon ay maaaring maging sanhi ng pagdulas. Samakatuwid, ang sistema ng pag-clamping ay kailangang ayusin ayon sa materyal ng tubo at mga kinakailangan sa ibabaw sa halip na maglapat lamang ng pinakamataas na presyon.
Mangyaring ibigay angmateryal na grado, panimulang diameter ng tubo, tapos na diameter, kapal ng pader ng tubo kung naaangkop, kinakailangang bilis ng pagguhit, target na output ng produksyon, mga sukat ng coil at available na power supply. Ang isang sample ng pagguhit o umiiral na iskedyul ng pass ay kapaki-pakinabang din. Ang mga parameter na ito ay nagbibigay-daan sa kinakailangang puwersa ng pagguhit at modelo ng makina na suriin bago ang panipi.
Kasama sa karaniwang makina ang drawing system at die holder. Ang mga dies para sa mga partikular na laki ng tubo ay pinili ayon sa materyal at sukat ng customer at karaniwang sinipi ayon sa kinakailangang proseso ng pagguhit.
Oo. Kasama sa configuration ng FR-series ang isang integrated coiling station. Ang coiler ay sumusunod sa bilis ng drawing line at pinapaikot ang natapos na tubo papunta sa tinukoy na spool o drum. Ang haba ng coil, pag-igting at mga kinakailangan sa pagbabago ay dapat kumpirmahin sa panahon ng teknikal na detalye.
Ang karaniwang MOQ ay1 kumpletong set ng makina. Maaaring ihanda ang mga panipi na nakabatay sa dami1 set, 2-4 sets at 5+ sets. Ang panghuling presyo ng unit ay nakadepende hindi lamang sa dami kundi pati na rin sa napiling modelo, tooling, coiling configuration, automation at mga kinakailangan na partikular sa customer.
Ang karaniwang FOB quotation ay batay saShenzhen Port, China. Kung ang iyong logistics arrangement ay nangangailangan ng isa pang Chinese port, ang shipping term at inland na gastos sa transportasyon ay maaaring muling kalkulahin sa quotation.
Karaniwang nangangailangan ang karaniwang FR-16 at FR-25 na mga order30-60 araw. Karaniwang nangangailangan ang FR-38 at mga makinang may customized na configuration60-90 araw. Ang kumpirmadong lead time ay magsisimula pagkatapos ma-finalize ang mga teknikal na detalye at mga detalye ng order.
Maaaring pag-usapan ang priyoridad na produksyon para sa mga kagyat na proyekto. Ang isang pinabilis na order ay napapailalim sa kasalukuyang kapasidad ng pabrika, pagkakaroon ng bahagi at pagsasaayos ng makina. Ang pinabilis na petsa ng paghahatid ay dapat kumpirmahin sa pamamagitan ng pagsulat sa komersyal na panipi bago ilagay ang order.
Ang karaniwang kaayusan sa pagbabayad ay30% na deposito pagkatapos ng kumpirmasyon ng order at 70% na balanse bago ipadala pagkatapos ng pagsubok sa pagtanggap ng pabrika. Maaaring talakayin ang mga alternatibong termino para sa mga kwalipikadong proyekto.
Sinusuri ang makina para sa mekanikal na operasyon, mga electrical function, pneumatic clamping, drawing-speed control, coiling synchronization, safety functions at pangkalahatang pagpupulong. Kapag ibinigay ang mga sample ng tubo ng customer, maaaring ayusin ang mga aktwal na pagsubok sa pagguhit at pag-coiling bago ipadala.
Oo. Maaaring magbigay ang FangRong ng gabay sa pag-install, suporta sa pagkomisyon at pagsasanay sa operator. Maaaring saklawin ng pagsasanay ang pagpapatakbo ng makina, pagpapalit ng mamatay, regular na pagpapanatili, pagsasaayos ng crawler at pangunahing diagnosis ng pagkakamali. Ang eksaktong pag-aayos ng serbisyo ay nakumpirma ayon sa proyekto at destinasyon.
Ang karaniwang panahon ng warranty ay12 buwan mula sa pagkomisyon. Ang mga karaniwang kapalit na bahagi gaya ng mga bahagi ng crawler, gear, seal at sensor ay maaaring ibigay ayon sa configuration ng makina. Available din ang malayuang teknikal na suporta para sa mga isyu sa pagpapatakbo at pagpapanatili.
Oo, kung saan makakapagbigay ang customer ng kinatawan ng materyal na tubo at ang kinakailangang impormasyon sa pagguhit nang maaga. Ang pagsubok gamit ang aktwal na materyal ay partikular na kapaki-pakinabang para sa mga bagong aplikasyon dahil pinapayagan nito ang lakas ng pagguhit, bilis, pagpapadulas, kondisyon sa ibabaw at pagganap ng coiling na masuri bago ihatid.
Dapat ihanda ng mamimili ang kinakailangang pundasyon, mga posisyon ng anchor, suplay ng kuryente, naka-compress na hangin, sistema ng pagpapadulas at kagamitan sa paghawak ng materyal ayon sa panghuling layout ng makina. Ang FangRong ay maaaring magbigay ng mga guhit ng pundasyon, impormasyon ng anchor-bolt at mga kinakailangan sa pag-install bago ipadala.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel