Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
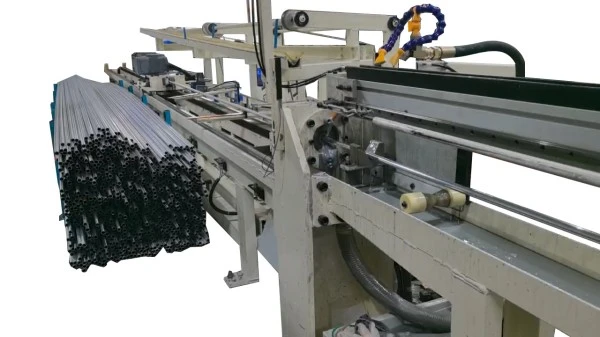
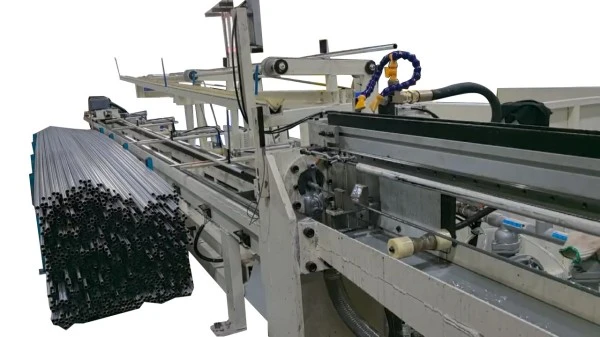
Ang FR-50 Automatic Rack-Pinion Cold Drawing Machine ay isang 50 kN servo-driven drawbench para sa precision tube at bar drawing. Gumagamit ito ng rack-and-pinion transmission na may 30 kW Inovance servo motor, na nagbibigay ng matatag na kontrol sa bilis at pinababang vibration. Angkop para sa mga aplikasyon ng tanso, aluminyo, hindi kinakalawang na asero at carbon steel.
Ang FR-50 Automatic Rack-Pinion Cold Drawing Machine ay isang50 kN servo-driven na drawbenchpara sa katumpakan na pagguhit ng maliliit at katamtamang diameter na mga tubo at solidong bar. Sa halip na isang conventional chain o hydraulic transmission, ito ay gumagamit ng arack-and-pinion drivepinapagana ng a30 kW Inovance servo motorat a1:15 planetary right-angle gearbox.
Ang makina ay may isang4 m epektibong haba ng pagguhit, 2 m mandrel stroke, bilis ng pagguhit ng0–40 m/minat bilis ng pagbabalik ng karwahe ng hanggang sa30 m/min. Ang nakalistang maximum tube OD ayφ40 mm. Ang aktwal na kapasidad ng pagguhit ay nakasalalay sa grado ng materyal, mga sukat ng panimulang, kapal ng pader, pagbabawas sa bawat pass at disenyo ng die.


Ang FR-50 ay inilaan para samaliit at katamtamang diameter na pagguhit ng tubo at bar. Kasama sa mga karaniwang materyales ang tanso, aluminyo, hindi kinakalawang na asero at carbon steel, ngunit ang parehong laki ng makina ay hindi maaaring ilapat sa bawat materyal at iskedyul ng pagbabawas.
Halimbawa, ang isang mas malaking tubo na gawa sa malambot na tansong haluang metal ay maaaring mangailangan ng mas kaunting puwersa ng pagguhit kaysa sa isang mas maliit na hindi kinakalawang na asero na tubo na may mabigat na pagbawas. Dahil dito,tube OD lamang ay hindi dapat gamitin upang piliin ang drawbench.
Bago kumpirmahin ang makina, ibigay ang:
Materyal na grado
Panimulang laki ng tubo o bar
Tapos na laki
Kapal ng paderpara sa mga tubo
Pagbawas sa bawat pass
Kinakailangang haba ng pagguhit
Target na output ng produksyon
Ang mga parameter na ito ay ginagamit upang suriin ang kinakailangang puwersa ng pagguhit, pag-aayos ng tool at oras ng pag-ikot. Kung ang kinakalkula na pagkarga ay lumampas sa praktikal na hanay na 50 kN, dapat isaalang-alang ang isang mas malaking drawbench.
Ang karwahe ay minamaneho ng apinion na kinokontrol ng servopaglalagay ng precision rack na naayos sa kahabaan ng machine bed. Ang transmission na ito ay nag-aalis ng chain tensioning at chain elongation na nauugnay sa chain-driven na drawbenches at iniiwasan ang cylinder, pump at hydraulic oil circuit na kinakailangan ng mga hydraulic system.
Ang pangunahing benepisyo ng proseso ay ang kakayahang kontrolinbilis ng pagguhit, acceleration, deceleration at posisyon ng karwahesa pamamagitan ng servo system. Ito ay kapaki-pakinabang kapag ang proseso ng produksyon ay nangangailangan ng paulit-ulit na pag-drawing cycle o iba't ibang bilis para sa iba't ibang materyales at pagbabawas.
Ang pagpapadala ng rack-and-pinion ay hindi mismo tumutukoy sa kalidad ng tapos na produkto. Ang geometry ng die, pagkakahanay ng mandrel, pagpapadulas, kundisyon ng materyal at iskedyul ng pagguhit ay nananatiling kritikal sa panghuling sukat ng tubo o bar at kondisyon sa ibabaw.
Ang rated drawing force ay50 kN. Ang magagamit na hanay ay nakasalalay sa lakas ng materyal, pagbabawas ng cross-section, friction at tooling. Dapat piliin ang makina na may sapat na margin ng puwersa sa halip na patuloy na pinapatakbo sa limitasyon ng na-rate na kapasidad nito.
Ang pagguhit ng tubo ay gumagamit ng isang die kasama ng amandrel o core rodupang kontrolin ang panloob na sukat. Sinusuportahan ng FR-50 ang panloob na pagpapadulas para sa mga tubo na may ID ng16 mm o mas malaki, napapailalim sa napiling configuration ng tooling.
Para sa mga solid bar, hindi kinakailangan ang mandrel system. Ang parehong drawbench ay maaaring i-configure para sa tube at bar application kapag ang mga sukat ng produkto, tooling at pag-load ng drawing ay nasa saklaw ng makina.
Maaaring ibigay ang Awtomatikong Rack-Pinion Cold Drawing Machinesemi-awtomatiko o ganap na awtomatikomga pagsasaayos. Depende sa pagkakasunud-sunod ng produksyon, maaaring masakop ng automation ang feeding, mandrel threading, panloob at panlabas na pagpapadulas, pagguhit, pagbabawas at pagbabalik ng karwahe.
| Parameter | Pagtutukoy |
| Modelo | FR-50 |
| Lakas ng Pagguhit | 50 kN |
| Form ng Pagguhit | Single-line (1 strand) |
| Mabisang Haba ng Pagguhit | 4 m |
| Core-Rod Stroke | 2 m |
| Max. Tube OD | φ40 mm, depende sa materyal at pagbabawas |
| Bilis ng Pagguhit | 0–40 m/min, walang katapusang variable |
| Bilis ng Pagbabalik ng Karwahe | 0–30 m/min |
| Oras ng Ikot (Push/Return) | 9 s |
| Gitnang Taas | 800 mm |
| Servo Motor | 30 kW, 2000 rpm, Inovance |
| Reducer | Planetary right-angle, ratio 1:15, Newgear |
| Controller ng Servo | 30 kW, Inovance |
| Power Supply | 380 V, 50 Hz |
| Gabay na Riles | 35# linear rail, 4 m, ENSC |
| Konstruksyon ng Frame | C28 channel steel, A3 steel plate na hinangin |
| Die Holder | 45# steel plate, spherical die plate, mounting hole φ100 mm, nako-customize na |
| Lubrication | Pneumatic diaphragm pump, panlabas + panloob na pagpapadulas para sa ID ≥16 mm |
Maaaring mag-iba ang mga detalye sa materyal, iskedyul ng pagguhit, disenyo ng die at opsyonal na kagamitan. Ang panghuling kapasidad ng makina ay dapat kumpirmahin mula sa aktwal na mga parameter ng produksyon.
Ginagamit para sa katumpakan na mga tubo ng tanso saHVAC, refrigeration at heat-transfer equipment, pati na rin ang mga copper bar para sa electrical at general engineering application. Ang tanso ay karaniwang angkop para sa mas mataas na bilis ng pagguhit kaysa sa mas mahirap na mga grado ng bakal, sa kondisyon na ang pagbabawas at pagpapadulas ay napili nang maayos.
Angkop para saautomotive cooling tubes, heat-exchanger component at general aluminum tubingnangangailangan ng kontroladong mga sukat sa labas at kapal ng pader pagkatapos ng pagguhit.
Maaaring gamitin para sa precision stainless steel tubing kapag ang kinakailangang drawing load ay nasa loob ng 50 kN range. Hindi kinakalawang na asero work-hardening, die geometry at pagpapadulas ay kailangang isaalang-alang kapag tinutukoy ang pagbabawas at bilis ng pagguhit.
Kasama sa mga application ang mga katumpakan na tubo, pamalo at bar para sa mga bahagi ng engineering. Ang mga materyales na may mas mataas na lakas o malalaking pagbawas ay maaaring mangailangan ng mas malaking klase ng drawing-force o maraming drawing pass.
AngAwtomatikong Rack-Pinion Cold Drawing Machinemaaaring i-configure sa paligid ng aktwal na pagkakasunud-sunod ng produksyon sa halip na magdagdag ng mga pag-andar ng automation nang nakapag-iisa. Mahalaga ito kapag ang linya ay humahawak ng maraming laki ng tubo o madalas na pagbabago ng tooling.
Ang isang semi-awtomatikong configuration ay nagpapanatili ng paglo-load ng materyal at mga napiling operasyon sa pag-setup sa ilalim ng kontrol ng operator. Maaaring isama ang ganap na awtomatikong pagsasaayosfeeding, mandrel threading, lubrication, drawing, unloading at carriage return.
Maaaring i-configure ang PLC at HMI system ayon sa mga kinakailangang function ng makina, pagkakasunud-sunod ng produksyon at antas ng automation.
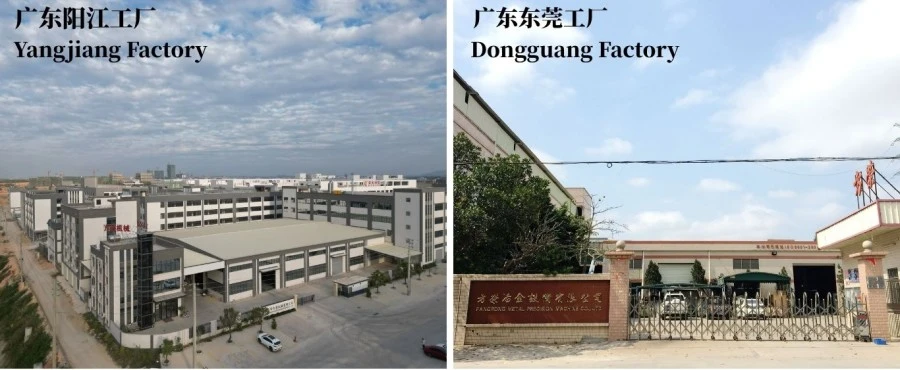
Ang FangRong ay kasangkot sa paggawa ng cold drawing equipment mula noon1998. Ang mga pasilidad sa pagmamanupaktura nito saDongguan at Yangjiangcover machine fabrication, machining, assembly, electrical integration at testing.
Ang kumpanya ay nag-uulat ng taunang kapasidad ng produksyon na higit sa650 na makinasa dalawang pasilidad at nakapagbigay ng kagamitan sa mga customer sa higit sa70 bansa.
Paggawa ng frame:Ang C28 channel steel at A3 steel plate ay hinangin at inihanda para sa machining.
Machining:Ang mga ibabaw ng pag-install ng guide-rail at rack ay ginagawang makina sa kinakailangang geometry.
Pagpupulong ng drive:Ang servo motor, planetary gearbox, pinion at rack ay binuo at sinusuri bago ang huling pagsasama.
Pagsasama ng system:Mechanical, pneumatic, lubrication at electrical system ay konektado at kinomisyon.
PLC programming:Ang mga drawing cycle at HMI function ay na-configure ayon sa napiling detalye ng makina.
Pagsubok sa makina:Ang paggalaw ng karwahe, mga electrical function, pagpapadulas at pagganap ng pagguhit ay sinusuri bago ipadala. Maaaring gamitin ang mga sample ng customer para sa pagguhit ng mga pagsubok kapag ibinigay.
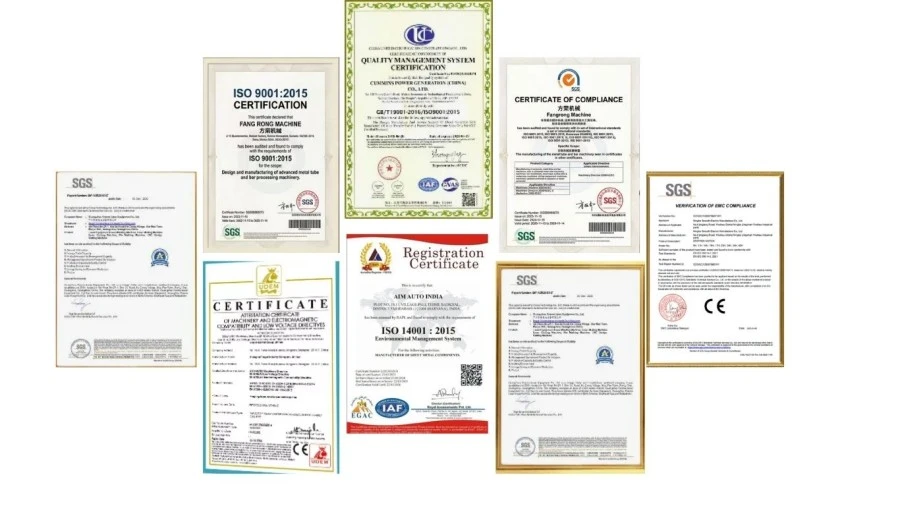
ISO 9001:2015— Quality management system na sumasaklaw sa disenyo, produksyon, pag-install at serbisyo. Certificate No. UQ231211R1.
Dokumentasyon ng CE— Magagamit para sa mga naaangkop na pagsasaayos ng makina ayon sa mga kinakailangan ng patutunguhang merkado.
SGS inspeksyon— Maaaring isaayos ang independiyenteng inspeksyon kapag kinakailangan ng customer o proyekto.
Ang FangRong ay nagtataglay din ng maramihang imbensyon at mga utility model patent na may kaugnayan sa malamig na kagamitan sa pagguhit, kabilang ang pagpapadala ng drawing-machine at mga sistema ng tooling.
Ang kinakailangang puwersa ay tinutukoy mula sagrado ng materyal, simula at natapos na mga sukat, kapal ng pader, pagbabawas, geometry ng mamatay at mga kondisyon ng pagpapadulas. Ang φ40 mm maximum tube OD ay isang sanggunian ng makina at hindi dapat ituring bilang pinakamataas na sukat para sa bawat materyal.
Oo. Ang pagguhit ng tubo ay gumagamit ng isang die at mandrel system, habang ang mga solidong bar ay iginuhit nang walang mandrel. Ang mga hiwalay na dies at naaangkop na tooling ay kinakailangan, at ang pag-load ng pagguhit ay dapat manatili sa loob ng na-rate na hanay ng makina.
Ang drive ay nag-aalis ng chain stretch at nakagawiang chain tension adjustment. Higit sa lahat, ang servo system ay nagbibigay ng programmablebilis, acceleration, deceleration at pagpoposisyon ng karwahe, na kapaki-pakinabang para sa mga paulit-ulit na automated drawing cycle.
Oo, sa kondisyon na ang materyal at iskedyul ng pagbabawas ay nasa loob ng kakayahan ng makina ng drawing-force. Ang hindi kinakalawang na asero sa pangkalahatan ay nangangailangan ng mas malapit na kontrol sa pagbabawas, tooling at pagpapadulas dahil sa mas mataas na lakas nito at pag-uugali na nagpapatigas sa trabaho.
Ibigay angmateryal na grado, panimulang laki, tapos na laki, kapal ng pader, pagbabawas sa bawat pass, haba ng pagguhit, target ng produksyon at mga kinakailangan sa automation. Para sa pagguhit ng tubo, mga kinakailangan sa ID at impormasyon ng mandrel ay kapaki-pakinabang din para sa pagkumpirma ng configuration ng tooling.
Dapat suriin ng isang makabuluhang FATpaggalaw ng karwahe, bilis ng pagguhit, kakayahan sa puwersa, pagkakahanay ng die at mandrel, pagpapadulas, mga function ng awtomatikong pag-ikot at mga function ng kaligtasan. Kung magagamit ang materyal ng customer, mas mainam ang isang aktwal na pagsubok sa pagguhit dahil pinapayagan nito ang resulta ng proseso na suriin bago ipadala.
Nagbibigay ang FangRongpangangasiwa sa pag-install, pagkomisyon, pagsasanay sa operator, supply ng mga ekstrang bahagi at remote na teknikal na suporta. Ang karaniwang panahon ng warranty ay 12 buwan mula sa pagkomisyon.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel