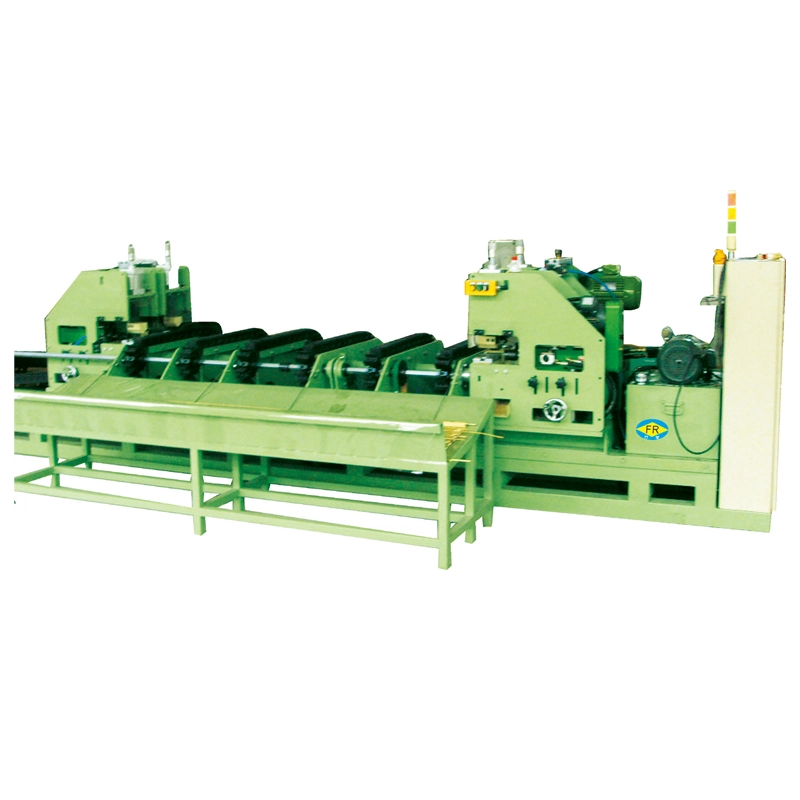
kay FangRongRack-Pinion Cold Drawing Machineay binuo para sa precision drawing kung saan ang maiikling haba ng pagtatrabaho, mabilis na acceleration at tumpak na pagpoposisyon ay mas mahalaga kaysa sa napakahabang drawing stroke. Ang rack-and-pinion drive ay direktang naglilipat ng paggalaw ng servo motor sa drawing carriage, na nagbibigay ng kontroladong paggalaw na may mababang mekanikal na paglalaro at paulit-ulit na pagpoposisyon.
Ginawa para sa Maikli, Tumpak na Mga Siklo ng Pagguhit
AngFR-50nagbibigay50kN na puwersa sa pagguhitna may 4m epektibong haba ng pagguhit at isang 2m core-rod stroke. Ang isang 30kW Inovance servo motor ay nagtutulak ng planetary right-angle gearbox na may 1:15 ratio. Ang bilis ng pagguhit ay patuloy na nababagay mula 0–40m/min, habang ang bilis ng pagbabalik ng karwahe ay umaabot sa 0–30m/min.
Ang pagsasaayos na ito ay kapaki-pakinabang kapag ang makina ay kailangang bumilis, huminto at bumalik nang paulit-ulit nang hindi nawawala ang katumpakan ng posisyon. Iniiwasan ng rack-and-pinion transmission ang mahabang flexible chain path na makikita sa mga conventional chain drawbenches, habang ang mga pre-loaded na bearings at anti-backlash transmission component ay nakakatulong sa pagkontrol ng mechanical clearance. Maaaring maabot ang pag-uulit ng pagpoposisyon±0.05mmsa ilalim ng angkop na mga kondisyon sa pagpapatakbo.
Mga pangunahing detalye ng FR-50:50kN na puwersa sa pagguhit, 4m effective drawing length, 2m core-rod stroke, 0–40m/min drawing speed at hanggang 0–30m/min carriage return speed.
Ang Core Rod Handling ay Bahagi ng Machine
Para sa pagguhit ng tubo, ang pagiging produktibo ay naaapektuhan hindi lamang ng drawing stroke kundi pati na rin ng kung gaano kabilis ang core rod ay maaaring ihanda para sa susunod na cycle. Kasama sa FR-50awtomatikong core-rod threadingat isang pneumatic wedge-type jaw system upang mabawasan ang manu-manong interbensyon sa panahon ng paglo-load at pag-clamping.
Ang panloob at panlabas na pagpapadulas ay maaari ding i-configure para sa pagguhit ng tubo na may panloob na diameter na ≥16mm. Ito ay mahalaga para sa mga application na gumagamit ng isang plug o mandrel, kung saan ang mga kondisyon ng pagpapadulas ay direktang nakakaapekto sa pag-load ng pagguhit, pagkasuot ng die at kalidad ng ibabaw ng tubo.
FR-50 Teknikal na Configuration
Lakas ng Pagguhit50kN
Mabisang Haba ng Pagguhit4m
Core-Rod Stroke2m
Bilis ng Pagguhit0–40m/min
Bilis ng Pagbabalik ng Karwahe0–30m/min
Pangunahing Servo Motor30kW Inovance
GearboxPlanetary right-angle gearbox
Ratio ng Gearbox 1:15
Positioning Repeatability±0.05mm
Gitnang Taas800mm
Core-Rod ThreadingAwtomatiko
LubricationAvailable ang panloob at panlabas na pagpapadulas
Kung saan May Pakinabang ang Rack-Pinion
Ang makina ay partikular na angkop samedical tubing, aerospace hydraulic lines at precision na mga bahagi ng automotive, kung saan ang pare-parehong paggalaw at paulit-ulit na pagpoposisyon ay maaaring maging mas mahalaga kaysa sa pinakamataas na kapasidad ng paghila. Isa rin itong praktikal na pagpipilian kapag limitado ang available na espasyo sa pagawaan; ang FR-50 ay may compact na layout na may gitnang taas na 800mm.
Para sa mga mahahabang produkto na nangangailangan ng pinahabang mga stroke ng pagguhit o napakataas na puwersa ng paghila, maaaring mas angkop ang isang chain o hydraulic drawbench. Ang rack-and-pinion na kagamitan ay mas makabuluhan kapag ang ikot ng produksyon ay medyo maikli at ang proseso ay nakikinabang mula sa servo-controlled na bilis at pagpoposisyon.
Rack-Pinion vs. Conventional Chain Drawing
| item |
Rack-Pinion |
Uri ng Chain |
| Magmaneho |
Rack at pinion na may servo motor |
Chain at reducer |
| Karaniwang Lakas |
Positioning, acceleration at kontrol ng bilis |
Malakas na paghila at mas mahabang drawing stroke |
| Bilis ng Pagguhit |
0–40m/min sa FR-50 |
Depende sa modelo ng makina |
| Haba ng Pagguhit |
4m epektibong haba sa FR-50 |
Available ang mas mahabang stroke sa maraming modelo |
| Pinakamahusay na Pagkasyahin |
Precision tubes at short-cycle na produksyon |
Pangkalahatang pagguhit ng bar at tubo, produksyon ng mas mataas na pagkarga |
Ang paghahambing ay higit sa lahat tungkol sa proseso ng produksyon, hindi kung aling paghahatid ang mas mahusay sa pangkalahatan. Kung ang trabaho ay nangangailangan ng 4m-class na haba ng pagguhit, madalas na pagbabago ng bilis at mahigpit na pagpoposisyon, ang rack-pinion arrangement ay may malinaw na kalamangan. Kung ang priyoridad ay ang pinakamataas na kapasidad sa paghila o isang mas mahabang stroke, ang isang kumbensyonal na chain o hydraulic machine ay maaaring magbigay ng isang mas mahusay na tugma.
Kontrolin ang Drawing Cycle sa pamamagitan ng Servo Motion
Ang isang Mitsubishi PLC na may HMI ay nag-coordinate sa pagkakasunud-sunod ng pagguhit, habang ang servo drive ay nagbibigay ng variable speed control para sa carriage. Nagbibigay-daan ito sa mga bilis ng pagguhit at pagbabalik na maitakda ayon sa materyal at tooling sa halip na patakbuhin ang makina sa isang nakapirming bilis.
Ang servo control ay kapaki-pakinabang kapag ang drawing cycle ay may kasamang madalas na acceleration, deceleration at return movements.Ang bilis ay maaaring iakma upang umangkop sa materyal, pagbabawas at mga kondisyon ng tooling, habang pinamamahalaan ng PLC ang pagkakasunod-sunod at mga kinakailangan sa pagpoposisyon.
Kumpletuhin ang Proseso ng Precision Tube Drawing
Para sa isang katumpakan na linya ng tubo, ang makina ay maaaring isama sa FangRong'sDrawing Dies, kabilang ang diamond tooling, at aMakina sa Pagturopara sa paghahanda ng materyal. Ang resultang setup ay nagpapanatili ng tooling, feeding at drawing motion na tumugma sa mga kinakailangan sa dimensional ng tapos na tube o bar.
Samakatuwid, ang pagsasaayos ng rack-and-pinion ay pinakamahusay na itinuturing bilang isang solusyon sa pagguhit na nakatuon sa katumpakan sa halip na isang pangkalahatang kapalit para sa bawat uri ng drawbench. Ang tamang pagpili ay depende sa kinakailangang puwersa ng pagguhit, haba ng pagtatrabaho, materyal, cycle ng produksyon at katumpakan ng pagpoposisyon.


 Whatsapp