Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
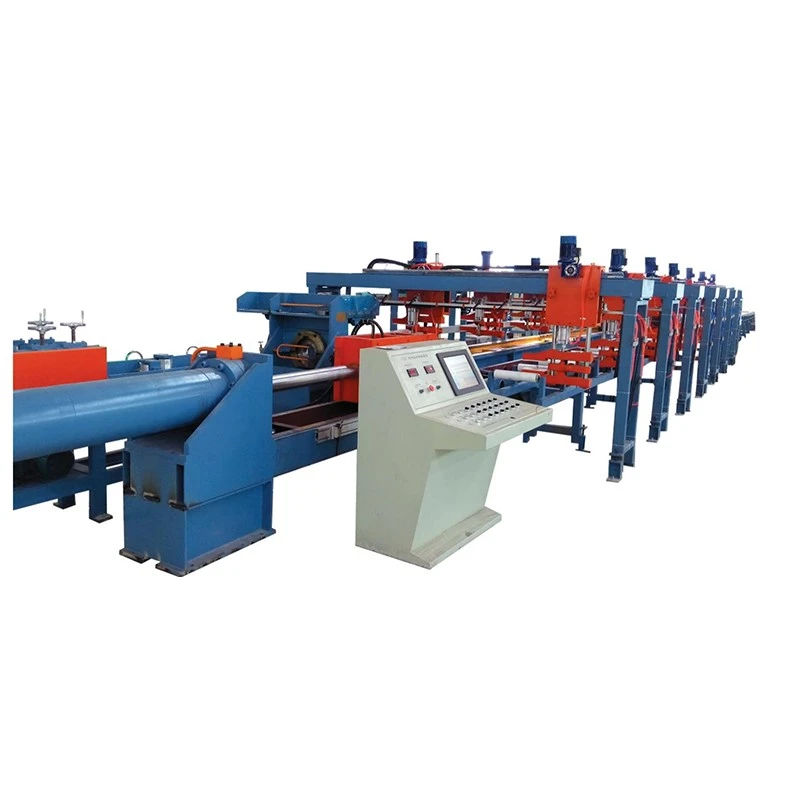
AngBusbar Hydraulic Drawing Machineay dinisenyo para sa malamig na pagguhittanso at aluminyo busbar, pagpapabuti ng dimensional na katumpakan, surface finish, at tigas. Ang mga puwersa ng pagguhit ay mula sa10–100 tonelada, na may mga guhit na haba ng6–12 mat bilis ng2–12 m/min. Pinangangasiwaan nito ang mga tansong busbar mula sa40×2 mm hanggang 400×30 mm. Ang hydraulic force control at variable na bilis ay nagbibigay ng matatag na pagguhit na may pinababang mga depekto sa ibabaw. Angkop para sapamamahagi ng kuryente, mga transformer, switchgear, at mga kagamitang elektrikal.
AngBusbar Hydraulic Drawing Machine, na tinatawag ding copper busbar drawbench o hydraulic busbar drawing machine, ay idinisenyo para sa malamig na pagguhit ng tanso at aluminum flat bar pagkatapos ng pagpilit o paghahagis. Hinihila ng hydraulic cylinder ang workpiece sa pamamagitan ng precision die upang mabawasan ang lapad at kapal, mapabuti ang dimensional consistency, pinuhin ang ibabaw, at dagdagan ang lakas sa pamamagitan ng malamig na trabaho.
Kasama sa FR-serye ng FangRongFR-10T, FR-20T, FR-30T, FR-50T at FR-100T, na sumasaklaw sa mga puwersa ng pagguhit mula 10 hanggang 100 tonelada. Depende sa modelo, pinangangasiwaan ng makina ang mga busbar mula sa15 hanggang 400 mm in width, 2 to 30 mm in thickness, and 6 to 12 m in effective drawing length. Pangunahing ginagamit ito para sa tanso at aluminyo na mga busbar para sa switchgear, kagamitan sa pamamahagi, mga transformer, mga konektor ng kuryente at iba pang mga aplikasyon ng kuryente.
Gumagamit ang Busbar Hydraulic Drawing Machine ng hydraulic pull-through na proseso. Ang aktwal na disenyo ng die, reduction per pass at drawing force ay dapat matukoy mula sa panimulang seksyon, target na seksyon, kondisyon ng materyal at mga kinakailangang katangian sa halip na mula sa laki ng busbar lamang.
1. Naglo-load ng workpiece
Ang extruded o cast copper o aluminum busbar ay nakaposisyon sa feed rack. Ang nangungunang dulo ay itinuro o binabawasan upang ito ay makapasok sa drawing die.
2. Die entry
Ang handa na dulo ay dumadaan sa isang die na idinisenyo para sa kinakailangang panghuling cross-section. Para sa hindi karaniwang mga profile ng busbar, maaaring i-configure ang die holder at tooling upang tumugma sa seksyon.
3. Pagguhit ng haydroliko
Hinihila ng hydraulic cylinder ang busbar sa pamamagitan ng die sa isang kinokontrol na puwersa. Mga sukat ng cylinder bore sa buong hanay ng FR-series mula sa125 hanggang 280 mm, na may mga diameter ng piston rod mula sa70 hanggang 140 mm.
4. Pagkontrol ng bilis ng pagguhit
Ang bilis ng pagguhit ay adjustable mula sa2 hanggang 12 m/min. Ang isang mas mababang bilis ay maaaring mas gusto para sa malalaking pagbawas, mahirap na mga seksyon o mga kondisyon ng proseso na nangangailangan ng mas malapit na kontrol, habang ang mga matatag na linya ng produksyon ay maaaring gumamit ng mas mataas na setting kung saan pinapayagan ito ng sistema ng tooling at lubrication.
5. Balik stroke
Pagkatapos ng drawing stroke, babalik ang carriage para sa susunod na cycle sa hanggang 20 m/min sa mas maliliit na modelo at hanggang 15 m/min sa FR-100T.
6. Pagtuwid kapag kinakailangan
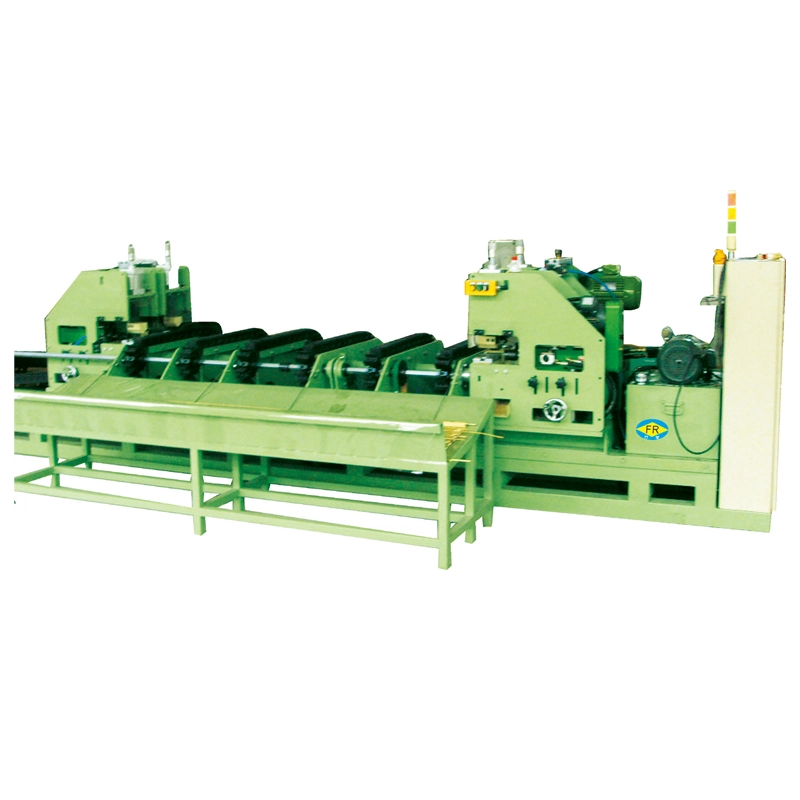
Maaaring magdagdag ng opsyonal na straightening unit kapag ang proseso sa ibaba ng agos ay nangangailangan ng mas mahigpit na kontrol sa bow o twist.
Ang PLC ay maaaring kontrolin ang pagguhit at pagbabalik ng mga pagkakasunud-sunod, habang ang HMI ay nagpapahintulot sa mga operator na itakda at subaybayan ang mga operating parameter tulad ng bilis ng pagguhit at haba ng stroke.
Maluwag na dimensional tolerance pagkatapos ng pagpilit
Ang pag-extrusion lamang ay maaaring hindi magbigay ng lapad at kapal na tolerance na kinakailangan para sa katumpakan ng mga de-koryenteng bahagi. Ang pagguhit sa pamamagitan ng naka-calibrate na die ay nagbibigay ng kinokontrol na pagbawas sa cross-section at pinapabuti ang dimensional consistency sa kahabaan ng bar.
Mga depekto sa ibabaw mula sa nakaraang proseso
Ang mga extruded surface ay maaaring maglaman ng mga marka o iregularidad na nagiging hindi katanggap-tanggap para sa mga nakalantad na busbar o precision contact na bahagi. Ang wastong napiling tool sa pagguhit at pagpapadulas ay maaaring mapabuti ang natapos na ibabaw.
Mababang katigasan o hindi sapat na lakas
Ang malamig na pagguhit ay nagpapakilala sa pagpapatigas ng trabaho. Maaari nitong mapataas ang katigasan at lakas ng makunat at matulungan ang isang busbar na mapanatili ang hugis nito sa kasunod na pagyuko, pagpupulong o pag-ikot. Ang eksaktong pagbabago sa mekanikal na ari-arian ay nakasalalay sa pagbabawas at kondisyon ng materyal.
Pagkakaiba-iba ng cross-section
Kinokontrol ng precision drawing die ang natapos na seksyon nang mas pare-pareho kaysa umasa sa extrusion lamang, na mahalaga kapag ang mga busbar ay dapat magkasya sa mga fixed clearance, terminal, insulator o electrical assemblies.
Paulit-ulit na manu-manong pagguhit
Ang hydraulic actuation ay nagbibigay ng programmable pulling at return cycles, na binabawasan ang manual intervention kumpara sa manually controlled o mechanically driven na kagamitan.
Precision cross-section control
Ang pangunahing halaga ng proseso ng pagguhit ay dimensional na pagwawasto sa halip na simpleng pagtaas ng puwersa ng paghila. Ito ay pinaka-kapaki-pakinabang kapag ang extruded na seksyon ay malapit sa kinakailangang pangwakas na sukat ngunit hindi tuloy-tuloy na nakakatugon sa tolerance na kailangan para sa pagpupulong o mga de-koryenteng bahagi.
2-12 m/min adjustable na bilis ng pagguhit
Ang variable na bilis ay nagbibigay-daan sa operator na itugma ang proseso sa materyal, geometry ng seksyon, pagbabawas at kondisyon ng tooling. Ang maximum na bilis ay hindi awtomatikong ang pinakamahusay na setting ng produksyon; Ang kalidad ng ibabaw, temperatura ng mamatay at pagpapadulas ay nakakaapekto rin sa magagamit na bilis.
10-100 toneladang puwersa ng pagguhit
Ang kinakailangang tonelada ay nakasalalay sa lakas ng materyal, pagbabawas, mga kondisyon ng contact at geometry ng seksyon. Ang isang mas malawak na busbar ay hindi nangangailangan ng parehong puwersa bilang isang mas makitid na bar ng pantay na cross-sectional na lugar, kaya ang pagpili ng modelo ay dapat na nakabatay sa isang aktwal na pagkalkula ng lakas ng pagguhit.
6-12 m epektibong haba ng pagguhit
Sinasaklaw ng hanay na ito ang maraming tuwid na aplikasyon sa produksyon ng busbar. Maaaring isaalang-alang ang mas mahahabang stroke kapag ang haba ng natapos na produkto o layout ng produksyon ay nangangailangan ng mga ito.
Kontrol ng puwersa ng haydroliko
Ang hydraulic system ay nagbibigay ng kinokontrol na puwersa ng paghila sa buong stroke. Ito ay partikular na kapaki-pakinabang para sa malalaking seksyon ng tanso at mga proseso kung saan ang mga biglaang pagbabago sa puwersa ng paghila ay maaaring makaapekto sa kalidad ng ibabaw o tooling buhay.
Kontrol ng PLC at HMI
Maaaring pamahalaan ng programmable control ang drawing stroke, return stroke at cycle sequence. Ito ay kapaki-pakinabang para sa paulit-ulit na produksyon dahil ang mga operator ay maaaring gumana sa tinukoy na mga setting ng proseso sa halip na manu-manong kontrolin ang bawat stroke.
Opsyonal na straightening at line integration
Para sa mga halaman na nagpoproseso ng mga busbar sa pamamagitan ng ilang mga downstream na operasyon, ang drawing machine ay maaaring i-configure sa feeding, straightening o iba pang kagamitan sa paghawak upang mabawasan ang intermediate handling.
Ang pagpili ng modelo ay dapat magsimula sapanimulang lapad at kapal, target na lapad at kapal, tanso o aluminyo na grado, pagbabawas sa bawat pass, kinakailangang haba ng pagguhit at inaasahang output ng produksyon. Ang na-rate na tonelada ay dapat na suriin laban sa kinakalkula na puwersa ng pagguhit.
| Modelo | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| Lakas ng Pagguhit (tonelada) | 10 | 20 | 30 | 50 | 100 |
| Lapad ng Busbar (mm) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| Kapal ng Busbar (mm) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| Epektibong Haba ng Pagguhit (m) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| Cylinder Bore Diameter (mm) | 125 | 150 | 180 | 200 | 280 |
| Diameter ng Piston Rod (mm) | 70 | 80 | 90 | 100 | 140 |
| Bilis ng Pagguhit (m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| Bilis ng Pagbabalik (m/min) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| Pangunahing Motor Power (kW) | 22 | 45 | 55 | 75 | 75 × 2 |
| Presyon ng System (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
Ang lahat ng mga modelo ng serye ng FR ay pangunahing idinisenyo para sa tanso at aluminyo na mga busbar. Maaaring isaalang-alang ang mga custom na die holder, mas mahabang drawing stroke, espesyal na lapad/kapal, feeding system at straightening equipment ayon sa production line.
Huwag pumili ng hydraulic drawbench ayon lamang sa pinakamataas na dimensyon ng busbar na nakalista sa catalogue. Para sa isang rekomendasyon sa engineering, ibigay angmateryal na grado, panimulang seksyon, natapos na seksyon, haba ng pagguhit, bilang ng mga pass at target na output. Ang mga parameter na ito ay nagbibigay-daan sa kinakailangang puwersa ng pagguhit at angkop na iskedyul ng pagbabawas na masuri bago tukuyin ang makina.
Ang Busbar Hydraulic Drawing Machine na may labis na tonelada ay maaaring tumaas ang gastos ng kagamitan nang hindi pinapabuti ang proseso kung ang kinakailangang puwersa ng pagguhit ay mas mababa. Sa kabaligtaran, ang patuloy na pagpapatakbo sa limitasyon ng puwersa ng makina ay nag-iiwan ng mas kaunting margin para sa mga pagbabago sa kondisyon ng materyal, pagpapadulas o tooling. Samakatuwid, ang naaangkop na hanay ng trabaho ay dapat na matukoy mula sa aktwal na proseso sa halip na mula sa tonelada lamang.
Ang mga tansong busbar para sa switchgear, mga panel ng pamamahagi at mga duct ng bus ay nangangailangan ng pare-parehong lapad at kapal dahil ang tapos na seksyon ay dapat magkasya sa mga insulation system, terminal at mekanikal na suporta. Ang isang FR-30T hanggang FR-50T class machine ay maaaring isaalang-alang para sa mga medium-section na aplikasyon pagkatapos ng pagkalkula ng puwersa.
Karaniwang problema sa produksyon:ang isang extruded bar ay dimensional na malapit sa target ngunit nangangailangan ng karagdagang machining bago ang pagpupulong. Maaaring mailapit ng pagguhit ang seksyon sa mga tinukoy na sukat habang pinapabuti ang pagkakapare-pareho ng ibabaw.
Ang mga flat copper conductor na ginagamit sa mga transformer assemblies ay maaaring mangailangan ng mga kinokontrol na sukat at angkop na mekanikal na katangian para sa pagbuo o paikot-ikot. Ang malamig na pagguhit ay maaaring magbigay ng work hardening bilang karagdagan sa dimensional reduction.
Karaniwang problema sa produksyon:ang isang konduktor na masyadong malambot o hindi tugma sa sukat ay maaaring mag-deform sa panahon ng paikot-ikot. Maaaring mapili ang iskedyul ng pagguhit upang makamit ang kinakailangang huling seksyon at kondisyon ng materyal bago ang paikot-ikot na operasyon.
Ang mga maliliit na seksyon ng tanso na ginagamit para sa mga terminal, connector at grounding na bahagi ay nakikinabang mula sa pare-parehong mga cross-sectional na dimensyon dahil ang mga variation ay maaaring makaapekto sa assembly fit at electrical contact.
Karaniwang problema sa produksyon:ang pagkakaiba-iba sa kapal ng bar ay lumilikha ng hindi pare-parehong allowance sa machining o assembly fit. Ang isang naka-calibrate na drawing die ay nagbibigay ng paulit-ulit na huling seksyon.
Ang malalaking copper conductor at electrode busbar na ginagamit sa electrolysis at iba pang high-current system ay nangangailangan ng malaking cross-sectional na kapasidad. AngFR-100Tnagbibigay ng hanggang 100 tonelada ng rated drawing force at sumusuporta sa mga busbar na hanggang 400 mm ang lapad at 30 mm ang kapal sa loob ng nakasaad na hanay ng modelo.
Ang mga tansong busbar ay ginagamit sa mga solar inverter cabinet, mga sistema ng pag-iimbak ng enerhiya at kagamitan sa pagpapalit ng kuryente. Ang pagguhit ay kapaki-pakinabang kung saan dapat matugunan ng konduktor ang mga kontroladong sukat bago ang pagsuntok, pagyuko, paglalagay ng kalupkop o panghuling pagpupulong.
Ang mga flat copper conductor ay ginagamit sa mga sistema ng baterya, high-current connectors at power distribution assemblies. Para sa mga application na ito, mahalaga ang dimensional consistency dahil ang mga busbar ay kadalasang dumadaan sa baluktot, insulation, pagsuntok o terminal assembly pagkatapos ng pagguhit.
Hydraulic drawbench engineering mula noong 1998
Ang FangRong ay nakikibahagi sa pagmamanupaktura ng cold drawing equipment mula noong 1998. Ang karanasan sa engineering nito ay sumasaklaw sa mga hydraulic drawbenches, disenyo ng die, pagkalkula ng lakas ng pagguhit, mga iskedyul ng pagbabawas at automation ng proseso para sa mga non-ferrous at iba pang produktong metal.
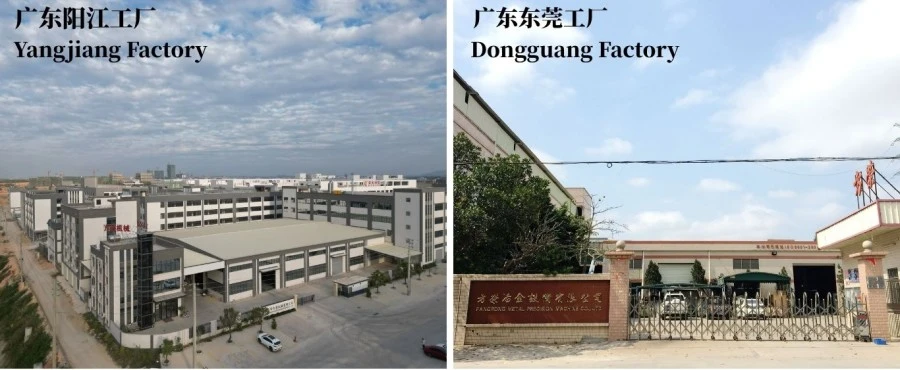
Dalawang pasilidad sa pagmamanupaktura
Ang FangRong ay nagpapatakbo ng mga pasilidad sa pagmamanupaktura sa Dongguan at Yangjiang. Ang two-site production arrangement ay nagbibigay ng karagdagang kapasidad sa pagmamanupaktura para sa standard at customized na kagamitan sa pagguhit.
Mga internasyonal na pag-install
Ang kagamitan ng FangRong ay naibigay sa mga customer sa higit sa 70 bansa at ginamit sa mga tanso, aluminyo, bakal, hindi kinakalawang na asero at iba pang mga application sa pagproseso ng metal.
Inhinyero na tukoy sa proseso
Para sa isang proyekto ng busbar, ang mahalagang gawaing pang-inhinyero ay hindi limitado sa pagpili ng hydraulic cylinder. Maaaring tumulong ang FangRong sa mga kalkulasyon ng puwersa ng pagguhit, configuration ng die, mga iskedyul ng pagbabawas, mga hydraulic parameter, mga drawing ng layout at opsyonal na automation batay sa aktwal na mga sukat ng busbar ng customer.
Pagsubok sa pagtanggap ng pabrika
Bago ipadala, ang mga makina ay maaaring sumailalim sa idle operation na sinusundan ng rated-load testing. Kung saan available ang mga sample ng customer, maaaring gamitin ang aktwal na materyal para suriin ang operasyon ng pagguhit, hydraulic stability, paggalaw ng makina at mga kinakailangan sa tapos na produkto bago ihatid.
1. Order engineering— Ang mga sukat ng busbar, materyal, puwersa ng pagguhit, pagsasaayos ng die, mga parameter ng haydroliko at mga kinakailangan sa automation ay sinusuri bago ang produksyon.
2. Inspeksyon ng bahagi— Ang mga pangunahing bahagi kabilang ang mga cylinder tubes, piston rods, seal at structural steel ay sinisiyasat bago ang pagpupulong.
3. Precision machining— Ang mga cylinder bores, piston rod at mga bahagi ng gabay ay ginagawang makina at tinatapos ayon sa kinakailangang dimensional tolerances.
4. Hydraulic assembly— Ang mga hydraulic power unit, valve, piping at control component ay pinagsama-sama at sinusuri para sa pressure stability at leakage.
5. Mechanical alignment— Ang pangunahing silindro, draw carriage at guide system ay pinagsama at nakahanay upang mapanatili ang matatag na paggalaw sa panahon ng pagguhit.
6. Pagsasama ng elektrikal at PLC— Ang control system ay naka-program ayon sa configuration ng makina at kinakailangang ikot ng pagguhit.
7. Pagsubok sa pag-load— Sinusuri ang operasyon ng makina sa ilalim ng tinukoy na mga kondisyon ng pagkarga, na may pagsubok sa materyal ng customer kung saan ibinibigay ang mga sample.
8. Panghuling inspeksyon— Ang hydraulic pressure, paggalaw, electrical function, safety device, dimensyon at pangkalahatang kondisyon ng makina ay sinisiyasat bago ipadala.
9. I-export ang packaging— Ang mga bahagi ay protektado laban sa kahalumigmigan, kaagnasan at pinsala sa transportasyon bago i-load.
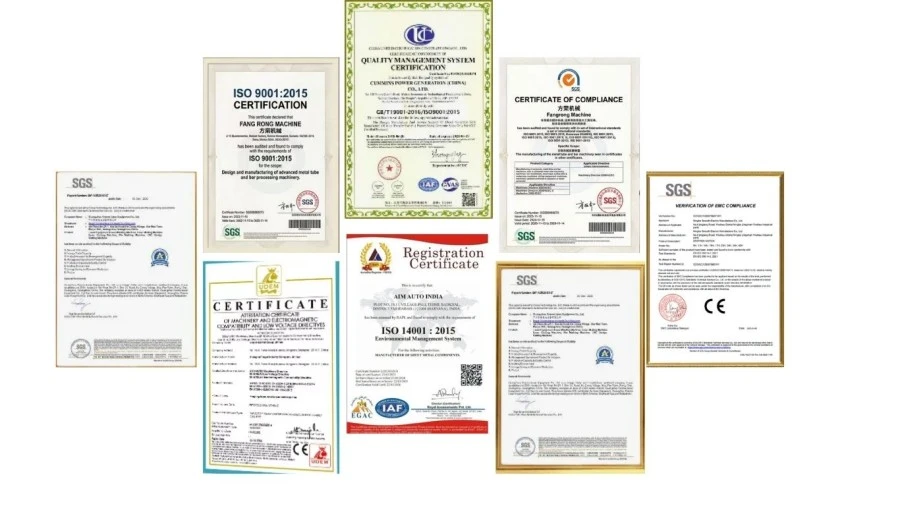
ISO 9001:2015— Sistema ng pamamahala ng kalidad na sumasaklaw sa nauugnay na disenyo, pagmamanupaktura, pag-install at mga aktibidad sa serbisyo. Certificate No.UQ231211R1.
CE— Ang mga karaniwang configuration ng makina ay maaaring ibigay kasama ng dokumentasyon ng pagsunod sa CE para sa mga naaangkop na kinakailangan sa kaligtasan ng makinarya. Ang eksaktong deklarasyon at pagsasaayos ng kaligtasan ay dapat kumpirmahin para sa iniutos ng makina at patutunguhang merkado.
SGS inspeksyon— Maaaring isaayos ang inspeksyon ng third-party para sa mga customer na nangangailangan ng independiyenteng pag-verify bago ipadala.
Mga patent— Nag-uulat ang FangRong ng 32 patent ng pag-imbento at higit sa 100 patent ng modelo ng utility, kabilang ang mga patent na nauugnay sa mga bahagi ng kagamitan sa pagguhit at mga sistema ng tooling.
Inihanda ang makina para sa transportasyong pang-export na may proteksyon sa kaagnasan, proteksyon sa kahalumigmigan at angkop na packaging na gawa sa kahoy para sa mga pangunahing bahagi. Ang malalaking hydraulic at mechanical assemblies ay maaaring ipadala nang hiwalay ayon sa pag-load ng container at mga kinakailangan sa pag-install ng site.
Para sa quotation, ang huling paraan ng pagpapadala, pagsasaayos ng pag-iimpake, departure port at Incoterm ay dapat kumpirmahin ayon sa destinasyon, mga sukat ng makina at pagsasaayos ng order.
Ang karaniwang aplikasyon aytanso at aluminyo busbar. Ang mga tansong haluang metal, aluminyo na haluang metal at iba pang non-ferrous na materyales ay maaari ding isaalang-alang kapag ang materyal na kondisyon, puwersa ng pagguhit at kasangkapan ay angkop. Ang materyal na grado ay dapat ibigay bago ang pagpili ng modelo.
Ang nakasaad na hanay ng modelo ay sumasaklaw sa mga lapad mula sa15 hanggang 400 mmat kapal mula sa2 hanggang 30 mm, na may eksaktong hanay depende sa modelo. Sinasaklaw ng FR-100T ang 30-400 mm na lapad at 3-30 mm ang kapal.
Walang iisang halaga ng pagbabawas na nalalapat sa bawat tanso o aluminyo busbar. Ang praktikal na pagbabawas ay depende sa materyal na grado at kondisyon, simula at huling seksyon, die geometry, pagpapadulas at kinakailangang mga mekanikal na katangian. Para sa mas malaking kabuuang pagbawas, maaaring kailanganin ang maraming drawing pass at intermediate annealing.
Oo. Ang malamig na pagpapapangit sa pangkalahatan ay nagpapataas ng katigasan at lakas sa pamamagitan ng pagpapatigas sa trabaho. Ang antas ng pagbabago ay depende sa pagbabawas at panimulang kondisyon ng materyal. Kung ang isang tiyak na lakas ng makunat, tigas o pagpahaba ay kinakailangan, ang iskedyul ng pagguhit ay dapat na idinisenyo sa paligid ng mga target na mekanikal na katangian.
Ang pagguhit ay maaaring makabuluhang mapabuti ang kondisyon ng ibabaw, ngunit ang huling resulta ay nakasalalay din sa papasok na ibabaw, kalidad ng mamatay, geometry ng mamatay at pagpapadulas. Ang isang drawing machine ay hindi maaaring mag-alis ng malalim na mga depekto na mayroon na sa ibaba ng orihinal na ibabaw.
Ihambing ang kinakailangang puwersa ng pagguhit sa halip na pumili lamang sa pamamagitan ng natapos na lapad ng busbar. Ibigay ang panimulang at target na sukat, materyal na grado at iskedyul ng pagbabawas. Maaaring kalkulahin ng FangRong ang tinantyang puwersa ng pagguhit at magrekomenda ng naaangkop na modelo.
Hindi. Ang2-12 m/minAng range ay isang adjustable operating range, hindi isang mandatoryong bilis ng produksyon. Ang angkop na setting ay depende sa section geometry, reduction, material, lubrication, die condition at kinakailangang kalidad ng ibabaw. Ang mas mataas na bilis ay kapaki-pakinabang lamang kapag ang kumpletong proseso ay maaaring mapanatili ang matatag na mga kondisyon ng pagguhit.
Oo. Ang isang opsyonal na straightening unit ay maaaring isama kapag ang tapos na busbar ay nangangailangan ng karagdagang kontrol sa bow o twist. Ang feeding at iba pang downstream handling equipment ay maaari ding isaalang-alang ayon sa production layout.
Kasama sa karaniwang configuration ng makina ang hydraulic drawing system, pangunahing cylinder, draw carriage, die holder, hydraulic power unit at PLC/HMI control system. Ang tooling para sa isang partikular na laki ng busbar ay dapat kumpirmahin nang hiwalay dahil ang mga die na dimensyon ay nakadepende sa simula at natapos na mga seksyon ng customer.
Ibigay angmateryal na grado, panimulang lapad at kapal, tapos na lapad at kapal, kinakailangang haba ng pagguhit, bilang ng mga pass, target na output at available na factory power supply. Ang isang drawing o cross-sectional diagram ay kapaki-pakinabang din para sa mga hindi karaniwang profile.
Ang FR-serye ay gumagamit ng isang epektibong haba ng pagguhit ng6-12 metro. Maaaring masuri ang mas mahahabang haba o tukoy sa application na pagguhit sa panahon ng disenyo ng engineering.
Karaniwang nangangailangan ang mga karaniwang modelo ng humigit-kumulang30-60 araw, habang maaaring mangailangan ng mas malaki o customized na mga makina60-90 araw. Ang kumpirmadong lead time ay dapat na nakasaad sa quotation dahil ang tooling, automation, machine size at factory workload ay maaaring makaapekto sa production time. Ang pinabilis na paghahatid ay dapat kumpirmahin kaso bawat kaso sa halip na ipagpalagay.
Ang karaniwang komersyal na kaayusan ay30% na deposito sa pagkumpirma ng order at 70% bago ipadala pagkatapos ng pagsubok sa pagtanggap ng pabrika. Maaaring talakayin ang mga alternatibong termino para sa mga partikular na proyekto.
Ang karaniwang panahon ng warranty ay12 buwan mula sa pagkomisyon. Ang saklaw ng warranty at mga pagbubukod ay dapat kumpirmahin sa huling kontrata sa pagbebenta.
Oo. Nagbibigay ang FangRong ng pangangasiwa sa pag-install, suporta sa pagkomisyon at pagsasanay sa operator. Ang on-site na pagsasanay ay karaniwang sumasaklaw sa pagpapatakbo ng makina, pagpapalit ng mamatay, regular na pagpapanatili at pangunahing diagnosis ng pagkakamali. Ang mga guhit ng pundasyon at mga layout ng anchor-bolt ay maaaring ibigay bago i-install.
Oo. Kung saan praktikal, maaaring gamitin ang mga sample ng customer para sa factory testing. Ito ay partikular na kapaki-pakinabang kapag ang seksyon ng busbar ay malaki, hindi karaniwan, o kapag ang customer ay may partikular na dimensyon, pang-ibabaw o mekanikal na mga kinakailangan sa ari-arian.
Maaaring ibigay ang dokumentasyon ng CE para sa mga naaangkop na karaniwang configuration ng makina. Dahil ang pagkakatugma ng makinarya ay nakasalalay sa aktwal na pagsasaayos ng makina at patutunguhang merkado, ang naaangkop na deklarasyon, mga aparatong pangkaligtasan at dokumentasyon ay dapat kumpirmahin bago mag-order.
Oo. Ibigay ang tanso o aluminyo na grado, panimulang seksyon, target na seksyon at kinakailangang proseso. Maaaring gamitin ng FangRong ang mga parameter na ito upang suriin ang puwersa ng pagguhit, piliin ang naaangkop na modelo ng serye ng FR at magrekomenda ng angkop na pagbabawas at pagsasaayos ng tooling.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel