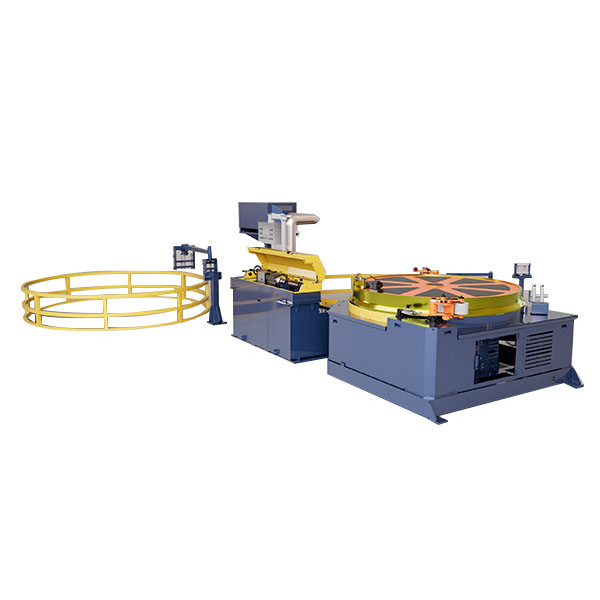
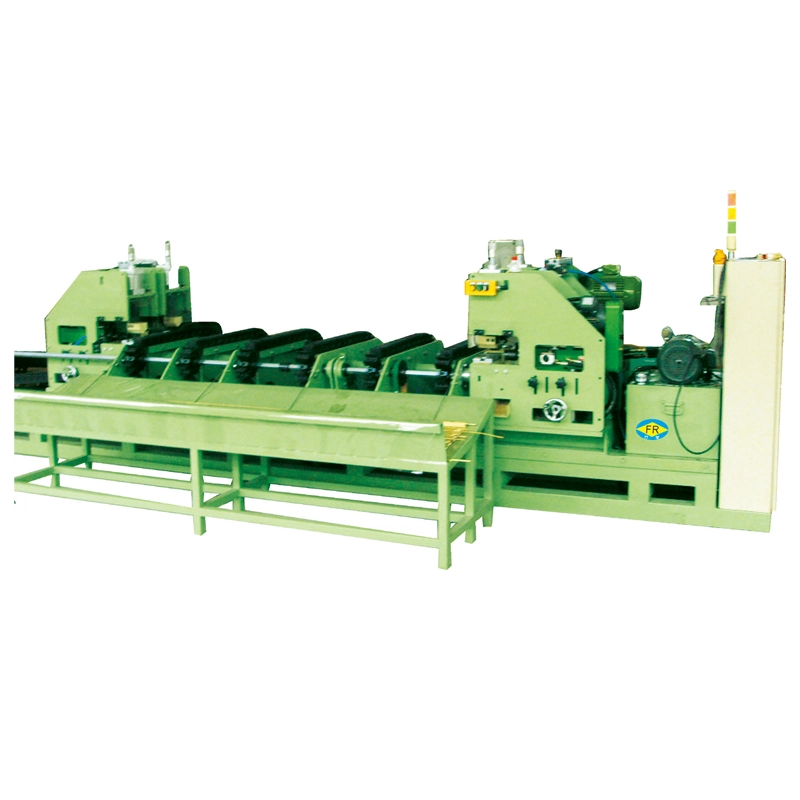
kay FangRongBusbar Drawing Machineay idinisenyo para sa malamig na pagguhit ng tanso at aluminyo na mga busbar sa tumpak na mga seksyong hugis-parihaba. Maaaring mapabuti ng proseso ng pagguhit ang dimensional consistency, kondisyon ng ibabaw at straightness habang ginagawa ang lapad at kapal na kinakailangan para sa mga electrical application. Ang parehong chain-type at hydraulic-type na configuration ay magagamit, na sumasaklaw sa mga puwersa ng pagguhit mula sa10T hanggang 100T.
Ang mga Rectangular Profile ay Nangangailangan ng Higit pa sa Drawing Force
Ang pagguhit ng busbar ay iba sa pagguhit ng isang bilog na bar. Ang natapos na lapad, kapal, kondisyon ng sulok at patag ay dapat manatili sa loob ng kinakailangang hanay, habang ang tanso at aluminyo ay maaaring kumilos nang magkaiba sa ilalim ng parehong pagbawas. Ang sobrang deformation o hindi matatag na pagpapakain ay maaaring magresulta sa camber, twisting o dimensional variation sa kahabaan ng bar.
Kino-configure ng FangRong ang sistema ng pagguhit ayon sa panimulang seksyon, lapad at kapal ng target, grado ng materyal, pagbawas sa bawat pass at haba ng bar. Ang mga magagamit na kagamitan ay sumasaklaw sa lapad hanggang sa400mm, mga kapal mula 2 hanggang 30mm, epektibong haba ng pagguhit na 6–12m at bilis ng pagguhit hanggang 25m/min.
Chain o Hydraulic: Dalawang Paraan para Buuin ang Linya
Ang mga chain-type na makina ay angkop sa mga aplikasyon kung saan mas gusto ang isang mekanikal na drawbench na may direktang tuluy-tuloy na paghila. Ang FR-10T ay humahawak sa mga busbar hanggang sa humigit-kumulang 40mm ang lapad at 2–5mm ang kapal, na may 30kW na pangunahing motor. Sa mas malaking dulo, ang FR-100T ay sumasaklaw sa mga lapad na humigit-kumulang 150–400mm at 2–30mm ang kapal, gamit ang 200kW na pangunahing motor.
Ang mga hydraulic model mula FR-10T hanggang FR-100T ay nagbibigay ng ibang operating range, na may pangunahing cylinder bores mula φ125mm hanggang φ280mm, piston rods mula φ70mm hanggang φ140mm at ang bilis ng pagguhit ng humigit-kumulang 2–12m/min. Ang bilis ng pagbabalik ay mula 5–20m/min, na may hydraulic system pressure na 140–250kgf/cm² at mga pangunahing configuration ng motor mula 22kW hanggang 75kW × 2.
Para sa pagpaplano ng produksyon, ang pagpili ay hindi lamang sa pagitan ng "chain" at "hydraulic." Ang pag-load ng pagguhit, kinakailangang bilis, mga sukat ng busbar at ikot ng produksyon ay dapat matukoy kung aling drive arrangement ang mas angkop. Ang isang mataas na kapasidad na makina ay hindi awtomatikong mas mahusay kung ang aktwal na hanay ng produkto ay medyo maliit.
Kontrolin ang Camber at Twist Pagkatapos ng Die
Maaaring matugunan ng busbar ang lapad at kapal na mga target nito at makakagawa pa rin ng mga problema kung iiwan nito ang drawing na may labis na curvature o twist. Ito ay partikular na mahalaga para sa switchgear at busbar assembly, kung saan ang tapos na seksyon ay maaaring kailanganing umupo nang tumpak laban sa isang insulator, connector o mounting surface.
Nagsasama ang FangRongstraightening rollers pagkatapos ng drawing mamatayupang itama ang natitirang deformation habang ang materyal ay nasa loob pa rin ng parehong ruta ng pagproseso. Ang pagsasaayos ng roller ay itinugma sa seksyon ng busbar upang ang pag-straightening ay hindi hindi kinakailangang masira ang hugis-parihaba na profile.
Para sa Produksyon ng Electrical Busbar
Ang mga makina ay ginagamit para sa tanso at aluminyo busbar sa mga aplikasyon tulad ngelectrical switchgear, mga transformer, busbar trunking at renewable energy equipment. Kung saan ang tapos na produkto ay nangangailangan ng mga nakapirming haba at handa na mga dulo, ang drawing machine ay maaaring isama sa aCutting MachineatChamfering Machine.
Ang kaayusan na ito ay kapaki-pakinabang kapag ang busbar ay direktang pumupunta mula sa pagguhit hanggang sa pagputol at pagtatapos ng paghahanda. Binabawasan nito ang pangangailangang mag-imbak at manu-manong muling iposisyon ang mga mahabang iginuhit na seksyon sa pagitan ng mga operasyon, habang pinapanatili ang pagwawasto ng dimensional at pagtatapos sa loob ng isang ruta ng produksyon.
Bakit FangRong para sa Busbar Drawing
Ang kalamangan ng FangRong ay hindi limitado sa pagbibigay ng drawbench na may tinukoy na tonelada. Nakikipagtulungan kami sa kumpletong ruta ng pagpoproseso ng busbar, kabilang ang pagguhit, pagtuwid, paggupit at chamfering, upang ang pagsasaayos ng makina ay maaaring batay saaktwal na natapos na seksyon ng busbar at mga kinakailangan sa ibaba ng agos.
Para sa mga mamimili na nakikitungo sa iba't ibang mga seksyon ng tanso o aluminyo, maaaring suriin ng FangRong ang mga panimulang sukat, iskedyul ng pagbabawas, haba ng pagguhit at kinakailangang bilis ng produksyon bago matukoy ang kapasidad ng makina at pag-aayos ng tooling. Mahalaga ito para sa produksyon ng busbar dahil ang pagtaas lamang ng puwersa ng paghila ay hindi malulutas ang mga problemang dulot ng hindi angkop na mga dies, labis na pagbawas o hindi magandang setting ng straightening.


 Whatsapp