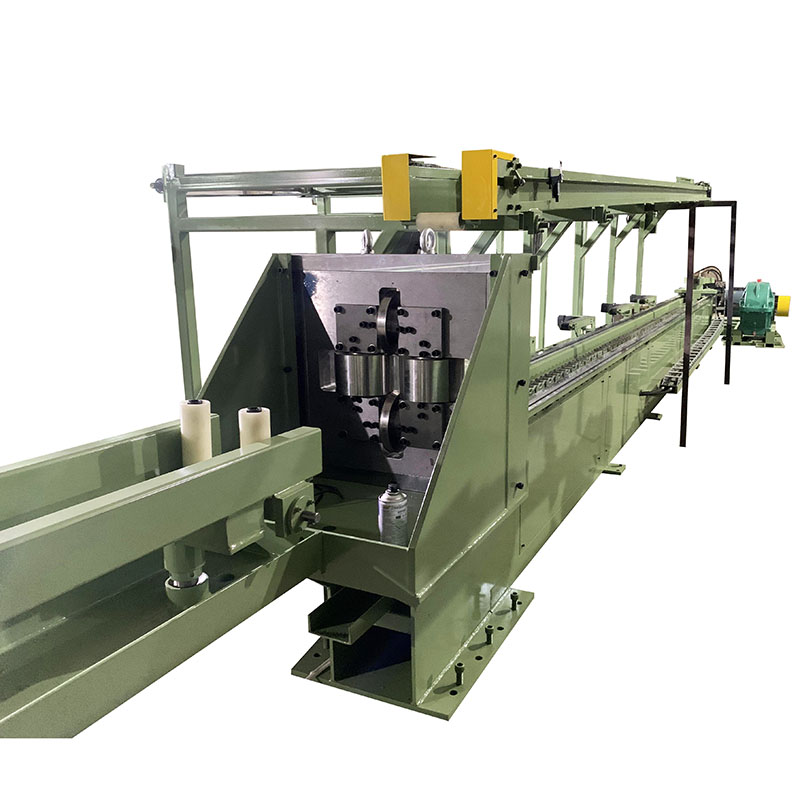
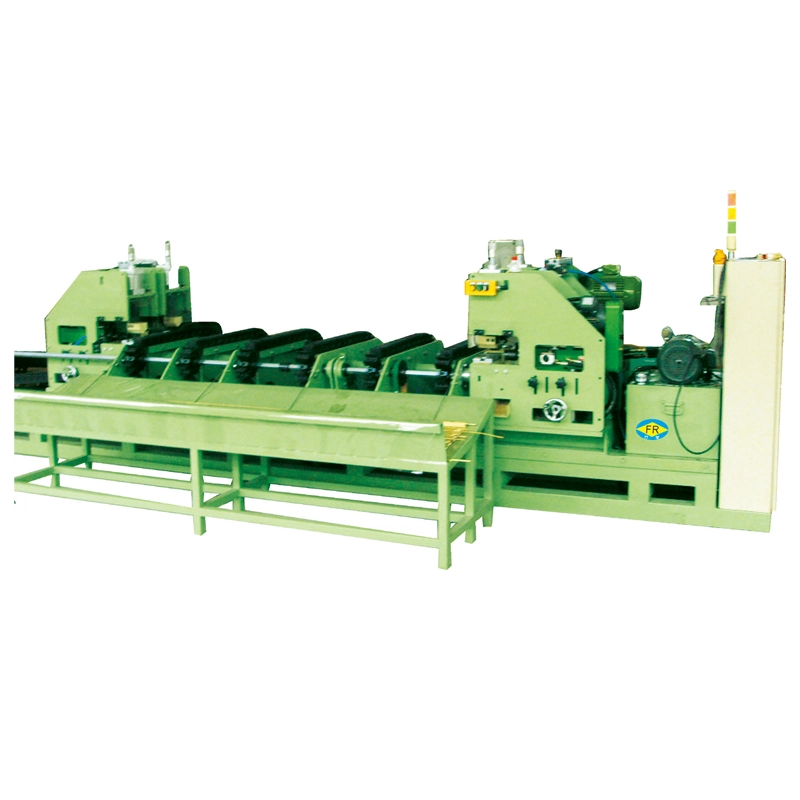
Ang pag-roll at pagguhit ay gumagawa ng iba't ibang trabaho sa parehong proseso ng pagbuo. Ang rolling head ay unang binabawasan at hinuhubog ang seksyon, habang dinadala ng drawing die ang materyal patungo sa mga huling sukat nito. kay FangRongRolling Drawing Machinepinagsasama ang dalawang operasyong ito para sa mga produktong bakal na nangangailangan ng kontroladong pagpapapangit bago ang huling pagguhit ng pass, partikular na ang S55C, 20CrMo at mga katulad na bakal na may tensile strength hanggang 900MPa.
Bakit Gumulong Bago Gumuhit?
Ginagawa ng isang maginoo na drawing die ang karamihan sa pagbawas ng seksyon sa isang deformation zone. Gamit ang four-roller system, ang bahagi ng pagbabawas ng diameter ay isinasagawa ng rolling head bago maabot ng materyal ang die. Karaniwan ang rolling reduction5–15%, na unti-unting nagbabago sa seksyon sa halip na ganap na umasa sa huling drawing die.
Ang pag-aayos na ito ay maaaring makatulong na kontrolin ang pagpapapangit ng mas matitigas na bakal at nagbibigay sa operator ng isa pang variable ng proseso kapag nagtatrabaho sa mga produkto na mahirap iguhit nang direkta. Ang pinagsamang proseso ay maaari ding mapabuti ang pagkakapare-pareho ng natapos na seksyon at mag-ambag sa isang antas ng straightness ng≤1mm/msa ilalim ng angkop na mga kondisyon ng produksyon.
Tinutukoy ng Roller Head Kung Ano ang Dapat Tapusin ng Die
Ang four-roller head ay hindi lamang isang karagdagang reduction unit. Ang geometry ng roller, materyal at pagtatapos sa ibabaw ay kailangang tumugma sa workpiece. Kung ang ibabaw ng roller ay hindi angkop para sa grado ng bakal o kondisyon ng pagpapadulas, ang mga marka ng roller ay maaaring ilipat sa produkto bago ito umabot sa drawing die.
Samakatuwid, kino-configure ng FangRong ang roller materials at surface finish ayon sa naprosesong materyal. Partikular na nauugnay ito para sa mga guide rails, slider at linear-motion na mga profile, kung saan ang kondisyon sa ibabaw ay bahagi ng functional na kinakailangan sa halip na isang isyu sa hitsura lamang.
Sinasaklaw ng FR-30, FR-45 at FR-65 ang Iba't ibang Drawing Load
| Modelo |
Lakas ng Pagguhit |
Karaniwang Configuration |
| FR-30 |
300kN / 30T |
Para sa mas mababang pag-load ng pagguhit sa loob ng serye |
| FR-45 |
450kN / 45T |
Intermediate na kapasidad |
| FR-65 |
650–750kN / 65–75T |
Dual-chain na heavy-duty na configuration |
AngFR-65gumagamit ng dual-chain drive na may 200mm-pitch heavy-duty straight-plate chain, isang ZFY560 reducer na may ratio na 112, at isang Z4-280-41 DC motor na may rating na 166kW. Gumagamit ang drive system ng Siemens 6RA80 controller, habang ang Inovance PLC/HMI ay nagbibigay ng machine control.
Ang Mahabang Seksyon ay Nangangailangan ng Higit sa Mataas na Tonela
Ang FR-65 ay may na-rate na bilis ng pagguhit na humigit-kumulang 13m/min, na may variable na hanay ng bilis na 0–37m/min, isang epektibong haba ng pagguhit na 12m at haba ng kama na hanggang 16m. Ang tinatayang footprint nito ay 31 × 4.1m.
Para sa mahabang gabay na riles at mga profile ng istruktura, ang magagamit na stroke at layout ng makina ay kasinghalaga ng nominal na puwersa ng paghila. Ang workpiece ay kailangang manatiling maayos na suportado at nakahanay sa buong pagkakasunod-sunod ng pag-roll at pagguhit; kung hindi man, ang karagdagang kapasidad sa paghila ay hindi magbabayad para sa mahinang materyal na patnubay.
Kung Saan Nababagay ang Rolling Drawing sa Ruta ng Produksyon
Ang makinang ito ay inilaan para sa mga aplikasyon kung saan ang kumbinasyon ng kinokontrol na rolling at huling pagguhit ay nagbibigay ng praktikal na kalamangan kaysa sa pagguhit nang nag-iisa. Kasama sa mga tipikal na produktoguide rails, slider, precision linear-motion component at structural profilesgawa sa medium- at high-strength steels.
Ang proseso ay pinaka-kapaki-pakinabang kapag ang produkto ay nangangailangan ng parehong katumpakan ng seksyon at kinokontrol na mekanikal na pagpapapangit. Para sa isang simpleng produkto na may mababang pagbabawas, ang pagdaragdag ng rolling stage ay maaaring mag-alok ng kaunting benepisyo; para sa mas matitigas na bakal o mga profile na nangangailangan ng mas kontroladong paghubog, ang karagdagang yugto ng pagpapapangit ay maaaring gawing mas madaling pamahalaan ang proseso ng pagguhit.


 Whatsapp