Whatsapp
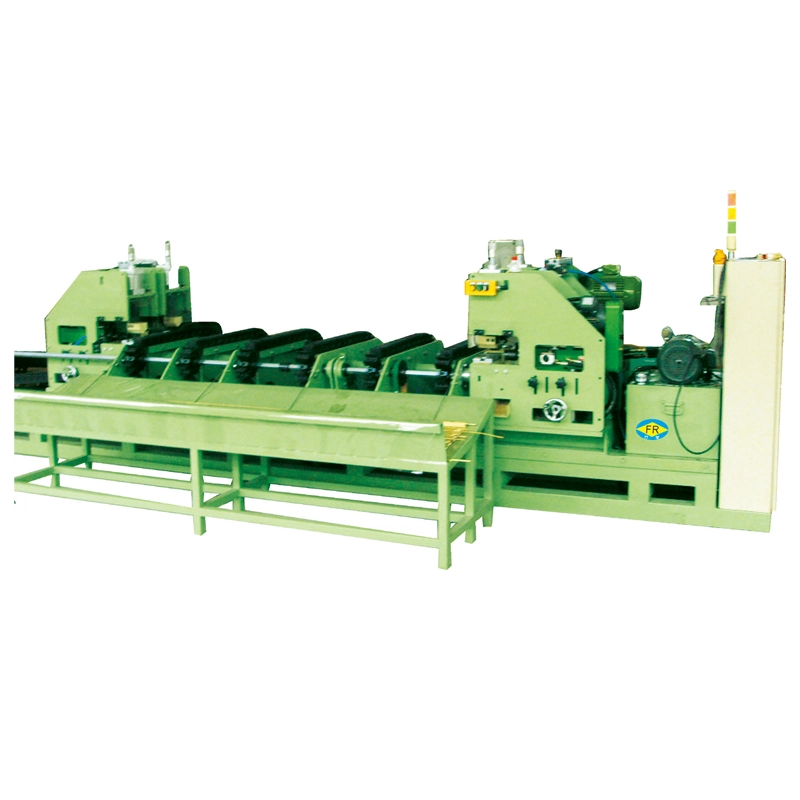
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
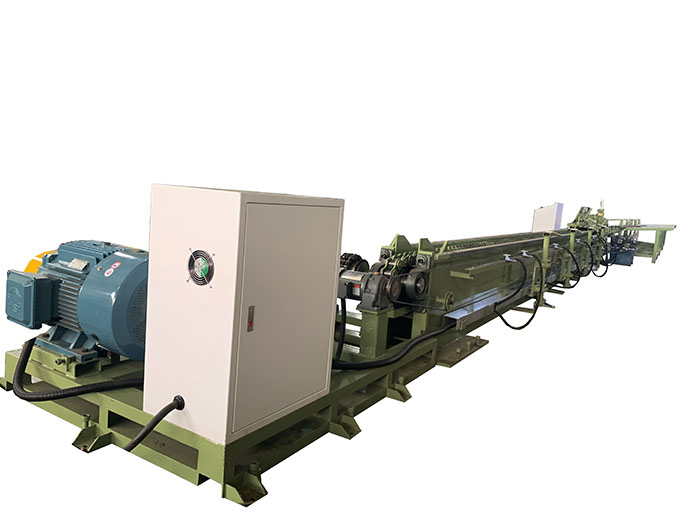
AngAwtomatikong Point Pusher Drawing Machineinaalis ang bar pointing sa pamamagitan ng paggamit ng ahydraulic push headpara pakainin ang full-size na bar sa pamamagitan ng die bago pumalit ang pangunahing silindro. Binabawasan nitopagkawala ng materyal, kagamitan, at paghawak. Nagbibigay ang mga modelong FR-5T hanggang FR-200T5–200 toneladang puwersa ng pagguhitat10–300 toneladang puwersa ng pagtulakpara saØ13–100 mmmga bar. Angkop para sa carbon steel, alloy steel, hindi kinakalawang na asero, tanso, at aluminyo.
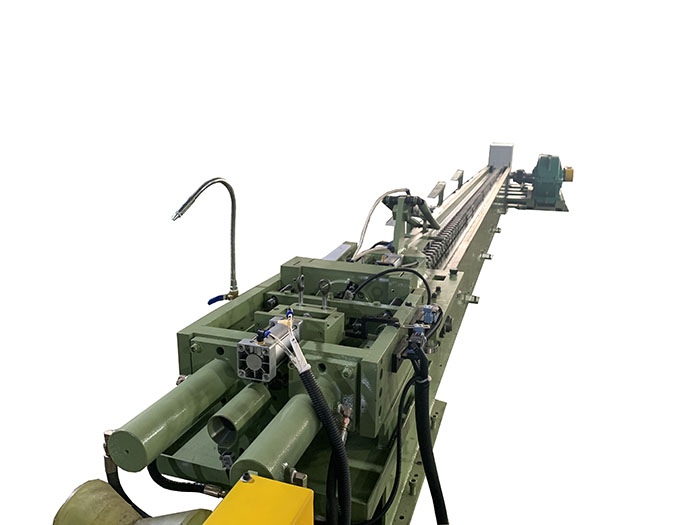
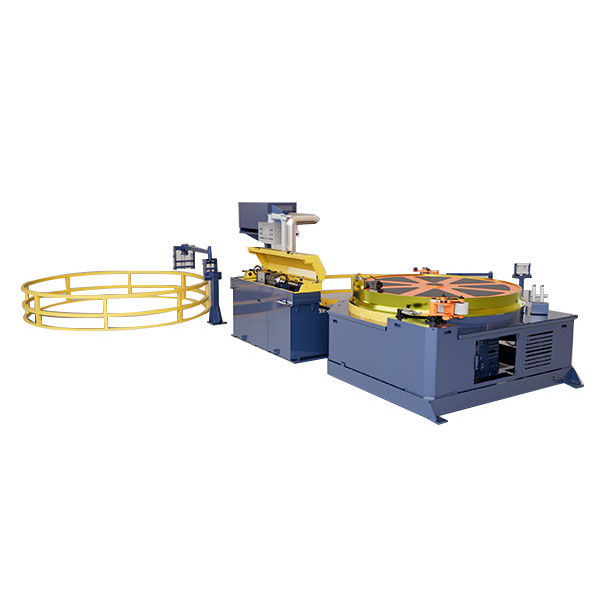
AngAwtomatikong Point Pusher Drawing Machineay isang hydraulic cold drawing machine na idinisenyo para sa produksyon ng bar kung saan ang conventional pointing ay lumilikha ng pagkawala ng materyal, labis na paghawak, o isang bottleneck bago gumuhit. Sa halip na bawasan ang dulo ng bar gamit ang isang hiwalay na pointing machine, itinutulak ng rear hydraulic push head ang unpointed bar sa pamamagitan ng die hanggang sa pumasok ang front end sa drawing carriage. Ang karwahe pagkatapos ay humalili at hinila ang bar sa pamamagitan ng mamatay.
Ang pag-aayos ng push-draw na ito ay partikular na kapaki-pakinabang para samaiikling bar, high-volume precision bar production, at mga materyales na mahirap o magastos na ituro. Available ang mga FangRong FR-series machine mula 5T hanggang 200T, na sumasaklaw sa solid round bar mula humigit-kumulang Ø13 hanggang Ø100 mm. Ang pagguhit ng tubo ay maaari ding i-configure gamit ang mga angkop na mandrel at tooling.
AngTinatanggal ng point pusher drawing machine ang bottleneck na ito. Ang unpointed bar ay direktang itinutulak sa die, at ang drawing na karwahe ay humalili pagkatapos lumabas ang front end. Ito ay pinakamahalaga kapag ang materyal na ani at oras ng paghawak ay mahalaga kaysa sa simpleng pag-maximize ng bilis ng pagguhit.
Karaniwang sitwasyon ng produksyon:Ang isang producer ng fastener na nagtatrabaho sa maikling alloy-steel bar ay maaaring mawalan ng malaking halaga ng magagamit na haba habang nagtuturo. Sa pamamagitan ng isang point-pusher system, ang bar ay maaaring pumasok sa proseso ng pagguhit nang hindi muna machining o swaging ang dulo nito, na nagbibigay-daan sa higit pa sa biniling bar na manatiling available para sa downstream cold heading.
1. Naglo-load:Ang unpointed bar ay inilalagay sa feed rack at nakahanay sa die.
2. Hydraulic pushing:Ang rear push head ay ikinakapit ang bar at itinutulak ito pasulong sa pamamagitan ng die. Ang paunang puwersa na ito ay mahalaga dahil ang bar ay hindi itinuro at samakatuwid ay nakatagpo ng mas mataas na pagtutol kapag pumapasok sa die.
3. Pagkuha ng karwahe:Kapag ang pinababang dulo sa harap ay lumabas mula sa die, ang pangunahing guhit na karwahe ay humahawak sa bar.
4. Patuloy na pagguhit:Ang push head ay naglalabas o bumabalik habang ang pangunahing hydraulic cylinder ay hinihila ang bar sa pamamagitan ng die para sa kinakailangang haba ng pagguhit.
5. Pagbalik at pagbabawas:Pagkatapos ng pagguhit, babalik ang karwahe at ang tapos na bar ay ibinababa para sa susunod na operasyon.
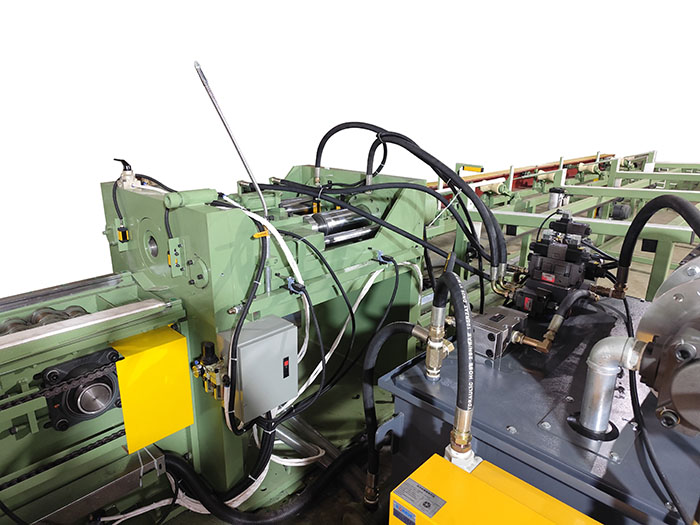
Ang mga kontrol ng PLC at HMI ay nag-uugnay sa pagkakasunod-sunod ng push, clamping, drawing at return. Ang eksaktong push force, drawing force, stroke at die configuration ay pinili ayon sa panimulang diameter, tapos na diameter, materyal na grado at iskedyul ng pagbabawas.
Ang rear hydraulic push head ay nagbibigay-daan sa isang unpointed bar na pumasok sa die, na nag-aalis ng pangangailangan para sa isang hiwalay na operasyon ng pagturo. Ito ang pinakamahalaga para sa mga halaman na nagpoproseso ng mga maiikling bar o mamahaling haluang metal, kung saan ang pagkawala ng materyal mula sa bawat dulo ng bar ay direktang nakakaapekto sa ani.
Halimbawa ng produksyon:Ang isang producer ng bearing-roller na gumagamit ng maiikling mga blangko ng alloy-steel ay maaaring mapanatili ang mas magagamit na haba ng bar sa halip na alisin ang isang matulis na seksyon bago iguhit. Ang pang-ekonomiyang benepisyo ay nakasalalay sa haba ng bar at ang halagang karaniwang inaalis sa panahon ng pagturo, kaya dapat itong kalkulahin mula sa aktwal na data ng produksyon sa halip na ipagpalagay bilang isang nakapirming porsyento.
Inaalis ng tradisyonal na pagturo ang bahagi ng dulo ng bar o nag-iiwan ng pinababang seksyon na maaaring maputol sa ibang pagkakataon. Iniiwasan ng proseso ng point-pusher ang hakbang na ito sa paghahanda. Kung mas maikli ang bar at mas mataas ang materyal na halaga nito, nagiging mas mahalaga ang feature na ito.
Para sa mahahabang bar, ang porsyento ng pagtitipid mula sa pag-aalis ng isang matulis na dulo ay maaaring medyo maliit. Para sa mga maikling blangko ng katumpakan, gayunpaman, ang parehong 100-300 mm ng materyal ay maaaring kumatawan sa isang mas malaking porsyento ng natapos na bahagi.
Ang push head ay nagbibigay ng puwersa na kinakailangan upang simulan ang unpointed bar sa pamamagitan ng die, habang ang pangunahing drawing cylinder ay nagbibigay ng puwersa para sa natitirang drawing stroke. Pinipili ang kapasidad ng push-head ayon sa die-entry resistance, lakas ng materyal, diameter at pagbabawas sa halip na tumugma lamang sa pangunahing drawing tonnage.
Bakit ito mahalaga:Ang Automatic Point Pusher Drawing Machine ay maaaring magkaroon ng sapat na nominal drawing tonnage ngunit hindi pa rin angkop kung ang paunang puwersa ng pagtulak ay hindi sapat para sa isang matigas na haluang metal o malaking pagbawas. Kaya naman kinakalkula ng FangRong ang push at drawing na kinakailangan mula sa aktwal na materyal at sukat ng customer.
Binabawasan ng modular die holder ang oras ng pagbabago ng tool kapag ang iba't ibang diameter ng bar ay naproseso sa parehong makina. Ito ay lalong kapaki-pakinabang para sa mga tindahan ng trabaho at mga halaman na gumagawa ng ilang laki sa isang shift. Kung ang isang linya ay gumagawa lamang ng isang diameter nang tuloy-tuloy, ang quick-change tooling ay hindi gaanong kritikal kaysa sa tamang die life at pagpili ng drawing-force.
Ang puwersa at bilis ng haydroliko ay maaaring iakma ayon sa materyal at iskedyul ng pagpasa. Nagbibigay-daan ito sa mga operator na maiwasan ang paggamit ng labis na puwersa sa medyo malambot na materyales habang pinapanatili ang sapat na puwersa para sa hindi kinakalawang na asero, haluang metal na bakal o iba pang materyal na may mataas na lakas.
Sa precision shaft production, ang kinokontrol na mga kondisyon sa pagguhit ay nakakatulong na mabawasan ang biglaang pagkarga at pinsala sa ibabaw. Ang panghuling straightness at dimensional na katumpakan ay nakasalalay pa rin sa disenyo ng die, papasok na kondisyon ng bar, pass schedule at kasunod na proseso ng straightening.
Kinokontrol ng PLC ang sequence sa pagitan ng push-head na paggalaw, gripping, die entry, carriage clamping, drawing at return. Maaaring itakda at subaybayan ng mga operator ang mga pangunahing parameter ng proseso sa pamamagitan ng HMI.
Ito ay pinaka-kapaki-pakinabang kapag ang parehong makina ay nagpapatakbo ng iba't ibang mga materyales o laki. Para sa isang solong linya ng produkto, pangunahing binabawasan ng automated na sequence control ang interbensyon ng operator at tumutulong na panatilihing nauulit ang naitatag na proseso.
Ang karaniwang configuration ng FR-series ay inilaan para sa solid round bar. Posible ang pagguhit ng tubo gamit ang mga angkop na mandrel, plug at die arrangement. Ang mga aplikasyon ng tubo ay dapat kumpirmahin sa panahon ng engineering dahil ang kapal ng pader, uri ng mandrel at mga kinakailangan sa pagpapadulas ay nakakaapekto sa kinakailangang puwersa ng pagguhit at tooling.
Ang tamang modelo ay dapat piliin mula sapanimulang diameter, tapos na diameter, lakas ng materyal, pagbawas ng lugar at kinakailangang output ng produksyon. Ang nominal tonnage lamang ay hindi sapat para sa pagpili ng makina.
| Modelo | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Kapasidad ng Pagguhit (tonelada) | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 |
| Hydraulic Push Head (tonelada) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Itulak ang Silindro | φ63×200 mm | φ80×200 mm | φ100×200 mm | φ125×200 mm | φ150×300 mm | φ160×700 mm | φ180×300 mm | φ200×300 mm | φ220×300 mm | φ250×300 mm | φ280×300 mm | φ300×300 mm |
| Power Pump ng Langis (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Saklaw ng Diameter ng Bar (mm) | 13-20 | 15-30 | 15-50 | 20-50 | 25-55 | 30-60 | 30-65 | 35-70 | 35-75 | 40-80 | 45-90 | 50-100 |
| Pangunahing Motor Power (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Karaniwang haba ng pagguhit:10 m. Maaaring i-engineered ang mga custom na haba ng pagguhit ayon sa layout ng produksyon ng customer.
Mahalaga:Ang hanay ng diameter na ipinapakita sa itaas ay ang naaangkop na hanay ng bar ng makina, hindi isang garantiya na ang bawat materyal ay maaaring makuha mula sa pinakamalaking diameter ng simula hanggang sa bawat posibleng tapos na diameter sa isang pass. Ang aktwal na iskedyul ng pagpasa ay dapat suriin laban sa lakas ng materyal, pagbabawas sa bawat pass, geometry ng mamatay at pagpapadulas.
Ginagamit para sa mga bar na ibinibigay sa malamig na mga linya ng heading para sa bolts, studs, screws, pins at katulad na mga bahagi. Ang disenyo ng point-pusher ay partikular na kapaki-pakinabang kapag ang mga maiikling blangko ay lumilikha ng mataas na porsyento ng pointing scrap.
Sitwasyon ng customer:Maaaring gamitin ng producer ng fastener ang hiwalay na pointing-and-drawing sequence ang FR-30T para pagsamahin ang die entry at drawing sa isang ikot ng makina, na binabawasan ang intermediate handling bago ang cold heading.
Angkop para sa precision bar stock na ginagamit para sa steering shafts, actuator rods, valve component at iba pang nakaliko o machined na bahagi. Ang mahahalagang parameter ay ang pagguhit ng puwersa, diameter tolerance, kondisyon sa ibabaw at ang kakayahang mapanatili ang isang matatag na iskedyul ng pass.
Sitwasyon ng customer:Ang isang automotive supplier na gumuhit ng alloy-steel bar para sa mga bahagi ng pagpipiloto ay maaaring gumamit ng isang FR-100T na pagsasaayos kung saan ang pagtanggal ng mga matulis na dulo ay nagpapabuti sa paggamit ng materyal bago ang machining.
Ang pagguhit ay maaaring magbigay ng kontroladong diameter at pinahusay na kondisyon ng ibabaw bago ang kasunod na paggiling, pagbabalat o pagtatapos. Para sa mga aplikasyon ng tindig, gayunpaman, ang pagguhit nang nag-iisa ay hindi pinapalitan ang mga kinakailangan sa sukat at ibabaw ng panghuling proseso ng paggiling.
Sitwasyon ng customer:Maaaring gamitin ng producer ng bearing ang FR-50T para sa mga blangko ng roller kung saan binabawasan ng matatag na pagguhit ang dami ng materyal na dapat alisin sa ibang pagkakataon habang tinatapos.
Ang mga high-strength tool steel ay nangangailangan ng mas malaking puwersa sa pagguhit at maingat na kontrol sa pagbabawas bawat pass. Samakatuwid, dapat piliin ang makina mula sa aktwal na lakas ng materyal at mga kalkulasyon ng pass-schedule sa halip na diameter lamang.
Sitwasyon ng customer:Ang isang tool-steel processor na gumuhit ng high-speed steel rods ay maaaring gumamit ng mas mataas na kapasidad na modelo ng FR kapag ang deformation resistance ay lumampas sa praktikal na hanay ng mas maliliit na drawbenches.
Ang hindi kinakalawang na asero, titanium, nickel alloys at iba pang materyal na may mataas na halaga ay maaaring makinabang mula sa pag-aalis ng hiwalay na operasyon ng pagturo. Ang benepisyo ay partikular na nauugnay kapag ang materyal ay mahal o ang bar end ay mahirap ihanda nang palagian.
Sitwasyon ng customer:Para sa produksyon ng titanium bar, ang pag-iwas sa conventional mechanical pointing ay maaaring gawing simple ang proseso ng paghahanda sa harap at mabawasan ang paghawak ng materyal bago ang malamig na pagguhit.
Ang Automatic Point Pusher Drawing Machine ay maaaring i-configure para sa tanso at aluminum bar application kung saan ang kinokontrol na pagguhit ay kinakailangan para sa dimensional reduction o surface improvement. Maaaring hindi kailanganin ng mas malambot na mga materyales ang maximum na magagamit na puwersa ng pagtulak, kaya ang pagpili ng isang mas maliit na modelo ay maaaring mabawasan ang hindi kinakailangang naka-install na kapangyarihan.
Ipadala ang sumusunod na impormasyon bago humiling ng quotation:
Materyal:grade, tensile strength o yield strength, at kondisyon ng heat-treatment.
Panimulang laki:panlabas na diameter at haba ng bar.
Tapos na laki:target diameter at dimensional tolerance.
Pagbawas:kinakailangang pagbawas ng lugar at bilang ng mga drawing pass.
Produksyon:kinakailangang piraso kada oras o tonelada bawat shift.
Format ng produkto:solidong bar o tubo.
Automation:manu-manong paglo-load o awtomatikong pagpapakain, paggupit, pagtuwid at pagsasalansan.
Ang mga detalyeng ito ay nagbibigay-daan sa kinakailangang puwersa ng pagguhit, puwersa ng pagtulak, pagsasaayos ng mamatay at ikot ng makina na masuri bago ang panipi. Ang isang makina ay hindi dapat piliin lamang dahil ang nominal na tonelada nito ay mas mataas kaysa sa modelo ng isa pang supplier.
Karaniwang kasama sa karaniwang pakete ng Automatic Point Pusher Drawing Machine angdrawbench frame, hydraulic drawing system, hydraulic push head, draw carriage, die holder, hydraulic power unit, electrical control cabinet, PLC at HMI. Ang karaniwang tooling ay ibinibigay ayon sa napagkasunduang pagsasaayos; production dies para sa mga partikular na dimensyon ng customer ay dapat kumpirmahin nang hiwalay sa quotation.
Maaaring kabilang sa opsyonal na kagamitan ang awtomatikong pagpapakain, pagsukat ng bar, paggupit, pagtutuwid, pagbabawas at mga sistema ng pagsasalansan. Ang panghuling saklaw ay dapat na nakasaad na aytem sa pamamagitan ng item sa komersyal na panipi upang malaman ng customer kung ano mismo ang darating sa pabrika.
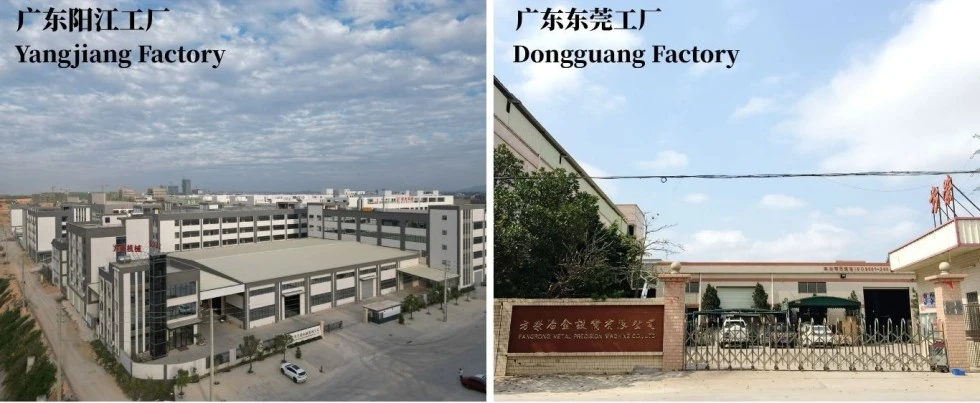
Ang FangRong ay gumawa ng cold drawing equipment mula noong 1998. Ang produksyon ay isinasagawa sa mga pasilidad sa Dongguan at Yangjiang, na sumasaklaw sa machining, hydraulic assembly, electrical integration at machine testing.
Mechanical alignment:ang mga guide rail, draw carriage at die holder ay sinusuri para sa tamang pagkakahanay bago ang huling pagpupulong.
Hydraulic system:ang katatagan ng presyon, paggalaw ng silindro at pagtagas ay sinusuri sa panahon ng pag-commissioning.
Sistema ng kuryente:Sinusuri ang pagkakasunud-sunod ng PLC, mga function ng HMI, sensor at safety circuit.
Pagganap ng pagguhit:kung saan available ang materyal ng customer, maaaring iproseso ang mga sample bar upang i-verify ang sequence ng push-draw at ang mga napagkasunduang parameter ng proseso.
Ang pagsubok na ito ay mas kapaki-pakinabang kaysa sa isang simpleng walang-load na pagpapakita dahil ang aktwal na puwersa ng pagguhit ay nakasalalay sa materyal ng customer, panimulang diameter, pagbabawas at tooling.
1. Pagsusuri sa engineering:ang mga sukat ng bar, materyal, pagbabawas at mga kinakailangan sa automation ay sinusuri bago ang pagmamanupaktura.
2. Inspeksyon ng bahagi:ang mga pangunahing bahagi ng istruktura, haydroliko at paghahatid ay siniyasat laban sa mga kinakailangan sa produksyon.
3. Precision machining:ang mga bahagi ng silindro at mekanikal ay ginawang makina at tinatapos ayon sa kanilang mga pagpapaubaya sa pagganap.
4. Mechanical na pagpupulong:frame, guide system, push head, draw carriage at die holder ay pinagsama at nakahanay.
5. Hydraulic at electrical integration:ang mga cylinder, valve, pump, sensor, PLC at HMI ay konektado at kinomisyon.
6. Functional na pagsubok:Ang mga sequence ng push, clamp, draw at return ay sinusuri bago ipadala.
7. Panghuling inspeksyon:ang haydroliko na presyon, kaligtasan ng kuryente, mga sukat ng makina at napagkasunduang pagsasaayos ay sinusuri.
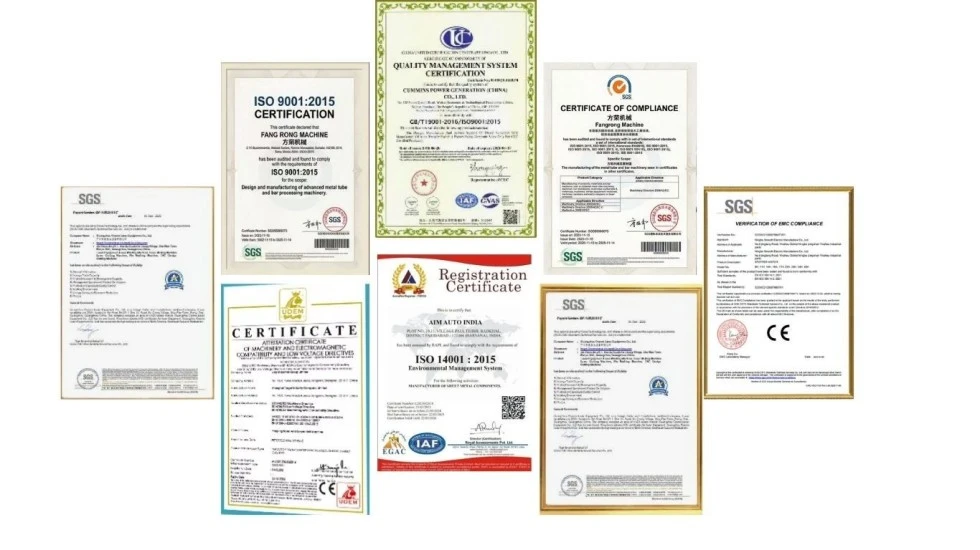
ISO 9001:2015:sistema ng pamamahala ng kalidad na sumasaklaw sa nauugnay na disenyo, pagmamanupaktura at mga proseso ng serbisyo. Certificate No. UQ231211R1.
Pagmarka ng CE:magagamit para sa mga karaniwang pagsasaayos ng makina na idinisenyo para sa mga naaangkop na kinakailangan sa makinarya sa Europa. Ang dokumentasyon ng pagsunod at mga naaangkop na pamantayan ay dapat kumpirmahin para sa eksaktong configuration ng makina na ibinigay.
Kaligtasan sa makinarya:ang disenyo ng kaligtasan ng makina ay maaaring magsama ng mga emergency-stop circuit, guard, interlock at iba pang protective device na kinakailangan ng naaangkop na pagtatasa ng panganib sa makinarya.
SGS inspeksyon:Maaaring isaayos ang third-party na inspeksyon kapag kinakailangan ng kontrata sa pagbili.
Mahalaga:Ang CE ay hindi katulad ng UL certification. Kung ang makina ay ini-install sa United States o Canada at ang proyekto ay nangangailangan ng UL/CSA-listed electrical components o certification, dapat itong tukuyin bago ang produksyon upang ang electrical cabinet at mga bahagi ay maaaring i-configure nang naaayon.
MOQ:1 kumpletong makina.
| Dami ng Order | Batayan sa Pagpepresyo | Karaniwang Commercial Arrangement |
| 1 makina | Karaniwang naka-quote na presyo | Para sa mga indibidwal na linya ng produksyon o pagsubok na proyekto |
| 2-4 na makina | Sipi ng dami ng proyekto | Angkop para sa multi-line expansion; maaaring makipag-usap sa dami ng diskwento |
| 5+ makina | Dami ng panipi | Ang huling presyo ay depende sa halo ng modelo, automation at iskedyul ng paghahatid |
Karaniwang oras ng pag-order ng lead:humigit-kumulang 30-60 araw pagkatapos ng teknikal na kumpirmasyon, pagkumpirma ng kontrata at pagtanggap ng napagkasunduang deposito. Maaaring mangailangan ng mas mahabang oras ng produksyon ang malalaking makina o system na may pinagsamang automation.
Pinabilis na order:ang isang pinabilis na iskedyul ay maaaring masuri ayon sa kasalukuyang kapasidad ng pabrika, modelo ng makina at pagkakaroon ng bahagi. Ang pinabilis na lead time ay dapat kumpirmahin sa pamamagitan ng pagsulat bago ilagay ang order sa halip na ipakita bilang isang nakapirming garantiya.
Pagbabayad:ang karaniwang pag-aayos ay 30% na deposito pagkatapos ng kumpirmasyon ng order at 70% na balanse bago ipadala pagkatapos ng napagkasunduang pagsubok sa pagtanggap ng pabrika. Ang mga huling tuntunin ay napapailalim sa kontrata sa pagbebenta.
Warranty:12 buwan mula sa pagkomisyon sa ilalim ng napagkasunduang kondisyon ng warranty.
Ang Automatic Point Pusher Drawing Machine ay inihanda para sa pag-export na kargamento na may naaangkop na proteksiyon na packaging, proteksyon ng kaagnasan para sa mga nakalantad na machined surface at mga kaayusan sa pag-iimpake batay sa mga sukat ng makina at paraan ng pagpapadala. Ang malalaking drawbench ay maaaring mangailangan ng sectional shipment depende sa mga limitasyon ng container at pag-access sa site.
Bago ipadala, dapat kumpirmahin ng customermga sukat ng pasukan ng pabrika, mga kinakailangan sa pundasyon, kapasidad sa pag-angat, suplay ng kuryente at kagamitan sa pagbabawas. Ang pagbibigay ng mga detalyeng ito bago ang produksyon ay nakakatulong na maiwasan ang pagkaantala sa pag-install pagkatapos ng pagdating.
Ang pangunahing bentahe ay ang dulo ng bar ay hindi kailangang itinuro nang mekanikal bago iguhit. Itinutulak ng rear hydraulic push head ang unpointed bar sa pamamagitan ng die hanggang sa lumabas ang nangungunang dulo, pagkatapos ay humawak ang drawing carriage at hinila ito. Maaari nitong bawasan ang pagkawala ng materyal at alisin ang isang hiwalay na operasyon ng pagturo, na partikular na kapaki-pakinabang para sa produksyon ng high-volume bar kung saan itatapon ang 100–300 mm ng pointed na materyal sa bawat bar.
Oo. Ang Automatic Point Pusher Drawing Machine ay partikular na idinisenyo para sa pagguhit ng mga bar na walang conventional pre-pointing. Gayunpaman, ang materyal ng workpiece, panimulang diameter, pagbabawas sa bawat pass, die geometry, at kinakailangang puwersa ng pagguhit ay dapat suriin bago kumpirmahin ang pagsasaayos. Ang mga napakatigas na haluang metal o hindi pangkaraniwang malalaking pagbawas ay maaaring mangailangan ng ibang disenyo ng die o iskedyul ng pass.
Ang pagpili ng makina ay hindi dapat nakabatay sa bar diameter lamang. Ang kinakailangang puwersa ng pagguhit ay nakasalalay sa lakas ng materyal, simula at natapos na mga diameter, pagbawas ng cross-sectional, friction, anggulo ng mamatay, at bilis ng pagguhit. Halimbawa, ang isang 50 mm carbon steel bar at isang 50 mm high-strength alloy bar ay maaaring mangailangan ng makabuluhang magkakaibang puwersa sa pagguhit. Maaaring kalkulahin ng FangRong ang kinakailangang push at drawing forces mula sa materyal at dimensional na data ng customer bago magrekomenda ng FR model.
Sinasaklaw ng serye ng FR ang humigit-kumulang 13–100 mm solid round bar, depende sa modelo. Kasama sa mga karaniwang aplikasyon ang carbon steel, alloy steel, stainless steel, bearing steel, tool steel, tanso, aluminyo, at iba pang angkop na cold-drawing na materyales. Ang mga tubo o mga espesyal na profile ay maaaring mangailangan ng iba't ibang tool at dapat na suriin nang hiwalay bago mag-order.
Ang pagtitipid ay depende sa orihinal na haba ng pagturo, haba ng bar, diameter, materyal, at paraan ng produksyon. Maaaring alisin ng isang kumbensyonal na proseso ang humigit-kumulang 100–300 mm mula sa bawat bar upang lumikha ng isang matulis na dulo. Ang pag-aalis sa hakbang na ito ay maaaring mapabuti ang materyal na ani, ngunit ang aktwal na pagtitipid ay dapat kalkulahin mula sa mga sukat ng bar ng customer at umiiral na allowance sa pagturo sa halip na ipagpalagay bilang isang nakapirming porsyento.
Hindi naman kailangan. Maaaring mapabuti ng malamig na pagguhit ang katumpakan ng dimensyon at kundisyon sa ibabaw, ngunit hindi ito dapat ituring na kapalit para sa nakatuong pagwawasto kapag nalalapat ang mahigpit na mga kinakailangan sa straightness. Kung ang tapos na produkto ay nangangailangan ng kontroladong straightness, ang production line ay maaaring i-configure gamit ang isang hiwalay na proseso ng straightening pagkatapos ng pagguhit.
Bago ang pagsipi, dapat matanggap ng supplier ang materyal na grado, panimulang diameter, tapos na diameter, kinakailangang haba ng pagguhit, haba ng bar, kinakailangang output, target na dimensional tolerance, pagguhit ng mga pass kung alam, at available na factory power supply. Makakatulong din ang mga larawan o sample ng kasalukuyang pointed bar na matukoy ang mga kundisyon ng die entry at ang kinakailangang configuration ng push-head.
Karaniwang kasama sa karaniwang configuration ang hydraulic power unit, pangunahing motor, rear push head, drawing cylinder at carriage, die holder, PLC at HMI control system, at napagkasunduang standard tooling. Ang eksaktong set ng die, mga de-koryenteng bahagi, sistema ng awtomatikong pag-load o pagbabawas, at iba pang kagamitang pantulong ay dapat kumpirmahin sa teknikal na panipi dahil nakadepende ang mga ito sa materyal, sukat, at mga kinakailangan sa automation ng customer.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel