Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
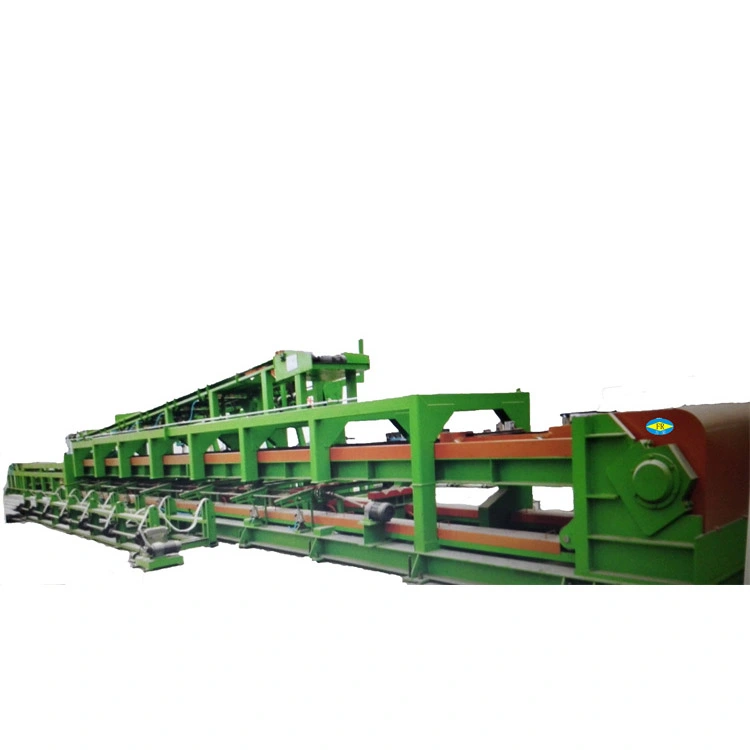
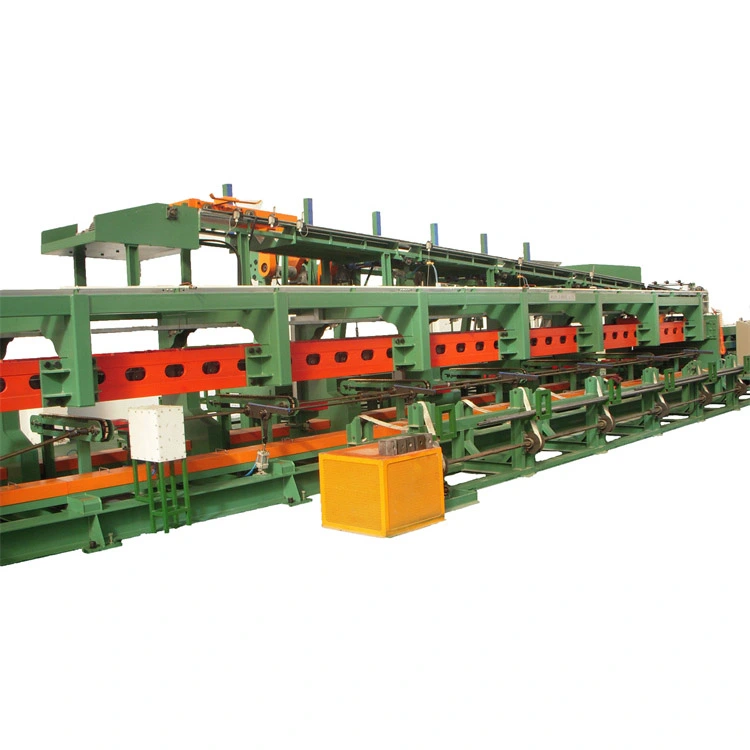
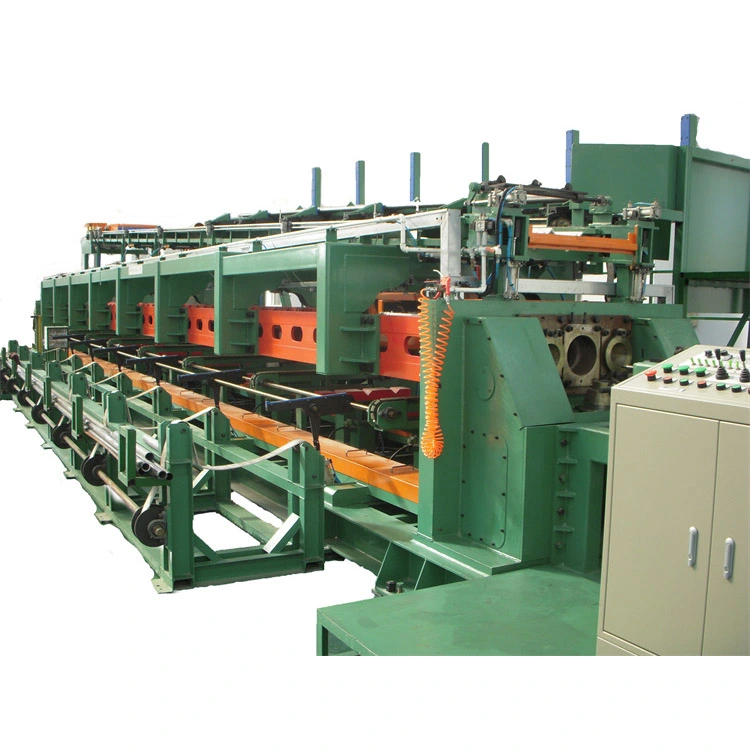
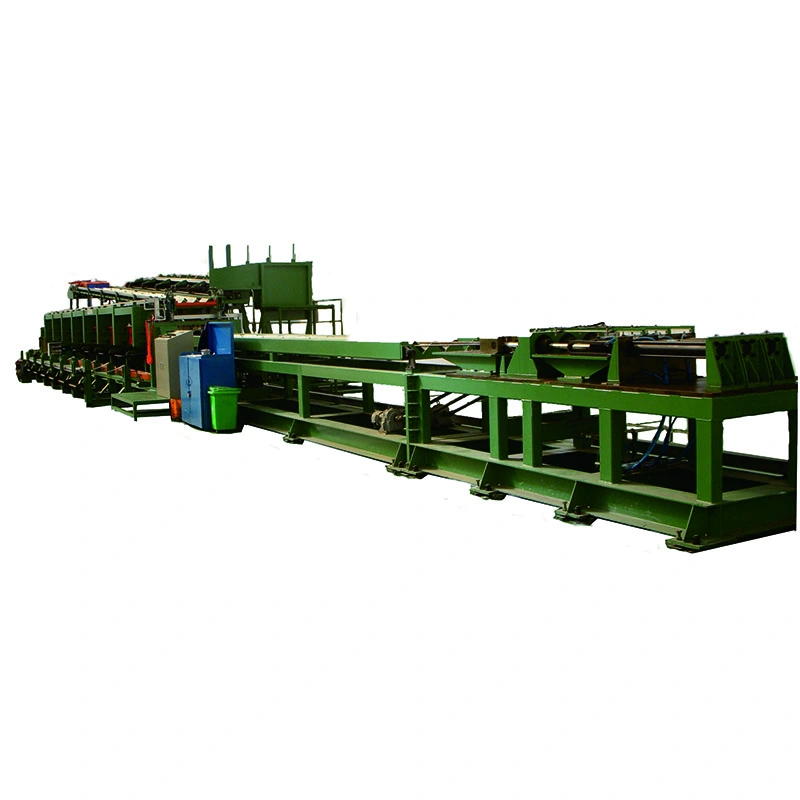
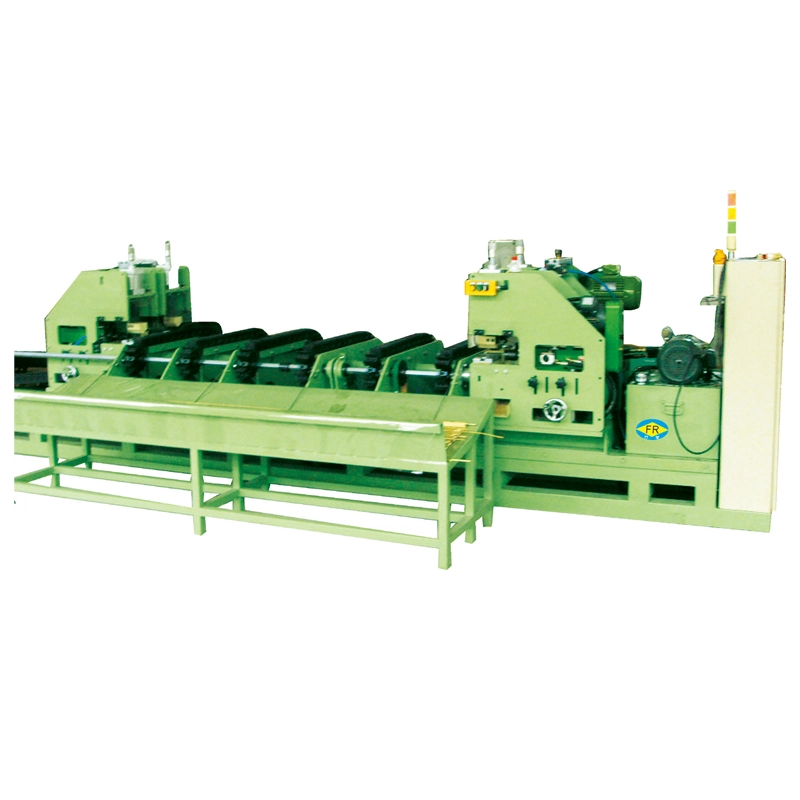
AngAwtomatikong Three Lines Cold Drawing Machinemga prosesotatlong tubo o bar nang sabay-sabay, ginagawa itong angkop para sa mas mataas na dami ng produksyon nang walang tatlong magkahiwalay na drawbench. Binabalanse ng double-chain drive nito ang pulling load, habang binabawasan ng awtomatikong pagpapakain, alignment, clamping, at discharge ang manual handling. Nag-aalok ang mga modelong FR-16 hanggang FR-9015–160 toneladang pagguhit ng puwersa,15 m/minbilis, at mga stroke hanggang sa10 mpara sa mga tubo o bar na bakal, tanso, aluminyo, at haluang metal.
AngAwtomatikong Three Lines Cold Drawing Machineay isang mekanikal na multi-strand drawbench na idinisenyo upang gumuhittatlong tubo o solid bar nang sabay-sabay. Ito ay inilaan para sa mga tagagawa na nangangailangan ng mas mataas na output mula sa isang linya ng produksyon nang hindi nag-i-install ng tatlong magkahiwalay na drawbenches. Saklaw ng serye ng FR15–160 toneladang na-rate na puwersa sa pagguhit, na may karaniwang bilis ng pagguhit na15 m/minat a10 m karaniwang stroke. Maaaring ma-engineered ang mas mahabang stroke para sa mga partikular na kinakailangan sa produksyon.
Ang makina ay partikular na kapaki-pakinabang para sa paulit-ulit na paggawa ng maliliit at katamtamang diameter na mga tubo o bar kung saan ang parehong laki ay ginawa sa mga batch. Para sa pagguhit ng tubo, ang pinagsamangsistema ng mandrelkinokontrol ang panloob na diameter at kapal ng pader. Hinihila ng double-chain drive ang karwahe mula sa magkabilang panig, na tumutulong na panatilihing balanse ang tatlong posisyon sa pagguhit.
Ang isang single-line drawbench ay nagpoproseso ng isang workpiece bawat cycle. Kapag ang tube mill o bar producer ay may matatag, mataas na volume na order para sa parehong detalye, ang pagdaragdag ng isa pang single-line na makina ay nagpapataas ng pamumuhunan ng kagamitan, espasyo sa sahig, pag-load ng trabaho at mga punto ng pagpapanatili. Tinutugunan ng three-line configuration ang bottleneck na ito sa pamamagitan ng pagproseso ng tatlong workpiece sa parehong drawing stroke.
Halimbawa:ang isang producer ng copper tube na patuloy na gumagawa ng parehong maliit na diameter na tubo ay maaaring gumamit ng three-line drawing sa halip na magpatakbo ng tatlong independent drawbenches. Ang pangunahing pakinabang sa produktibidad ay nagmumula sa pagproseso ng tatlong piraso bawat stroke; ang benepisyo ay mas maliit kapag ang produksyon ay nagsasangkot ng madalas na pagbabago ng laki, mababang dami ng mga order o tatlong magkakaibang mga detalye sa parehong oras.
Ang tatlong matulis na tubo o bar ay inilalagay sa sistema ng pagpapakain at nakaposisyon laban sa kani-kanilang mga dies. Ang mga mekanismo ng pagpapakain at turnover ay pinangangasiwaan ang pagpoposisyon ng workpiece, habang ang sistema ng alignment ay nagbibigay-daan sa bawat posisyon ng die na maisaayos kaugnay sa drawing center line.
Pagkatapos ng clamping, ang pangunahing motor ay nagtutulak sa gearbox at double-chain system. Hinihila ng drawing carriage ang lahat ng tatlong workpiece sa mga dies nang sabay-sabay. Para sa mga tubo, sinusuportahan ng isang panloob na mandrel ang panloob na ibabaw sa panahon ng pagguhit at tumutulong na kontrolin ang panghuling ID at kapal ng pader. Pagkatapos ng drawing stroke, babalik ang karwahe at ang mga natapos na piraso ay ilalabas para sa susunod na cycle.
Ang mga coordinate ng PLCpagpapakain, alignment, clamping, drawing, discharge at carriage return. Maaaring idagdag ang opsyonal na cut-to-length at stacking system kapag ang proseso sa ibaba ng agos ay nangangailangan ng awtomatikong paghawak.
Sitwasyon ng produksyon:para sa isang tube manufacturer na nagpapatakbo ng mahahabang batch ng magkaparehong hydraulic-cylinder tubes, ang awtomatikong pagpapakain at naka-synchronize na pagguhit ay nagbabawas ng manual loading sa pagitan ng mga stroke. Ang tatlong strand ay pinoproseso sa ilalim ng parehong ikot ng makina, na ginagawang mas angkop ang system para sa paulit-ulit na produksyon kaysa sa mga pinaghalong-halong detalye ng mga job shop.
1. Three-Strand Synchronous Drawing
Tatlong tubo o bar ang iginuhit sa isang ikot. Pinakamahalaga ito kapag mataas ang buwanang dami ng produksyon at paulit-ulit na ginagawa ang pareho o malapit na katugmang detalye. Ito ay hindi gaanong kapaki-pakinabang para sa madalas na pagbabago dahil ang lahat ng tatlong mga posisyon sa pagguhit ay inilaan upang gumana sa parehong pag-setup ng pagguhit.
Halimbawa ng aplikasyon:ang isang planta ng copper tube na gumagawa ng karaniwang laki ng HVAC tube ay maaaring gumamit ng tatlong strands nang tuluy-tuloy sa halip na magdagdag ng hiwalay na single-line na kagamitan upang mapataas ang output.
2. Double-Chain Drawing Drive
Ang karwahe ay hinihila sa dalawang gilid ng chain drive sa halip na umasa sa isang punto ng paghila. Ang balanseng mekanikal na pagkarga ay mahalaga kapag ang tatlong mamatay ay gumana nang sabay-sabay dahil ang hindi pantay na pag-load ng karwahe ay maaaring makaapekto sa pagkakahanay, pagkasuot ng die at dimensional consistency.
Halimbawa ng aplikasyon:kapag ang tatlong stainless steel na tubo ay iginuhit nang sabay-sabay, ang pagpapanatili ng pare-parehong pagkarga ng carriage ay nakakatulong na bawasan ang mga pagkakaiba sa pagitan ng tatlong posisyon ng produksyon.
3. Independent Die Alignment
Ang bawat posisyon sa pagguhit ay maaaring maayos na maisaayos upang panatilihing nakasentro ang die sa kaukulang workpiece. Mahalaga ito lalo na kapag ang tumpak na OD, kapal ng pader o mga kinakailangan sa ibabaw ay nag-iiwan ng kaunting allowance para sa downstream machining.
Halimbawa ng aplikasyon:sa precision hydraulic tubing, ang tumpak na die centering ay mas mahalaga kaysa sa simpleng pag-maximize ng bilis ng pagguhit dahil ang dimensional na pagkakaiba-iba ay maaaring humantong sa pagtanggi sa panahon ng kasunod na mga pagsubok sa presyon o pagpupulong.
4. Panloob na Mandrel para sa Tube Drawing
Para sa mga guwang na seksyon, kinokontrol ng mandrel ang panloob na geometry sa panahon ng pagguhit. Mahalaga ito kapag ang panghuling ID at kapal ng pader ay mga functional na dimensyon kaysa sa mga kinakailangan sa kosmetiko.
Halimbawa ng aplikasyon:Ang mga hydraulic cylinder tube ay nangangailangan ng kontroladong panloob na mga sukat para sa pagkakatugma ng piston at seal, na ginagawang bahagi ng machine engineering ang pagpili ng mandrel at pagkalkula ng pass-schedule sa halip na isang opsyonal na detalye ng produksyon.
5. Nakapirming 15 m/min Bilis ng Pagguhit
Ang karaniwang bilis ng pagguhit ay 15 m/min. Pinapasimple ng nakapirming bilis ang pagpaplano ng cycle-time at angkop para sa mga linya ng produksyon kung saan mas mahalaga ang stable na throughput kaysa sa malawak na hanay ng bilis. Ang grado ng materyal, pagbabawas, pagpapadulas at disenyo ng die ay tumutukoy pa rin kung ang isang partikular na produkto ay maaaring patuloy na tumakbo sa rate na bilis.
Halimbawa ng aplikasyon:ang isang mataas na volume na linya ng tubo na may matatag na grado ng materyal at iskedyul ng pagpasa ay maaaring gumamit ng nakapirming bilis upang matantya ang kapasidad ng produksyon at mga kinakailangan sa paghawak sa ibaba ng agos bago i-install.
6. Awtomatikong Pagpapakain, Turnover at Alignment
Ang feeding motor, turnover motor at alignment system ay nagbabawas ng manual handling sa pagitan ng drawing cycle. Ito ay partikular na kapaki-pakinabang kapag ang mahabang oras ng pagpapatakbo ay ginagawang isang bottleneck sa paggawa ang paulit-ulit na manual loading.
Halimbawa ng aplikasyon:ang isang planta na nagpapatakbo ng maraming shift ay maaaring mag-automate ng paulit-ulit na pag-load at pagpoposisyon ng workpiece habang pinapanatili ang mga operator na nakatuon sa inspeksyon ng die, pagpapadulas, pagsusuri sa kalidad at pagpapanatili.
7. Solid Bar at Tube Drawing
Maaaring i-configure ang Automatic Three Lines Cold Drawing Machine para sa parehong hollow tubes at solid bar. Gumagamit ang pagguhit ng tubo ng naaangkop na pag-aayos ng mandrel, habang ang produksyon ng solid-bar ay gumagamit ng solid drawing dies na walang panloob na mandrel.
Halimbawa ng aplikasyon:ang isang steel processor na gumagawa ng precision bar blangko at seamless tubes ay maaaring suriin ang isang machine platform para sa parehong mga application, kung ang tooling at drawing-force na kinakailangan ay angkop.
8. Opsyonal na Downstream Automation
Maaaring isama ang awtomatikong paggupit at pagsasalansan kapag kailangan ng customer ng mga natapos na piraso ng fixed-length kaysa sa mga produktong mahabang iginuhit. Ang mga opsyon na ito ay pinaka-kapaki-pakinabang kapag ang drawing machine ay direktang nagpapakain ng downstream assembly o proseso ng packaging.
Ang pagpili ng modelo ay dapat na nakabatay samateryal, panimulang dimensyon, target na sukat, pagbawas sa bawat pass, bilang ng mga pass, kinakailangang dami ng produksyon at kalkuladong puwersa ng pagguhit. Huwag pumili ng makina ayon lamang sa diameter ng tubo. Ang mas matigas na haluang metal at mas malalaking reduction ay maaaring mangailangan ng mas mataas na puwersa ng pagguhit kahit na ang panlabas na diameter ay medyo maliit.
| Modelo | FR-16 | FR-25 | FR-30 | FR-35 | FR-38 | FR-40 | FR-50 | FR-70 | FR-90 |
| Kapasidad (tonelada) | 15 | 20 | 30 | 35 | 50 | 65 | 90 | 120 | 160 |
| Pangunahing Motor (kW) | 37 | 55 | 75 | 90 | 132 | 166 | 225 | 315 | DC 400 |
| Gearbox | JZQ650 | JZQ850 | JZQ1000 | ZL100-45 | ZL115-45 | ZL130-45 | P3HS-16-45-D | P3HS-17-45-D | P3HS-18-45-D |
| Turnover na Motor (kW) | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 |
| Feeding Motor (kW) | 3 | 3 | 3 | 3 | 3 | 4 | 5.5 | 5.5 | 5.5 |
| Alignment Motor | 0.4 kW | 0.4 kW, 1:150 | 0.4 kW, 1:150 | 0.4 kW, 1:150 | 0.4 kW, 1:150 | 0.4 kW, 1:150 | 1 HP, 1:150 | 1 HP, 1:150 | 1 HP, 1:150 |
| Uri ng Kadena | 32A | 2010 baluktot na plato | 2010 baluktot na plato | 2814 baluktot na plato | 3618 baluktot na plato | 4020 baluktot na plato | 4020 baluktot na plato | 4020 baluktot na plato | 5628 baluktot na plato |
| Bilis ng Pagguhit (m/min) | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 |
| Standard Stroke (m) | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 |
Karaniwang pagsasaayos:3 drawing lines, drawing carriage, double-chain drive, gearbox, main motor, feeding system, turnover system, die alignment system, PLC control at tube mandrel arrangement kung kinakailangan.
Tala sa engineering:ang nakalistang tonelada ay ang na-rate na kapasidad ng pagguhit ng makina, hindi ang inirerekomendang puwersa para sa bawat produkto. Para sa tuluy-tuloy na produksyon, ang aktwal na kinakailangang puwersa ng pagguhit, lakas ng materyal, pagbabawas at mga kondisyon ng pagpapadulas ay dapat suriin bago ang pagpili ng modelo.
Ginagamit para sa mga shock absorber tubes, steering component, drive-shaft-related tubular parts at iba pang repeat-production tube applications. Ang three-line drawing ay pinaka-kapaki-pakinabang kapag ang parehong detalye ay ginawa sa malalaking batch.
Sitwasyon ng produksyon:ang isang automotive supplier ay maaaring gumamit ng tatlong sabay-sabay na posisyon sa pagguhit para sa mga paulit-ulit na order ng mga shock absorber tube, na binabawasan ang bilang ng mga indibidwal na cycle ng pagguhit na kinakailangan para sa isang partikular na batch.
Ang mga tubo ng tanso at aluminyo para sa mga heat exchanger at air-conditioning system ay angkop na mga aplikasyon kapag ang mga sukat at mga detalye ng materyal ay nananatiling matatag sa mahabang panahon ng produksyon.
Sitwasyon ng produksyon:ang isang tagagawa ng tubo ng tanso na gumagawa ng karaniwang sukat ng tubo ng heat-exchanger ay maaaring gumamit ng three-line drawing upang mapataas ang output nang hindi sinasakop ang espasyo sa sahig ng tatlong magkakahiwalay na drawbench.
Ang mga tubong bakal na precision para sa mga hydraulic cylinder ay nangangailangan ng kontroladong OD, ID at kapal ng pader. Ang disenyo ng mandrel, die geometry at drawing reduction samakatuwid ay may direktang epekto sa natapos na tubo.
Sitwasyon ng produksyon:kapag ang mga hydraulic cylinder tube ay sumasailalim sa pressure testing, ang pagkontrol sa dimensional variation sa pagitan ng tatlong strand ay nakakatulong na mabawasan ang downstream fitting at mga problema sa inspeksyon.
Ang Awtomatikong Tatlong Linya na Cold Drawing Machine ay maaaring i-configure para sa angkop na mga tubo ng tanso at aluminyo o mga solidong seksyon kung saan kinakailangan ang mataas na volume na paulit-ulit na pagguhit. Ang kondisyon ng materyal at kinakailangang pagbabawas ay dapat kumpirmahin sa panahon ng pagkalkula ng pass-schedule.
Ang hindi kinakalawang na asero, haluang metal na bakal at iba pang mga materyales na mas mataas ang lakas ay maaaring iproseso kapag ang kalkuladong puwersa ng pagguhit at tool ay naitugma sa materyal.
Sitwasyon ng produksyon:ang isang stainless steel tube producer na may mga paulit-ulit na order ay maaaring gumamit ng tatlong-linya na configuration upang mapataas ang output habang pinapanatili ang parehong die at mandrel setup sa lahat ng tatlong posisyon.
26 Taon ng Drawbench Engineering
Ang FangRong ay nakikibahagi sa drawbench engineering mula noong 1998, na may karanasan sa mga mechanical drawing system, chain drive, die holder, mandrel at automation ng produksyon.
Dalawang Pasilidad sa Paggawa
Sinusuportahan ng mga pasilidad ng Dongguan at Yangjiang ang paggawa ng machining, pagpupulong at kagamitan. Ang pagkakaroon ng higit sa isang lokasyon ng produksyon ay partikular na kapaki-pakinabang para sa mga proyektong kinasasangkutan ng maraming makina o customized na automation dahil ang paggawa ng pagmamanupaktura ay maaaring nakaiskedyul nang magkatulad.
Three-Line Alignment Testing
Para sa isang multi-strand na makina, ang pagsuri lamang sa naka-diskarga na makina ay hindi sapat. Sa panahon ng pagsubok sa pabrika, ang mekanismo ng pagguhit, pag-igting ng kadena, paggalaw ng karwahe at mga indibidwal na posisyon ng mamatay ay dapat suriin nang magkasama dahil ang dimensional na pagkakapare-pareho ay nakasalalay sa kumpletong mekanikal na sistema.
1. Pagsusuri sa engineering— Ang grado ng materyal, mga panimulang dimensyon, target na sukat, iskedyul ng pagbabawas, kinakailangang puwersa, tooling at mga kinakailangan sa automation ay sinusuri bago ang pagmamanupaktura.
2. Inspeksyon ng bahagi— Ang mga pangunahing bahagi ng istruktura at paghahatid ay sinusuri bago ang pagpupulong.
3. Precision machining— Ang mga guide rail, die holder, shaft, chain component at iba pang kritikal na bahagi ay ginagawang makina ayon sa kinakailangang mekanikal na pagpapaubaya.
4. Mechanical na pagpupulong— Ang gearbox, sprocket, chain, karwahe, tensioning system at die holder ay binuo at inaayos.
5. Pagsasama ng elektrikal at PLC— Ang feeding, turnover, alignment at drawing sequences ay isinama sa control system.
6. Tatlong linyang pagsubok— Ang tatlong mga posisyon sa pagguhit ay sinusuri para sa paggalaw ng karwahe, pagkakahanay at naka-synchronize na operasyon.
7. Pagsubok ng sample ng customer— Kung ang mga sample ay ibinibigay nang maaga, ang aktwal na materyal ng customer ay maaaring gamitin upang i-verify ang iminungkahing proseso at pag-aayos ng tooling.
8. Panghuling inspeksyon— Ang mekanikal na operasyon, mga electrical function, mga safety device, lubrication at mga pangunahing sukat ng makina ay sinisiyasat bago ipadala.
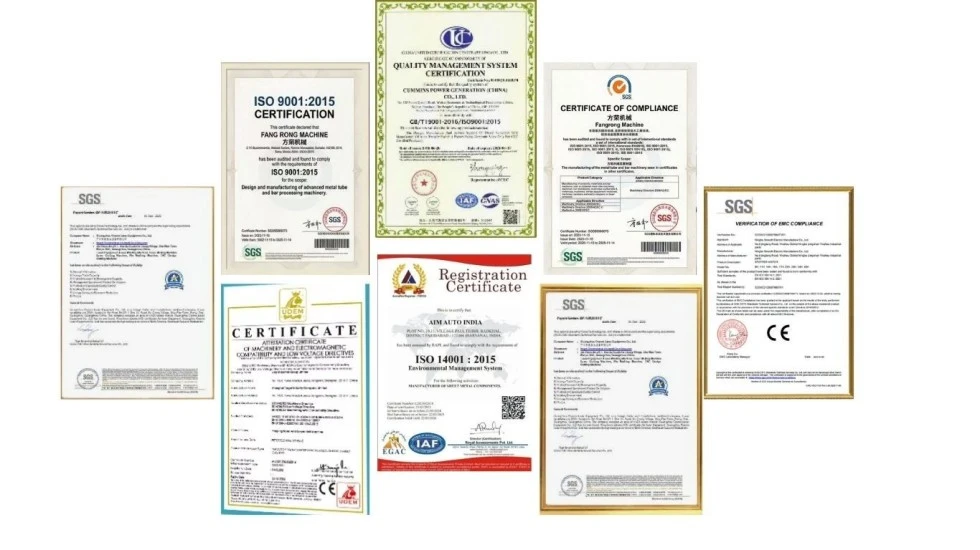
ISO 9001:2015— Sistema ng pamamahala ng kalidad na sumasaklaw sa nauugnay na disenyo, pagmamanupaktura, pag-install at mga proseso ng serbisyo. Certificate No. UQ231211R1.
Pagsunod sa CE— Ang mga karaniwang configuration ng makina ay ibinibigay para sa pagsunod sa naaangkop na mga kinakailangan sa kaligtasan ng makinarya ng EU, kabilang angDirektiba sa Makinarya 2006/42/ECkung saan naaangkop sa ibinigay na makina at merkado.
SGS inspeksyon— Maaaring isaayos ang inspeksyon ng third-party kapag kinakailangan ng mamimili, kasama ang napagkasunduang performance ng makina at mga item sa inspeksyon sa kaligtasan.
UL— Ang UL na sertipikasyon ay hindi nakalista bilang isang karaniwang sertipikasyon para sa kumpletong FR drawbench. Kung kailangan ng kinikilalang UL na mga de-koryenteng bahagi o isang partikular na de-koryenteng detalye ng North America, dapat kumpirmahin ang configuration ng elektrikal bago ilagay ang order.
Ang makina ay inihanda para sa pag-export na kargamento na may angkop na pag-disassembly, moisture protection at corrosion protection para sa long-distance na transportasyon. Ang mga kinakailangan sa pag-iimpake ay maaaring iakma ayon sa pag-load ng lalagyan, klima ng patutunguhan at logistik ng proyekto.
MOQ:1 kumpletong makina/set. Ang mga multi-machine order ay maaaring ma-quote sa ilalim ng hiwalay na quantity-based na pagpepresyo.
Nakabatay sa dami ng panipi:Ang 1 set, 2–4 set, at 5+ set ay hiwalay na sinipi dahil ang panghuling presyo ay depende sa modelo, puwersa ng pagguhit, automation, tooling, electrical specification at configuration ng pagpapadala. Makipag-ugnayan sa FangRong para sa kasalukuyang iskedyul ng presyo na nakabatay sa dami sa halip na umasa sa isang nakapirming presyo sa website.
FOB:FOBShenzhen Port, Chinamaaaring ma-quote para sa mga order sa pag-export. Ang huling loading port ay dapat kumpirmahin sa komersyal na panipi ayon sa aktwal na pag-aayos ng kargamento.
Karaniwang oras ng pag-order ng lead:humigit-kumulang30–60 arawpagkatapos ng teknikal na kumpirmasyon, pagkumpirma ng order at pagtanggap ng napagkasunduang paunang bayad, napapailalim sa modelo at pagsasaayos.
Pinabilis na order:Ang kagyat na produksyon ay maaaring suriin nang hiwalay batay sa kasalukuyang kapasidad ng pabrika, pagkakaroon ng bahagi at pagsasaayos ng makina. Ang isang pinabilis na iskedyul ay nakumpirma lamang pagkatapos na aprubahan ng departamento ng produksyon ng FangRong ang hiniling na petsa ng paghahatid.
Pagbabayad:karaniwang mga terminong pangkomersyo ay30% na deposito at 70% na balanse bago ipadala, maliban kung napagkasunduan sa kontrata.
Warranty:12 buwan mula sa pagkomisyon sa ilalim ng napagkasunduang kondisyon ng warranty.
Karaniwan, hindi. Ang tatlong mga posisyon sa pagguhit ay idinisenyo upang gumana sa pareho o katugmang tooling at mga kondisyon sa pagguhit. Kung ang iyong produksyon ay nangangailangan ng magkakaibang mga diameter nang sabay-sabay, ang isang hiwalay na teknikal na pagsusuri ay kinakailangan dahil maaaring mag-iba ang geometry ng die, laki ng mandrel at kinakailangang puwersa ng pagguhit.
Oo. Ang mga tubo ay iginuhit gamit ang naaangkop na panloob na pag-aayos ng mandrel, habang ang mga solidong bar ay gumagamit ng solid drawing dies. Ang pagkalkula ng tooling at drawing-force ay dapat itugma sa materyal at panghuling dimensyon.
Ibigay ang grado ng materyal, simula ng OD at kapal ng pader, target na OD at kapal ng pader, bilang ng mga drawing pass, kundisyon ng pagpapadulas at kinakailangang output. Maaaring kalkulahin ng FangRong ang kinakailangang puwersa ng pagguhit para sa tatlong workpiece at magrekomenda ng naaangkop na modelo. Ang pagpili sa pamamagitan ng diameter lamang ay maaaring magresulta sa isang maliit na laki ng makina kapag nagpoproseso ng mga high-strength alloy o mabibigat na pagbawas.
Walang iisang halaga ng pagbawas na angkop para sa bawat materyal at produkto. Maaaring tiisin ng carbon steel ang mas mataas na pagbawas kaysa sa maraming hindi kinakalawang na asero o mga espesyal na haluang metal, ngunit ang praktikal na limitasyon ay nakasalalay sa kondisyon ng materyal, anggulo ng mamatay, pagpapadulas, pag-aayos ng mandrel at kinakailangang kalidad ng ibabaw. Dapat kalkulahin ang iskedyul ng huling pass para sa aktwal na produkto sa halip na gumamit ng generic na porsyento.
Walang pagsasaayos ng makina ang maaaring palitan ang tamang tooling, paghahanda ng materyal at kontrol sa proseso. Gumagamit ang three-line system ng balanseng carriage pulling at individual die alignment para mabawasan ang strand-to-strand variation. Ang aktwal na dimensional consistency ay depende pa rin sa materyal, die at mandrel condition, lubrication at pass schedule.
Kasama sa karaniwang configuration ng makina ang pangunahing sistema ng pagguhit, gearbox, double-chain drive, carriage, three-position die arrangement, main motor, feeding at turnover mechanisms, alignment system at PLC control. Ang mga dies na partikular sa produkto, mga espesyal na mandrel, awtomatikong pagputol, pagsasalansan at iba pang customized na kagamitan ay dapat na nakalista nang hiwalay sa quotation.
Oo. Maaaring masuri ang pinabilis na produksyon para sa mga kagyat na proyekto. Ang makakamit na petsa ng paghahatid ay nakasalalay sa napiling modelo ng FR, pagsasaayos ng motor at gearbox, mga kinakailangan sa automation, pagkakaroon ng bahagi at kasalukuyang iskedyul ng produksyon. Ang pinabilis na petsa ay dapat na nakasulat sa kumpirmasyon ng order pagkatapos ng pag-apruba ng pabrika.
Oo, maaaring gamitin ang mga sample ng customer para sa pag-verify ng proseso kapag inayos nang maaga. Para sa isang three-line drawbench, kapaki-pakinabang ang sample na pagsubok dahil pinapayagan nito ang iminungkahing die, mandrel, iskedyul ng pagbabawas at kapasidad ng makina na suriin laban sa aktwal na materyal sa halip na umasa lamang sa mga teoretikal na kalkulasyon.
Nagbibigay ang FangRong ng impormasyon ng pundasyon at anchor-bolt para sa napiling makina. Ang aktwal na pundasyon ay dapat ihanda ayon sa pinal na naaprubahang pagguhit, kabilang ang haba ng makina, pagkarga, posisyon ng pag-install, mga kinakailangan sa kuryente at pag-access para sa pagpapanatili.
Oo. Ang pangangasiwa sa pag-install, pagkomisyon at pagsasanay sa operator ay maaaring isama sa saklaw ng proyekto. Sinasaklaw ng pagsasanay ang pagpapatakbo ng makina, mga pagbabago sa die at mandrel, nakagawiang pagpapadulas, pangunahing mga pamamaraan sa pag-troubleshoot at pagpapanatili.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel