Mga produkto
Mga produkto

Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.

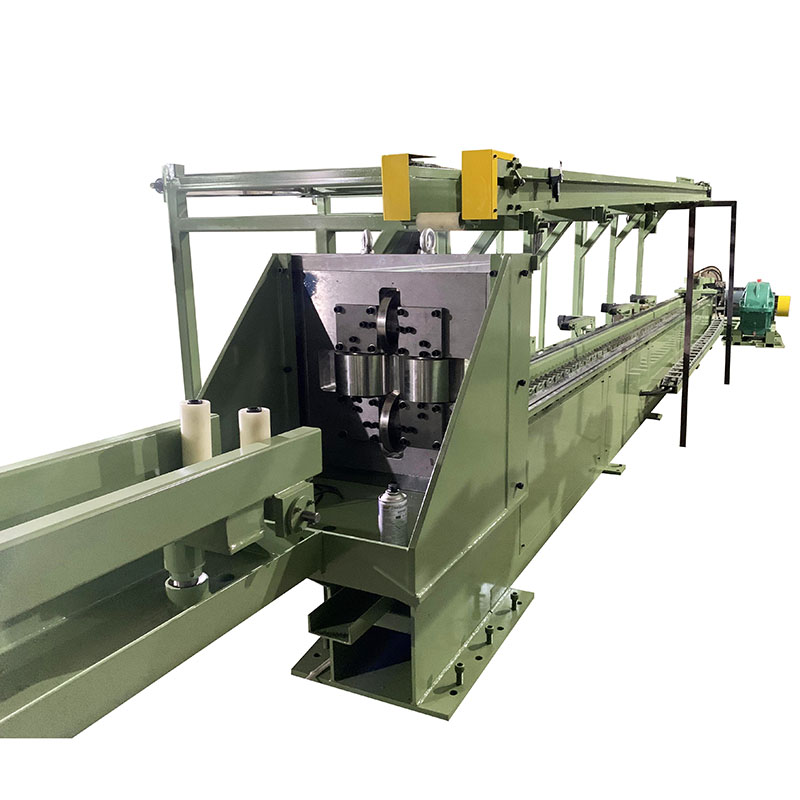
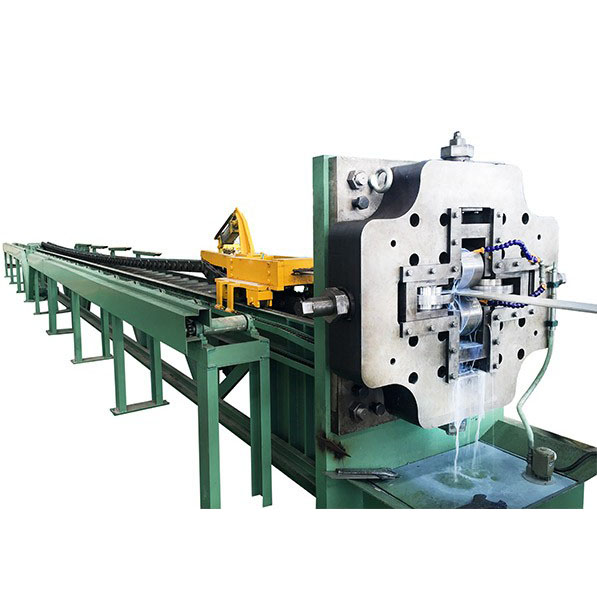
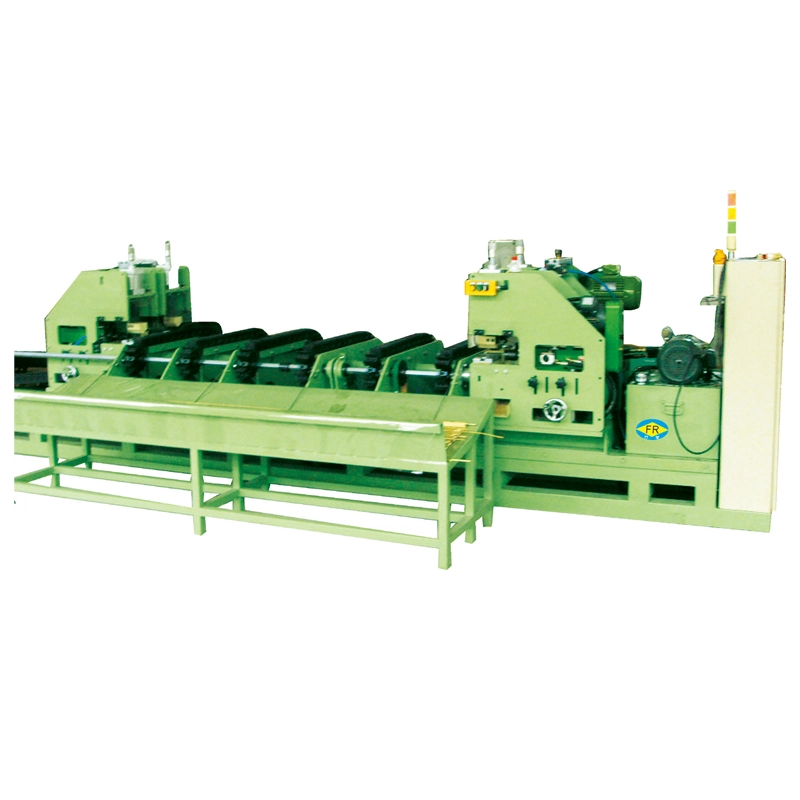
Four-Roller Rolling Drawing Machine
  • Four-Roller Rolling Drawing MachineFour-Roller Rolling Drawing Machine
  • Four-Roller Rolling Drawing MachineFour-Roller Rolling Drawing Machine
  • Four-Roller Rolling Drawing MachineFour-Roller Rolling Drawing Machine

Four-Roller Rolling Drawing Machine

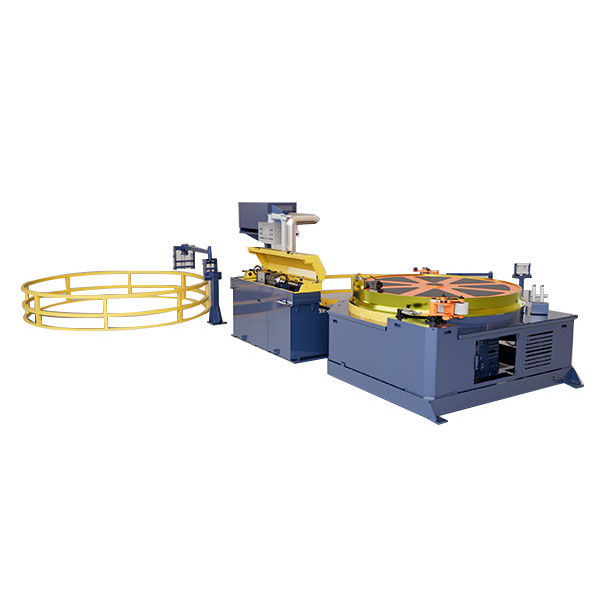
AngFour-Roller Rolling Drawing Machineay dinisenyo para sa malamig na pagguhitguide rail, slider, at espesyal na hugis na mga seksyon ng bakal. Sa pagguhit ng pwersa ng300–750 kNat bumilis hanggang13 m/min, pinoproseso nito ang S55C, 20CrMo, at mga katulad na bakal na may tensile strength hanggang 900 MPa. Angdual-chain drive, pneumatic clamping carriage, adjustable die holder, at matibay na C-frame na tinitiyak ang matatag na pagguhit at tuwid ng≤1 mm/m. Sinusuportahan ng kontrol ng PLC touchscreen ang tumpak na pagsasaayos ng bilis. Angkop para saconstruction machinery, automation equipment, at precision steel sections.

Rating: 5.0
(Bilang ng Rating: 1)

AngFour-Roller Rolling Drawing Machineay isang chain-driven cold drawbench na idinisenyo para sa precision drawing ng espesyal na hugis na mga seksyon ng bakal, kabilang ang mga guide rail, slider, asymmetric na profile, at iba pang hindi bilog na seksyon. Ang workpiece ay pre-pointed sa nangungunang dulo at hinila sa isang precision drawing die o rolling die, na binabawasan ang cross-sectional area habang kinokontrol ang natapos na profile, mga sukat, at straightness.

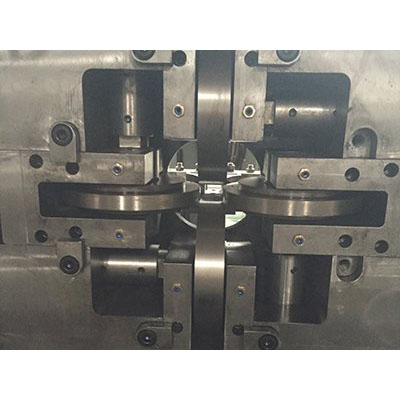
Hindi tulad ng isang kumbensyonal na bar drawing machine na pangunahing ginagamit para sa mga bilog na produkto, ang makinang ito ay naka-configure para sa mga profile kung saan ang die alignment, pulling stability, at tapos na straightness ay kritikal. Ang spherical die holder ay nagbibigay-daan sa die angle na maisaayos sa panahon ng pag-setup, na nagbibigay ng karagdagang paraan ng pagwawasto sa straightness ng iginuhit na seksyon.

Kasama sa karaniwang hanay ang mga modelong FR-30, FR-45, at FR-65 na may rating na puwersa ng pagguhit na 300 kN, 450 kN, at 650 kN ayon sa pagkakabanggit. Gumagamit ang FR-65 ng dual-chain drive para sa mga application na mas mataas ang load, habang ang FR-30 at FR-45 ay gumagamit ng mga single-chain na configuration.

Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine

Paano Gumagana ang Proseso ng Pagguhit

Pinagsasama ng makina ang kinokontrol na puwersa ng paghila, precision die guidance, at automated material handling sa isang drawing cycle.

1. Naglo-load ng materyal— Ang mga steel bar o espesyal na hugis na mga seksyon tulad ng S55C at 20CrMo ay ikinakakarga sa stacking table, karaniwang may overhead crane. Ang workpiece ay pagkatapos ay inilipat sa feed roller table at nakaposisyon para sa pagguhit.

2. Paghahanda ng workpiece at pagpasok ng mamatay— Ang nangungunang dulo ng workpiece ay pre-pointed para makadaan ito sa die opening. Ang die ay naka-install sa isang spherical die sleeve. Ang tapered bore nito, karaniwang nasa 6°, ay nagbibigay-daan sa die holder na maisaayos upang makontrol ang direksyon ng pagguhit.

3. Drawing— Hinahawakan ng karwahe ang patulis na dulo gamit ang isang wedge-type na pneumatic clamping mechanism. Ang pangunahing drive, na binubuo ng isang DC motor, gearbox, at heavy-duty chain system, ay hinihila ang karwahe kasama ang precision-machined guide rail.

4. Kinokontrol na pagbabawas— Matapos makumpleto ang drawing stroke, ilalabas ng mga panga ng karwahe ang workpiece. Ang natapos na seksyon ay inilipat sa receiving device na nilagyan ng nylon rollers upang mabawasan ang pinsala sa contact. Ang isang lateral na mekanismo ng paglipat ay inililipat ang produkto palayo sa linya ng pagguhit.

5. Pagbabalik ng karwahe— Ang drawing carriage ay bumalik sa panimulang posisyon nito, na nagpapahintulot sa susunod na workpiece na pumasok sa production cycle.

Anong mga Problema ang Tinutugunan Nito?

Maluwag na mga sukat pagkatapos ng mainit na pagproseso— Ang mga hot-rolled at extruded na seksyon ay maaaring magkaroon ng dimensional na pagkakaiba-iba na ginagawang hindi angkop para sa precision assembly. Binabawasan ng malamig na pagguhit ang cross-section sa pamamagitan ng isang kontroladong die opening at nagbibigay ng mas pare-parehong natapos na mga sukat.

Pagkakaiba-iba ng tuwid— Ang mahahabang guide rail at mga asymmetric na profile ay sensitibo sa baluktot sa mga nakaraang operasyon ng pagmamanupaktura at paghawak. Ang adjustable spherical die holder ay nagbibigay-daan sa mga operator na magbayad para sa mga paglihis ng direksyon sa pagguhit sa panahon ng pag-setup.

Kondisyon sa ibabaw pagkatapos ng mainit na pagbuo— Ang pagguhit ay maaaring mapabuti ang kondisyon sa ibabaw ng isang maayos na inihanda na workpiece sa pamamagitan ng pagdadala ng materyal sa kinokontrol na pakikipag-ugnayan sa die. Gayunpaman, ang malamig na pagguhit ay hindi awtomatikong nag-aalis ng lahat ng mga depekto sa ibabaw, kaya ang matinding sukat, mga hukay, mga tahi, o mga bitak ay dapat na matugunan bago ang pagguhit.

Mataas na paghila ng mga naglo-load sa mahabang profile— Ang mga espesyal na hugis na mga seksyon ng bakal ay maaaring mangailangan ng malaking puwersa ng pagguhit, lalo na kapag nagtatrabaho sa mga haluang metal na may mas mataas na lakas o mas malalaking pagbawas. Ang serye ng FR ay nagbibigay ng iba't ibang mga kapasidad ng puwersa, kasama ang FR-65 na gumagamit ng dual-chain drive para sa mga heavy-duty na aplikasyon.

Paghawak ng pinsala pagkatapos ng pagguhit— Ang mga mahahabang bahagi ng katumpakan ay maaaring magasgasan o mabulok sa panahon ng pagbabawas kung direktang mahulog ang mga ito sa mga metal na ibabaw. Ang mga nylon roller at ang lateral transfer system ay ginagamit para mabawasan ang impact at surface contact habang hinahawakan ang produkto.

Mga Tampok ng Disenyo para sa Special-Shaped Steel Drawing

Tatlong Drawing Force Classes

Ang FR-30, FR-45, at FR-65 ay sumasaklaw sa iba't ibang kinakailangan sa puwersa ng pagguhit. Ang pagpili ng modelo ay dapat na nakabatay sa lakas ng materyal, simula at natapos na mga cross-section, pagbabawas sa bawat pass, at kinakailangang output ng produksyon sa halip na toneladang nag-iisa.

Dual-Chain Drive sa FR-65

Gumagamit ang FR-65 ng dalawang heavy-duty na linya ng kadena upang ipamahagi ang paghila load nang mas pantay-pantay sa karwahe. Ang pangunahing chain nito ay gumagamit ng 200 mm pitch straight-plate construction. Ang pagsasaayos na ito ay inilaan para sa mga aplikasyon kung saan ang lakas ng pagguhit ay mataas at ang matatag na paghahatid ng pagkarga ay mahalaga.

Spherical Die Holder

Gumagamit ang die holder ng spherical sleeve arrangement na nagpapahintulot sa angular adjustment ng die. Nagbibigay-daan ito sa mga operator na i-fine-tune ang direksyon ng pagguhit at tapusin ang straightness nang hindi paulit-ulit na inaalis at muling i-install ang die.

Wedge-Type Pneumatic Clamping

Gumagamit ang karwahe ng wedge-type na pneumatic clamping na mekanismo upang hawakan ang matulis na dulo ng workpiece. Pagkatapos ng drawing stroke, ang mga panga ay awtomatikong ilalabas para sa pagbabawas at pagbabalik ng karwahe.

Precision-Machined Guide System

Ang C-type na frame ay hinangin mula sa structural steel at stress-relieved bago machining. Ang mga ibabaw ng gabay, mga mounting face, at mga nauugnay na base plane ay ginagawang makina upang maitatag ang pagkakahanay na kinakailangan para sa paggalaw ng karwahe at pagpoposisyon ng mamatay.

DC Motor at Drive Control

Ang drawing carriage ay pinapatakbo ng DC motor at heavy-duty na gearbox. Depende sa modelo, ginagamit ang mga Parker o Siemens DC drive. Ang variable-speed control ay nagbibigay-daan sa bilis ng pagguhit na maisaayos ayon sa workpiece at mga kinakailangan sa proseso.

Awtomatikong Pagtanggap at Paglipat

Pagkatapos ng pagguhit, ang workpiece ay inilipat sa isang receiving device na nilagyan ng nylon rollers. Ang isang chain-type na lateral transfer mechanism ay inililipat ang natapos na seksyon palayo sa makina, na binabawasan ang manu-manong paghawak sa pagitan ng mga cycle ng pagguhit.

Pinagsamang Base ng Koleksyon ng Langis

Ang base ng makina ay may kasamang mga selyadong welded plate na maaaring makakolekta ng drawing lubricant at maiwasan itong kumalat nang direkta sa sahig ng workshop. Pinapasimple din ng pag-aayos ang paglilinis sa paligid ng drawing line.

Kontrol ng PLC at HMI

Gumagamit ang electrical system ng kontrol na nakabatay sa PLC na may HMI touchscreen para sa pagpapatakbo ng makina, setting ng parameter, pagsubaybay, at mga signal na nauugnay sa kaligtasan. Ang mga manu-mano at awtomatikong operating mode ay maaaring i-configure ayon sa proseso ng produksyon.

Carbide at Rolling Die Compatibility

Ang die holder ay maaaring tumanggap ng tungsten carbide dies at rolling dies, na nagpapahintulot sa pagsasaayos ng tooling na maitugma sa materyal ng workpiece, profile geometry, at mga kinakailangan sa pagbabawas.

Teknikal na Pagtutukoy

Pagpili ng Modelo

Piliin ang drawing machine ayon sa aktwal na puwersa ng pagguhit sa halip na ang nominal na laki ng seksyon. Ang kinakailangang puwersa ay apektado ng materyal na grado, lakas ng makunat, panimulang at natapos na mga sukat, pagbabawas sa bawat pass, friction, pagpapadulas, at geometry ng mamatay.

Para sa patuloy na produksyon, sa pangkalahatan ay mas mainam na iwasan ang patuloy na pagpapatakbo sa ganap na pinakamataas na puwersa. Ang aktwal na pinapahintulutang pagkarga ng trabaho ay dapat kumpirmahin sa pamamagitan ng pagkalkula ng puwersa at pagtatasa ng engineering ng tagagawa ng makina.

Parameter FR-65 FR-30 FR-45
Configuration Dual-chain, single-line Single-chain, single-line Single-chain, single-line
Rated Drawing Force 650 kN (65 t) 300 kN (30 t) 450 kN (45 t)
Pinakamataas na Lakas ng Pagguhit 750 kN sa 0–13 m/min 350 kN sa 0–13 m/min 550 kN sa 0–12 m/min
Na-rate ang Bilis ng Pagguhit Humigit-kumulang 13 m/min Humigit-kumulang 13 m/min Humigit-kumulang 12 m/min
Saklaw ng Bilis 0–37 m/min 0–19 m/min 0–18 m/min
Mabisang Haba ng Pagguhit 12 m 12 m 12 m
Haba ng Kama ≤16 m 25 m sa pangkalahatan 25 m sa pangkalahatan
Pangunahing Motor Z4-280-41, 166 kW, 675/1900 rpm, DC 75 kW, 1000/2000 rpm, DC 110 kW, 1000/2000 rpm, DC
Pangunahing Gearbox ZFY560, ratio 112, 185 kW input ZFY400-112 ZFY500-160
Pangunahing Kadena 200 mm pitch, heavy-duty straight-plate chain 180 mm pitch, straight chain, 2 × 2 240 mm pitch, straight chain, 2 × 2
DC Drive Siemens 6RA80 Parker Parker
PLC/HMI Pagbabago Pagbabago Pagbabago
Tinatayang bakas ng paa 31 m × 4.1 m 25 m × 1.8 m 25 m × 2.1 m

Mahalagang Mga Parameter ng Pagpili

Materyal:Ibigay ang eksaktong grado ng bakal, kundisyon ng heat-treatment, tensile strength, at yield strength kung saan available. Ang S55C, 20CrMo, at iba pang mga bakal na haluang metal ay kumikilos nang iba sa panahon ng malamig na pagpapapangit.

Simula at natapos na mga sukat:Para sa mga espesyal na hugis na seksyon, magbigay ng mga guhit na nagpapakita ng lahat ng kritikal na dimensyon sa halip na ang nominal na pangalan ng profile lamang.

Pagbawas sa bawat pass:Ang pagbabawas ay dapat suriin kasama ng materyal na lakas at die geometry. Ang isang mas mataas na pagbabawas sa pangkalahatan ay nagpapataas ng lakas ng pagguhit at maaaring mangailangan ng maraming pass o intermediate heat treatment.

Kinakailangang tuwid:Sabihin ang pangangailangan ng straightness kasama ang paraan ng pagsukat at haba ng produkto. Ang inaangkin na halaga ng straightness ay makabuluhan lamang kapag tinukoy ang paraan ng inspeksyon at kundisyon ng produkto.

Bilis ng produksyon:Ang naaangkop na bilis ng pagguhit ay nakasalalay sa materyal, uri ng die, pagpapadulas, pagbabawas, at mga kinakailangan sa ibabaw. Ang maximum na bilis ng makina ay hindi dapat awtomatikong ituring bilang ang inirerekomendang bilis ng produksyon.

Uri ng mamatay:Tukuyin kung ang proseso ay gumagamit ng tungsten carbide die, rolling die, o ibang tooling arrangement. Ang uri ng die ay nakakaapekto sa parehong puwersa ng pagguhit at kondisyon sa ibabaw.

Mga aplikasyon

Guide Rails at Linear Motion Profile

Ang makina ay angkop para sa pagguhit ng steel guide rails, slider, at iba pang linear-motion na mga seksyon kung saan ang tapos na straightness at dimensional consistency ay mahalaga.

Para sa paggawa ng guide rail, ang die profile ay dapat na idinisenyo sa paligid ng aktwal na cross-section. Ang mga kritikal na dimensyon gaya ng rail width, height, groove geometry, corner radius, at reference surface ay dapat isama sa die drawing.

Mga Seksyon na Bakal na Espesyal na Hugis

Ang Four-Roller Rolling Drawing Machine ay maaaring i-configure para sa hindi bilog na mga seksyon ng bakal, kabilang ang mga asymmetric na profile, T-section, channel-type na profile, mga seksyon ng anggulo, at mga hugis na partikular sa customer kung saan angkop ang malamig na pagguhit.

Mga Bahagi ng Automotive at Heavy Equipment

Maaaring gamitin ang mga cold-drawn na profile para sa mga piling structural, chassis, suspension, at mekanikal na bahagi kung saan kinakailangan ang mga kinokontrol na dimensyon at straightness. Ang pagiging angkop ng proseso ay nakasalalay sa grado ng bakal at kinakailangang pagbawas.

Makinarya sa Konstruksyon

Kasama sa mga application ang mga espesyal na profile na ginagamit sa mga kagamitan sa konstruksyon, mga sistema ng gabay, mga istrukturang pagtitipon, at iba pang mga bahagi ng makinarya kung saan ang mga mahahabang seksyon ay nangangailangan ng mga kontroladong dimensyon pagkatapos ng mainit na rolling o extrusion.

Precision Bar at Paggawa ng Profile

Magagamit din ang makina para sa precision bar stock at customized na pang-industriyang profile kapag ang kinakailangang cross-section at materyal na mga katangian ay nasa loob ng drawing-force range ng makina.

Mga Kaso ng Produksyon

S55C Guide Rails:Ang FR-65 ay maaaring i-configure para sa heavy-duty na guide rail drawing kung saan ang kinakailangang puwersa ng pagguhit ay nangangailangan ng dual-chain drive. Ang spherical die holder ay nagbibigay ng adjustment point para sa pagkontrol ng tapos na straightness habang nagse-setup.

20CrMo Slider Profile:Ang FR-45 ay maaaring isaalang-alang para sa mas mataas na lakas ng alloy steel profile kapag ang kalkuladong puwersa ng pagguhit ay nananatili sa loob ng kapasidad ng makina. Ang aktwal na pagbabawas at mga resulta sa ibabaw ay dapat ma-verify ayon sa materyal na kondisyon ng customer, disenyo ng die, at sistema ng pagpapadulas.

Bakit Pumili ng FangRong

Four Rollers Rolling Drawing Machine manufacturer

26 Taon ng Cold Drawing Engineering

Sinimulan ng FangRong ang negosyo nitong cold drawing equipment noong 1998 sa pamamagitan ng isang joint venture sa isang Taiwanese drawing equipment specialist at naging ganap na pagmamay-ari noong 2013. Patuloy na nakatuon ang kumpanya sa cold drawing, straightening, at nauugnay na metal forming equipment.

Dalawang Pasilidad sa Paggawa

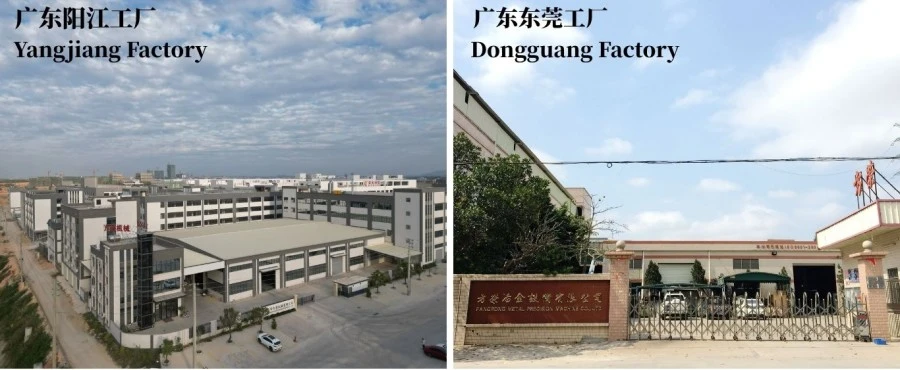
Dongguan Fangrong Metallurgical Equipment Co., Ltd. at Yangjiang Fangrong Machinery Co., Ltd. ay sumusuporta sa paggawa at pagpupulong ng kagamitan. Ang pinagsamang taunang kapasidad ng produksyon ay higit sa 650 mga makina.

Pang-internasyonal na Karanasan sa Proyekto

Ang kagamitang FangRong ay na-export sa higit sa 70 bansa at ginamit ng mga customer na nagtatrabaho sa bakal, hindi kinakalawang na asero, tanso, tanso, aluminyo, at mga espesyal na haluang metal.

Suporta sa Engineering Higit pa sa Supply ng Machine

Para sa isang kumpletong proyekto sa pagguhit, ang pagpili ng makina ay isang bahagi lamang ng gawaing pang-inhinyero. Maaaring suportahan ng FangRong ang pagpili ng die, pagpaplano ng pundasyon, pangangasiwa sa pag-install, pagkomisyon, pagsasanay sa operator, supply ng mga ekstrang bahagi, at malayuang pag-troubleshoot.

Workshop at Quality Control

Four Rollers Rolling Drawing Machine workshop

Mga Pasilidad sa Paggawa

Dongguan Fangrong Metallurgical Equipment Co., Ltd.— Matatagpuan sa Dalang Town, Dongguan City, ang pasilidad ay nakatutok sa mga cold drawing machine, straightening equipment, thread rolling machine, at kaugnay na metal forming equipment.

Yangjiang Fangrong Machinery Co., Ltd.— Matatagpuan sa Yangdong District, Yangjiang City, ang pangalawang pasilidad ay nagpapalawak ng kapasidad sa pagmamanupaktura at sumusuporta sa mas malalaking proyekto ng kagamitan.

Proseso ng Produksyon

Four Rollers Rolling Drawing Machine production process

1. Pagsusuri ng materyal— Ang mga istrukturang bakal na plato at mga seksyon ay sinusuri bago ang katha.

2. Pagputol at pagbubuo— Ang mga bahagi ng frame at istruktura ay pinutol at inihanda ayon sa mga guhit ng engineering.

3. Frame welding— Ang C-type na frame at base ay hinangin at sinusuri bago ang stress.

4. Nakakawala ng stress— Ang post-weld stress relief ay ginagawa upang mabawasan ang natitirang welding stress bago ang precision machining.

5. Integral machining— Ang mga ibabaw ng gabay, mga mounting face, at mga kritikal na base plane ay ginagawang makina upang maitatag ang kinakailangang pagkakahanay.

6. Mechanical na pagpupulong— Ang gearbox, chain system, karwahe, die holder, at mga mekanismo ng pagtanggap ay binuo.

7. Electrical at pneumatic integration— Ang mga motor, drive, PLC, HMI, sensor, at mga bahagi ng pneumatic ay konektado at nasubok.

8. PLC programming— Ang control logic, operating sequence, monitoring function, at mga signal na nauugnay sa kaligtasan ay na-configure.

9. Pagsusuri sa makina— Ang paggalaw ng makina, sistema ng pagguhit, pagpapatakbo ng karwahe, pagbabawas, paglilipat, at mga function ng kontrol ay sinusuri.

10. Panghuling inspeksyon— Ang mekanikal na pagkakahanay, kaligtasan ng kuryente, mga function ng kontrol, at nauugnay na pagganap ng makina ay sinisiyasat bago ipadala.

11. I-export ang packaging— Ang makina ay protektado laban sa kaagnasan, epekto, at pinsala sa transportasyon bago magkarga.

Pagsubok sa Pabrika Bago ang Pagpapadala

Bago ipadala, ang makina ay maaaring suriin sa pamamagitan ng walang-load na operasyon at mga pagsubok sa pagguhit ayon sa napagkasunduang teknikal na detalye. Kung saan nagbibigay ang customer ng mga aktwal na sample ng workpiece, maaaring gamitin ang pagsubok sa produksyon upang i-verify ang puwersa ng pagguhit, paggalaw ng karwahe, bilis, pag-install ng die, pagbabawas, at mga kinakailangan sa tapos na produkto.

Para sa mga application na may mahigpit na tuwid o dimensional na mga kinakailangan, ang mga pamantayan sa pagtanggap ay dapat tukuyin nang maaga, kabilang ang materyal na kondisyon, haba ng produkto, pagpapaubaya, paraan ng pagsukat, at dami ng pagsubok.

Mga Sertipikasyon

FangRong certifications for drawing machines

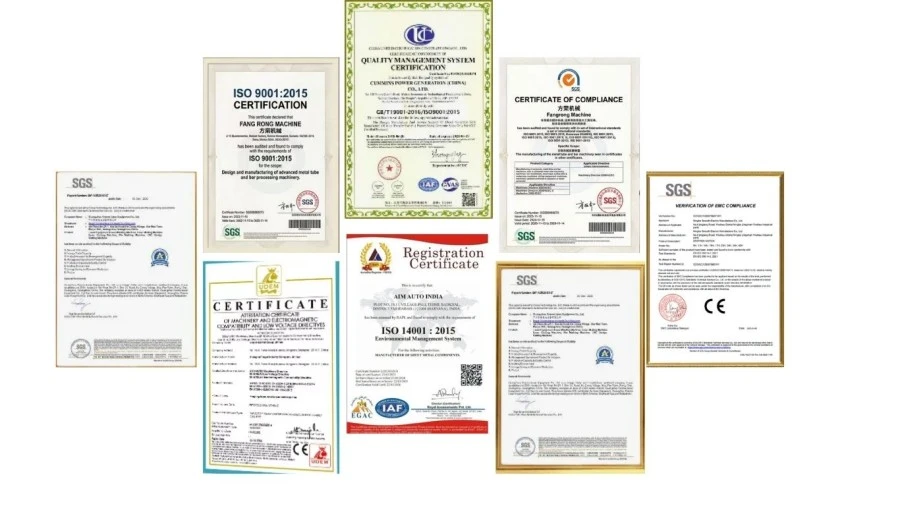
ISO 9001:2015— Sistema ng pamamahala ng kalidad na sumasaklaw sa nauugnay na disenyo, pagmamanupaktura, pag-install, at mga aktibidad sa serbisyo. Certificate No. UQ231211R1.

Pagmarka ng CE— Ang naaangkop na karaniwang FR-series na kagamitan ay ibinibigay kasama ng dokumentasyon ng CE para sa mga nauugnay na kinakailangan sa kaligtasan ng makinarya.

SGS Inspeksyon— Ang mga serbisyo ng independiyenteng inspeksyon ay maaaring isaayos ayon sa mga kinakailangan ng proyekto.

Mga Pambansang Patent— Ang FangRong ay mayroong 32 invention patent at higit sa 100 utility model patent na sumasaklaw sa mga istruktura ng kagamitan at mga kaugnay na teknolohiya.

Mga Pakete at Pagpapadala

Four Rollers Rolling Drawing Machine packaging and shipping

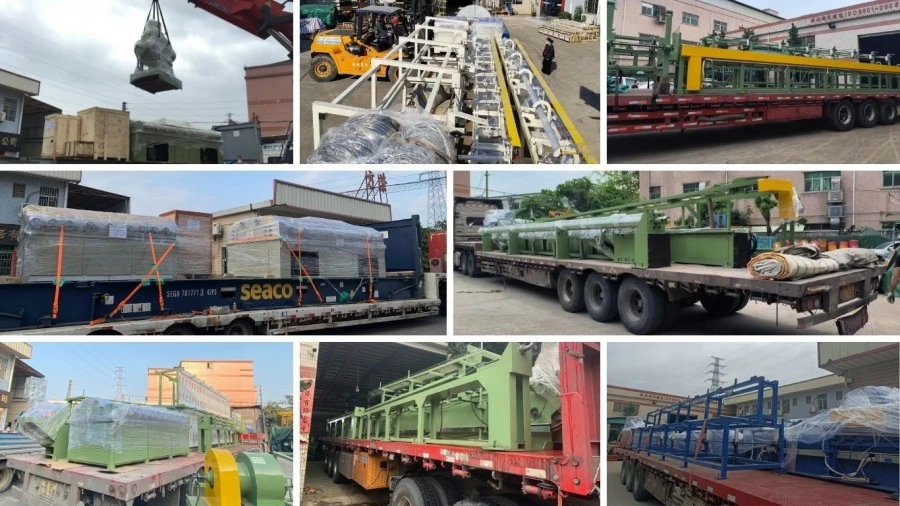
Ang Four-Roller Rolling Drawing Machine ay inihanda para sa malayuang transportasyon na may proteksyon sa istruktura, pag-iwas sa kaagnasan, at packaging na partikular sa bahagi. Maaaring ipadala ang malalaking seksyon ng makina ayon sa panghuling pagsasaayos ng kagamitan at mga kinakailangan sa logistik ng site.

Bago ipadala, ang mga guhit ng pundasyon, mga layout ng anchor bolt, dokumentasyon ng kagamitan, impormasyong elektrikal, at iba pang mga dokumentong nauugnay sa pag-install ay maaaring ibigay ayon sa saklaw ng proyekto.

FAQ

1. Anong mga uri ng mga profile ng bakal ang maaaring proseso ng four-roller rolling drawing machine?

Ang makina ay pangunahing ginagamit para sa malamig na pagguhit ng mga espesyal na hugis na mga seksyon ng bakal tulad ng mga riles ng gabay, mga slider, riles, at iba pang mga profile na may mga hindi bilog na cross-section. Ang aktwal na kaangkupan ay nakasalalay sa geometry ng profile, grado ng materyal, mga papasok na dimensyon, kinakailangang pagbawas, at puwersa ng pagguhit. Dapat magbigay ng sample na profile o detalyadong pagguhit ng seksyon para sa pagpili ng makina at mamatay.

2. Paano ako pipili sa pagitan ng mga modelong FR-30, FR-45, at FR-65?

Ang pagpili ng modelo ay dapat na nakabatay sa kinakalkula na puwersa ng pagguhit sa halip na sa laki ng profile lamang. Ang FR-30, FR-45, at FR-65 ay nagbibigay ng mga na-rate na puwersa sa pagguhit na 300 kN, 450 kN, at 650 kN ayon sa pagkakabanggit, na may mas mataas na pinakamataas na kapasidad ng puwersa. Ang lakas ng materyal, pagbabawas ng cross-section, die friction, bilis ng pagguhit, at mga kinakailangan sa produksyon ay dapat isaalang-alang lahat kapag tinutukoy ang naaangkop na modelo.

3. Ano ang bentahe ng spherical die holder?

Ang spherical die holder ay nagbibigay-daan sa posisyon at anggulo ng die na iakma sa aktwal na direksyon ng pagguhit. Ito ay partikular na kapaki-pakinabang para sa mga asymmetric na profile, kung saan ang mga maliliit na error sa pag-align ay maaaring lumikha ng hindi pantay na pag-load, dimensional deviation, o mga marka sa ibabaw. Ang wastong die alignment ay nakakatulong din na mapanatili ang stable na kondisyon ng pagguhit sa mas matagal na production run.

4. Makamit ba ng makina ang kinakailangang straightness pagkatapos ng pagguhit?

Maaaring mapabuti ng pagguhit ang dimensional consistency at straightness, ngunit ang huling resulta ay hindi natutukoy ng drawbench lamang. Ang papasok na materyal na straightness, katumpakan ng profile, natitirang stress, die geometry, reduction per pass, machine alignment, at mga parameter ng drawing ay lahat ay nakakaapekto sa resulta. Para sa mahigpit na mga kinakailangan sa straightness, ang target ay dapat ma-verify sa pamamagitan ng sample drawing at measurement bago i-finalize ang machine configuration.

5. Maaari bang hawakan ng isang makina ang iba't ibang mga profile na may espesyal na hugis?

Oo, sa kondisyon na ang mga profile ay nasa loob ng puwersa ng makina, haba ng trabaho, karwahe, at mga limitasyon sa laki ng die. Ang iba't ibang profile ay karaniwang nangangailangan ng dedikadong drawing dies o tooling, habang ang parehong drawbench ay maaaring gamitin para sa maraming produkto. Para sa madalas na pagbabago ng produkto, ang accessibility ng die-holder at oras ng pagpapalit ng tool ay dapat ding isaalang-alang sa pagpili ng makina.

6. Anong impormasyon ang kailangan bago magrekomenda ng makina?

Kasama sa pinakakapaki-pakinabang na impormasyon ang materyal na grado, mga papasok na sukat ng profile, mga natapos na dimensyon, pagguhit ng profile o seksyon ng CAD, simula at natapos na haba, kinakailangang pagbabawas, target na straightness at kondisyon sa ibabaw, dami ng produksyon, at gustong bilis ng pagguhit. Ang mga parameter na ito ay nagbibigay-daan sa kinakailangang puwersa ng pagguhit, pagsasaayos ng mamatay, modelo ng makina, at pantulong na sistema ng paghawak na masuri bago ang pagsipi.

Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
Sabihin sa amin ang tungkol sa iyong materyal, mga detalye ng produkto, proseso ng produksyon at mga kinakailangan sa kagamitan. Maaaring talakayin ng FangRong ang angkop na Cold Drawing Machine, Drawing Dies, Straightening Machine at mga customized na solusyon para sa iyong aplikasyon.
Rating:
5.0
X
Gumagamit kami ng cookies para mag-alok sa iyo ng mas magandang karanasan sa pagba-browse, pag-aralan ang trapiko sa site at i-personalize ang content. Sa paggamit ng site na ito, sumasang-ayon ka sa aming paggamit ng cookies. Patakaran sa Privacy
TanggihanTanggapin