Mga produkto
Mga produkto

Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.

Automatic Pointing Drawing Straightening Cutting and Chamfering Line
  • Automatic Pointing Drawing Straightening Cutting and Chamfering LineAutomatic Pointing Drawing Straightening Cutting and Chamfering Line
  • Automatic Pointing Drawing Straightening Cutting and Chamfering LineAutomatic Pointing Drawing Straightening Cutting and Chamfering Line

Automatic Pointing Drawing Straightening Cutting and Chamfering Line

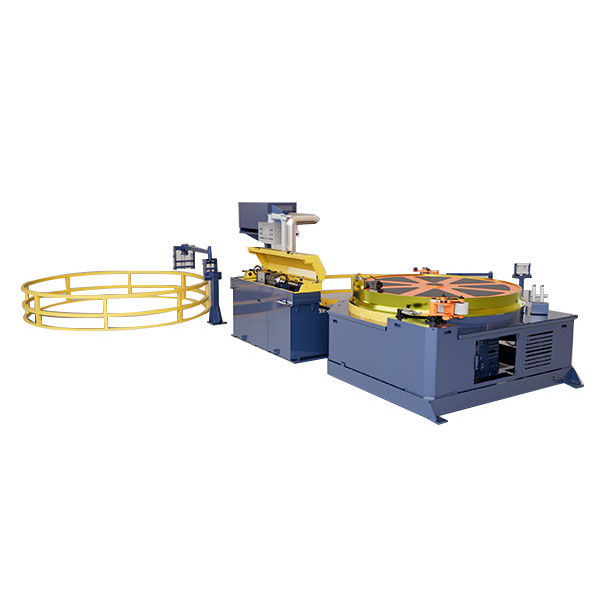
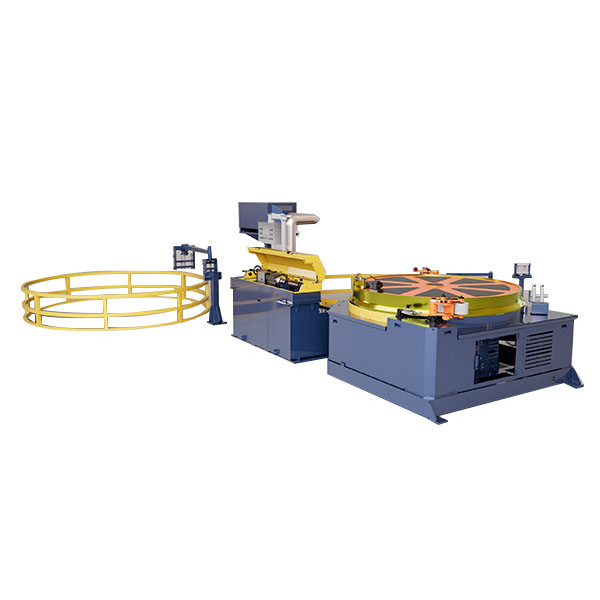
AngAutomatic Pointing Drawing Straightening Cutting and Chamfering Lineisinasama ang pointing, cold drawing, straightening, cutting, at chamfering sa isang automated na proseso. Sa haydroliko push-head pwersa ng10–300 toneladaat pagguhit ng mga kapasidad ng5–200 tonelada, pinoproseso nito ang mga solidong bilog na bar mula saØ13–100 mm. Binabawasan ng awtomatikong paglipat ang paggawa, paghawak ng pinsala, at pagturo ng basura, habang sinusuportahan ng sentralisadong kontrol ng PLC ang pare-parehong produksyon at traceability. Angkop para sacarbon steel, alloy steel, hindi kinakalawang na asero, tanso, at mga aluminum barginagamit sa mga fastener, automotive shaft, bearing roller, at precision na bahagi.

Rating: 5.0
(Bilang ng Rating: 1)

AngAutomatic Pointing Drawing Straightening Cutting and Chamfering Lineay isang kumpletong bar finishing system para sa mga manufacturer na kailangang gawing mga drawing, straightened, cut-to-length at chamfered na mga bar na may kaunting manual handling. Pinagsasama nitopagturo, malamig na pagguhit, pag-straightening, fixed-length na pagputol at pagtatapos ng chamferingsa isang linya ng produksyon sa halip na ilipat ang mga bar sa pagitan ng limang independiyenteng makina.

Ang pagsasaayos na ito ay partikular na kapaki-pakinabang kapag mahalaga ang kalidad ng ibabaw, mga nauulit na dimensyon, at pagiging traceability ng produksyon. Ang manu-manong paglipat ng mahahabang bar sa pagitan ng magkahiwalay na mga makina ay maaaring magkaroon ng mga gasgas, dents, mga error sa oryentasyon at hindi pare-parehong pag-setup. Pinapanatili ng pinagsamang sistema ng paglipat ang bar sa isang kinokontrol na ruta ng proseso mula sa hilaw na stock hanggang sa tapos na produkto.

Binubuo ng FangRong ang linya sa paligid ng FR-series nitong push-draw cold drawing machine, na may mga kapasidad sa pagguhit mula sa5 hanggang 200 toneladaat hydraulic push-head capacities mula sa10 hanggang 300 tonelada. Sinasaklaw ng mga karaniwang configuration ang mga solidong round bar mula saØ13 hanggang Ø100 mm. Depende sa ratio ng materyal at pagbabawas, maaaring i-configure ang linya para sa carbon steel, alloy steel, hindi kinakalawang na asero, tanso, aluminyo at mga piling espesyal na haluang metal.

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Automatic Bar Pointing Drawing Straightening Cutting Chamfering Machine

Kapag May Katuturan ang Isang Pinagsamang Linya

Ang limang-istasyon na linya ay hindi awtomatikong mas mahusay kaysa sa limang indibidwal na makina. Ang pangunahing bentahe ay lilitaw kapag ang parehong bar ay dapat na paulit-ulit na dumaan sa ilang mga operasyon sa pagtatapos sa medium o mataas na dami ng produksyon.

Halimbawa, atagagawa ng fastener na gumagawa ng iginuhit na bar para sa malamig na headingMaaaring kailanganin ng pare-parehong diameter, straightness at cut length bago pumasok ang materyal sa proseso ng heading. Sa sitwasyong ito, ang pagsasama-sama ng pagguhit, pag-straightening at pagputol ay binabawasan ang paulit-ulit na paglo-load at pagbaba ng karga at pinapanatiling pare-pareho ang sanggunian ng produksyon.

Para sa isang job shop na nagpoproseso ng maraming hindi nauugnay na laki ng bar sa maliliit na batch, maaaring magbigay ng higit na kakayahang umangkop ang mga hiwalay na makina. Ang pinagsamang linya ay nagiging mas kaakit-akit kapagdiameter ng bar, grado ng materyal at natapos na haba ay madalas na paulit-ulitat ang halaga ng manu-manong paglipat ay nagiging makabuluhan.

Paano Pinoproseso ng Linya ang isang Bar

1. Pagtuturo:Ang ulo ng bar ay nabawasan sa isang tapered na profile upang makapasok ito sa drawing die. Ang kinakailangang paraan ng pagturo ay depende sa panimulang diameter, lakas ng materyal at pagbawas ng pagguhit. Ang pagturo ay lalong mahalaga para sa matigas o malalaking diyametro na bar kung saan ang nangungunang dulo ay dapat na maasahan na pumasok sa die.

Application ng customer:Kapag pinoproseso ang mga alloy steel bar para sa kasunod na cold drawing, ang pare-parehong head geometry ay nakakatulong na maiwasan ang nabigong pagpasok ng die at binabawasan ang pangangailangan para sa mga operator na paulit-ulit na itama ang bar bago iguhit.

2. Push-draw cold drawing:Ang hydraulic push head ay tumutulong sa bar sa pamamagitan ng die sa panahon ng paunang yugto ng pagpasok. Kapag sapat na ang materyal na dumaan sa die, i-clamp ng drawing carriage ang pinababang dulo at makumpleto ang drawing stroke. Ang kaayusan na ito ay kapaki-pakinabang para sa mas malalaking bar o mas mataas na lakas na materyales kung saan malaki ang paglaban sa paunang die-entry.

Parameter na mahalaga:Ang drawing tonnage ay hindi dapat piliin mula sa bar diameter lamang. Ang lakas ng materyal, pagbabawas sa bawat pass, die geometry, pagpapadulas at target na diameter ay lahat ay nakakaapekto sa kinakailangang puwersa ng pagguhit. Ang isang mas malaking makina ay hindi palaging ang mas mahusay na pagpipilian kung ang aktwal na kinakailangan ng puwersa ay mas mababa.

3. In-line straightening:Pagkatapos ng pagguhit, ang bar ay direktang dumadaan sa seksyon ng straightening. Maaaring piliin ang mga multi-roll o two-roll na configuration ayon sa diameter, materyal at kinakailangang straightness. Ang karaniwang tinukoy na target ay≤0.3 mm/m, napapailalim sa materyal, papasok na kondisyon at panghuling proseso na kinakailangan.

Application ng customer:Para sa mga linear-motion shaft at precision component stock, mas mahalaga ang straightness kaysa sa simpleng pagkamit ng target na diameter. Ang isang kinokontrol na in-line na proseso ng straightening ay maaaring mabawasan ang dami ng pangalawang pagwawasto na kinakailangan bago ang machining.

4. Fixed-length na pagputol:Kinokontrol ng PLC ang posisyon ng pagputol ayon sa naka-program na tapos na haba. Maaaring piliin ang saw o shear cutting ayon sa materyal, diameter, kinakailangang kondisyon ng pagtatapos at rate ng produksyon.

Parameter na mahalaga:Kung ang mga bar ay direktang ibinibigay sa CNC machining o cold heading, ang cutting tolerance at end condition ay maaaring makaapekto sa downstream setup. Para sa magaspang na paghahanda ng stock, ang isang napakahigpit na pagpapahintulot sa pagputol ay maaaring magdagdag ng gastos nang hindi nagbibigay ng praktikal na benepisyo sa produksyon.

5. Tapusin ang chamfering:Ang mga natapos na dulo ng bar ay chamfered upang alisin ang matutulis na mga gilid at ihanda ang materyal para sa paghawak, pagpupulong o kasunod na machining. Ang panloob, panlabas o pinagsamang chamfering ay maaaring i-configure ayon sa drawing ng customer.

Application ng customer:Sa paggawa ng shaft at fastener, ang isang kinokontrol na chamfer ay maaaring mapabuti ang pagpapakain ng bahagi at bawasan ang panganib ng mga problemang nauugnay sa burr sa panahon ng pagpupulong o kasunod na machining.

Kumpletong daloy ng materyal:Raw bar → automatic loading → pointing → drawing → straightening → fixed-length cutting → chamfering → automatic stacking.

Ano ang Niresolba ng Linya na Ito sa Produksyon

Masyadong maraming manu-manong paglipat:Kapag ang limang operasyon ay pinaghiwalay, ang mga bar ay dapat na paulit-ulit na idiskarga, ihanay at i-reload. Binabawasan ng awtomatikong paglipat ang pangangasiwa sa pagitan ng mga istasyon at partikular na mahalaga para sa mahahabang bar o tapos na mga ibabaw na madaling magasgasan.

Hindi matatag na downstream straightness:Ang pagguhit nang nag-iisa ay hindi ginagarantiyahan ang panghuling tuwid na kinakailangan ng proseso ng machining o assembly. Ang isang in-line na straightener ay nagbibigay ng isang nakatuong yugto ng pagwawasto kaagad pagkatapos ng pagguhit.

Hindi pare-pareho ang mga natapos na haba:Ang manu-manong pagsukat at pagputol ay maaaring lumikha ng pagkakaiba-iba sa pagitan ng mga batch. Ang pagpoposisyon ng haba na kinokontrol ng PLC ay nagbibigay sa operator ng isang repeatable production reference.

Paghiwalayin ang mga tala ng produksyon:Sa mga independiyenteng makina, maaaring ilipat ang materyal sa pagitan ng iba't ibang mga order o operator ng produksyon. Ang sentralisadong kontrol ay nagbibigay-daan sa pagguhit, pag-straightening, pagputol at pag-chamfer ng mga parameter na pamahalaan bilang isang recipe ng produksyon.

Mataas na labor input:Ang pinagsama-samang linya ay idinisenyo para sa isang operator na pangasiwaan ang ikot ng produksyon sa halip na nangangailangan ng dedikadong operator sa bawat istasyon. Ang aktwal na staffing ay nakasalalay sa paglo-load, packaging at mga kinakailangan sa automation ng pabrika.

Mga Pangunahing Tampok at Pagsasaalang-alang sa Engineering

Pinagsamang limang prosesong produksyon:Ang pointing, drawing, straightening, cutting at chamfering ay konektado sa isang proseso na ruta. Ito ay pinakamahalaga para sa paulit-ulit na produksyon kung saan ang parehong pagkakasunud-sunod ay patuloy na ginagamit.

Pag-configure ng push-draw:Ang hydraulic push head ay nakakatulong na malampasan ang paunang die-entry resistance bago ang main drawing carriage ang pumalit. Nagiging mas mahalaga ito habang tumataas ang diameter ng bar, lakas ng materyal o pagbabawas ng drawing.

Ø13–Ø100 mm hanay ng bar:Ang mga available na modelo ng FR ay sumasaklaw sa iba't ibang hanay ng diameter. Ang pagpili ng modelo ay dapat na nakabatay sa aktwal na panimulang diameter at puwersa ng pagguhit sa halip na piliin lamang ang pinakamalaking available na hanay ng diameter.

In-line straightening:Pinipili ang straightener ayon sa diameter ng bar, lakas ng ani ng materyal, kondisyon ng pagguhit at kinakailangang straightness. Para sa pangkalahatang paghahanda ng stock, maaaring hindi kinakailangan ang matinding pagtutukoy ng straightness; para sa mga shaft at precision na bahagi, maaari silang direktang makaapekto sa allowance ng machining at mga rate ng pagtanggi.

Awtomatikong pagputol:Binabawasan ng setting ng haba na kinokontrol ng PLC ang paulit-ulit na manu-manong pagsukat. Ang mga solusyon sa saw at shear ay maaaring masuri ayon sa materyal ng bar, diameter, bilis ng produksyon at kinakailangang kalidad ng cut-end.

Awtomatikong chamfering:Ang mga sukat ng chamfer ay maaaring tukuyin ayon sa downstream machining o kinakailangan sa pagpupulong. Ang chamfering unit ay dapat na sukat kasama ng cutting station sa halip na ituring bilang isang independent accessory.

Sentralisadong PLC at HMI:Ang control system ay nagkoordina ng tiyempo ng istasyon, paglilipat, mga siklo ng pagguhit, haba ng pagputol at mga interlock na pangkaligtasan. Ang operasyon na nakabatay sa recipe ay kapaki-pakinabang kapag ang parehong pabrika ay nagpoproseso ng ilang karaniwang mga detalye ng bar.

Teknikal na Pagtutukoy

Ang mga sumusunod na detalye ng FR-series ay tumutukoy sa core drawing station. Ang pointing, straightening, cutting, chamfering at transfer system ay inengineered ayon sa mga kinakailangan sa tapos na produkto.

Modelo / Parameter FR-5T FR-10T FR-20T FR-30T FR-40T FR-50T FR-60T FR-80T FR-100T FR-120T FR-150T FR-200T
Hydraulic Push Head Tonnage (tonelada) 10 20 40 50 60 80 100 120 150 200 250 300
Cylinder Diameter × Stroke (mm) φ63×200 φ80×200 φ100×200 φ125×200 φ150×300 φ160×700 φ180×300 φ200×300 φ220×300 φ250×300 φ280×300 φ300×300
Power Pump ng Langis (kW) 5.5 11 22 30 37 45 55 75 96 110 132 160
Saklaw ng Materyal ng Bar (mm) 13–20 15–30 15–50 20–50 25–55 30–60 30–65 35–70 35–75 40–80 45–90 50–100
Pangunahing Motor Power (kW) 22 37 55 75 90 110 132 166 200 225 300 400

Mahalaga:Ang hydraulic push-head tonnage ay hindi katulad ng kapasidad sa pagguhit. Ang huling modelo ay dapat mapili mula sa kinakalkula na puwersa ng pagguhit para sa aktwal na materyal, panimulang diameter, tapos na diameter, pagbabawas ng ratio at kondisyon ng pagpapadulas.

Ang karaniwang haba ng pagguhit ay humigit-kumulang10 m; ang mas mahaba o espesyal na mga pagsasaayos ng stroke ay maaaring i-engineered. Ang lahat ng mga modelo sa talahanayang ito ay inilaan para sa mga solidong bilog na bar.

Paano Piliin ang Tamang Configuration

Para sa maliliit na diameter na carbon steel bar:Ang isang mas maliit na modelo ng FR ay karaniwang sapat kapag ang pagbabawas at lakas ng materyal ay nagreresulta sa isang medyo mababang puwersa ng pagguhit. Ang sobrang laki ng hydraulic system ay nagdaragdag ng pamumuhunan at mga kinakailangan sa kuryente nang hindi kinakailangang mapabuti ang kalidad ng produkto.

Para sa hindi kinakalawang na asero:Ang lakas ng pagguhit at pagpapatigas sa trabaho ay nagiging mas mahalaga. Ang materyal na mamatay, paraan ng pagpapadulas, pagbawas sa bawat pass at bilis ng pagguhit ay dapat suriin kasama ng tonelada ng makina.

Para sa malalaking alloy steel bar:Ang hydraulic push capacity at structural rigidity ay nagiging kritikal dahil ang paunang die entry ay maaaring mangailangan ng malaking puwersa. Ang pagpili ng modelo ay dapat na nakabatay sa isang pagkalkula ng lakas ng engineering sa halip na diameter lamang.

Para sa mga precision shaft:Ang drawing machine ay isa lamang bahagi ng tolerance chain. Ang kakayahan sa pag-straightening, cut-length tolerance, mga sukat ng chamfer at materyal na kondisyon ay dapat na tukuyin lahat bago mag-order.

Para sa mataas na dami ng produksyon:Ang awtomatikong paglo-load, paglilipat at pagsasalansan ay nagiging mas mahalaga kaysa sa simpleng pagtaas ng bilis ng pagguhit. Ang tunay na target ng produksyon ay dapat na masuri bilang mga natapos na bar kada oras, kabilang ang oras ng paglipat at pagputol.

Mga aplikasyon

Mga Fastener at Cold Heading Stock

Ang Automatic Pointing Drawing Straightening Cutting at Chamfering Line ay maaaring maghanda ng iginuhit na bar para sa mga bolts, studs, pin at iba pang bahagi ng cold-heading kung saan ang pagkakapare-pareho ng diameter, straightness at kontroladong haba ng cut ay nakakaapekto sa downstream forming process.

Karaniwang senaryo ng produksyon:Ang isang producer ng fastener na nagpapatakbo ng paulit-ulit na carbon o alloy steel na grado ay maaaring gumamit ng awtomatikong pagturo at pagguhit na sinusundan ng in-line na straightening at cutting, na binabawasan ang paulit-ulit na paghawak bago pumasok ang bar sa cold-heading na paghahanda.

Mga Automotive Shaft at Mga Bahagi ng Powertrain

Kasama sa mga application ang shaft stock, mga bahagi ng pagpipiloto, mga piston rod, mga bahagi na nauugnay sa balbula at iba pang mga produkto ng precision bar.

Karaniwang senaryo ng produksyon:Para sa isang shaft manufacturer na nagsusuplay ng mga linya ng machining ng CNC, ang awtomatikong cut-to-length na kontrol ay maaaring mabawasan ang manu-manong pagsukat bago ang machining, habang ang straightening ay nakakatulong na mapanatili ang isang mas pare-parehong allowance sa machining.

Mga Bearing at Linear-Motion na Bahagi

Para sa mga bearing roller, guide shaft at mga katulad na produkto, ang straightness at dimensional consistency ay kadalasang mas mahalaga kaysa sa simpleng pagkamit ng maximum na bilis ng pagguhit.

Karaniwang senaryo ng produksyon:Maaaring i-configure ng producer na may kasamang bahagi ang linya sa paligid ng isang repeatable diameter at finished-length specification, na nagpapahintulot sa pagguhit, pagtuwid at paggupit na maisagawa nang hindi inililipat ang mga bar sa paghiwalayin ang mga makina sa pagitan ng mga operasyon.

Aerospace at Specialty Alloys

Ang titanium, nickel-based at iba pang mga espesyal na haluang metal ay nangangailangan ng mas malapit na pansin sa pagguhit ng puwersa, pagpapatigas ng trabaho, tooling, pagpapadulas at proteksyon sa ibabaw. Ang mga application na ito ay dapat suriin gamit ang aktwal na mga grado ng materyal at mga iskedyul ng pagbabawas bago ang pagpili ng makina.

Karaniwang senaryo ng produksyon:Kapag ang mahal na alloy bar ay dapat mapanatili ang integridad ng ibabaw sa pamamagitan ng ilang mga yugto ng pagtatapos, binabawasan ng awtomatikong paglilipat ang mga hindi kinakailangang contact point at pinapayagan ang mga parameter ng proseso na manatiling nakatali sa parehong pagkakasunud-sunod ng produksyon.

Tool at Die Steel

Ang mga high-speed steel at tool steel bar ay maaaring mangailangan ng mataas na puwersa ng pagguhit at maingat na kontrol sa pagpapapangit. Ang pinagsamang mga istasyon ng pagputol at chamfering ay kapaki-pakinabang kapag ang mga natapos na blangko ay direktang ibinibigay sa mga operasyon ng machining.

Karaniwang senaryo ng produksyon:Ang isang tool-steel processor na gumagawa ng paulit-ulit na mga blangko ang haba ay maaaring mag-alis ng isang hiwalay na post-cut deburring operation kapag ang kinakailangang chamfer ay isinama sa linya.

Mga Bar na Copper at Aluminum

Ang tanso at aluminyo ay may iba't ibang mga kinakailangan sa pagpapapangit at ibabaw mula sa bakal. Ang die geometry, lubrication at straightening pressure ay dapat na i-configure para sa partikular na haluang metal sa halip na kopyahin mula sa isang steel-bar setup.

Karaniwang senaryo ng produksyon:Para sa connector o conductive-bar stock, ang pagpapanatili ng tinukoy na diameter at kondisyon ng ibabaw ay maaaring mas mahalaga kaysa sa maximum na puwersa ng pagguhit, kaya ang linya ay maaaring i-configure sa paligid ng dimensional na kontrol at banayad na paglipat.

Factory Engineering at Quality Control

FangRong Automatic Hydraulic Cold Drawing Machine Workshop

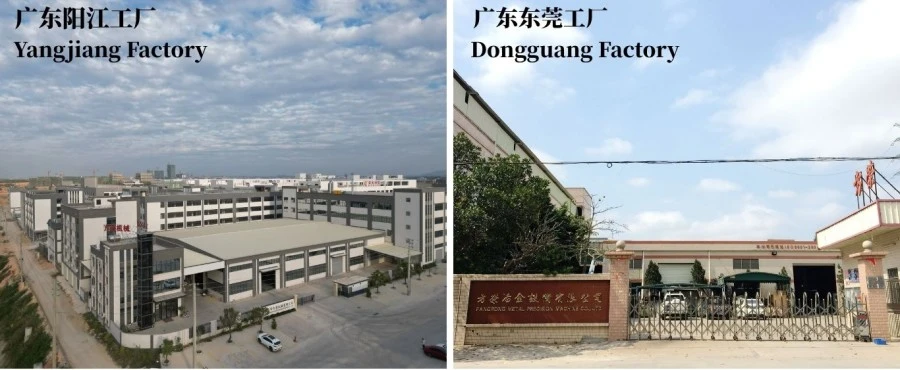
Dongguan Fangrong Metallurgical Equipment Co., Ltd.nagpapatakbo ng pangunahing base ng pagmamanupaktura nito sa Dongguan, habangYangjiang Fangrong Machinery Co., Ltd.nagbibigay ng karagdagang kapasidad ng produksyon. Ang mga pasilidad ay gumagawa ng malamig na pagguhit, pagtuwid at mga kaugnay na kagamitan sa pagbuo ng metal.

Engineering Bago ang Paggawa

Bago ang produksyon, ang Automatic Pointing Drawing Straightening Cutting at Chamfering Line ay tinutukoy mula sa customermateryal na grado, panimulang diameter, tapos na diameter, tapos na haba, pagbabawas ng ratio, straightness kinakailangan, cutting tolerance, chamfer geometry at target na output. Tinutukoy ng impormasyong ito ang tonelada ng makina, pag-aayos ng die, uri ng straightener at layout ng automation.

Automatic Hydraulic Cold Drawing Machine Manufacturing Process

Paggawa at inspeksyon:Ang mga hydraulic component, cylinder assemblies, structural parts, die holder, straightening roll at mga mekanismo ng paglilipat ay ginagawang machined at binuo bago ang kumpletong linya ay pinagsama. Ang mga hydraulic circuit ay nasubok sa presyon, habang ang mechanical alignment at mga electrical function ay sinusuri bago ipadala.

Pagsubok sa pagtanggap ng pabrika:Maaaring masuri ang kumpletong linya gamit ang mga sample ng bar na ibinigay ng customer kapag available. Ang praktikal na mga punto ng pagtanggap ay dapat na kasama ang pagganap ng pagguhit, pagiging maaasahan ng paglipat, tuwid, tapos na haba, mga sukat ng chamfer, mga interlock sa kaligtasan at katatagan ng awtomatikong pag-ikot—hindi lamang kung ang makina ay maaaring tumakbo nang walang load.

Mga Sertipikasyon at Naaangkop na Pamantayan

FangRong Cold Drawing Machine Certifications

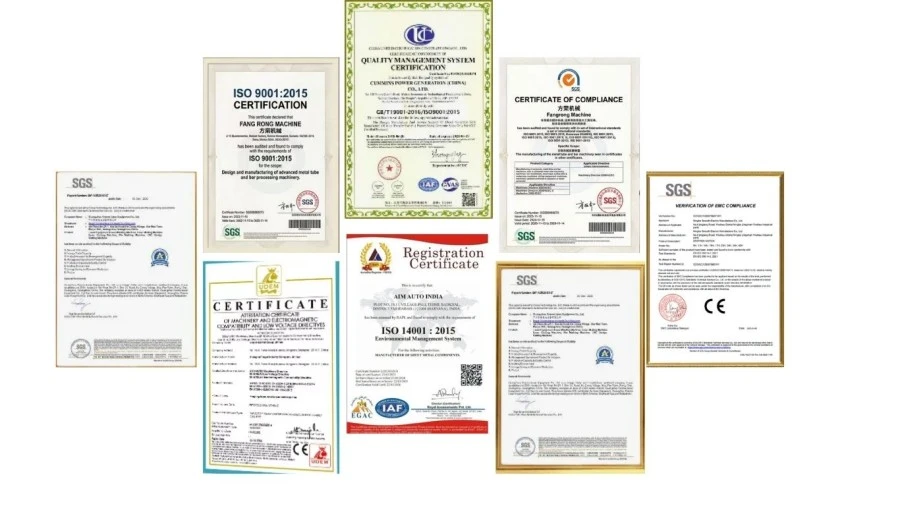
ISO 9001:2015:Quality management system na sumasaklaw sa disenyo, pagmamanupaktura at proseso ng serbisyo ng kumpanya. Certificate No. UQ231211R1.

CE:Ang karaniwang kagamitan sa FR ay ibinibigay para sa naaangkop na mga kinakailangan sa makinarya sa Europa. Para sa mga proyekto ng EU, ang huling pagsasaayos ng makina at Deklarasyon ng Pagsunod ay dapat suriin laban sa naaangkop na batas at magkakasuwato na mga pamantayan para sa ibinigay na kagamitan.

Kaligtasan sa makinarya:Ang mga function na pangkaligtasan tulad ng mga emergency stop, guarding at interlocks ay isinama ayon sa panghuling configuration ng makina. Ang eksaktong naaangkop na mga pamantayan sa kaligtasan ng EN/ISO ay dapat kumpirmahin sa teknikal na dokumentasyong ibinigay kasama ng makina.

SGS inspeksyon:Maaaring isaayos ang inspeksyon ng third-party kapag kinakailangan ng kontrata sa pagbili o detalye ng proyekto.

Mga Patent:Sinasabi ng FangRong na may hawak itong mga patent ng imbensyon at modelo ng utility na sumasaklaw sa mga bahagi at mekanismong ginagamit sa mga kagamitan sa pagbuo ng metal nito.

Pag-order, MOQ, Presyo at Paghahatid

MOQ: 1 kumpletong linya ng produksyon.Ang Automatic Pointing Drawing Straightening Cutting and Chamfering Line ay inengineered at ginawa ayon sa mga detalye ng bar ng customer, kaya ang isang set ay sapat para sa isang kumpletong proyekto.

Nakabatay sa dami ng panipi:Para sa pagbili ng proyekto, ang mga sipi ay maaaring isaayos ng1 set, 2–3 set, at 4+ set. Ang aktwal na presyo ng yunit para sa bawat tier ng dami ay dapat kumpirmahin sa komersyal na panipi dahil ang antas ng pagsasaayos, tooling at automation ay maaaring makabuluhang baguhin ang gastos ng kagamitan.

termino ng FOB: FOB Shenzhen Port, Chinamaaaring gamitin para sa pag-export ng mga panipi kung naaangkop. Ang huling port, detalye ng packing, transportasyon sa loob ng bansa at mga singil sa pag-export ay dapat na tahasang nakasaad sa proforma invoice at kontrata sa pagbebenta.

Karaniwang oras ng pag-order ng lead:humigit-kumulang60–90 arawpara sa mga karaniwang configuration gaya ng FR-5T hanggang FR-60T, napapailalim sa panghuling teknikal na kumpirmasyon at iskedyul ng produksyon.

Mabigat na tungkulin na karaniwang order:humigit-kumulang90–150 arawpara sa FR-80T at mas malalaking configuration, depende sa laki ng makina, automation at mga kinakailangan sa pagsubok.

Apurahang order:Maaaring humiling ng pinabilis na iskedyul ng produksyon bago ang pagkumpirma ng order. Angang pinabilis na lead time ay partikular sa proyektoat dapat kumpirmahin pagkatapos suriin ang availability ng bahagi, kapasidad ng pabrika at ang kinakailangang iskedyul ng FAT. Ang isang agarang order ay hindi dapat banggitin na may ipinapalagay na petsa ng paghahatid bago makumpirma ang mga item na ito.

Mga Pakete at Pagpapadala

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Packaging and Shipping

Ang linya ay inihanda para sa pag-export na kargamento na may naka-section na kagamitan na nakaimpake ayon sa mga sukat ng transportasyon. Ang mga wood case, moisture protection at corrosion protection ay ginagamit kung saan kinakailangan ng configuration ng machine at ruta ng pagpapadala. Ang mga panghuling dimensyon ng pag-iimpake at mga plano sa pag-load ng lalagyan ay kinumpirma pagkatapos ma-finalize ang layout ng linya.

Mga Madalas Itanong

Q1: Ang linya ba ay awtomatikong gumaganap ng pagturo, pagguhit, pagtuwid, paggupit at pag-chamfer?

Oo. Ang karaniwang konsepto ay nagkokonekta sa lahat ng limang operasyon sa pamamagitan ng awtomatikong paglilipat at sentralisadong kontrol ng PLC. Gayunpaman, ang pag-load ng mga hilaw na bar, pag-alis ng mga natapos na bundle at muling pagdadagdag ng materyal ay maaari pa ring mangailangan ng paglahok ng operator depende sa napiling sistema ng pag-load at stacking.

Q2: Paano ko dapat piliin ang drawing tonnage?

Huwag piliin ang makina mula sa bar diameter lamang. Ang kinakailangang puwersa ng pagguhit ay nakasalalay sa grado ng materyal, panimulang diameter, tapos na lapad, pagbabawas sa bawat pass, anggulo ng mamatay, pagpapadulas at bilis ng pagguhit. Ibigay ang mga parameter na ito sa FangRong para sa pagkalkula ng puwersa bago piliin ang modelo ng FR.

Q3: Kailangan ba ang pointing station kung ang makina ay gumagamit ng hydraulic push head?

Ang push head at pointing station ay gumaganap ng iba't ibang mga function. Ang push head ay nagbibigay ng axial force upang tulungan ang pagpasok ng die, habang ang pagturo ay binabawasan ang dulo ng bar sa isang geometry na maaaring pumasok sa die. Ang pangangailangan para sa isang partikular na paraan ng pagturo ay depende sa panimulang bar diameter, materyal at die configuration. Samakatuwid, ang pagturo ng scrap ay dapat na suriin nang hiwalay sa halip na ipagpalagay na ang push-draw na operasyon ay nag-aalis nito.

Q4: Anong straightness ang maaaring makamit ng linya?

Ang karaniwang target na nakasaad para sa in-line straightener ay≤0.3 mm/m. Ang aktwal na makakamit na straightness ay depende sa materyal ng bar, diameter, papasok na kondisyon, kondisyon ng pagguhit at configuration ng straightener. Para sa kritikal na shaft o mga aplikasyon ng katumpakan, ang paraan ng pagtanggap at haba ng pagsukat ay dapat na napagkasunduan bago ang produksyon.

Q5: Maaari bang iproseso ng linya ang hindi kinakalawang na asero o high-strength alloy steel?

Oo, napapailalim sa kumpirmasyon ng engineering. Ang mga materyales na ito ay karaniwang nangangailangan ng higit na puwersa sa pagguhit at higit na atensyon sa pagpapatigas ng trabaho, pagpapadulas, pagpili ng die at pagbabawas sa bawat pass. Dapat ibigay ang materyal na grado bago sukatin ang makina.

Q6: Maaari ko bang baguhin ang bar diameter at tapos na haba sa parehong makina?

Oo, sa loob ng idinisenyong hanay ng pagpapatakbo. Ang mga pagbabago sa diameter ay karaniwang nangangailangan ng kaukulang mga pagbabago sa tooling at setup, habang ang natapos na haba ay maaaring i-program sa pamamagitan ng PLC sa loob ng mga limitasyon ng pagputol at paghawak ng makina. Kung maraming diameter ang pinaghalo sa pang-araw-araw na produksyon, ang oras ng pagbabago ng tool ay dapat isama sa pagkalkula ng kapasidad ng produksyon.

Q7: Gaano katumpak ang awtomatikong pagputol?

Ang katumpakan ng pagputol ay nakasalalay sa paraan ng pagputol, diameter ng bar, materyal, sistema ng pagsukat at kinakailangang pagpapaubaya. Dapat na tukuyin ang natapos na haba ng pagpapaubaya sa teknikal na kasunduan sa halip na umasa sa isang pangkalahatang pahayag tulad ng "mataas na katumpakan."

Q8: Maaari mo bang isama ang linya sa aming umiiral na linya ng produksyon?

Oo. Ang direksyon ng paglipat, taas ng pag-load, pag-stack ng natapos na bar, paghahanda ng upstream na stock at downstream na mga interface ng machining ay maaaring isaalang-alang sa panahon ng layout engineering. Ang pagbibigay ng kasalukuyang layout ng linya at direksyon ng daloy ng materyal sa yugto ng panipi ay nakakatulong na maiwasan ang mga magastos na pagbabago pagkatapos ng pag-install.

Q9: Anong impormasyon ang dapat kong ibigay para sa isang panipi?

Ibigay angmateryal na grado, panimulang diameter, tapos na diameter, haba ng bar, tapos na haba, kinakailangang straightness, laki ng chamfer, taunang o oras-oras na output, umiiral na upstream na kagamitan, power supply at gustong antas ng automation. Ang isang sample drawing o finished-product drawing ay kapaki-pakinabang para sa pagtukoy sa cutting at chamfering stations.

Q10: Ano ang kasama sa karaniwang linya?

Kasama sa karaniwang saklaw ang pointing station, push-draw drawing machine, hydraulic power unit, drawing carriage, in-line straightener, automatic cutting unit, chamfering unit, transfer mechanism at PLC/HMI control system. Ang mga namatay at espesyal na tooling ay dapat na nakalista nang hiwalay sa quotation upang malinaw na matukoy ng mamimili ang kumpletong gastos ng proyekto.

Q11: Ano ang MOQ?

Ang MOQ ay1 kumpletong linya ng produksyon. Maaaring ihanda ang mga panipi na nakabatay sa dami1 set, 2–3 set at 4+ set. Ang aktwal na presyo sa bawat antas ng dami ay depende sa panghuling configuration ng makina at tooling.

Q12: Ano ang mga karaniwang tuntunin sa paghahatid?

Karaniwang nangangailangan ang mga karaniwang pagsasaayos60–90 araw. Ang mas malalaking FR-80T at mas mataas na mga proyekto ay karaniwang nangangailangan90–150 araw. Para sa mga apurahang proyekto, maaaring suriin ang isang pinabilis na iskedyul bago ang pagpirma ng kontrata batay sa pagkakaroon ng bahagi at kasalukuyang kapasidad ng pabrika.

Q13: Maaari mo bang i-quote ang FOB?

Oo.FOB Shenzhen Port, Chinamaaaring i-quote kung naaangkop. Dapat malinaw na isinasaad ng quotation ang FOB port, saklaw ng pag-iimpake, responsibilidad sa transportasyon sa loob ng bansa at anumang hindi kasamang mga singil upang maihambing ng mamimili ang mga alok sa parehong batayan.

Q14: Anong warranty at after-sales support ang ibinibigay?

Ang karaniwang warranty ay12 buwan mula sa pagkomisyon. Ang pangangasiwa sa pag-install, pagkomisyon, pagsasanay sa operator, suporta sa mga ekstrang bahagi at malayuang pag-troubleshoot ay maaaring isama ayon sa kontrata. Ang eksaktong paraan ng pagtugon at saklaw ng mga ekstrang bahagi ay dapat na nakasaad sa kasunduan sa pagbebenta.

Q15: Maaari ko bang subukan ang makina gamit ang sarili kong materyal?

Oo. Inirerekomenda ang pagsubok gamit ang materyal na ibinigay ng customer para sa mga proyektong kinasasangkutan ng mahihirap na haluang metal, mahigpit na mga kinakailangan sa straightness o espesyal na chamfer geometry. Pinapayagan nito ang lakas ng pagguhit, tooling, straightening setup, pagputol at tapos na ibabaw na masuri bago ipadala.

Q16: Ano ang dapat suriin sa panahon ng pagsubok sa pagtanggap ng pabrika?

Dapat suriin ng mamimili ang higit pa kaysa sa paggalaw ng makina. Ang isang praktikal na FAT ay dapat masakoppuwersa ng pagguhit at katatagan ng ikot, paglilipat ng bar, pagbabawas ng dimensyon, tuwid, natapos na haba, mga sukat ng chamfer, pagtagas ng haydroliko, mga pag-andar ng kuryente at mga interlock na pangkaligtasan. Para sa mga kritikal na produkto, ang mga natapos na sample ay dapat masukat laban sa napagkasunduang detalye ng pagtanggap.

Q17: Nangangailangan ba ang makina ng espesyal na gawaing pundasyon?

Ang kinakailangang pundasyon ay depende sa haba ng linya, timbang ng makina, lakas ng pagguhit at mga kondisyon ng site. Ang FangRong ay maaaring magbigay ng pundasyon at anchor-bolt na mga guhit pagkatapos makumpirma ang huling layout ng kagamitan. Ang sibil na pundasyon ay dapat makumpleto ayon sa naaprubahang pagguhit bago i-install.

Q18: Maaari bang ipasadya ang linya?

Oo. Kasama sa mga karaniwang lugar sa pagpapasadya ang bar diameter range, drawing stroke, die holder, straightener configuration, cutting method, chamfer geometry, transfer system, loading at stacking, PLC communication at finished-bar handling. Dapat na tapusin ang pag-customize mula sa aktwal na proseso ng produksyon sa halip na magdagdag ng mga hindi nagamit na function.

Bakit Pumili ng FangRong para sa Integrated Bar Finishing Line

Why Choose FangRong Full Automatic Bar Finishing Line

Drawbench engineering mula noong 1998:Ang FangRong ay nakatuon sa malamig na pagguhit at mga kaugnay na kagamitan sa pagbuo ng metal sa loob ng higit sa dalawang dekada. Sinasabi ng kumpanya na ang kagamitan nito ay naibigay sa mga customer sa higit sa 70 bansa.

Pinagsamang proseso ng engineering:Ang proyekto ay hindi limitado sa pagbibigay ng drawbench. Ang lakas ng pagguhit, pag-aayos ng die, pag-straightening, pagputol, chamfering at paglipat ng materyal ay kailangang magtulungan; ito ay partikular na mahalaga kapag gusto ng customer na ang isang tapos na bar ay dumaan sa lahat ng mga operasyon nang walang intermediate na imbakan.

Dalawang pasilidad sa pagmamanupaktura:Ang mga pasilidad ng produksyon ng Dongguan at Yangjiang ay nagbibigay ng karagdagang kapasidad sa pagmamanupaktura para sa malaki o maramihang makina na mga proyekto.

Pagsubok batay sa aplikasyon:Kung posible, ang pagsubok sa aktwal na materyal ng bar ng customer ay nagbibigay ng mas kapaki-pakinabang na ebidensya kaysa sa isang diskargadong demonstrasyon ng makina. Ito ay partikular na nauugnay para sa hindi kinakalawang na asero, high-strength alloy steel at mga application na mahigpit na tolerance.

Suporta sa engineering pagkatapos ng paghahatid:Ang pangangasiwa sa pag-install, pagkomisyon, pagsasanay sa operator, suporta sa mga ekstrang bahagi at malayuang pag-troubleshoot ay maaaring isama ayon sa saklaw ng proyekto.

Para sa tumpak na pagpili at pagsipi ng makina, ipadala ang materyal na grado, panimulang diameter, tapos na diameter, tapos na haba, kinakailangang straightness, chamfer na sukat at target na output. Ang mga parameter na ito ay sapat para sa koponan ng engineering upang matukoy ang naaangkop na modelo ng FR at pinagsamang configuration ng linya.

Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
Sabihin sa amin ang tungkol sa iyong materyal, mga detalye ng produkto, proseso ng produksyon at mga kinakailangan sa kagamitan. Maaaring talakayin ng FangRong ang angkop na Cold Drawing Machine, Drawing Dies, Straightening Machine at mga customized na solusyon para sa iyong aplikasyon.
Rating:
5.0
X
Gumagamit kami ng cookies para mag-alok sa iyo ng mas magandang karanasan sa pagba-browse, pag-aralan ang trapiko sa site at i-personalize ang content. Sa paggamit ng site na ito, sumasang-ayon ka sa aming paggamit ng cookies. Patakaran sa Privacy
TanggihanTanggapin