Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
Ang Carbon Steel Hydraulic Four-Die Pointing Machine ay idinisenyo para sa pagbabawas at pagbuo ng mga dulo ng carbon steel tubes, bar, at profile bago ang malamig na pagguhit, paghila, pagtuwid, o iba pang mga operasyon sa ibaba ng agos. Gumagamit ang makina ng apat na hydraulic cylinder para magmaneho ng apat na dies patungo sa gitna nang sabay-sabay, na bumubuo sa dulo ng materyal sa kinakailangang pinababa o tapered na hugis.
Para sa pagpoproseso ng carbon steel, ang puwersa ng pagbuo ay kailangang ipamahagi sa paligid ng workpiece sa halip na puro mula sa isa o dalawang direksyon. Nakakatulong ang four-die arrangement na kontrolin ang eccentricity at oval deformation habang pinapanatili ang pointed section na angkop para sa susunod na operasyon. Available ito sa mga configuration ng FR-25, FR-50, FR-100, FR-160, at FR-250 para sa iba't ibang laki ng materyal at kapal ng pader.
Ang workpiece ay nakaposisyon sa gitna ng die assembly. Kapag sinimulan ng hydraulic system ang pointing cycle, ang apat na cylinder ay naglilipat ng mga dies papasok mula sa apat na direksyon. Ang mga dies ay naglalagay ng presyon sa paligid ng tubo o dulo ng bar at unti-unting binabawasan ang seksyon nito ayon sa napiling profile ng die.
Matapos makumpleto ang pagbuo ng stroke, ang mga namatay ay bumalik sa kanilang orihinal na mga posisyon at ang naprosesong workpiece ay maaaring alisin. Ang operasyon ay hindi nangangailangan ng materyal na manu-manong nabuo mula sa ilang direksyon, na kapaki-pakinabang para sa mga linya ng produksyon na nagpoproseso ng paulit-ulit na mga batch ng carbon steel tubes o bar.
Ang mga carbon steel tube at bar ay maaaring magpakita ng iba't ibang mga kondisyon ng pagbuo depende sa diameter, kapal ng pader, lakas ng materyal, at kinakailangang mga pointed-end na dimensyon. Ang four-die hydraulic arrangement ay nagbibigay ng puwersa mula sa apat na panig sa parehong ikot ng pagbuo, na tumutulong sa operator na kontrolin ang posisyon at hugis ng pinababang dulo.
| Pag-aalala sa Pagproseso | Four-Dies Hydraulic Approach |
|---|---|
| Tapusin ang eccentricity | Apat na dies ang nalalapat na bumubuo ng puwersa sa paligid ng workpiece upang makatulong na panatilihing nakasentro ang pinababang seksyon. |
| Oval na pagpapapangit | Ang magkasalungat na dies ay nagtutulungan sa panahon ng pagbuo ng stroke, na tumutulong sa pagkontrol ng hindi pantay na pagpapapangit. |
| Pagmamarka sa ibabaw | Ang tamang pagpili ng die at naka-synchronize na paggalaw ay nakakatulong na limitahan ang localized forming pressure. |
| Paulit-ulit na produksyon | Ang hydraulic actuation ay nagbibigay ng paulit-ulit na ikot ng pagbuo para sa pagproseso ng batch. |
| Mataas na lakas ng carbon steel | Ang hydraulic system ay nagbibigay ng kinakailangang forming force para sa mas mabibigat at mas malalakas na materyales. |
Dapat piliin ang modelo ng makina ayon sa aktwal na diameter sa labas, kapal ng pader, kondisyon ng materyal, at kinakailangang mga sukat ng pagturo. Ang isang mas malaking makina ay hindi awtomatikong ang mas mahusay na pagpipilian; ang hydraulic capacity at die arrangement ay kailangang tumugma sa bumubuo ng load ng workpiece.
Ang FR-25 at FR-50 ay inilaan para sa mas maliliit na laki ng tubo. Sinasaklaw ng FR-100 ang mas malalaking seksyon at mas makapal na pader, habang ang FR-160 at FR-250 ay idinisenyo para sa mas malaking diameter o heavy-wall application. Ang panghuling pagsasaayos ay maaari ding isaayos kapag ang materyal ng customer at mga kinakailangan sa pagbuo ay lumampas sa karaniwang hanay ng sanggunian.
| Modelo | Saklaw ng Pagturo | Kapal ng pader | Silindro | Lakas ng Motor | Mga sukat | Timbang |
|---|---|---|---|---|---|---|
| FR-25 | φ25 | 0.5-2.0 mm | φ63 × φ25 mm, 4 na silindro | 5.5 kW | 1200 × 620 × 1500 mm | 300 kg |
| FR-50 | φ50 | 0.5-3.0 mm | φ200 × φ30 mm, 4 na silindro | 11 kW | 600 × 1000 × 1300 mm | 1000 kg |
| FR-100 | φ100 | 0.5-5.0 mm | φ250 mm, 4 na silindro | 18.5 kW | 1400 × 900 × 1700 mm, hindi kasama ang tangke ng langis | 3000 kg |
| FR-160 | φ30-φ160 | 0.5-10 mm | φ350 × φ150, 4 na silindro | 55 kW-4 | 1800 × 1500 × 1500 mm, hindi kasama ang tangke ng langis | 5000 kg |
| FR-250 | φ250 | ≤40 mm | φ400 × φ160, 4 na silindro | 90 kW-4 | 2000 × 1500 × 2000 mm, hindi kasama ang tangke ng langis | 6000 kg |
Ang mga pagtutukoy sa itaas ay mga pagsasaayos ng sanggunian. Ang mga aktwal na parameter ng makina ay maaaring isaayos ayon sa uri ng materyal, mga sukat ng tubo o bar, mga kinakailangan sa pagbuo, at mga kondisyon ng produksyon. Available ang mga custom na pagtutukoy.
Para sa isang malamig na linya ng pagguhit, ang dulo ng tubo ay dapat munang mabawasan nang sapat upang dumaan sa drawing die at pahintulutan ang kagamitan sa pagguhit na hawakan o hilahin ang materyal. Ginagawa ng pointing machine ang paghahandang ito bago pumasok ang tubo sa seksyon ng pagguhit.
Ang resulta ng pagbuo ay apektado ng higit sa nominal na diameter ng makina. Ang kapal ng pader, grado ng carbon steel, orihinal na sukat ng tubo, geometry ng die, kinakailangang matulis na haba, at mga kinakailangan sa pagguhit ng die lahat ay kailangang isaalang-alang. Ang mga detalyeng ito ay samakatuwid ay ginagamit kapag tinutukoy ang angkop na machine at die configuration.
Para sa mga tagagawa na nagpapatakbo ng tuluy-tuloy na mga operasyon sa pagguhit, ang pare-parehong paghahanda sa dulo ng tubo ay maaari ding bawasan ang manu-manong pagwawasto sa pagitan ng mga pagpapatakbo ng pagturo at pagguhit.
Maaaring isama ang makina sa mga proseso ng produksyon kung saan ang mga carbon steel tube, bar, o profile ay nangangailangan ng end reduction bago ang susunod na pagbuo o pagguhit ng operasyon.
Ang configuration ng makina ay maaaring iakma sa iba't ibang kondisyon ng produksyon, kabilang ang mga pagbabago sa laki ng materyal, kapal ng pader, mga sukat ng pagturo, haydroliko na presyon, paraan ng paglo-load, paraan ng pagbabawas, at mga kinakailangan sa kontrol.
Ang karaniwang kagamitan ay sumasaklaw sa mga pangunahing function ng pagturo, habang ang makina ay maaari ding i-configure sa paligid ng umiiral na linya ng produksyon ng customer. Depende sa application, ang system ay maaaring magsama ng awtomatikong pag-load at pagbabawas, mga customized na istruktura ng die, iba't ibang mga setting ng hydraulic pressure, at mga pagsasaayos ng control-system.
Bago ang pagpili ng kagamitan, maaaring suriin ni Fangrong ang detalye ng materyal, mga sukat ng tubo o bar, kinakailangang laki ng pointed-end, dami ng produksyon, at proseso ng pagguhit sa ibaba ng agos. Ang mga customer ay maaari ding magbigay ng sample na materyal o mga guhit para sa pagkumpirma ng configuration.
Ang Fangrong ay itinatag noong 1998 at may higit sa 26 na taong karanasan sa mga straightening machine, cold drawing equipment, at kaugnay na metalurgical machinery. Ginagamit ang kagamitan nito sa higit sa 60 industriya, na may higit sa 10,000 customer at nag-e-export sa higit sa 60 bansa at rehiyon.
Ang kumpanya ay nagpapatakbo ng dalawang lokasyon ng pagmamanupaktura sa Guangdong. Ang Dongguan Fangrong Metallurgical Equipment Co., Ltd. sa Dalang Town, Dongguan City ay nagsisilbing punong-tanggapan at pangunahing manufacturing base, na gumagawa ng precision cold drawing machine, straightening machine, thread rolling equipment, at kaugnay na makinarya.
Ang Yangjiang Fangrong Machinery Co., Ltd. sa Yangdong District, Yangjiang City ay nagpapalawak ng kapasidad sa pagmamanupaktura at sumusuporta sa produksyon at paghahatid ng kagamitan.
Ang makina ay binuo sa paligid ng kinakailangang puwersa ng pagturo, mga sukat ng tubo, pagsasaayos ng die, at kapasidad ng haydroliko. Ang mga parameter na ito ay nakumpirma bago ang katha upang ang istraktura ng makina at hydraulic system ay tumugma sa nilalayong hanay ng pagproseso ng carbon steel.
Pagkumpirma ng Engineering
Ang mga sukat ng tubo o bar ng customer, kapal ng pader, diameter ng pagturo, grado ng materyal, at mga kinakailangan sa produksyon ay unang susuriin. Ang pag-aayos ng die, laki ng silindro, kapasidad ng motor, at pagsasaayos ng makina ay pagkatapos ay tinutukoy.
Paggawa ng Machine Frame
Ang pangunahing frame at sumusuporta sa mga bahagi ay gawa-gawa ayon sa naaprubahang mga guhit. Ang mga istrukturang sukat at mga pangunahing posisyon sa pag-mount ay sinusuri sa panahon ng katha upang mapanatili ang kinakailangang pagkakahanay.
Machining ng mga Kritikal na Bahagi
Ang mga cylinder mounting area, die seat, guide component, shaft, at iba pang precision parts ay ginagawang makina sa tinukoy na mga sukat. Ang mga kritikal na ibabaw ng isinangkot ay siniyasat bago ang pagpupulong.
Pag-install ng Hydraulic System
Ang mga hydraulic cylinder, pump, valve, pipeline, at control component ay naka-install ayon sa hydraulic circuit. Ang apat na silindro ay inaayos upang gumana nang sama-sama upang ang mga dies ay lumipat patungo sa sentro ng tubo sa isang coordinated na paraan.
Mamatay at Bumuo ng Asembleya
Ang four-die assembly ay nilagyan ng machine ayon sa kinakailangang pointing configuration. Ang paggalaw ng die, working clearance, at pagpoposisyon ay sinusuri bago ang hydraulic commissioning.
Pagsubok sa Presyon at Paggalaw
Ang hydraulic system ay pinapatakbo sa pamamagitan ng paulit-ulit na mga siklo ng pagtatrabaho upang suriin ang katatagan ng presyon, paggalaw ng silindro, pag-synchronize ng mamatay, at pagtugon ng control system.
Pagtuturo ng Pagsubok
Kung kinakailangan, maaaring iproseso ang sample na carbon steel tubes o bars para ma-verify ang nabuong resulta sa ilalim ng napiling configuration ng makina. Ang matulis na dulo ay sinusuri laban sa pagguhit o mga kinakailangan sa proseso ng customer.
Pangwakas na Inspeksyon at Paghahanda sa Pagpapadala
Bago ang paghahatid, ang makina ay siniyasat para sa haydroliko na operasyon, mekanikal na paggalaw, mga electrical function, mga aparatong pangkaligtasan, at pangkalahatang kondisyon ng pagpupulong. Pagkatapos ng pagtanggap, ang mga nakalantad na ibabaw ay protektado at ang makina ay inihanda para sa transportasyon.
Nagsasagawa ang Fangrong ng mga pagsusuri sa performance ng makina bago ipadala, kabilang ang mekanikal na operasyon, hydraulic performance, kawastuhan na nauugnay sa straightness kung saan naaangkop, katatagan ng pagpapatakbo, at pagiging tugma sa tinukoy na materyal at mga kondisyon sa pagproseso.
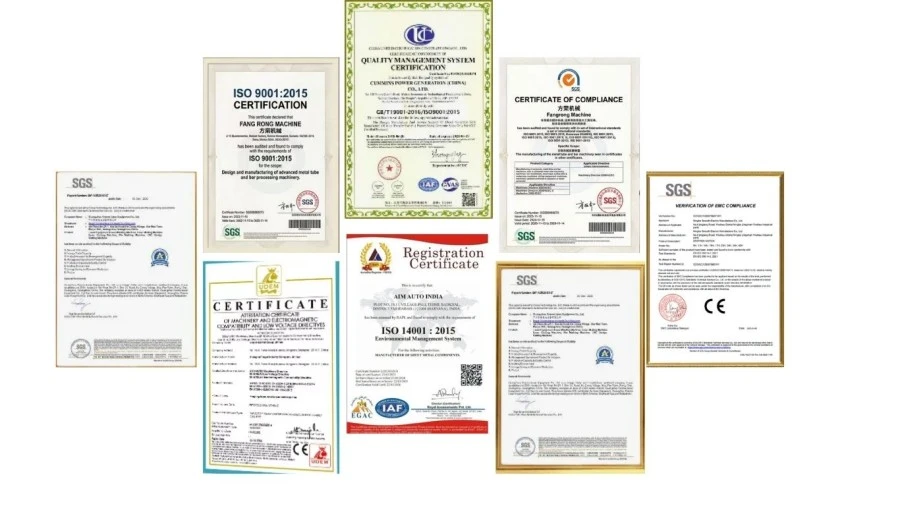
Ang kumpanya ay may hawak na ISO9001:2015 certification sa ilalim ng certificate UQ231211R1. Ang kagamitan nito ay nagdadala din ng CE marking sa ilalim ng Machinery Directive 2006/42/EC, na may mga probisyon sa kaligtasan kabilang ang mga emergency stop, dalawang kamay na kontrol, at mga light curtain. Available ang inspeksyon ng SGS para sa mga naaangkop na order.
Ang Fangrong ay bumuo ng isang portfolio ng mga pambansang patent na nauugnay sa metalurhiko na makinarya, kabilang ang isang chain tensioning device, multi-strand die holder, at quick-change mandrel system. Ang kumpanya ay may 32 na mga patent ng pag-imbento at higit sa 100 mga patent ng modelo ng utility.
Kasama sa mga kinatawan ng patent ang 2013207829011 para sa chain tensioning device, 2008300532117 para sa multi-strand die holder, at ZL2015 2 0842922.7 para sa quick-change mandrel system.
Bago ipadala, sinusuri ang Carbon Steel Hydraulic Four-Die Pointing Machine laban sa nakumpirmang configuration, kabilang ang modelo, pointing range, hydraulic component, kapasidad ng motor, electrical system, at accessories. Pagkatapos ay protektado ang makina ayon sa paraan ng transportasyon at patutunguhan.
Para sa mga order sa ibang bansa, ang pangunahing makina at mga detachable na bahagi ay sinigurado nang hiwalay kung saan kinakailangan upang mabawasan ang paggalaw sa panahon ng transportasyon. Ang mga hydraulic at electrical parts ay protektado laban sa moisture at external impact, habang ang paraan ng pag-iimpake ay maaaring iakma para sa pag-load ng container o iba pang mga kinakailangan sa pagpapadala.
Maaari ding ibigay ng Fangrong ang manual ng operasyon, impormasyon sa pag-install, gabay sa pagkomisyon, at mga kapalit na bahagi na kinakailangan para sa normal na operasyon pagkatapos ng paghahatid.
Ang mga karaniwang makina ay saklaw ng 12-buwan, karaniwang isang taon, na warranty laban sa mga depekto sa pagmamanupaktura at kalidad. Ang mga ekstrang bahagi at bayad na serbisyo sa pag-aayos ay magagamit pagkatapos ng panahon ng warranty.
Ang mga manual ng operasyon at mga video tutorial ay ibinibigay para sa paggamit at pagpapanatili ng kagamitan. Ang pag-install, pagkomisyon, at paggabay ng technician ay maaaring isaayos ayon sa mga kinakailangan ng proyekto.
Kasama sa mga karaniwang kapalit na bahagi ang pointing dies, hydraulic seal, at hydraulic pump. Bago mag-order ng mga ekstrang bahagi, maaaring ibigay ng mga customer ang modelo ng makina at impormasyon ng bahagi upang makumpirma ang kinakailangang bahagi.
Ang makina ay pangunahing idinisenyo para sa mga carbon steel tube, bar, at profile. Ang aktwal na kakayahan sa pagbuo ay nakasalalay sa materyal na grado, mga sukat, kapal ng pader, at kinakailangang hugis na may pointed-end.
Apat na namatay ang nalalapat na bumubuo ng puwersa mula sa apat na direksyon sa parehong cycle. Nakakatulong ang kaayusan na ito na kontrolin ang eccentricity at hindi pantay na deformation kumpara sa pagbuo mula sa mas kaunting direksyon.
Oo. Ang end reduction ay isa sa mga pangunahing aplikasyon nito. Ang matulis na seksyon ay maaaring ihanda upang umangkop sa mga kinakailangan ng kasunod na proseso ng pagguhit.
Ihambing ang aktwal na diameter sa labas, kapal ng pader, kondisyon ng materyal, at kinakailangang mga sukat ng pagbuo sa hanay ng trabaho ng makina. Maaaring kumpirmahin ng Fangrong ang angkop na modelo pagkatapos suriin ang mga parameter ng workpiece.
Oo. Ang mga available na modelo ay sumasaklaw sa iba't ibang hanay ng kapal ng pader, na may nakalistang FR-250 para sa kapal ng pader na hanggang 40 mm. Ang aktwal na pagsasaayos ay dapat kumpirmahin ayon sa materyal na grado at mga kinakailangan sa pagbuo.
Oo. Maaaring i-customize ang die structure at forming dimensions ayon sa kinakailangang laki ng tube o bar at pointed-end geometry.
Ang awtomatikong pag-load at pagbabawas ay maaaring ituring na bahagi ng isang naka-customize na machine o production-line configuration. Ang disenyo ay nakasalalay sa mga sukat ng workpiece at umiiral na layout ng linya.
Maaaring isaayos ang sample processing kung kinakailangan. Maaaring magbigay ang mga customer ng mga sample ng materyal, drawing, sukat, o mga kinakailangan sa pagproseso upang masuri ang configuration ng machine at die.
Mangyaring ibigay ang uri o grado ng materyal, diameter sa labas, kapal ng pader, kinakailangang diameter at haba ng pointed-end, dami ng produksyon, at ang proseso sa ibaba ng agos. Ang mga larawan o mga guhit ng workpiece ay kapaki-pakinabang din para sa pagkumpirma ng pagsasaayos.
Ang mga karaniwang modelo ay maaaring makuha mula sa stock o karaniwang maihahatid sa loob ng 30 araw. Ang mga hindi karaniwang naka-customize na makina ay karaniwang nangangailangan ng 30-60 araw, depende sa pagsasaayos.
Isang makina ang tinatanggap bilang pinakamababang dami ng order. Nakikipagtulungan din si Fangrong sa mga pabrika, mangangalakal, at distributor.
Available ang T/T at L/C, kasama ang iba pang kaayusan sa pagbabayad na napapailalim sa negosasyon.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel