Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
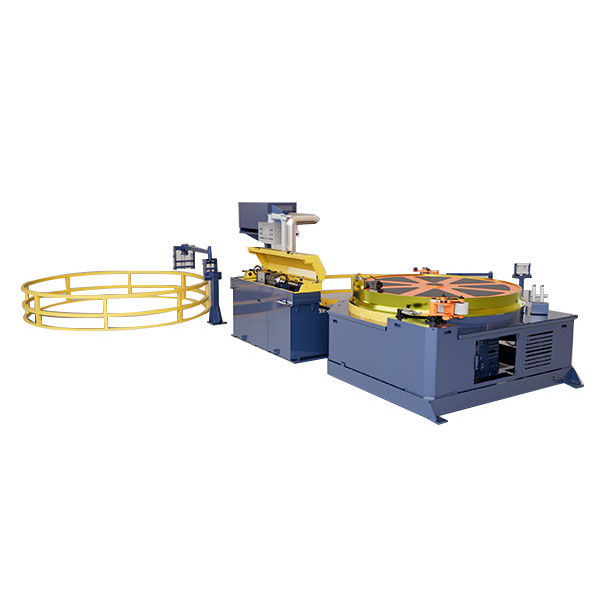
Ang Carbon Steel Hydraulic Single-Die Pointing Machine ay binabawasan at bubuo ang dulo ng carbon steel tubes o solid bar bago ang malamig na pagguhit. Ang workpiece ay nakaposisyon sa isang forming die, naka-clamp sa hydraulically, at naka-compress sa isang mas maliit na diameter ng dulo upang ito ay makapasok sa drawing die o mahawakan ng drawing equipment.
Para sa carbon steel na may malalaking diameter sa labas, makapal na pader, o mataas na lakas ng materyal, ang bumubuo ng load ay maaaring malaki. Gumagamit ang makinang ito ng high-tonnage hydraulic cylinder upang makabuo ng kinakailangang forming force sa isang kinokontrol na stroke, na ginagawa itong angkop para sa heavy-duty na tube at paghahanda ng bar kung saan ang mas magaan na kagamitan sa pagturo ay maaaring hindi magbigay ng sapat na kapasidad.
Ang isang malamig na drawing die ay karaniwang hindi maaaring tanggapin ang buong diameter sa labas ng papasok na tubo o bar. Ang isang dulo ay dapat munang bawasan upang bumuo ng isang matulis na seksyon na maaaring dumaan sa die at mahawakan ng sistema ng pagguhit. Ang kalidad ng matulis na seksyong ito ay direktang nakakaapekto sa unang yugto ng pagguhit.
Para sa mga carbon steel tubes, ang target na nakatutok na diameter ay hindi pinili nang nakapag-iisa mula sa proseso ng pagguhit. Dapat itong isaalang-alang kasama ang pagpasok ng die sa pagguhit, kapal ng pader, grado ng materyal, ratio ng pagbabawas, paraan ng pagkakahawak, at kinakailangang haba ng pagturo. Ang sobrang laki ng punto ay maaaring magpahirap sa pagpasok ng die, habang ang labis na pagbawas ay maaaring magpapataas ng lokal na pagpapapangit at ang panganib ng mga bitak o kulubot.
Ang tubo o bar ay ipinasok sa isang tinukoy na posisyon sa loob ng die. Hinahawakan ng mga hydraulic clamping cylinder ang workpiece laban sa paggalaw habang ang pangunahing hydraulic cylinder ang nagtutulak sa bumubuo ng die. Ang die ay unti-unting pinipiga ang materyal hanggang sa maabot ang tinukoy na diameter at hugis ng dulo.
Pagkatapos ng pagbubuo ng stroke, ang die ay binawi at ang mga clamp ay naglalabas ng workpiece. Ang matulis na dulo ay handa na para sa susunod na operasyon, tulad ng malamig na pagguhit, paghawak, o isa pang proseso ng pagbuo ng tubo.
Ang resulta ng pagbuo ay nakasalalay sa higit sa haydroliko na presyon. Ang lakas ng ani ng materyal, diameter sa labas, kapal ng pader, ratio ng pagbabawas, geometry ng die, clearance ng die, at haba ng pagpoposisyon ay lahat ay nakakaimpluwensya sa panghuling hugis. Para sa paulit-ulit na produksyon, ang pagpapanatiling pare-pareho ang mga kundisyong ito ay mahalaga para sa pagpapanatili ng parehong pointed-end na mga dimensyon mula sa bawat piraso.
Ang manu-mano o hindi pare-parehong end pointing ay maaaring lumikha ng iba't ibang mga kondisyon ng pagsisimula para sa proseso ng pagguhit. Ang makinang ito ay nagtatatag ng isang paulit-ulit na paraan ng pagbuo para sa harap na dulo ng workpiece at tumutulong sa mga production team na kontrolin ang ilang karaniwang problema:
Hindi pare-pareho ang pointed-end na mga dimensyon:Ang kinokontrol na hydraulic movement at fixed die geometry ay nagbibigay ng isang paulit-ulit na pagbuo ng stroke.
Mahirap drawing-die entry:Ang matulis na seksyon ay maaaring gawin sa mga sukat na tumugma sa downstream drawing die at gripping arrangement.
Hindi pantay na pagpapapangit:Ang wastong disenyo ng die at pagpoposisyon ng workpiece ay nakakatulong na kontrolin ang paglipat sa pagitan ng orihinal na diameter ng tubo at ng pinababang dulo.
Mataas na bumubuo ng pagkarga:Ang hydraulic cylinder ay nagbibigay ng puwersa na kinakailangan para sa malalaking diameter, makapal na pader, at mas mataas na lakas ng carbon steel na materyales.
Hindi matatag na pagguhit sa ibaba ng agos:Ang mas pare-parehong matulis na dulo ay nagbabawas ng pagkakaiba-iba sa panimulang kondisyon ng bawat workpiece.
Mga basura ng materyal at tool:Ang mga tamang dimensyon ng pagturo ay binabawasan ang pangangailangan para sa paulit-ulit na paghahanda o pagtanggi na dulot ng hindi angkop na geometry ng dulo.
Para sa isang hydraulic pointing machine, ang maximum hydraulic pressure ay isang bahagi lamang ng pagpili ng makina. Ang aktwal na kinakailangan sa pagbuo ay tinutukoy ng materyal at ang halaga ng pagpapapangit na kinakailangan sa dulo ng tubo.
Ang mas mataas na lakas ng carbon steel ay nangangailangan ng higit na puwersa sa pagbuo kaysa sa mababang-carbon na materyal sa ilalim ng parehong dimensional na pagbawas. Ang kapal ng pader ay mayroon ding direktang epekto sa pagbuo ng paglaban. Ang isang makina na pinili lamang sa labas ng diameter ay maaaring samakatuwid ay maliit ang laki para sa isang makapal na pader na tubo.
Ang pagkakaiba sa pagitan ng orihinal na diameter at ang matulis na diameter ay tumutukoy sa dami ng pagpapapangit. Ang pagbabawas ay dapat na tugma sa materyal at die geometry. Ang labis na pagbawas sa isang yugto ay maaaring magdulot ng lokal na buckling, pinsala sa ibabaw, pag-crack, o isang hindi matatag na lugar ng paglipat.
Tinutukoy ng bumubuong die ang huling profile at kinokontrol kung paano dumadaloy ang materyal sa panahon ng compression. Ang die clearance na masyadong maliit ay maaaring tumaas sa pagbuo ng resistensya at pagkasira, habang ang labis na clearance ay maaaring humantong sa dimensional na pagkakaiba-iba. Para sa kadahilanang ito, ang tooling ay dapat na idinisenyo sa paligid ng aktwal na diameter ng tubo, kapal ng pader, grado ng materyal, at kinakailangang matulis na profile.
Ang haba ng pagturo ay kailangang magbigay ng sapat na pinababang seksyon para sa drawing die at gripping system. Dapat din itong pahintulutan ang isang kinokontrol na paglipat mula sa orihinal na seksyon ng tubo hanggang sa pinababang dulo. Samakatuwid, ang kinakailangang haba ay dapat kumpirmahin kasama ang downstream na kagamitan sa pagguhit sa halip na ituring bilang isang independiyenteng parameter ng makina.
Gumagamit ang Carbon Steel Hydraulic Single-Die Pointing Machine ng single-die forming structure na sinamahan ng hydraulic clamping at high-tonnage main cylinder. Ang pagsasaayos ay inilaan para sa mga aplikasyon kung saan kinakailangan ang malaking puwersa ng pagbabawas ng pagtatapos at kung saan ang matulis na geometry ay maaaring gawin sa pamamagitan ng isang nakalaang forming die.
Ang isang PLC-based na control system ay namamahala sa pagbuo ng sequence, habang ang hydraulic circuit ay kumokontrol sa cylinder movement at working pressure. Maaaring i-configure ang makina na may iba't ibang dies para sa iba't ibang laki ng workpiece. Ang awtomatikong pag-load at pagbabawas ay maaari ding isama kapag ang pointing machine ay naka-install bilang bahagi ng isang mas mataas na volume na linya ng produksyon.
| item | Parameter |
| Saklaw ng Diameter ng Pagturo | φ0mm-φ400mm |
| Working Efficiency (hindi kasama ang oras ng pag-ikot) | 4-7/min |
| Silindro ng Diameter ng Pagturo | φ280T |
| Clamping Cylinder | φ200T × 3 |
| Pinakamataas na Presyon ng Hydraulic System | 25 MPa |
| Lakas ng Motor | 37 kW / 1460 r/min |
| Mga Pangkalahatang Dimensyon (L × W × H) | 2600mm × 1500mm × 1650mm |
| Timbang ng Makina | 4500kg |
Available ang mga custom na detalye para sa iba't ibang grado ng materyal, mga sukat ng workpiece, mga kinakailangan sa pagturo, at mga layout ng produksyon. Ang data sa itaas ay para sa sanggunian; ang aktwal na mga parameter ng makina ay dapat kumpirmahin ayon sa materyal at mga kinakailangan sa pagbuo.
Ang pinakakapaki-pakinabang na impormasyon para sa pagpili ng makina ay hindi lamang ang maximum na diameter ng tubo. Sinusuri ng FangRong ang kumpletong kondisyon ng pagbuo bago kumpirmahin ang configuration ng makina.
| Kinakailangang Data | Bakit Ito Mahalaga |
| Grado ng carbon steel | Tinutukoy ang lakas ng materyal at bumubuo ng paglaban |
| Ang diameter ng tubo sa labas | Tinutukoy ang laki ng die at saklaw ng paggawa ng makina |
| Kapal ng pader | Nakakaapekto sa pagbuo ng puwersa at pag-uugali ng pagpapapangit |
| Kinakailangan ang matulis na diameter | Tinutukoy ang kinakailangang halaga ng pagbabawas sa pagtatapos |
| haba ng pagturo | Dapat tumugma sa drawing die at gripping method |
| Haba ng workpiece | Nakakaimpluwensya sa pagpoposisyon at pag-aayos ng paglo-load |
| Kinakailangang output | Tinutukoy ang cycle time at mga kinakailangan sa automation |
| Power supply | Ginagamit upang i-configure ang electrical system para sa lugar ng pag-install |
Para sa isang panipi, ang mga guhit o mga sample ng kinakailangang matulis na dulo ay kapaki-pakinabang kapag ang geometry ay hindi tinukoy ng isang karaniwang dimensyon. Nagbibigay-daan ito sa configuration ng die at pagkakasunud-sunod ng pagbuo na masuri laban sa aktwal na kinakailangan sa produksyon.
Ginagamit ang makina kung saan ang mga carbon steel tube o bar ay nangangailangan ng kontroladong pagbabawas ng dulo bago ang kasunod na proseso. Kasama sa mga karaniwang aplikasyon ang malamig na pagguhit ng mga seamless at welded na tubo, pagpoproseso ng steel bar, automotive tube at produksyon ng bahagi, pagpoproseso ng tubo ng langis at gas, mga produktong bakal sa konstruksiyon, mga mekanikal na bahagi, at pangkalahatang paggawa ng metal.
Ang pinaka-kaugnay na aplikasyon nito ay bilang yugto ng pagtatapos ng paghahanda bago ang malamig na pagguhit. Sa isang kumpletong linya ng pagguhit, ang resulta ng pagturo ay nakakaapekto sa kung gaano kadaling pumasok ang workpiece sa drawing die at kung gaano mapagkakatiwalaan ang unang operasyon ng pagguhit ay maaaring magsimula.
Ang FangRong ay itinatag noong 1998 at may higit sa 26 na taong karanasan sa disenyo at paggawa ng cold drawing equipment, straightening machine, at kaugnay na metalurgical machinery. Sinasaklaw ng aming karanasan ang mga kagamitan na ginamit bago, habang, at pagkatapos ng mga operasyon sa pagbubuo ng tubo at bar, na nagpapahintulot sa mga kinakailangan sa pagturo na isaalang-alang kasama ng proseso ng produksyon sa ibaba ng agos.
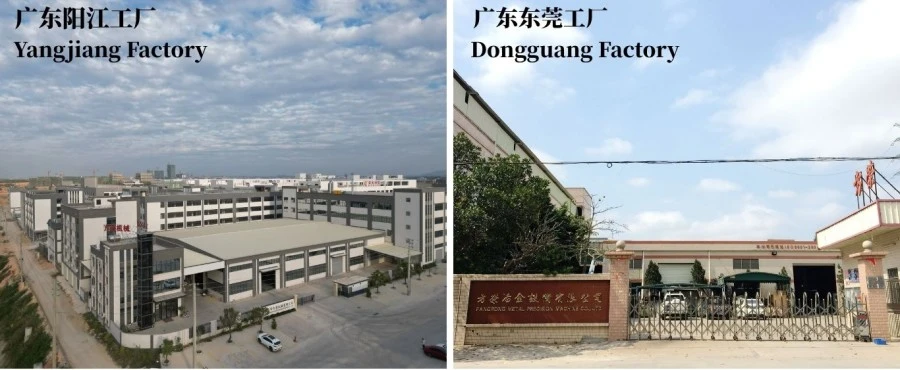
Ang FangRong ay nagpapatakbo ng dalawang pasilidad sa pagmamanupaktura: Dongguan Fangrong Metallurgical Equipment Co., Ltd. at Yangjiang Fangrong Machinery Co., Ltd. Ang kagamitan ay naibigay na sa mahigit 10,000 customer sa mahigit 60 industriya at na-export sa mahigit 60 bansa at rehiyon.
Para sa custom na kagamitan sa pagturo, ang aming teknikal na gawain ay nagsisimula sa workpiece sa halip na isang karaniwang modelo ng makina. Ang grado ng materyal, mga sukat ng tubo, kinakailangang pointed geometry, kapasidad ng produksyon, configuration ng die, kapasidad ng hydraulic, at koneksyon sa sumusunod na proseso ay susuriin bago makumpirma ang panghuling configuration.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.ay matatagpuan sa Dalang Town, Dongguan City at nagsisilbing FangRong's headquarters at pangunahing manufacturing base. Ang pasilidad ay gumagawa ng precision cold drawing machine, straightening machine, thread rolling equipment, at kaugnay na metal processing machinery.
Yangjiang Fangrong Machinery Co., Ltd.ay matatagpuan sa Yangdong District, Yangjiang City. Pinapalawak ng pasilidad ang kapasidad sa pagmamanupaktura at sinusuportahan ang produksyon at paghahatid para sa mas malalaking proyekto ng kagamitan.
Ang isang pointing machine ay kailangang makatiis ng paulit-ulit na bumubuo ng mga load, kaya ang proseso ng pagmamanupaktura ay nakatutok sa frame rigidity, cylinder performance, die alignment, hydraulic stability, at paulit-ulit na paggalaw kaysa sa hitsura lamang.
Sinusuri muna ang data ng workpiece ng customer, kabilang ang materyal, diameter sa labas, kapal ng pader, diameter ng tulis, haba ng pagturo, rate ng produksyon, at mga kinakailangan sa pagguhit sa ibaba ng agos. Ang mekanikal na layout, hydraulic circuit, die arrangement, at control sequence ay tinukoy.
Ang mga steel plate at mga bahagi ng istruktura ay pinutol at hinangin ayon sa disenyo ng makina. Isinasagawa ang stress-relief treatment at machining kung saan kinakailangan upang makontrol ang pagpapapangit at mapanatili ang pagkakahanay ng mga bumubuong bahagi.
Ang mga hydraulic cylinder ay ginagawang makina at sinusuri para sa dimensional na katumpakan bago i-install. Ang pagbuo ng mga dies ay ginawa ayon sa kinakailangang hanay ng workpiece at pointed profile. Ang materyal na mamatay at paggamot sa init ay pinili ayon sa inaasahang pagbuo ng pagkarga at mga kondisyon ng produksyon.
Ang hydraulic power unit, valve block, cylinders, hose, at nauugnay na piping ay ini-install at sinusuri bilang isang kumpletong circuit. Ang pagsubok sa presyon at mga pagsusuri sa paggalaw ng silindro ay isinasagawa bago ang mga pagsubok sa produksyon.
Ang electrical cabinet at PLC control system ay sinusubok sa pamamagitan ng aktwal na operating sequence, kabilang ang clamping, die movement, forming, return, at unloading. Ang mga interlock at mga function ng kaligtasan ay sinusuri bago ang pagsubok sa pagkarga.
Ang nakumpletong makina ay sinusuri muna nang walang load at pagkatapos ay may angkop na materyal sa pagsubok. Ang mga nabuong sukat ng dulo, paggalaw ng makina, presyon ng haydroliko, oras ng pag-ikot, at katatagan ng pagpapatakbo ay sinusuri ayon sa napagkasunduang mga kinakailangan.
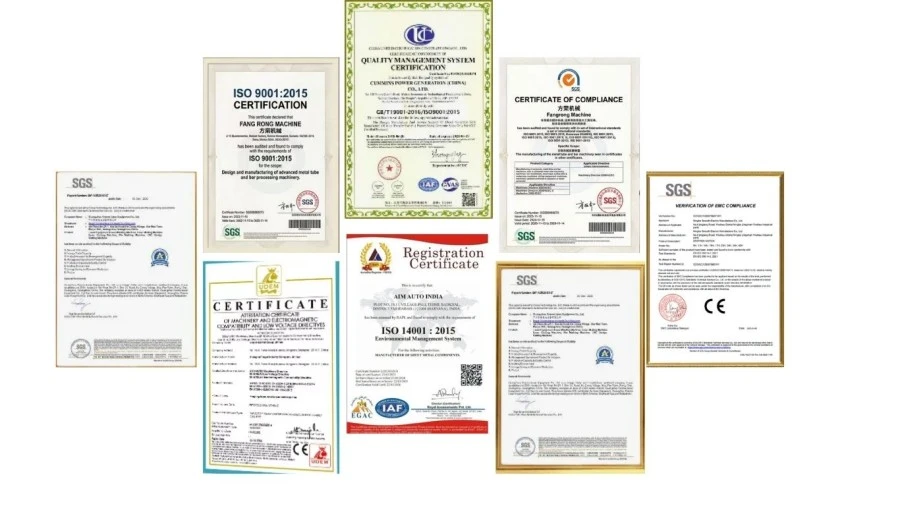
ISO 9001:2015:Quality management system na sumasaklaw sa disenyo, produksyon, pag-install, at serbisyo. Certificate No. UQ231211R1.
CE Mark:Sumusunod ang configuration ng machine sa naaangkop na Machinery Directive 2006/42/EC na kinakailangan, kabilang ang mga tinukoy na function ng kaligtasan tulad ng mga emergency stop, two-hand control, at light curtains.
SGS Inspeksyon:Available ang mga serbisyo ng independiyenteng inspeksyon para sa pagganap ng makina at mga kinakailangan na nauugnay sa kaligtasan.
Mga Patent:Ang FangRong ay may hawak na 32 patent ng pag-imbento at higit sa 100 patent ng modelo ng utility. Kabilang sa mga halimbawa ang 2013207829011 para sa isang chain tensioning device, 2008300532117 para sa isang multi-strand die holder, at ZL2015 2 0842922.7 para sa isang quick-change mandrel system.
Bago ipadala, ang Carbon Steel Hydraulic Single-Die Pointing Machine ay sinusuri laban sa nakumpirma na pagsasaayos at inihanda ayon sa mga kinakailangan sa transportasyon nito. Ang mga hydraulic at electrical na bahagi ay protektado laban sa pinsala sa panahon ng paghawak at transportasyon, habang ang mga naaalis na tool at accessories ay naka-pack nang hiwalay kung kinakailangan.
Para sa mga proyekto sa ibang bansa, ang paghahanda ng kargamento ay maaaring i-coordinate ayon sa mga kondisyon ng pag-install ng customer, supply ng kuryente, layout ng pagawaan, at mga kaayusan sa pagbabawas.
1. Anong mga materyales ang maaaring iproseso ng hydraulic one-die pointing machine na ito?
Pangunahing idinisenyo ang makina para sa mga carbon steel tube, seamless steel pipe, welded steel pipe, solid steel bar, at iba pang ferrous metal na materyales. Maaaring masuri ang iba pang mga materyales ayon sa kanilang lakas, sukat, at mga kinakailangan sa pagbuo.
2. Anong diameter ng tubo ang maaaring iproseso ng makina?
Ang reference na detalye ay naglilista ng pointing diameter range na φ0mm-φ400mm. Ang praktikal na hanay ng pagtatrabaho ay depende sa diameter ng tubo o bar, kapal ng pader, grado ng materyal, matulis na lapad, at kinakailangang haba ng pagbuo.
3. Maaari ba itong iproseso ang parehong mga tubo at solidong mga bar?
Oo. Ang makina ay maaaring i-configure para sa mga tubo o solidong mga bar na may angkop na bumubuo ng mga dies. Dapat piliin ang tooling ayon sa geometry at materyal ng workpiece.
4. Paano mo malalaman kung angkop ang one-die pointing?
Ang desisyon ay depende sa diameter ng workpiece, kapal ng pader, lakas ng materyal, kinakailangang pagbawas, matulis na profile, dami ng produksyon, at proseso ng pagguhit sa ibaba ng agos. Ang mga parameter na ito ay dapat na suriin nang magkasama sa halip na pumili ng isang makina sa pamamagitan lamang ng diameter.
5. Anong impormasyon ang kailangan para sa isang panipi?
Mangyaring ibigay ang grado ng materyal, uri ng tubo o bar, diameter sa labas, kapal ng pader, kinakailangang diameter ng pointed, haba ng pointing, haba ng workpiece, kinakailangang kapasidad ng produksyon, at lokal na supply ng kuryente. Ang pagguhit o sample ng matulis na dulo ay nakakatulong para sa customized na tooling.
6. Maaari bang ipasadya ang pointing die?
Oo. Ang mga dies ay maaaring idisenyo para sa iba't ibang sukat ng tubo at bar, matulis na diameter, haba ng pagturo, at mga profile ng dulo. Ang maramihang die set ay maaari ding ibigay para sa iba't ibang produkto.
7. Maaari bang idagdag ang automatic loading at unloading?
Oo. Ang awtomatikong paglo-load at pagbabawas ay maaaring isama ayon sa layout ng produksyon at kinakailangang cycle time. Ang antas ng automation ay karaniwang tinutukoy pagkatapos makumpirma ang paraan ng paglo-load ng workpiece at upstream at downstream na kagamitan.
8. Ano ang standard production lead time?
Karaniwang inihahatid ang mga karaniwang makina sa loob ng 30-60 araw ng trabaho pagkatapos makumpirma ang order. Maaaring mangailangan ng karagdagang oras ang mga customized na makina depende sa tooling, hydraulic configuration, automation, at mga kinakailangan sa pagsubok.
9. Ano ang kasama sa Carbon Steel Hydraulic One Dies Pointing Machine?
Karaniwang kasama sa karaniwang pakete ang pangunahing makina, karaniwang hanay ng die, hydraulic system, electrical control cabinet, manual ng pagpapatakbo, at mga pangunahing kagamitan sa pagpapanatili. Ang mga karagdagang dies at opsyonal na accessories ay maaaring ibigay ayon sa proyekto.
10. Anong warranty ang ibinigay?
Ang karaniwang warranty ay 12 buwan mula sa pag-install ng makina. Ang teknikal na suporta at serbisyo ng mga ekstrang bahagi ay mananatiling available pagkatapos ng panahon ng warranty.
11. Nagbibigay ka ba ng pagsasanay sa pag-install at operator?
Oo. Nagbibigay ang FangRong ng mga manual ng pagpapatakbo, online na teknikal na suporta, remote na pagkomisyon, at pag-install sa ibang bansa at pagsasanay sa operator kapag kinakailangan.
12. Maaari mo bang kumpirmahin ang modelo ng makina mula sa aming mga detalye ng tubo?
Oo. Ipadala ang materyal na grado, diameter ng tubo, kapal ng dingding, kinakailangang matulis na lapad at haba, haba ng workpiece, target ng produksyon, at mga parameter ng proseso ng pagguhit kung magagamit. Maaaring suriin ng technical team ng FangRong ang mga kinakailangan sa pagbuo at magrekomenda ng naaangkop na configuration ng machine at die.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel