Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
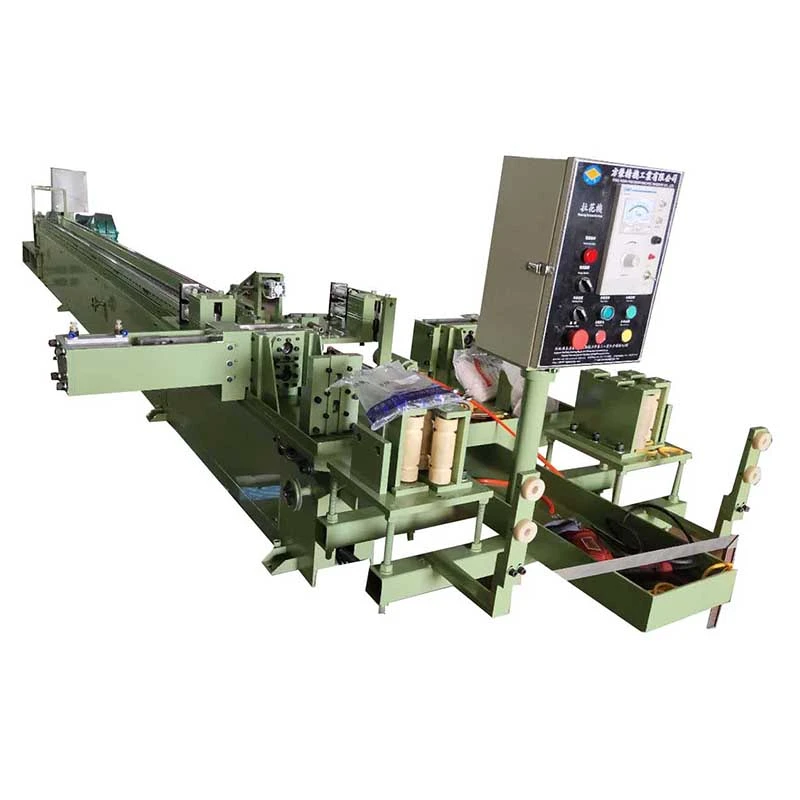
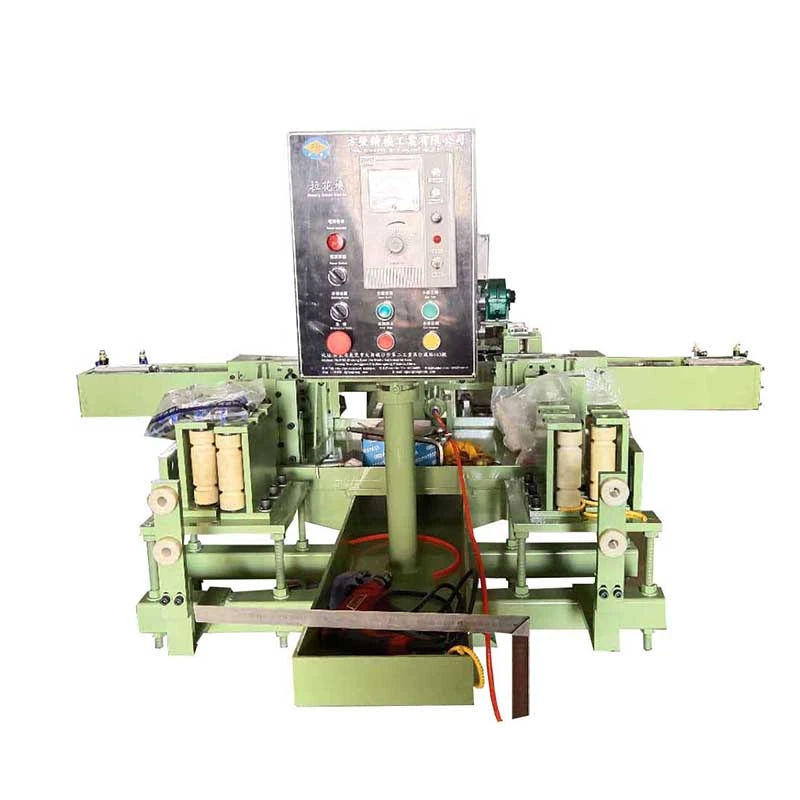
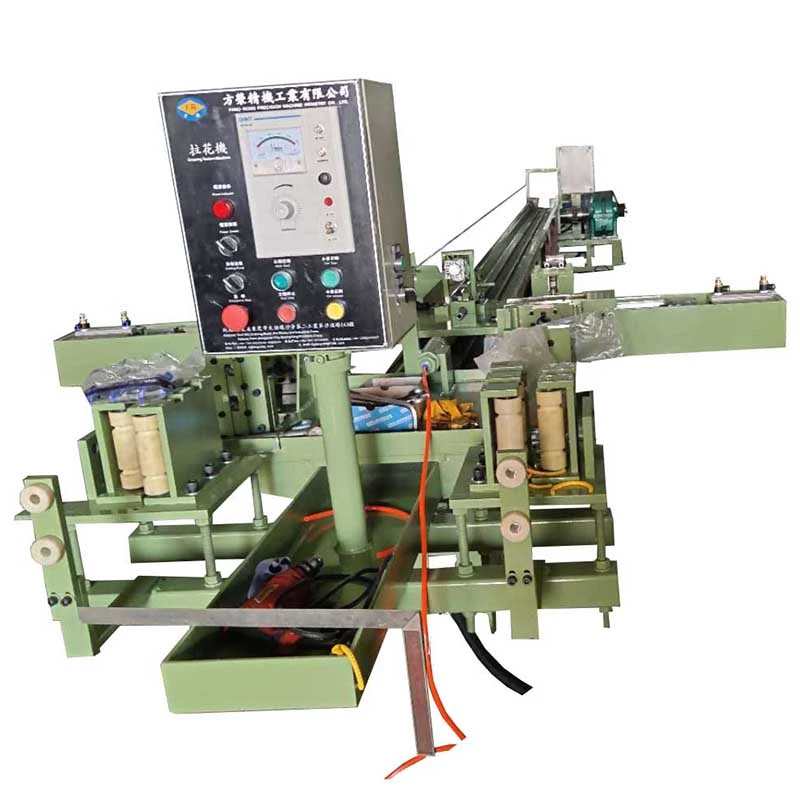
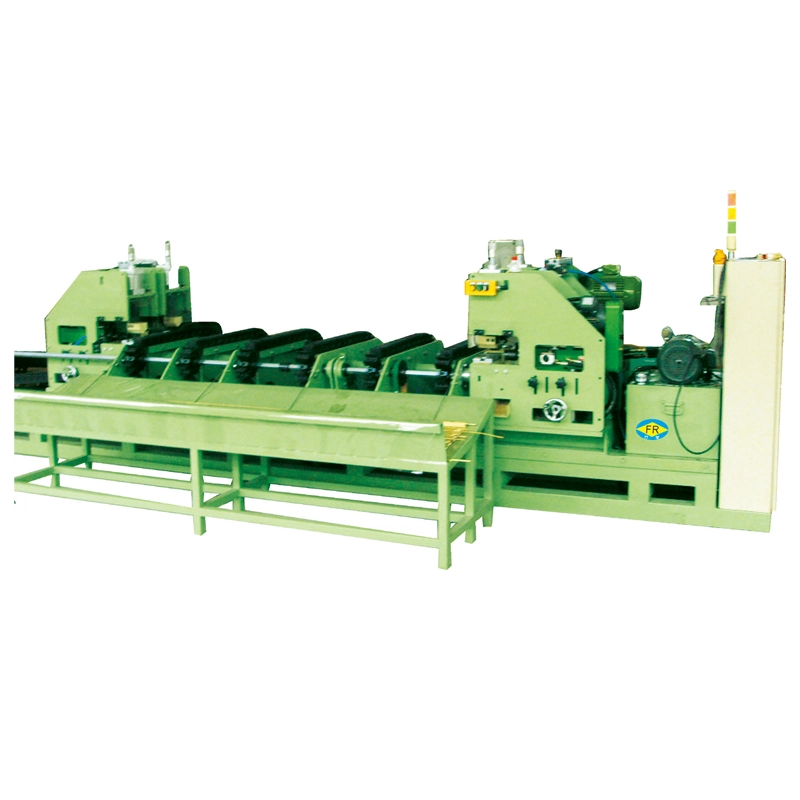
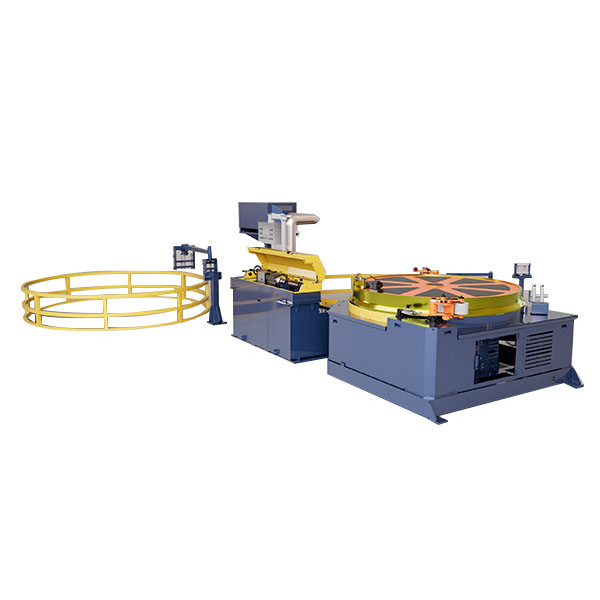
AngFour Lines Cold Drawing at Cutting Machinepinagsasama ang malamig na pagguhit saawtomatikong pagputol ng fixed-lengthsa isang tuluy-tuloy na proseso. Maaari itong iproseso2 o 4 na tubo o bar nang sabay-sabay, na may mga puwersa ng pagguhit ng10–50 kNat mga epektibong stroke hanggang sa7 m. Magagamit sa hydraulic, pneumatic, at saw-cutting configurations, ito ang humahawakcarbon steel, hindi kinakalawang na asero, tanso, aluminyo, at haluang metal na mga tubo o bar hanggang Ø25 mm. Ang in-line na pagputol ay binabawasan ang paghawak at paggawa habang pinapanatili ang pare-parehong natapos na haba.
AngFour Lines Cold Drawing at Cutting Machinepinagsasama ang malamig na pagguhit na may awtomatikong fixed-length na pagputol, kaya ang mga tubo o mga bar ay maaaring iguguhit sa kinakailangang laki at gupitin sa mga natapos na haba nang hindi inililipat ang materyal sa isang hiwalay na cutting machine. Ito ay inilaan para sa mga linya ng produksyon kung saan ang parehong laki ng tubo o bar ay paulit-ulit na ginagawa at ang katumpakan ng pagputol, oras ng paghawak, at output ay mas mahalaga kaysa sa flexibility para sa maraming iba't ibang laki ng produkto.
Ang pangunahing problema sa produksyon na tinutugunan nito ay ang dagdag na operasyon pagkatapos ng maginoo na pagguhit ng malamig. Ang isang karaniwang drawbench ay gumagawa ng mahabang iginuhit na mga tubo o mga bar na dapat sukatin, ilipat, at gupitin nang hiwalay. Nagdaragdag ito ng paghawak, espasyo sa sahig, paggawa, at mga pagkakataon para sa pagkakaiba-iba ng haba o pinsala sa ibabaw. Sa pamamagitan ng paglalagay ng cutting unit nang direkta pagkatapos ng seksyon ng pagguhit, nakumpleto ng serye ng FR ang parehong mga operasyon sa isang daloy ng produksyon.
Nag-aalok ang FangRong ng tatlong karaniwang configuration. Ang tamang modelo ay pangunahing nakasalalay sadiameter ng tubo, lakas ng materyal, kinakailangang bilang ng mga hibla, at paraan ng pagputolsa halip na piliin lamang ang makina na may pinakamataas na puwersa sa pagguhit.
FR-16 Hydraulicgumagamit ng 10 kN drawing force at hydraulic cutting para sa dalawang tubo hanggang Ø15 mm. Ito ay angkop kapag ang matatag na puwersa ng pagputol ay mas mahalaga kaysa sa maximum na bilang ng strand.
FR-16 Pneumaticay magagamit para sa dalawang tubo hanggang Ø15 mm o apat na tubo hanggang Ø12 mm, na may 10/20 kN na puwersa sa pagguhit at pneumatic cutting. Ang apat na linyang configuration ay kapaki-pakinabang para sa mataas na volume na maliit na diameter na tanso, aluminyo, at iba pang medyo madaling-cut na mga produkto.
FR-25 Saw Cuttingnagbibigay ng 50 kN drawing force at nagpoproseso ng dalawang tubo hanggang Ø25 mm. Ang saw ay ang mas angkop na pagpipilian kapag ang diameter, kapal ng pader, o materyal na katigasan ay ginagawang hindi angkop ang pneumatic o hydraulic shearing.
Halimbawa, ang isang producer ng copper tube na gumagawa ng paulit-ulit na haba ng air-conditioning tube ay maaaring gumamit ng FR-16 Pneumatic sa four-line mode upang gumuhit at mag-cut ng apat na maliliit na tubo sa parehong ikot ng produksyon. Sa application na ito, ang halaga ng apat na linya na operasyon ay hindi lamang isang mas mataas na detalye ng makina; ito ay ang pagbawas sa paghawak at ang kakayahang gumawa ng maramihang tapos na haba sa bawat ikot ng karwahe.


Ang pagkakasunod-sunod ng produksyon ay idinisenyo sa paligid ng isang tanong: paano maabot ng iginuhit na produkto ang kinakailangang natapos na haba nang hindi inililipat sa ibang makina?
1. Naglo-load:Ang mga tubo o bar ay inilalagay sa feed rack. Sa multi-strand production, dalawa o apat na workpiece ang nakahanay sa kani-kanilang mga dies.
2. Pagtuturo:Ang nangungunang dulo ay nabawasan upang ito ay makadaan sa drawing die at mahawakan ng drawing carriage. Ang pagturo ay maaaring isagawa sa pamamagitan ng isang hiwalay na makina o sa pamamagitan ng isang pinagsama-samang kaayusan sa pagturo kung saan tinukoy.
3. Malamig na pagguhit:Hinihila ng karwahe ang mga matulis na workpiece sa mga dies. Ang chain drive, reduction gearbox, at pangunahing motor ay nagbibigay ng kinakailangang puwersa ng paghila. Ang tamang pagkakahanay ng die ay partikular na mahalaga dito dahil ang mahinang pagkakahanay ay maaaring magpapataas ng pagkasira ng die at makaapekto sa straightness ng tubo at dimensional consistency.
4. Pagsukat at paggupit ng haba:Ang iginuhit na materyal ay sinusukat at ang PLC ay nagti-trigger ng hydraulic, pneumatic, o saw cutting unit kapag naabot ang preset na haba.
5. Paglabas:Ang mga natapos na piraso ay inililipat sa receiving rack para sa inspeksyon, bundling, o sa susunod na operasyon.
Para sa isang production line na gumagawa ng 2 m o 3 m HVAC tubes, ang awtomatikong pagsukat ng haba ay mas kapaki-pakinabang kaysa sa simpleng pagtaas ng bilis ng pagguhit. Kung ang mga natapos na tubo ay direktang pinapakain sa baluktot, paglalagablab, o pagpupulong, ang paulit-ulit na pagkakaiba-iba ng haba ay maaaring lumikha ng pagsasaayos o pagtanggi sa ibaba ng agos. Ang pinagsama-samang sistema ng pagputol samakatuwid ay nagta-target ng problema sa pagkontrol sa produksiyon gaya ng problema sa pagtitipid sa paggawa.
Ang mga mahabang iginuhit na produkto ay nangangailangan ng pangalawang pagputol.
Ang isang kumbensyonal na drawbench ay maaaring mag-iwan sa operator ng mahabang tapos na mga tubo na kailangan pang sukatin at gupitin. Ang serye ng FR ay nagsasagawa ng pagputol kaagad pagkatapos ng pagguhit, na nag-aalis ng isang paglipat sa pagitan ng mga makina.
Ang mga paulit-ulit na produkto ay nangangailangan ng paulit-ulit na haba.
Kapag ang parehong haba ay ginawa nang daan-daan o libu-libong beses, ang manu-manong pagsukat ay nagiging isang makabuluhang pinagmumulan ng pagkakaiba-iba. Binabawasan ng setting ng haba na kinokontrol ng PLC ang pagtitiwala sa paghatol ng operator. Ang aktwal na makakamit na pagpapaubaya ay dapat kumpirmahin laban sa materyal, diameter, paraan ng pagputol, kondisyon ng feed, at kinakailangang tapos na pagpapaubaya bago mag-order.
Nililimitahan ng mga produktong may maliit na diameter ang pagiging produktibo ng single-strand.
Para sa Four Lines Cold Drawing at Cutting Machine na maaaring iguhit sa medyo mababang puwersa, ang pagtaas ng bilang ng mga strand ay maaaring makagawa ng mas malaking pagpapabuti ng output kaysa sa pag-install ng mas malaking drawbench. Ito ang dahilan kung bakit ang FR-16 Pneumatic ay inaalok sa apat na linyang operasyon para sa mga tubo hanggang Ø12 mm.
Ang sobrang paghawak ay maaaring makapinsala sa mga natapos na ibabaw.
Ang paglipat ng mahahabang iginuhit na mga tubo mula sa isang drawbench patungo sa isang hiwalay na cutting machine ay lumilikha ng karagdagang mga contact point at paghawak. Binabawasan ng pinagsama-samang discharge at cutting arrangement ang mga paglilipat na ito, na kapaki-pakinabang para sa mga produktong stainless steel, tanso, at aluminum na sensitibo sa ibabaw.
Piliin ang FR-16 Hydraulickapag kailangan mo ng dalawang linyang produksyon hanggang Ø15 mm at mas gusto ang hydraulic cutting para sa kinokontrol na puwersa ng pagputol. Para sa hindi kinakalawang na asero o iba pang mga materyales kung saan nababahala ang cutting resistance, kumpirmahin ang kinakailangang cutting force mula sa aktwal na kapal ng pader ng tubo at materyal na grado sa halip na pumili sa pamamagitan ng panlabas na diameter lamang.
Piliin ang FR-16 Pneumatickapag ang output sa bawat oras ng makina ay isang priyoridad para sa mga produktong may maliit na diameter. Ang bersyon na may apat na linya ay partikular na may kaugnayan sa produksyon ng tubo ng tanso at aluminyo, kung saan ang lakas ng pagguhit sa bawat strand ay nananatili sa loob ng kapasidad ng makina at ang mas maliit na diameter ng tubo ay nagbibigay-daan sa maraming mga hibla.
Piliin ang FR-25 Saw Cuttingkapag ang produkto ay umabot sa Ø25 mm o kapag ang materyal at kapal ng pader ay ginagawang mas angkop ang paglalagari kaysa sa paggugupit. Ang isang producer ng bakal na tubo, halimbawa, ay maaaring tanggapin ang mas mabagal na pagkilos ng pagputol ng isang lagari dahil ang malinis na paghihiwalay ng isang mas matigas na materyal ay mas mahalaga kaysa sa pagkamit ng pinakamaikling ikot ng pagputol.
Awtomatikong fixed-length na pagputol
Ang cutting unit ay direktang naka-install pagkatapos ng seksyon ng pagguhit. Ito ay pinaka-kapaki-pakinabang para sa paulit-ulit na mga haba ng produksyon dahil ang operator ay hindi kailangang sukatin at ilipat ang bawat iginuhit na tubo bago putulin. Hydraulic, pneumatic, at saw cutting ay magagamit ayon sa modelo.
2-linya o 4-linya na pagguhit
Maramihang mga tubo ay pinoproseso nang magkatulad. Ang apat na linyang produksyon ay maaaring tumaas ang output nang hindi tumataas ang machine footprint sa proporsyon sa output. Ito ay pinaka-epektibo kapag ang diameter ng produkto at puwersa ng pagguhit ay nagpapahintulot sa lahat ng mga hibla na tumakbo sa loob ng na-rate na kapasidad ng Four Lines Cold Drawing at Cutting Machine.
Kontrol ng PLC at HMI
Ang PLC ang namamahala sa drawing cycle, length setting, cutting trigger, at discharge sequence. Maaaring baguhin ng mga operator ang mga setting ng produksyon mula sa HMI sa halip na paulit-ulit na ayusin ang mga mekanikal na pagsasaayos ng pagsukat.
Chain-driven drawing carriage
Gumagamit ang drawing carriage ng chain drive na may katugmang reduction gearbox. Ang FR-16 ay gumagamit ng ZQ400 gearbox at 2" chain, habang ang FR-25 ay gumagamit ng ZQ500 gearbox at 2.5" chain. Mahalaga ang mga pagtutukoy na ito kapag tinatasa ang kapasidad ng paghila at mga kinakailangan sa serbisyo, ngunit dapat itong suriin kasama ng lakas ng materyal, ratio ng pagbabawas, at disenyo ng die.
7 m karaniwang epektibong stroke
Ang karaniwang epektibong paglalakbay sa pagguhit ay 7 m. Ito ay may kaugnayan kapag nagpaplano ng magagamit na papasok na haba ng tubo, natapos na haba, pag-aayos ng die, at ikot ng produksyon. Ang isang mas mahabang stroke ay hindi dapat ipagpalagay na awtomatikong tumaas ang output dahil ang paglo-load, pagturo, pagbabawas ng pagguhit, at oras ng pagputol ay nakakaapekto rin sa produktibidad ng cycle.
Pinagsamang paghawak ng materyal
Ang feed rack, drawing section, cutting unit, at receiving rack ay nakaayos bilang isang production flow. Para sa mga application tulad ng mga HVAC tube na direktang lumilipat sa baluktot o pagpupulong, ang pagbabawas ng intermediate handling ay maaaring gawing simple ang layout ng produksyon.
| Parameter ng teknolohiya | FR-16 Hydraulic | FR-16 Pneumatic | FR-25 Saw Cutting |
| Max. lakas ng pagguhit | 10 kN | 10 / 20 kN | 50 kN |
| Bilang ng mga tubo sa bawat cycle ng pagguhit | 2 | 2 / 4 | 2 |
| Max. pagguhit ng diameter | Ø15 mm | Ø15 mm / Ø12 mm | Ø25 mm |
| Epektibong paglalakbay sa pagguhit | 7 m | 7 m | 7 m |
| Pagbawas ng gearbox | ZQ400 | ZQ400 | ZQ500 |
| Laki ng kadena | 2" | 2" | 2.5" |
| Pangunahing motor | 7.5 kW | 7.5 kW | 22 kW |
| Sistema ng pagputol | Haydroliko | niyumatik | Nakita |
| Dimensyon L×W×H | 10000 × 1800 × 1500 mm | 10000 × 1800 × 1500 mm | 12000 × 2900 × 1500 mm |
Tinutukoy ng mga figure sa itaas ang mga karaniwang configuration ng makina. Hindi sila dapat gamitin nang nag-iisa upang kalkulahin ang kapasidad ng produksyon. Ang aktwal na output ay depende sa grado ng materyal, papasok na diameter at kapal ng pader, pagbawas ng drawing, bilang ng mga pass, kondisyon ng pampadulas, haba ng natapos, oras ng pagturo, disenyo ng die, at cycle ng pagputol.
Para sa isang panipi, ibigay anggrado ng materyal, diameter sa labas, kapal ng pader o laki ng solid-bar, target na natapos na laki, pagbabawas ng drawing, natapos na haba, kinakailangang mga strand, araw-araw o buwanang output, at available na power supply. Pagkatapos ay ma-verify ng FangRong ang puwersa ng pagguhit at magrekomenda ng naaangkop na configuration ng pagputol.
Ang mga tubo ng tanso at aluminyo para sa mga air-conditioning at mga sistema ng pagpapalamig ay isang natural na aplikasyon para sa pagguhit ng maraming linya dahil maraming mga produkto ang gumagamit ng medyo maliit na diameters at ginawa sa paulit-ulit na haba. Ang FR-16 Pneumatic four-line configuration ay maaaring gumuhit at magputol ng apat na tubo nang magkatulad kapag ang laki at pagbabawas ng tubo ay nananatili sa loob ng na-rate na kapasidad.
Sitwasyon ng produksyon:Ang isang producer ng copper tube na gumagawa ng paulit-ulit na haba ng tubo ng air-conditioner ay maaaring palitan ang isang hiwalay na istasyon ng pagputol ng pinagsamang cutting unit. Ang pangunahing benepisyo ay hindi lamang pag-aautomat ng makina; tinatanggal nito ang mga yugto ng pagsukat, paglilipat, at pangalawang pagputol sa pagitan ng pagguhit at ng susunod na operasyon.
Ang mga katumpakan na tubo para sa mga bahagi ng sasakyan ay maaaring mangailangan ng kontroladong panlabas na diameter at paulit-ulit na haba ng hiwa bago yumuko, machining, o mag-assemble. Ang hindi kinakalawang na asero na mga linya ng gasolina, brake tubing, at iba pang maliliit na diameter na produkto ay maaaring makinabang mula sa awtomatikong kontrol sa haba kapag ang parehong numero ng bahagi ay patuloy na ginagawa.
Para sa automotive production, ang mas mahalagang tanong sa pagbili ay ang kinakailangang dimensional tolerance pagkatapos ng pagguhit sa halip na ang maximum na diameter ng drawing na nakalista sa catalog. Ang disenyo ng die, pagbabawas sa bawat pass, kondisyon ng papasok na tubo, at mga kinakailangan sa straightness ay dapat na makumpirma sa panahon ng teknikal na pagsusuri.
Ang mga maliliit na tubo na hindi kinakalawang na asero na ginagamit para sa mga bahaging medikal at instrumentasyon ay nangangailangan ng mga kinokontrol na sukat at nauulit na haba. Ang isang FR-16 Hydraulic two-line machine ay maaaring isaalang-alang kapag ang cutting force at kontroladong pagproseso ay mas mahalaga kaysa sa maximum strand count.
Sitwasyon ng produksyon:Para sa mga hypotube na ginagamit sa mga catheter assemblies, ang awtomatikong fixed-length na pagputol ay nag-aalis ng manual trimming mula sa ruta ng produksyon. Ang makina ay dapat na masuri gamit ang aktwal na detalye ng tubo dahil ang manipis na pader na tubing ay maaaring mangailangan ng iba't ibang mga kondisyon sa pagguhit at pagputol mula sa mga kumbensyonal na structural tubes.
Ang maliliit na produktong tanso at mga conductive tube ay maaaring makinabang mula sa multi-strand drawing kapag ang materyal ay ductile at ang mga kinakailangang sukat ay nasa loob ng FR-16 range. Ang pneumatic cutting ay partikular na may kaugnayan kung saan ang mabilis na pag-cut cycle ay mas gusto para sa malambot na non-ferrous na materyales.
Ang configuration ng FR-25 Saw Cutting ay inilaan para sa mga application na nangangailangan ng mas mataas na puwersa ng pagguhit at mas malalaking diameter na hanggang Ø25 mm. Ito ay mas angkop para sa mas matigas na bakal o mga produktong haluang metal kung saan ang saw cutting ay nagbibigay ng kinakailangang pagganap ng paghihiwalay.
Sitwasyon ng produksyon:Ang isang producer ng steel tube na gumagawa ng paulit-ulit na mga blangko para sa kasunod na machining ay maaaring gumamit ng FR-25 upang iguhit at lagari ang mga tubo bago ang yugto ng machining. Sa kasong ito, ang lagari ay pinili dahil ang materyal na katigasan at laki ng seksyon ay maaaring maging mas mahalaga kaysa sa pagkamit ng pinakamaikling cutting cycle.
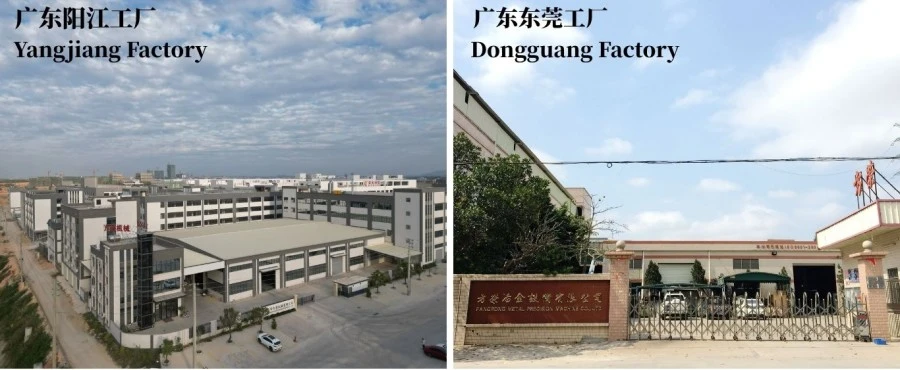
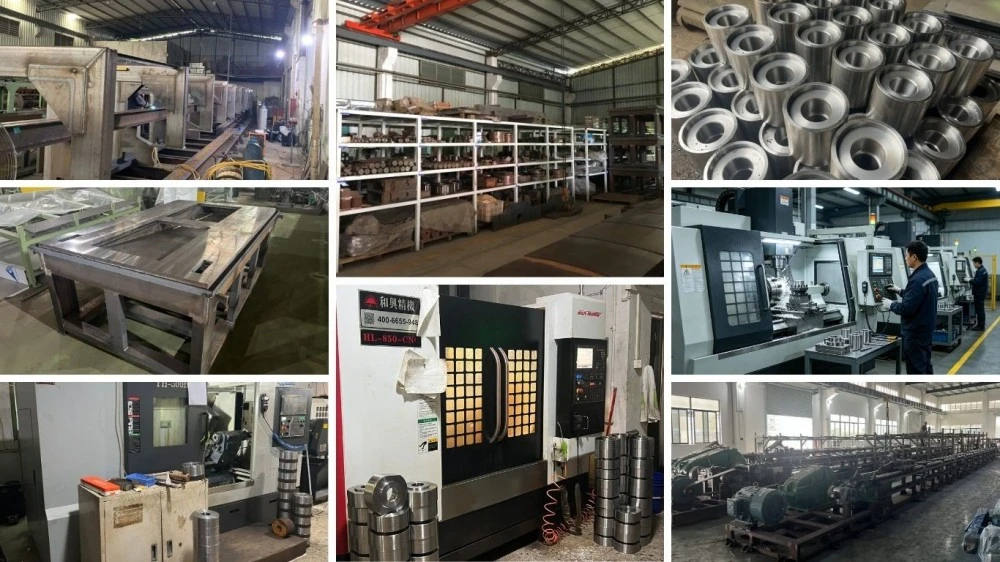
Ang FangRong ay gumagawa ng mga drawbench mula noong 1998, na may gawaing pang-inhinyero na sumasaklaw sa malamig na pagguhit, pag-straightening, pagturo, at mga kaugnay na kagamitan sa pagtatapos ng bar at tubo. Ang kumpanya ay nagpapatakbo ng mga pasilidad sa pagmamanupaktura sa Dongguan at Yangjiang at nagsu-supply ng mga kagamitan sa mga customer sa ibang bansa.
Ang mahalagang punto para sa isang mamimili ng drawbench ay hindi ang bilang ng mga makinang ginawa ngunit kung mabe-verify ng tagagawa ang makina laban sa aktwal na tubo o bar ng customer. Dahil dito, kasama sa proseso ng produksyon ang mechanical assembly, electrical integration, PLC programming, at machine testing bago ipadala.
Pag-order ng engineering:Ang mga die holder, cutting arrangement, strand layout, at automation ay na-configure ayon sa detalye ng produkto.
Inspeksyon ng sangkap:Ang mga pangunahing bahagi ng istruktura at paghahatid ay siniyasat bago ang pagpupulong.
Machining at alignment:Ang mga guide rails at mga bahagi ng die-holder ay ginagawang makina sa tinukoy na mga kinakailangan sa dimensyon at pagkakahanay.
Mechanical na pagpupulong:Ang gearbox, chain, carriage, die holder, cutting system, at receiving system ay tinitipon at sinusuri bago ang huling pagsasama.
Pagsasama ng elektrikal at PLC:Ang sistema ng kontrol ay naka-program para sa kinakailangang pagguhit, pagsukat ng haba, pagputol, at pagkakasunud-sunod ng paglabas.
Pagsubok sa pagtanggap ng pabrika:Ang mga makina ay pinapatakbo bago ipadala. Kung saan ibinigay ang mga sample ng customer, maaaring gamitin ang mga aktwal na tubo o bar para i-verify ang operasyon ng pagguhit, pagkakasunud-sunod ng pagputol, at mga natapos na sukat.
Ang pagsubok na ito ay partikular na kapaki-pakinabang para sa mga unang beses na mamimili dahil ang makina ay maaaring masuri kumpara sa aktwal na materyal at detalye ng produkto bago i-install sa planta ng customer.

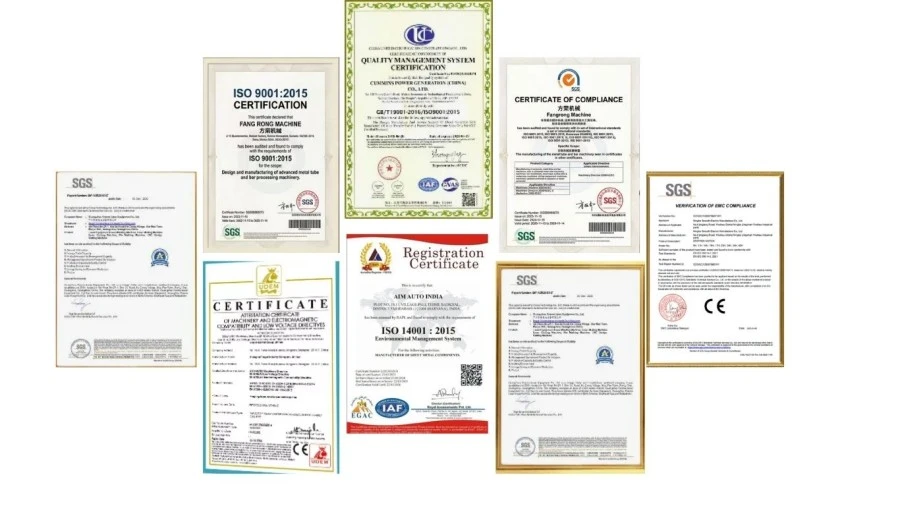
ISO 9001:2015:Ang FangRong ay nagpapatakbo ng isang sistema ng pamamahala ng kalidad na sumasaklaw sa nauugnay na disenyo, pagmamanupaktura, pag-install, at mga aktibidad sa serbisyo. Ang Certificate No. UQ231211R1 ay ibinigay sa ibinigay na impormasyon ng kumpanya.
Pagmarka ng CE:Ang mga karaniwang FR-series na makina ay maaaring ibigay sa dokumentasyon ng pagsunod sa CE para sa naaangkop na European machinery at mga kinakailangan sa kaligtasan ng elektrikal. Ang eksaktong mga pamantayan at mga dokumento ng pagsunod ay dapat kumpirmahin para sa inorder na makina dahil ang mga naaangkop na kinakailangan ay nakasalalay sa panghuling configuration ng makina at patutunguhang merkado.
Kaligtasan sa elektrikal at makinarya:Kung kinakailangan ng proyekto, maaaring tukuyin ang makina laban sa mga naaangkop na pamantayan tulad ngEN ISO 12100para sa pagtatasa ng panganib sa makinarya atEN 60204-1para sa mga de-koryenteng kagamitan ng mga makina. Ang huling listahan ng pamantayan sa pagsunod ay dapat na nakasaad sa teknikal na kasunduan sa halip na ipagpalagay mula sa pangalan ng produkto.
SGS inspeksyon:Maaaring isaayos ang inspeksyon ng third-party kapag kinakailangan ng mamimili. Ang inspeksyon ng SGS ay isang serbisyo ng inspeksyon at hindi dapat malito sa isang marka ng sertipikasyon ng produkto.
Mga kinakailangan sa UL:Ang UL ay hindi nakalista bilang isang karaniwang sertipikasyon para sa karaniwang pagsasaayos ng serye ng FR sa mga ibinigay na detalye. Kung ang makina ay ini-install sa North America at ang bumibili ay nangangailangan ng UL-recognized na mga bahagi o isang UL-compliant na control panel, dapat na tukuyin ang kinakailangang ito bago bilhin ang mga de-koryenteng bahagi.
Ang Four Lines Cold Drawing at Cutting Machine ay pang-industriya na kagamitan at karaniwang sinipi ayon sa panghuling pagsasaayos sa halip na bilang isang nakapirming online na presyo. Ang bilang ng mga drawing lines, cutting method, tooling, electrical standard, automation requirements, at destination ay maaaring baguhin lahat ang panghuling gastos ng makina.
| Dami ng order | Batayan sa presyo | Karaniwang pag-aayos ng panipi |
| 1 set | Single-machine order | Sipi ng indibidwal na pagsasaayos |
| 2-4 set | Maliit na batch order | Available ang presyo ng volume ayon sa pareho o halo-halong configuration |
| 5+ set | Project o batch order | Sipi batay sa proyekto at iskedyul ng produksyon |
MOQ: 1 set.Para sa mga pang-industriyang drawbench, ang pag-order ng higit sa isang makina ay maaaring maging kwalipikado para sa ibang presyo ng yunit, ngunit ang aktwal na antas ng presyo ay dapat kumpirmahin sa komersyal na panipi sa halip na mahihinuha mula sa catalogue.
FOB:Maaaring ma-quote ang pagpepresyo ng FOB sa napagkasunduang port of shipment na nakasaad sa proforma invoice at kontrata sa pagbebenta. Dahil ang FangRong ay may mga pasilidad sa pagmamanupaktura sa Guangdong, ang eksaktong FOB port ay dapat kumpirmahin sa koponan ng pagbebenta ayon sa panghuling lokasyon ng paglo-load ng pabrika at pagsasaayos ng pagpapadala. Ang quotation ay dapat na tahasang nakasaad ang pinangalanang port, halimbawaFOB [napagkasunduang China port], sa halip na gumamit ng "FOB China" na walang pangalan ng port.
Karaniwang oras ng pag-order ng lead:Karaniwang kailangan ng mga karaniwang configuration ng FR-1630-60 arawpagkatapos ng teknikal na kumpirmasyon at pagtanggap ng napagkasunduang pagbabayad.
FR-25 o naka-customize na lead time ng order:karaniwan90-120 araw, depende sa cutting system, electrical configuration, tooling, automation, at iba pang mga kinakailangan sa proyekto.
Pinabilis na order:Maaaring masuri ang isang pinabilis na iskedyul ng produksyon para sa mga kagyat na proyekto na napapailalim sa kasalukuyang kapasidad ng pagawaan, pagkakaroon ng bahagi, at pagsasaayos. Ang isang pinabilis na lead time ay dapat kumpirmahin sa pamamagitan ng pagsulat bago ilagay ang order; hindi dapat ipagpalagay na ang isang agarang order ay maaaring gumamit ng karaniwang 30-60 araw na iskedyul.
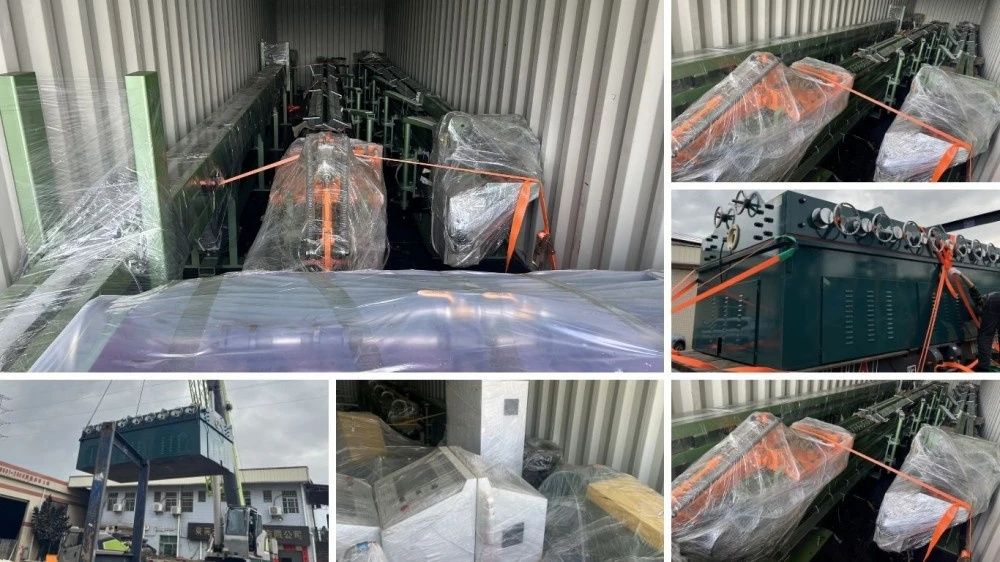
Ang Four Lines Cold Drawing and Cutting Machine ay inihanda para sa pag-export na kargamento na may proteksiyon na packaging na angkop para sa malayuang transportasyon. Dapat isaalang-alang ng paraan ng packaging ang mga sukat ng makina, de-koryenteng kabinet, hydraulic o pneumatic na bahagi, at mga ibabaw na sensitibo sa kaagnasan.
Bago ipadala, dapat kumpirmahin ng mamimili ang listahan ng packing, mga sukat ng makina, mga punto ng pag-aangat, mga kinakailangan sa kuryente, mga guhit ng pundasyon, mga ekstrang bahagi, at dokumentasyon ng pag-install. Ang impormasyong ito ay partikular na mahalaga para sa FR-25 dahil ang mga karaniwang sukat nito ay humigit-kumulang 12,000 × 2,900 × 1,500 mm.
Ang pangunahing mga kadahilanan sa pagpili ay ang diameter ng tubo o bar, lakas ng materyal, bilang ng mga linya, at paraan ng pagputol. Ang FR-16 Hydraulic ay angkop para sa 2-line na produksyon hanggang sa Ø15 mm kung saan mas gusto ang hydraulic cutting. Sinusuportahan ng FR-16 Pneumatic ang 2 linya hanggang Ø15 mm o 4 na linya hanggang Ø12 mm, na ginagawa itong angkop kapag mas mahalaga ang mas mataas na output. Ang FR-25 Saw Cutting ay nagbibigay ng hanggang 50 kN drawing force at humahawak ng mga produkto hanggang Ø25 mm, na may saw cutting na angkop sa mga application na nangangailangan ng mechanical saw sa halip na hydraulic o pneumatic cutting.
Oo. Ang FR-16 Hydraulic at FR-25 Saw Cutting na mga modelo ay na-configure para sa 2-line na produksyon, habang ang FR-16 Pneumatic ay maaaring i-configure para sa alinman sa 2 o 4 na linya. Ang isang 4-line na configuration ay nagpapataas ng output kapag ang diameter ng tubo at mga kinakailangan sa puwersa ng pagguhit ay nasa loob ng saklaw ng pagtatrabaho ng makina. Ito ay hindi lamang isang bagay ng pagdaragdag ng higit pang mga linya; ang setup ng die, materyal, pagbabawas ng diameter at magagamit na puwersa ng pagguhit ay dapat na tumugma lahat sa kinakailangan sa produksyon.
Ibigay ang materyal na grado, simula sa labas ng diameter, tapos na diameter, tube o bar type, kapal ng pader kung naaangkop, kinakailangang tapos na haba, kinakailangan araw-araw o buwanang output, at ang kinakailangang bilang ng mga linya ng produksyon. Para sa mga tubo, ang kondisyon ng materyal at iskedyul ng pagbabawas ay mahalaga din dahil ang labis na pagbawas sa isang pass ay maaaring magpapataas ng puwersa ng pagguhit at makaapekto sa kalidad ng ibabaw. Ang mga parameter na ito ay ginagamit upang matukoy ang angkop na modelo, pag-aayos ng mamatay, puwersa ng pagguhit at pagsasaayos ng pagputol.
Ang haba ng pagputol ay kinokontrol sa pamamagitan ng PLC system ng makina kasama ang pagtukoy ng haba at ang pagkakasunod-sunod ng pagpapakain o pagguhit. Ang aktwal na katumpakan ng pagputol ay nakasalalay sa pagkalastiko ng materyal, katumpakan, mga kondisyon ng pagguhit, paraan ng pagputol at pag-setup ng makina. Para sa mga application tulad ng mga HVAC tube o mga bahagi na nangangailangan ng pare-parehong haba ng assembly, ang huling tolerance ay dapat kumpirmahin mula sa aktwal na materyal at target na haba bago mag-order sa halip na umasa sa isang generic na figure ng katumpakan.
Oo, maaaring i-configure ang makina para sa iba't ibang produktong metal, kabilang ang carbon steel, alloy steel, hindi kinakalawang na asero, tanso at aluminyo. Gayunpaman, ang parehong pagsasaayos ay hindi dapat ipagpalagay na angkop para sa bawat materyal. Ang hindi kinakalawang na asero at mataas na lakas na mga haluang metal ay karaniwang nangangailangan ng higit na puwersa sa pagguhit at mas maingat na kontrol sa pagbabawas, habang ang tanso at aluminyo ay maaaring mangailangan ng iba't ibang mga materyales sa die at mga kondisyon ng pagpapadulas upang maprotektahan ang ibabaw ng pagtatapos. Samakatuwid, ang grado at sukat ng materyal ay dapat kumpirmahin sa panahon ng pagpili ng makina.
Ang apat na linyang cold drawing at cutting machine ay pangunahing idinisenyo upang isama ang malamig na drawing sa awtomatikong fixed-length na pagputol. Kung ang papasok na tubo o bar ay hindi maipasok sa pamamagitan ng pagguhit nang direkta, maaaring kailanganin ang pagturo o pagtatapos ng paghahanda bago ang pagguhit. Kung kailangan ng hiwalay na pointing machine ay depende sa panimulang materyal, kondisyon ng pagtatapos at disenyo ng die. Maaaring masuri ang kumpletong proseso kapag ibinigay ang mga sample ng hilaw na materyales at iskedyul ng pagguhit ng customer.
Ang hydraulic at pneumatic cutting ay angkop para sa automated na fixed-length na produksyon kung saan kinakailangan ang mabilis na operasyon ng cycle at pagsasama sa pagkakasunud-sunod ng pagguhit. Ang pneumatic cutting ay partikular na kapaki-pakinabang sa FR-16 four-line configuration kung saan priority ang production output. Ang saw cutting ay nagbibigay ng ibang paraan ng paggupit at ginagamit ito sa modelong FR-25, na may mas mataas na kapasidad sa pagguhit at sumusuporta sa mas malalaking produkto hanggang sa Ø25 mm. Ang pinakamagandang opsyon ay depende sa materyal, diameter, mga kinakailangan sa dulo ng mukha at downstream machining.
Bago mag-order, kumpirmahin ang materyal at sukat ng produkto, pagbabawas ng pagguhit, natapos na haba, kinakailangang output, bilang ng sabay-sabay na mga linya, paraan ng pagputol, mga kinakailangan sa kuryente, mga kondisyon sa pag-install at mga kinakailangan sa automation. Para sa mga proyekto sa pag-export, kumpirmahin din ang napagkasunduang Incoterm at shipment port, iskedyul ng paghahatid, spare-parts package, paraan ng pagkomisyon at naaangkop na mga kinakailangan sa kaligtasan o elektrikal tulad ng dokumentasyon ng CE. Ang pagbibigay ng aktwal na mga sample ng tubo o bar ay inirerekomenda kapag may kasamang mahigpit na mga kinakailangan sa dimensyon o ibabaw.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel