Mga produkto
Mga produkto

Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.

Tatlong Linya na Awtomatikong Rotary Cold Drawing Machine
  • Tatlong Linya na Awtomatikong Rotary Cold Drawing MachineTatlong Linya na Awtomatikong Rotary Cold Drawing Machine
  • Tatlong Linya na Awtomatikong Rotary Cold Drawing MachineTatlong Linya na Awtomatikong Rotary Cold Drawing Machine

Tatlong Linya na Awtomatikong Rotary Cold Drawing Machine

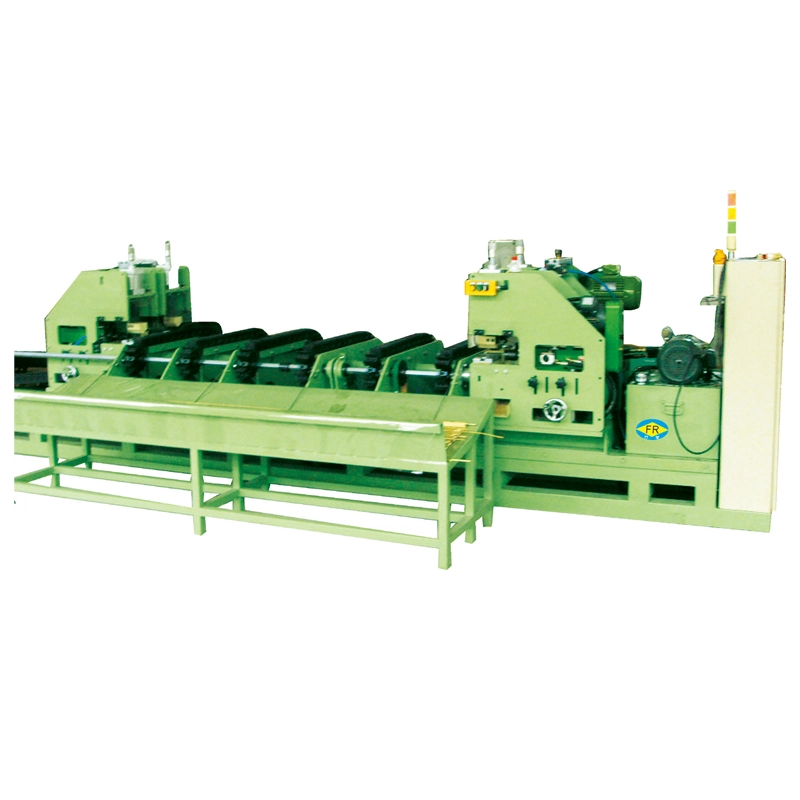
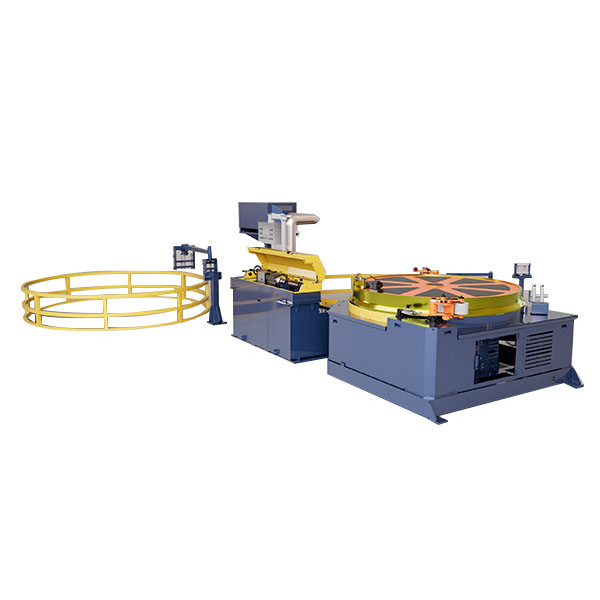
AngTatlong Linya na Awtomatikong Rotary Cold Drawing Machineay binuo para sa mga tagagawa na nangangailangan ng mas mataas na output ng pagguhit nang hindi nagdaragdag ng tatlong magkahiwalay na linya ng produksyon. Nitothree-strand rotary indexing systempumuwesto at nagpapakain ng tatlong tubo o bar para sa sunud-sunod na pagguhit, habang pinapanatili ng double-chain drive na balanse ang pulling load sa lahat ng strand. Mga modelo mula saFR-50 hanggang FR-120ibigay5–20 toneladang kapasidad ng pagguhit, bilis ng hanggang28 m/min, at mga stroke hanggang sa9 m. Ang awtomatikong pagpapakain, pag-clamping, pagguhit, at pagbabawas ay binabawasan ang pagkakasangkot ng operator at ginagawang angkop ang makina para sacarbon steel, alloy steel, hindi kinakalawang na asero, tanso, at aluminyo na mga tubo at bar.

Rating: 5.0
(Bilang ng Rating: 1)

AngTatlong Linya na Awtomatikong Rotary Cold Drawing Machineay idinisenyo para sa mga tagagawa na nangangailangan ng mas mataas na output mula sa maliliit at katamtamang diameter na mga tubo o bar nang hindi nag-i-install ng tatlong magkakahiwalay na drawbench. Ito ay gumuhittatlong workpiece nang sabay-sabaysa pamamagitan ng tatlong parallel dies, habang ang motorized rotary back bench ay naghahanda at nag-index ng mga susunod na workpiece para sa susunod na cycle.

Ang pangunahing problema sa produksyon ay hindi lamang pagguhit ng puwersa. Sa mataas na dami ng produksyon ng tubo, ang paglo-load, pagpoposisyon at pagbabalik ng karwahe ay maaaring kumonsumo ng malaking bahagi ng cycle. Tinutugunan ng makinang ito ang bottleneck na iyon sa pamamagitan ng pagsasama-samathree-strand drawing, rotary indexing, automatic clamping, drawing at carriage returnsa isang sistema ng produksyon. Ang resulta ay mas mataas na output sa bawat makina at mas kaunting manu-manong paghawak.

Ang mga makina ng FangRong FR-series ay makukuha mula sa5 hanggang 20 toneladalakas ng pagguhit, na may bilis ng pagguhit ng25-28 m/minat pagguhit ng mga stroke ng7-9 m. Ang mga pagsasaayos ng pagguhit ng tubo ay maaaring nilagyan ng panloob na mandrel upang kontrolin ang panloob na diameter at kapal ng pader.

Three Lines Automatic Rotary Cold Drawing MachineThree Lines Automatic Rotary Cold Drawing Machine

Ang isang maginoo na single-line drawbench ay nagpoproseso ng isang workpiece bawat drawing stroke. Kapag tumaas ang demand sa produksyon, ang karaniwang mga opsyon ay magdagdag ng higit pang mga makina, dagdagan ang mga shift o tumanggap ng mas mahabang oras ng lead. Ang pagdaragdag ng mga makina ay nagpapataas ng espasyo sa sahig, mga operator, pantulong na kagamitan at mga punto ng pagpapanatili.

Sa halip, pinagsasama ng tatlong linyang configuration ang tatlong posisyon sa pagguhit sa isang makina. Angrotary back benchay partikular na kapaki-pakinabang kung saan ang parehong tubo o detalye ng bar ay ginawa nang paulit-ulit. Maaaring iposisyon ang mga workpiece bago makumpleto ang cycle ng pagguhit, na binabawasan ang dami ng oras na ginugol sa paghihintay para sa manu-manong pag-load at pag-align.

Halimbawa, ang isang producer ng copper tube na gumagamit ng configuration ng FR-76 para sa air-conditioning tubing ay maaaring magpatakbo ng tatlong tubo sa bawat drawing stroke sa halip na iproseso ang mga ito nang sunud-sunod. Sa application na ito, ang rotary indexing function ay mas mahalaga kaysa sa simpleng pagtaas ng bilis ng pagguhit dahil ang dami ng produksyon ay lubhang apektado ng oras ng paglo-load at pagpoposisyon.

Paano Ito Gumagana

1. Rotary loading
Ang mga tubo o bar ay inilalagay sa rotary back bench. Ang motorized indexing mechanism ay tumpak na nagpoposisyon sa mga susunod na workpiece gamit ang tatlong drawing lines.

2. Pagpapakain at pagturo
Ang mga workpiece ay pinapakain patungo sa mga dies at ikinakapit. Maaaring isagawa ang pagturo bago gumuhit upang bawasan ang tubo o dulo ng bar nang sapat para sa maaasahang pagpasok ng die. Maaaring tukuyin ang isang integrated pointing unit kung saan kinakailangan ito ng proseso ng produksyon.

3. Pagguhit ng tatlong-strand
Hinihila ng drawing carriage ang tatlong workpiece sa kani-kanilang mga dies nang sabay-sabay. Ang isang double-chain drive ay namamahagi ng pulling load sa karwahe at binabawasan ang panganib ng hindi pantay na pagkarga sa pagitan ng tatlong mga posisyon sa pagguhit.

4. Paglabas ng produkto
Matapos makumpleto ang pagguhit ng stroke, ang mga natapos na workpiece ay ilalabas at ang karwahe ay bumalik sa panimulang posisyon nito.

5. Rotary indexing at ulitin
Ini-index ng back bench ang susunod na inihandang workpiece sa posisyon at magsisimula ang susunod na cycle ng pagguhit.

Kinokontrol ng PLC at HMI ang feeding, clamping, drawing, indexing at carriage return. Maaaring i-configure ang single-, double- at three-strand na operasyon ayon sa mga kinakailangan sa produksyon.

Kung Saan Mahalaga ang Bawat Tampok

Pagguhit ng tatlong-stranday mahalaga kapag ang parehong produkto ay ginawa sa malalaking dami. Kung ang produksyon ay pangunahing binubuo ng maliliit na batch na may madalas na pagbabago sa laki, mas maliit ang productivity advantage dahil nagiging mas malaking bahagi ng kabuuang oras ng produksyon ang mga pagbabago sa setup at tooling.

Rotary indexingay pinakakapaki-pakinabang kapag ang oras ng paglo-load ay paulit-ulit na bottleneck. Ang isang rotary bench ay nagbibigay-daan sa mga susunod na workpiece na mailagay nang mas mahusay, na partikular na kapaki-pakinabang para sa long-stroke na produksyon kung saan ang manu-manong paghahanda sa pagitan ng mga cycle ay makakabawas sa paggamit ng makina. Para sa mababang dami ng produksyon, ang feature na ito ay maaaring magkaroon ng mas kaunting epekto sa pangkalahatang gastos.

Pagpapadala ng double-chainnagiging mas mahalaga habang tumataas ang puwersa ng pagguhit. Ang balanseng paghila ay nakakatulong na panatilihing nakahanay ang mga posisyon ng karwahe at mamatay. Mahalaga ito kapag ang tatlong strand ay dapat magpanatili ng magkatulad na mga resulta ng dimensyon; ito ay hindi gaanong kritikal para sa napakagaan na tungkulin ng mga aplikasyon kung saan mababa ang puwersa ng pagguhit.

Panloob na pagguhit ng mandrelay mahalaga kapag ang parehong diameter sa labas at diameter sa loob o kapal ng pader ay dapat kontrolin. Para sa mga aplikasyon kung saan ang panlabas na diameter lamang ang kritikal, maaaring hindi kinakailangan ang kagamitan sa mandrel.

Mga Pangunahing Tampok at Mga Benepisyo sa Produksyon

1. Tatlong Tube o Bar na Iginuhit sa Isang Stroke
Tatlong magkaparehong workpiece ang pinoproseso nang sabay-sabay, pinapataas ang output sa bawat drawing cycle nang hindi nagdaragdag ng tatlong independiyenteng makina. Ang isang automotive component supplier, halimbawa, ay maaaring gumamit ng configuration para sa paulit-ulit na produksyon ng mga small-diameter tube component kung saan ang cycle volume ay mas mahalaga kaysa sa madalas na pagbabago ng produkto.

2. Motorized Rotary Indexing Back Bench
Binabawasan ng rotary bench ang manu-manong repositioning sa pagitan ng mga drawing cycle at pinapanatiling handa ang susunod na workpiece para sa pagkakahanay. Ito ay partikular na kapaki-pakinabang para sa produksyon ng HVAC at refrigeration tube, kung saan ang mahabang pagtakbo ng produksyon ay ginagawang makabuluhan ang bawat pagbawas sa oras ng hindi pagguhit.

3. Double-Chain Drive
Dalawang chain ang naglilipat ng drawing load sa karwahe, na tumutulong sa pagbabahagi ng puwersa nang mas pantay-pantay sa tatlong posisyon ng pagguhit. Sa produksyon ng bakal na tubo, ito ay nagiging mahalaga kapag ang mas mataas na puwersa ng pagguhit ay maaaring magpapataas ng mga error sa pagkakahanay, hindi pantay na paglo-load ng die o pagkakaiba-iba sa pagitan ng mga hibla.

4. Bilis ng Pagguhit hanggang 28 m/min
Ang FR-50 at FR-76 ay na-rate sa hanggang 28 m/min, habang ang FR-100 at FR-120 ay na-rate sa 25 m/min. Ang mataas na bilis ay kapaki-pakinabang kapag ang proseso ng upstream ay maaaring patuloy na magbigay ng materyal at ang downstream na paghawak ay maaaring makasabay. Hindi ito awtomatikong mas mahusay para sa bawat produkto dahil maaaring limitahan ng pagpapadulas, materyal na grado, pagbabawas sa bawat pass at mga kinakailangan sa ibabaw ang praktikal na bilis ng pagguhit.

5. Mandrel Drawing para sa Mga Dimensyon ng Tube
Sinusuportahan ng mandrel ang kontrol ng diameter ng tubo sa loob at kapal ng pader sa panahon ng pagguhit. May kaugnayan ito para sa mga hydraulic tube, precision stainless steel tubing at iba pang mga produkto kung saan ang dimensional consistency sa loob ng tube ay kasinghalaga ng diameter sa labas.

6. Mabilis na Pagbabalik ng Karwahe
Ibinabalik ng hiwalay na motor sa pagbabalik ang karwahe pagkatapos ng stroke ng pagguhit. Binabawasan nito ang hindi produktibong bahagi ng cycle, na nagiging mas mahalaga kapag ang makina ay nagpapatakbo ng mahabang shift ng produksyon.

7. Flexible Strand Operation
Ang Three Lines Automatic Rotary Cold Drawing Machine ay maaaring i-configure para sa single-, double- o three-strand production. Ang tatlong-strand na operasyon ay mas gusto para sa mataas na dami ng mga order, habang ang single-strand na operasyon ay maaaring maging kapaki-pakinabang sa panahon ng mga pagsubok, mas maliit na mga order o proseso ng pag-verify.

8. Kontrol ng PLC at HMI
Ang control system ay nag-coordinate ng pagpapakain, pag-clamping, pagguhit, pag-i-index ng rotary, paglabas at pagbabalik ng karwahe. Binabawasan nito ang pag-asa sa manu-manong pagkakasunud-sunod at ginagawang mas madaling subaybayan at ulitin ang operating cycle.

Teknikal na Pagtutukoy

Paano Pumili ng Tamang Modelo

Huwag pumili ng drawbench ayon lamang sa nominal tonnage. Ang kinakailangang puwersa ng pagguhit ay nakasalalay sagrado ng materyal, mga panimulang dimensyon, mga natapos na sukat, pagbabawas ng lugar, alitan, pagpapadulas at bilang ng mga hibla na tumatakbo nang sabay-sabay.

Para sa isang tatlong-strand na makina, ang magagamit na puwersa ng pagguhit ay dapat sumaklaw sa pinagsamang pangangailangan ng lahat ng tatlong workpiece. Ang isang 5-toneladang modelo ay maaaring sapat para sa tatlong maliliit na tubo na may katamtamang pagbabawas, habang ang mga modelong may mataas na tonelada ay mas angkop para sa mas malalaking seksyon, mas mataas na lakas na bakal o hinihingi ang mga pagbabawas.

Mahalaga ang stroke kapag gumagawa ng mga produkto na matagal nang iginuhit. Ang isang mas mahabang stroke ay maaaring mabawasan ang bilang ng mga cycle ng pagguhit na kinakailangan para sa isang naibigay na natapos na haba, ngunit pinapataas din nito ang footprint ng makina. Samakatuwid, ang bilis ng pagguhit ay dapat suriin kasama ng paghawak ng materyal, pagpapadulas at kapasidad sa pagbaba ng agos sa paggupit sa halip na isaalang-alang bilang isang nakahiwalay na numero.

Parameter ng Teknolohiya FR-50 FR-76 FR-100 FR-120
Max. lakas ng pagguhit (tonelada) 5 10 15 20
Max. drawing stroke (m) 7 8 8 9
Bilis ng pagguhit (m/min) 28 28 25 25
Carriage return motor (kW) 0.75 0.75 1.1 2.2
Modelo ng reducer ZQ550 ZQ650 ZQ850 ZQ1000
Chain pitch 2.5" 3" 4" 3" dobleng hilera
Pangunahing kapangyarihan ng motor (kW) 22 30 45 55
Pangkalahatang dimensyon L × W × H (mm) 17000 × 1300 × 1600 17500 × 1350 × 1600 18000 × 1400 × 1600 23000 × 2200 × 1800

Karaniwang pagsasaayos:drawing machine, main drive motor, reducer, double-chain transmission, drawing carriage, rotary indexing back bench, triple die holder, PLC control system at HMI. Ang kagamitan sa mandrel ay ibinibigay para sa mga configuration ng pagguhit ng tubo.

Opsyonal na kagamitan:pointing unit, customized stroke, karagdagang feeding at discharge automation, tooling at application-specific na mandrel system.

Mga aplikasyon

Mga Bahagi ng Automotive at Motorsiklo

Ginagamit para sa mga shock absorber tubes, steering column tubes, drive-shaft component at iba pang repeat-production tubular parts. Ang isang tier-1 na automotive supplier na gumagamit ng FR-100 three-line rotary drawbench ay maaaring magproseso ng tatlong tubo sa bawat stroke, na binabawasan ang pangangailangan na magpatakbo ng ilang single-line na makina nang magkatulad. Ang rotary loading system ay partikular na kapaki-pakinabang kapag ang parehong detalye ng tubo ay patuloy na ginagawa.

HVAC at Refrigeration Tubes

Ang mga tubo ng tanso at aluminyo para sa mga heat exchanger at air-conditioning system ay nakikinabang mula sa mataas na throughput at repeatable dimensional na kontrol. Sa isang senaryo ng produksyon ng copper tube, maaaring iproseso ng isang FR-76 ang tatlong tubo nang sabay-sabay habang inihahanda ng rotary bench ang susunod na set, na binabawasan ang downtime na nauugnay sa paglo-load.

Hydraulic at Pneumatic Cylinders

Ang mga maliit na diameter na cylinder tube ay nangangailangan ng kontroladong mga sukat sa labas at, sa maraming mga aplikasyon, pare-pareho ang kapal ng pader. Ang isang FR-120 ay maaaring mapili kapag ang pinagsamang puwersa ng pagguhit ng tatlong bakal na tubo ay nangangailangan ng mas mataas na kapasidad na makina. Nakakatulong ang double-chain arrangement na mapanatili ang balanseng loading sa pagitan ng tatlong strand.

Electrical at Electronics

Ang mga bahagi ng tubular na tanso at aluminyo, mga cooling tube at iba pang mga conductive na seksyon ay maaaring iproseso kung saan ang pag-uulit at dami ng produksyon ay nagbibigay-katwiran sa pagguhit ng multi-strand. Para sa maliliit na guwang na seksyon, ang tatlong-strand na operasyon ay maaaring tumaas ang output nang hindi nangangailangan ng tatlong kumpletong pag-install ng drawbench.

Medikal at Precision Tubing

Ang mga hindi kinakalawang na asero precision tubes at hypotubes ay nangangailangan ng mas mahigpit na kontrol sa proseso kaysa sa pangkalahatang structural tubing. Maaaring gumamit ng FR-50 ang isang senaryo sa produksyon ng medikal na tubing para sa tatlong-strand na pagguhit ng maliliit na hindi kinakalawang na bakal na tubo, na nagiging mas mahalaga ang pagkakahanay at kontrol ng mandrel kaysa sa pinakamataas na puwersa ng pagguhit.

General Engineering

Ang Three Lines Automatic Rotary Cold Drawing Machine ay maaari ding ilapat sa precision bearing tubes, instrumentation tubes, maliit na structural hollow section at iba pang repeat-production tube o bar application kung saan maaaring iguhit ang tatlong magkatulad na workpiece nang magkatulad.

Factory Engineering at Quality Control

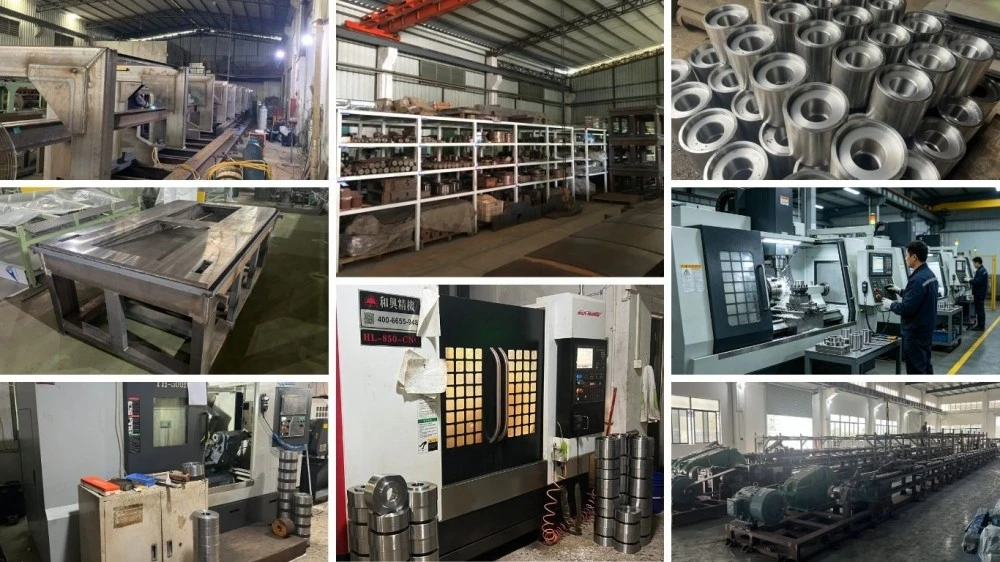
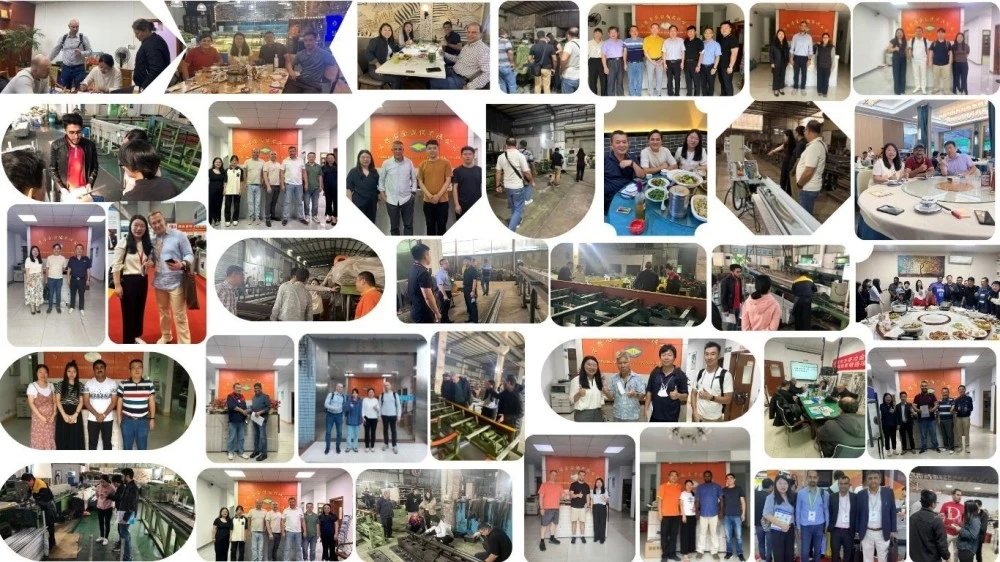
Three Lines Automatic Rotary Cold Drawing Machine Factory

Dongguan Fangrong Metallurgical Equipment Co., Ltd.atYangjiang Fangrong Machinery Co., Ltd.suportahan ang paggawa ng makina, pagpupulong, pagsubok at paghahatid. Nakatuon ang proseso ng produksyon sa mga bahagi na direktang nakakaapekto sa katumpakan ng pagguhit ng tatlong linya: mga riles ng gabay, pagkakahanay ng die-holder, istraktura ng karwahe, paghahatid ng chain at pag-i-index ng rotary.

Proseso ng Produksyon

Three Lines Automatic Rotary Cold Drawing Machine Production Process

1. Application engineering— Ang lakas ng pagguhit, iskedyul ng pagpasa, pag-aayos ng die, mga kinakailangan sa mandrel at pagkakasunud-sunod ng pag-i-index ng rotary ay tinutukoy mula sa materyal ng customer at mga natapos na sukat.

2. Pagsusuri ng materyal— Ang mga pangunahing bahagi ng istruktura at paghahatid ay sinusuri bago ang machining at pagpupulong.

3. Precision machining— Ang mga gabay na riles, mga may hawak ng die at iba pang bahaging kritikal sa pagkakahanay ay ginagawang makina sa mga kinakailangang dimensional tolerance.

4. Pagpupulong sa pagmamaneho at karwahe— Ang gearbox, chain, sprocket, carriage at tensioning na mga bahagi ay pinagsama at sinusuri bago ang huling pagsasama.

5. Tatlong linyang pagkakahanay— Ang tatlong mga posisyon sa pagguhit ay nakahanay upang mabawasan ang pagkakaiba-iba na dulot ng hindi pare-parehong pagpoposisyon ng die.

6. PLC at HMI commissioning— Sinusubukan ang pagguhit, pag-clamping, pag-index, paglabas at pagbabalik.

7. Pagsubok sa pagguhit— Kung saan available ang mga sample ng customer, lahat ng tatlong linya ay maaaring masuri nang sabay-sabay upang suriin ang puwersa ng pagguhit, pagkakapare-pareho ng bilis at mga dimensyon na resulta.

8. Panghuling inspeksyon— Ang mekanikal na operasyon, kaligtasan ng kuryente, pag-igting ng kadena, pagpapadulas, pagtagas ng langis at mga sukat ng tapos na produkto ay sinusuri bago ipadala.

Ang Sinusuri Namin Bago Ipadala

Para sa isang three-line drawbench, ang pagsuri kung tumatakbo lang ang makina ay hindi sapat. Ang mga mahahalagang punto sa pagtanggap ng pabrika ay kung ang tatlong mga posisyon sa pagguhit ay patuloy na gumagana, kung ang karwahe ay nananatiling maayos na nakahanay sa ilalim ng pagkarga, kung ang rotary bench ay nag-index nang tumpak at kung ang mga natapos na produkto mula sa tatlong mga hibla ay nakakatugon sa mga kinakailangang dimensyon.

Bakit FangRong

FangRong Three Lines Automatic Rotary Cold Drawing Machine

Drawbench engineering mula noong 1998
Ang FangRong ay nakabuo ng cold drawing equipment mula noong 1998, na may karanasan sa mechanical transmission, multi-strand drawing, die alignment at automated handling.

Multi-line na karanasan sa produksyon
Ang tatlong-linya na disenyo ay nangangailangan ng higit pa sa pagdaragdag ng dalawang karagdagang dies. Ang force distribution, carriage rigidity, die alignment at synchronization ay lahat ay nakakaapekto kung ang tatlong strand ay gumagawa ng mga maihahambing na resulta. Ang mga salik na ito ay isinasaalang-alang sa panahon ng pagsasaayos ng makina.

Inhinyero na nakabatay sa aplikasyon
Ang pagpili ng modelo ay batay sa materyal, panimulang sukat, tapos na sukat, pagbabawas at kinakailangang output. Maaaring magbigay ang mga customer ng mga detalye ng tubo o bar para sa pagkalkula ng puwersa ng pagguhit at pagpili ng makina bago mag-order.

Pagsubok sa pagtanggap ng pabrika
Ang mga makina ay siniyasat bago ipadala, na may pansin sa tatlong-linya na pag-synchronize, mekanikal na operasyon, mga kontrol sa kuryente at pagganap ng pagguhit. Maaaring gamitin ang materyal ng customer para sa pagsubok kapag naibigay nang maaga ang mga sample.

Pag-install at pag-commissioning
Sinasaklaw ng suporta ang mga guhit ng pundasyon, pangangasiwa sa pag-install, pagkomisyon, pagsasanay sa operator, mga ekstrang bahagi at malayuang pag-troubleshoot.

Mga Sertipikasyon at Naaangkop na Pamantayan

Three Lines Automatic Rotary Cold Drawing Machine Certifications

ISO 9001:2015— Sistema ng pamamahala ng kalidad na sumasaklaw sa nauugnay na disenyo, pagmamanupaktura at proseso ng serbisyo. Certificate No. UQ231211R1.

Pagmarka ng CE— Ang mga karaniwang modelo ng FR ay ibinibigay para sa pagsunod sa naaangkop na mga kinakailangan sa kaligtasan ng makinarya sa Europa. Tinutukoy ng ibinigay na dokumentasyon ng makina ang mga naaangkop na direktiba, pamantayan at batayan ng pagtatasa ng pagsunod para sa iniutos na pagsasaayos.

SGS Inspeksyon— Maaaring isaayos ang third-party na inspeksyon ayon sa mga kinakailangan ng proyekto at napagkasunduang saklaw ng inspeksyon.

Disenyo ng makina na naka-patent— Ang FangRong ay bumuo ng mga patented na teknolohiya na sumasaklaw sa mga lugar tulad ng chain tensioning, multi-strand die holding at quick-change mandrel system.

Mahalaga para sa mga mamimili sa EU:Dapat suriin ang pagsunod sa CE laban sa kumpletong pagsasaayos ng makina at ang mga regulasyong naaangkop sa oras ng paglalagay ng makina sa merkado ng EU. Ang eksaktong Deklarasyon ng Pagsunod at naaangkop na mga pamantayan ng EN ay dapat na kumpirmahin kasama ng quotation at teknikal na dokumentasyon.

MOQ at Paghahatid

MOQ:1 set. Para sa mga paulit-ulit na pagbili o mga proyekto ng maramihang makina, ang tiered na pagpepresyo ay maaaring banggitin ayon sa dami at pagsasaayos.

Dami ng Order Pagpepresyo Mga Tala
1 set Karaniwang presyo ng yunit - sinipi Angkop para sa mga proyekto ng isang makina
2-4 set Presyo ng volume — sinipi Depende ang presyo sa magkapareho o customized na mga configuration
5+ set Presyo ng proyekto — sinipi Available ang espesyal na presyo para sa mga batch order

Paghahatid para sa karaniwang mga order:humigit-kumulang30-60 arawpara sa karaniwang mga configuration ng FR-50 at FR-76, napapailalim sa mga huling detalye, iskedyul ng produksyon at mga tuntunin sa pagbabayad.

Paghahatid para sa mas mataas na kapasidad na karaniwang mga order:humigit-kumulang90-120 arawpara sa FR-100 at FR-120, depende sa configuration at iskedyul ng produksyon.

Mga pinabilis na order:maaaring masuri ang isang pinabilis na iskedyul ng produksyon bago ang pagkumpirma ng order. Ang aktwal na pinabilis na lead time ay nakasalalay sa modelo ng makina, pag-customize, availability ng bahagi at kapasidad ng pabrika at dapat kumpirmahin sa kontrata ng pagbili sa halip na i-advertise bilang isang nakapirming numero.

Para sa tumpak na sipi, ibigay anggrado ng materyal, panimulang OD at kapal ng pader, tapos na OD at kapal ng pader, haba ng tubo o bar, kinakailangang output, bilang ng mga drawing pass at destination port. Tinutukoy ng mga parameter na ito ang tonelada ng makina, tooling at configuration ng produksyon.

Packaging at Pagpapadala

Three Lines Automatic Rotary Cold Drawing Machine Packaging and Shipping

Ang Three Lines Automatic Rotary Cold Drawing Machine ay inihanda para sa internasyonal na transportasyon na may export packaging, moisture protection at corrosion protection para sa mga nakalantad na machine at mekanikal na bahagi. Maaaring paghiwalayin ang malalaking pagtitipon kung kinakailangan ng mga sukat ng lalagyan at mga kaayusan sa transportasyon.

Bago ipadala, dapat kumpirmahin ang listahan ng pag-iimpake, mga sukat ng makina, kabuuang timbang at pag-aayos ng pagkarga dahil ang mga makina ng FR-series ay mahahabang kagamitan na may kabuuang haba na humigit-kumulang 17-23 metro. Samakatuwid, ang pagpili ng container at pag-load ng pabrika ay kailangang planuhin bago ipadala sa halip na matapos makumpleto ang makina.

FAQ

1. Paano ko pipiliin ang tamang modelo para sa aking tube o bar?

Ang pagpili ng modelo ay higit sa lahat ay nakasalalay sa diameter ng workpiece, materyal, kinakailangang pagbawas sa bawat pass, lakas ng pagguhit at dami ng produksyon. Ang FR-50 at FR-76 ay angkop para sa mas maliit na laki ng tubo at bar, habang ang FR-100 at FR-120 ay inilaan para sa mas malalaking diameter at mas mataas na pag-load ng drawing. Para sa tumpak na rekomendasyon, ibigay ang materyal na grado, panimulang diameter, tapos na lapad, kapal ng pader at kinakailangang output.

2. Ano ang bentahe ng three-line rotary cold drawing machine?

Maaaring iproseso ng makina ang tatlong workpiece sa parehong cycle ng pagguhit, na ginagawa itong kapaki-pakinabang kapag mataas ang dami ng produksyon ngunit ayaw ng pabrika na mag-install ng tatlong magkahiwalay na drawbench. Inililipat ng rotary indexing system ang susunod na workpiece sa posisyon ng pagguhit, na binabawasan ang paulit-ulit na paglo-load at pagbabawas sa pagitan ng mga cycle. Ang aktwal na kalamangan sa pagiging produktibo ay nakasalalay sa materyal, haba ng pagguhit, pagbawas at oras ng paglo-load.

3. Anong mga materyales ang maaaring iproseso ng tatlong linyang drawbench na ito?

Maaaring i-configure ang makina para sa carbon steel, hindi kinakalawang na asero, tanso, aluminyo at mga piling materyales ng haluang metal. Ang lakas at ductility ng materyal ay tumutukoy sa kinakailangang puwersa ng pagguhit, disenyo ng die at pinapayagang pagbabawas. Halimbawa, ang hindi kinakalawang na asero ay karaniwang nangangailangan ng mas kontroladong pagbabawas at pagpapadulas kaysa sa mas malambot na tanso o aluminyo na haluang metal.

4. Anong pagbabawas ang maaaring makamit sa isang drawing pass?

Ang mga karaniwang pagbabawas ay humigit-kumulang 25–35% para sa carbon steel at 15–25% para sa hindi kinakalawang na asero at iba pang mas mataas na lakas na mga haluang metal, depende sa panimulang kondisyon, geometry ng tubo, tooling at lubrication. Ang maximum na praktikal na pagbabawas ay dapat kalkulahin mula sa aktwal na materyal at dimensional na mga kinakailangan sa halip na piliin lamang mula sa nominal na puwersa ng pagguhit ng makina.

5. Maaari bang mapanatili ng makina ang mahigpit na dimensional tolerances?

Oo, kapag ang tamang die, mandrel, paghahanda ng materyal at mga kondisyon ng pagpapadulas ay ginagamit. Ang tatlong-linya na configuration ay idinisenyo para sa paulit-ulit na pagguhit ng tubo at bar, habang ang panghuling katumpakan ng dimensyon ay nakasalalay din sa mga papasok na materyal na pagpapaubaya at kondisyon ng tooling. Para sa mga application na nangangailangan ng mahigpit na ID, OD o kontrol sa kapal ng pader, dapat na tukuyin ang kinakailangang pagpapaubaya bago ang panipi.

6. Kasama ba sa karaniwang makina ang die, mandrel at control system?

Maaaring kabilang sa karaniwang configuration ang pangunahing drive system, gearbox, double-chain drawing mechanism, drawing carriage, three-line die holder, mandrel system, rotary bench, PLC at HMI control system. Dapat kumpirmahin ang configuration ng tooling ayon sa mga sukat at materyal ng tube o bar ng customer. Maaaring tukuyin ang mga espesyal na mandrel, dies o awtomatikong handling equipment kung kinakailangan.

7. Gaano katagal bago gawin at maihatid ang makina?

Ang karaniwang oras ng produksyon ay humigit-kumulang 30–60 araw para sa FR-50 at FR-76 na mga modelo at mga 90–120 araw para sa mas malalaking FR-100 at FR-120 na makina. Maaaring magbago ang mga panahong ito ayon sa pagsasaayos ng makina, tooling, automation at pagkarga ng produksyon ng pabrika. Kung kailangan ng pinabilis na order, dapat na kumpirmahin ang available na production slot bago ibigay ang purchase order.

8. Anong impormasyon ang dapat kong ibigay upang makakuha ng tumpak na panipi?

Ibigay ang materyal na grado, uri ng tubo o bar, simula at natapos na mga sukat, haba ng pagguhit, kinakailangang pagbawas, target na kapasidad ng produksyon, mga kinakailangan sa tooling at supply ng kuryente. Para sa commercial quotation, dapat ding kumpirmahin ng supplier ang MOQ, quantity-based unit price, FOB price at pinangalanang departure port, standard o pinabilis na oras ng paghahatid, warranty terms at may kasamang spare parts. Pinipigilan nito ang naka-quote na configuration ng makina na maging iba sa kinakailangan sa produksyon.

Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
Sabihin sa amin ang tungkol sa iyong materyal, mga detalye ng produkto, proseso ng produksyon at mga kinakailangan sa kagamitan. Maaaring talakayin ng FangRong ang angkop na Cold Drawing Machine, Drawing Dies, Straightening Machine at mga customized na solusyon para sa iyong aplikasyon.
Rating:
5.0
X
Gumagamit kami ng cookies para mag-alok sa iyo ng mas magandang karanasan sa pagba-browse, pag-aralan ang trapiko sa site at i-personalize ang content. Sa paggamit ng site na ito, sumasang-ayon ka sa aming paggamit ng cookies. Patakaran sa Privacy
TanggihanTanggapin