Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
Ang mga drawing dies ay precision forming tool na ginagamit upang bawasan ang cross-section ng mga metal tube, bar, rod, at wire habang kinokontrol ang natapos na diameter, profile, at kondisyon sa ibabaw. Sa halip na tanggalin ang materyal sa pamamagitan ng pagputol, ang workpiece ay hinihila sa isang mas maliit na butas ng die, na nagiging sanhi ng kinokontrol na plastic deformation.
Namatay ang Tungsten Steel at Namatay ang Diamonday dalawang pangunahing opsyon sa tooling na ginagamit sa malamig na pagguhit. Sa mga teknikal na termino, karamihan sa mga produktong ibinebenta bilang tungsten steel dies ay ginawa mula sa cemented tungsten carbide, habang ang diamond dies ay gumagamit ng natural na brilyante, polycrystalline diamond (PCD), o isang brilyante na pinahiran ng substrate. Ang naaangkop na pagpipilian ay nakasalalay sa materyal ng workpiece, pagbawas sa bawat pass, bilis ng pagguhit, pagpapadulas, dimensional tolerance, at inaasahang dami ng produksyon.
Ang pagbubukas ng die ay hindi lamang isang butas na may nakapirming diameter. Tinutukoy ng panloob na geometry nito kung paano pumapasok ang materyal sa die, sumasailalim sa pagbawas, nakikipag-ugnay sa ibabaw ng tindig, at lumabas sa tool. Ang isang maliit na pagbabago sa anggulo ng diskarte, haba ng tindig, o tapos na pagbubukas ay maaaring makaapekto sa puwersa ng pagguhit, pagtatapos sa ibabaw, katatagan ng dimensional, at pagkasuot ng die.
Ang isang tipikal na drawing die ay naglalaman ng ilang functional zone:
Ang eksaktong geometry ay dapat piliin ayon sa materyal, ratio ng pagbabawas, laki ng workpiece, sistema ng pagpapadulas, at bilis ng pagguhit sa halip na kopyahin mula sa isang karaniwang die nang hindi isinasaalang-alang ang proseso.
Ang tungsten carbide drawing dies ay ginawa mula sa cemented carbide, na karaniwang binubuo ng mga particle ng tungsten carbide na nakagapos sa isang metallic binder tulad ng cobalt. Ang mga grado gaya ng YG6 at YG8 ay karaniwang ginagamit sa carbide tooling, bagama't ang naaangkop na grado ay nakadepende sa drawing material at mga kondisyon ng pagpapatakbo.
Ang Carbide ay nagbibigay ng praktikal na kumbinasyon ng tigas, wear resistance, compressive strength, at manufacturing cost. Ito ay malawakang ginagamit para sa general-purpose tube, bar, rod, at wire drawing, lalo na kung saan ang proseso ay hindi nagbibigay-katwiran sa mas mataas na halaga ng isang diamond working surface.
Ang mga karaniwang kadahilanan sa pagpili ng carbide die ay kinabibilangan ng:
Ang mga marka ng karbida ay hindi dapat piliin sa pamamagitan lamang ng katigasan. Maaaring baguhin ng pagtaas ng nilalaman ng binder ang pagiging matigas at pag-uugali ng pagsusuot, kaya kailangang tumugma ang die grade sa aktwal na kumbinasyon ng mga kondisyon ng pagkarga, materyal, at pagguhit.
Gumagamit ang diamond dies ng diamond working zone kung saan kinakailangan ang napakataas na tigas at wear resistance. Depende sa application, ang gumaganang elemento ay maaaring natural na brilyante, PCD, o isang CVD diamond coating. Ang mga konstruksyon na ito ay partikular na may kaugnayan kapag ang pagkasuot ng die, dimensional drift, o kalidad ng ibabaw ay nagiging pangunahing alalahanin sa produksyon.
Kung ikukumpara sa kumbensyonal na carbide tooling, ang diamond dies ay nangangailangan ng mas mataas na initial tooling investment, kaya ang halaga ng mga ito ay dapat na masuri ayon sa dami ng produksyon, pinapayagang dimensional variation, die replacement frequency, at ang halaga ng iginuhit na produkto.
Ang polycrystalline na brilyante ay ginawa mula sa mga particle ng brilyante na pinagsama sa isang gumaganang katawan, na karaniwang sinusuportahan ng isang sementadong carbide substrate. Ang multiple-crystal na istraktura ay nagbibigay ng kumbinasyon ng wear resistance at praktikal na mekanikal na lakas.
Ang PCD ay madalas na isinasaalang-alang para sa tuluy-tuloy na produksyon kung saan ang carbide wear ay nagiging isang limitasyon na kadahilanan. Ito ay maaaring gamitin para sa tanso, aluminyo, piniling bakal at haluang metal na mga aplikasyon ng wire, at iba pang mga proseso kung saan ang mga kondisyon ng pagguhit ay tugma sa grado ng PCD at geometry.
Ang natural na dies ay gumagamit ng isang napiling solong brilyante bilang gumaganang elemento. Tradisyonal na nauugnay ang mga ito sa pinong at precision wire drawing kung saan kinakailangan ang isang napakakinis, tumpak na tapos na ibabaw ng tindig.
Ang magagamit na laki ng bato at geometry ay maaaring limitahan ang praktikal na aplikasyon ng natural na brilyante para sa mas malaking openings. Para sa kadahilanang ito, ang natural na brilyante ay mas karaniwang isinasaalang-alang kung saan ang tapos na produkto ay may mataas na halaga o kung saan ang fine dimensional at mga kinakailangan sa ibabaw ay nagbibigay-katwiran sa gastos ng tooling.
Gumagamit ang CVD diamond dies ng substrate, karaniwang cemented carbide, na may diamond layer na nakadeposito sa gumaganang surface sa pamamagitan ng chemical vapor deposition. Ang teknolohiya ay nagpapahintulot sa isang diamond working surface na mabuo sa isang mas malaki o iba ang pagkakagawa ng substrate sa halip na ganap na umasa sa isang natural na elemento ng brilyante.
Ang CVD diamond coatings ay pinag-aralan para sa pagguhit ng mga aplikasyon dahil ang ibabaw ng brilyante ay maaaring magbigay ng mataas na wear resistance at paborableng tribological na katangian. Gayunpaman, ang coating adhesion, paghahanda ng substrate, kapal ng coating, bore geometry, at final polishing ay lahat ay nakakaapekto sa natapos na tool, kaya dapat suriin ang CVD ayon sa partikular na proseso ng pagguhit sa halip na ituring bilang isang unibersal na kapalit para sa carbide o iba pang diamond dies.
Ang pagpili sa pagitan ngNamatay ang Tungsten Steel at Namatay ang Diamonddapat magsimula sa problema sa produksyon kaysa sa materyal na die mismo. Ang carbide die ay maaaring ang mas naaangkop na opsyon para sa pangkalahatang layunin na pagguhit, madalas na pagbabago ng laki, pagsubok na produksyon, o mga proseso kung saan ang gastos sa tool ay isang pangunahing pagsasaalang-alang. Ang isang diamond-based na die ay nagiging mas kaakit-akit kapag ang wear resistance, dimensional stability, surface requirements, o matagal na production run ay nagbibigay-katwiran sa karagdagang tooling investment.
| Uri ng Mamatay | Pangunahing Katangian | Mga Karaniwang Pagsasaalang-alang |
|---|---|---|
| Tungsten Carbide | Matigas, lumalaban sa pagsusuot, medyo matipid | General-purpose tube, bar, rod, at wire drawing |
| PCD | Mataas na wear resistance at dimensional na katatagan | Mahabang pagpapatakbo ng produksyon at mga aplikasyon kung saan ang carbide wear ay makabuluhan |
| Likas na Brilyante | Napakahusay, matatag na gumaganang ibabaw | Pinong wire at mga application na may hinihinging mga kinakailangan sa ibabaw at dimensional |
| Pinahiran ng CVD Diamond | Diamond working layer sa isang substrate | Mga application na nangangailangan ng ibabaw ng brilyante na may coated die construction |
Walang solong materyal na mamatay na pinakamainam para sa bawat operasyon ng pagguhit. Halimbawa, ang pagpili ng diamond die para sa mababang volume na proseso na may madalas na pagbabago sa diameter ay maaaring hindi magbigay ng makabuluhang kalamangan sa produksyon, habang ang paggamit ng conventional carbide die sa high-volume na fine-wire na application ay maaaring magresulta sa labis na pagkasira at dimensional drift.
Para sa tumpak na disenyo ng die, ang supplier ng die ay nangangailangan ng higit sa natapos na diameter. Karaniwang kinakailangan ang sumusunod na impormasyon sa proseso:
| Parameter | Bakit Ito Mahalaga |
|---|---|
| Materyal ng workpiece | Tinutukoy ang pag-uugali ng pagpapapangit, paglo-load ng die, mekanismo ng pagsusuot, at angkop na materyal ng die |
| Papasok na laki | Ginagamit upang matukoy ang kinakailangang pagbabawas at pagbubukas ng mamatay |
| Tapos na laki | Tinutukoy ang target na bearing diameter at dimensional tolerance |
| Pagbawas sa bawat pass | Direktang nakakaapekto sa puwersa ng pagguhit, pagbuo ng init, at paglo-load ng mamatay |
| Bilis ng pagguhit | Nakakaimpluwensya sa alitan, temperatura, gawi ng pampadulas, at pagkasuot |
| Lubrication | Nakakaapekto sa friction, surface finish, drawing force, at tool life |
| Kinakailangang pagpaparaya | Tinutukoy ang disenyo ng tindig at mga kinakailangan sa pagtatapos |
| Kinakailangan sa ibabaw | Tumutulong na matukoy ang working-surface na materyal at detalye ng polishing |
Para sa mga kasalukuyang linya ng produksyon, ang pagbibigay ng kasalukuyang die drawing, mga pagod na die na dimensyon, sample workpiece, at aktwal na mga parameter ng drawing ay maaaring higit pang mapabuti ang katumpakan ng kapalit na disenyo ng die.
Ang pagguhit ng tubo ay nangangailangan ng kontrol sa parehong diameter sa labas at, depende sa proseso, ang diameter sa loob. Ang iba't ibang paraan ng pagguhit ng tubo ay maaaring gumamit ng isang die na nag-iisa, isang nakapirming plug, isang lumulutang na plug, o iba pang panloob na pagsasaayos ng tool. Ang die geometry samakatuwid ay kailangang itugma sa kumpletong proseso ng pagguhit ng tubo sa halip na piliin lamang mula sa natapos na diameter sa labas.
Kabilang sa mahahalagang salik ang materyal ng tubo, kapal ng pader, papasok na OD at ID, pagbabawas sa bawat pass, pagsasaayos ng mandrel o plug, pampadulas, at kinakailangang dimensional tolerance.
Ang pagguhit ng bar at rod ay karaniwang nagsasangkot ng mga solidong cross-section, kaya kinokontrol ng die ang pagbabawas mula sa papasok na diameter o profile hanggang sa natapos na laki. Ang kinakailangang materyal na mamatay ay depende sa haluang metal, tigas, iskedyul ng pagbabawas, puwersa ng pagguhit, at dami ng produksyon.
Para sa carbon steel, hindi kinakalawang na asero, tanso, aluminyo, at mga espesyal na haluang metal, ang die geometry ay dapat na binuo sa paligid ng aktwal na pag-uugali ng materyal. Ang isang die na idinisenyo para sa isang malambot na non-ferrous na haluang metal ay hindi dapat basta kopyahin para sa mas mataas na lakas na aplikasyon ng bakal.
Ang pagguhit ng wire ay nagbibigay ng higit na diin sa kalidad ng bearing, surface finish, dimensional consistency, at wear dahil ang maliliit na pagbabago sa die opening ay maaaring makaapekto sa natapos na wire diameter. Para sa pino at mataas na volume na produksyon ng wire, ang PCD, natural na brilyante, at CVD na mga konstruksyon na pinahiran ng diamante ay maaaring isaalang-alang kasama ng mga conventional carbide dies.
Para sa multi-pass wire drawing, ang pagpili ng die ay dapat ding isaalang-alang bilang bahagi ng kumpletong iskedyul ng pass. Ang pagbabawas na itinalaga sa bawat die, papasok na kondisyon ng wire, pagpapadulas, bilis ng pagguhit, at paglamig ay maaaring makaimpluwensya sa aktwal na pagganap ng tooling.
Hindi lahat ng application sa pagguhit ay gumagamit ng mga bilog na produkto. Maaaring idisenyo ang mga drawing dies para sa parisukat, hugis-parihaba, heksagonal, hugis-itlog, sektor, at iba pang hindi bilog na mga profile kapag pinapayagan ito ng proseso ng pagbuo at materyal.
Ang hugis na disenyo ng die ay nangangailangan ng higit pa sa pagpapalit ng panghuling pambungad na profile. Ang radius ng sulok, pagbawas ng distribusyon, haba ng tindig, geometry ng pagpasok, daloy ng materyal, at pagkakahanay lahat ay nakakaapekto sa natapos na profile. Para sa mga kumplikadong seksyon, ang disenyo ng die ay dapat na binuo mula sa aktwal na papasok at tapos na mga dimensyon sa halip na mula sa isang nominal na pangalan ng hugis lamang.
Ang ruta ng pagmamanupaktura ay depende sa napiling die material at construction. Kasama sa karaniwang proseso ang pagpili ng materyal, blankong paghahanda, rough machining, forming o sintering kung saan naaangkop, precision grinding, bore finishing, polishing, casing o mounting, at panghuling inspeksyon.
Para sa diamond at diamond-coated dies, kailangan ng karagdagang atensyon para sa working element, substrate preparation, bonding o coating condition, bore geometry, at final surface treatment.
Ang mga rekord ng inspeksyon ay maaaring itugma sa numero ng pagkakakilanlan ng die upang suportahan ang pagpapalit na pag-order at pagkasubaybay sa produksyon.
Ang die wear ay karaniwang unti-unting nabubuo sa working zone. Kasama sa mga karaniwang palatandaan ang pagtaas ng natapos na diameter, pagkawala ng dimensional consistency, mga gasgas sa iginuhit na produkto, mga pagbabago sa puwersa ng pagguhit, o nakikitang pagkasira sa lugar ng tindig.
Kapag pinahihintulutan ng pagtatayo ng die ang muling paggiling o pag-repolish, ang desisyon ay dapat na nakabatay sa natitirang geometry ng die at ang kinakailangang tapos na laki. Ang simpleng pag-polish ng pagod na die nang hindi nire-restore ang tamang geometry ay maaaring hindi makalutas ng mga problema sa dimensional o surface.
Ang wastong pagkakahanay, malinis na papasok na materyal, epektibong pagpapadulas, at kontrol sa mga parameter ng pagguhit ay pare-parehong mahalaga. Kahit na ang isang high-wear-resistance die ay maaaring makaranas ng maagang pinsala kung ang workpiece ay pumasok sa die off-center, nagdadala ng sukat o kontaminasyon, o gumagana sa ilalim ng hindi angkop na mga kondisyon ng pagpapadulas.
Namatay ang Tungsten Steel at Namatay ang Diamondhindi dapat ikumpara lamang sa presyo ng pagbili o nominal na tigas. Ang mas kapaki-pakinabang na paghahambing ay kung paano gumaganap ang bawat die sa ilalim ng aktwal na kumbinasyon ng materyal, pagbabawas, bilis, pagpapadulas, pagpapaubaya, at dami ng produksyon.
Para sa isang maikling takbo ng produksyon, ang carbide ay maaaring magbigay ng sapat na buhay ng serbisyo nang walang hindi kinakailangang pamumuhunan sa tooling. Para sa tuluy-tuloy na produksyon kung saan ang madalas na pagpapalit ng die ay nagdudulot ng downtime o dimensional drift, ang PCD o isa pang construction na nakabatay sa brilyante ay maaaring magbigay ng mas malakas na kaso sa ekonomiya. Ang tamang desisyon ay nakasalalay sa masusukat na mga kondisyon ng produksyon sa halip na isang pangkalahatang pag-aangkin na ang isang materyal ay palaging mas mataas.
Ang FangRong ay may higit sa 26 na taon ng cold drawing equipment at process engineering experience, na sumusuporta sa mga application na kinasasangkutan ng tube, bar, rod, at wire drawing. Ang mga drawing dies ay binuo kaugnay ng proseso ng pagguhit, kabilang ang papasok na materyal, iskedyul ng pagbabawas, mga natapos na sukat, at mga kondisyon ng makina.
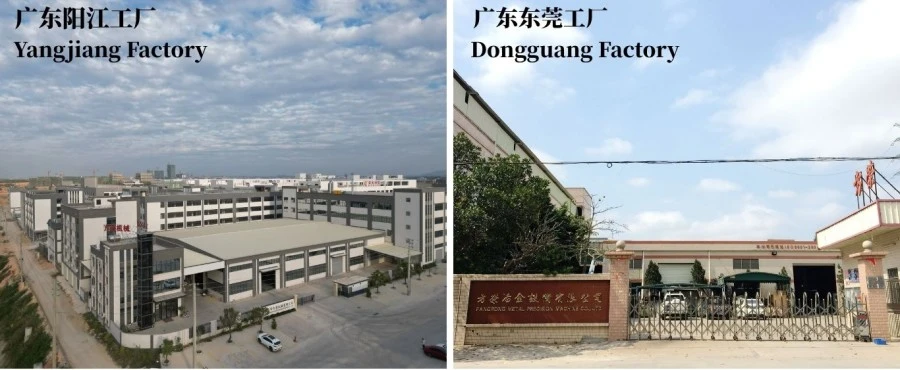
Sinusuportahan ng aming dalawang pasilidad sa pagmamanupaktura ang machining, assembly, testing, at teknikal na pag-develop para sa cold drawing equipment at kaugnay na tooling. Ang mga detalye ng die ay maaaring mabuo mula sa mga guhit ng customer, umiiral na mga sample ng die, mga sukat ng workpiece, o aktwal na mga kinakailangan sa produksyon.
Kung saan ang aplikasyon ay mahirap tukuyin mula sa mga guhit lamang, ang mga sample ng produksyon ay maaaring gamitin upang i-verify ang die geometry at mga kinakailangan sa proseso bago ang huling produksyon.
Kasama sa aming daloy ng trabaho sa pagmamanupaktura ang pagsusuri sa engineering, inspeksyon ng materyal, machining, precision finishing, pagpupulong kung kinakailangan, dimensional na inspeksyon, at panghuling pagsusuri sa kalidad.
Ang kontrol sa kalidad ay nakatuon sa mga sukat at gumaganang geometry na direktang nakakaapekto sa pagganap ng pagguhit. Para sa mga customized na dies, ang panghuling inspeksyon ay itinugma laban sa aprubadong drawing o teknikal na detalye bago ipadala.
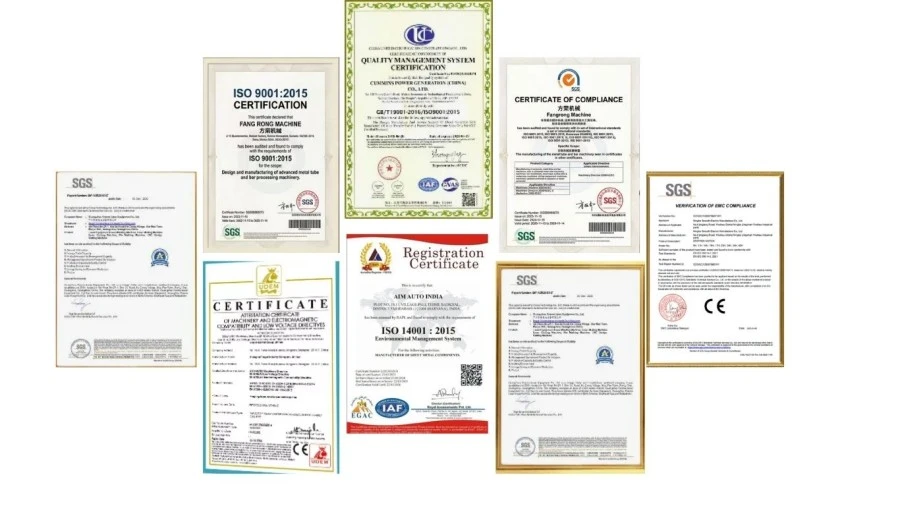
Gumagana ang FangRong sa ilalim ng isang ISO 9001:2015 na sistema ng pamamahala ng kalidad at nakakuha ng mga certification na nauugnay sa CE at SGS at dokumentasyon ng inspeksyon para sa naaangkop na kagamitan. Ang kumpanya ay may hawak din ng mga pambansang patent na sumasaklaw sa makinarya at teknolohiya ng engineering nito.
Ang mga sertipikasyon ng kagamitan na ito ay hindi dapat bigyang-kahulugan bilang sertipikasyon ng bawat indibidwal na drawing die. Para sa mga order ng tooling, materyal na grado, dimensional na inspeksyon, geometry, at mga teknikal na kinakailangan na partikular sa customer ang may-katuturang pamantayan sa kalidad.
Ang mga drawing dies ay nakabalot ayon sa kanilang laki, pagkakabuo, at sensitivity ng working surface. Pinoprotektahan ang mga lugar ng pagtatrabaho sa katumpakan laban sa epekto, kontaminasyon, at kahalumigmigan sa panahon ng transportasyon. Maaaring isaayos ang export packing para sa mga indibidwal na dies, tooling set, o pinagsamang mga order ng kagamitan.
Nagbibigay ang Tungsten carbide ng praktikal na kumbinasyon ng tigas, resistensya ng pagsusuot, tigas, at gastos sa tooling para sa maraming pangkalahatang aplikasyon sa pagguhit. Ang mga diamond dies ay karaniwang nagbibigay ng mas mataas na wear resistance at isinasaalang-alang kapag ang dami ng produksyon, fine dimensional na kontrol, o mga kinakailangan sa ibabaw ay nagbibigay-katwiran sa mas mataas na gastos sa tooling.
Parehong carbide at diamond-based dies ay maaaring gamitin para sa tanso at aluminyo. Ang pagpili ay depende sa haluang metal, tigas, pagbabawas, bilis ng pagguhit, pagpapadulas, tapos na pagpapaubaya, at dami ng produksyon. Ang PCD at iba pang mga konstruksyon ng brilyante ay madalas na isinasaalang-alang kapag ang wear o dimensional drift ay naging isang makabuluhang isyu sa produksyon.
Oo. Maaaring idisenyo ang mga drawing dies para sa square, rectangular, hexagonal, oval, sector, at iba pang custom na profile. Dapat ibigay ng customer ang papasok na profile, natapos na profile, materyal, iskedyul ng pagbabawas, at mga kinakailangan sa pagpapaubaya upang mabuo nang tama ang die geometry.
Ang pagpili ay pangunahing nakadepende sa laki ng wire, kinakailangang surface at dimensional na performance, dami ng produksyon, at badyet sa tooling. Ang natural na brilyante ay maaaring maging kapaki-pakinabang para sa mga pinong aplikasyon ng katumpakan, habang ang PCD ay nag-aalok ng ibang kumbinasyon ng wear resistance, flexibility ng construction, at production economics. Dapat suriin ang aktwal na aplikasyon bago piliin ang uri ng die.
Mangyaring ibigay ang materyal na grado, papasok at tapos na mga sukat, pagpapaubaya, pagbabawas sa bawat pass, bilis ng pagguhit, paraan ng pagpapadulas, uri ng die kung alam, at paggamit. Kapaki-pakinabang din ang drawing o sample ng kasalukuyang die, lalo na kapag pinapalitan ang pagod na tooling.
Walang fixed service-life figure na nalalapat sa bawat mamatay. Ang pagsusuot ay depende sa materyal ng workpiece, pagbabawas, bilis, pagpapadulas, pagkakahanay, papasok na kondisyon ng ibabaw, materyal na mamatay, at kinakailangang dimensional tolerance. Ang aktwal na pagsusuot ay dapat na subaybayan sa pamamagitan ng mga sukat ng tapos na produkto at inspeksyon sa ibabaw ng gumagana.
Ang ilang carbide at diamond-based dies ay maaaring i-reground o repolished, depende sa kanilang construction at natitirang working material. Ang bagong laki ng butas at geometry ay dapat na kontrolado sa panahon ng reconditioning; kung hindi, ang mamatay ay maaaring patuloy na makagawa ng mga problema sa dimensional o pang-ibabaw.
Oo. Ang die geometry ay malapit na nauugnay sa proseso ng pagguhit. Kapag ang die ay ibinibigay kasama ng isang malamig na drawbench o drawing line, maaari nating suriin ang mga sukat ng workpiece, iskedyul ng pagbabawas, puwersa ng pagguhit, bilis, pag-aayos ng tool, at kinakailangang tapos na pagpapaubaya bilang isang proseso sa halip na ituring ang die bilang isang nakahiwalay na bahagi.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel