Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
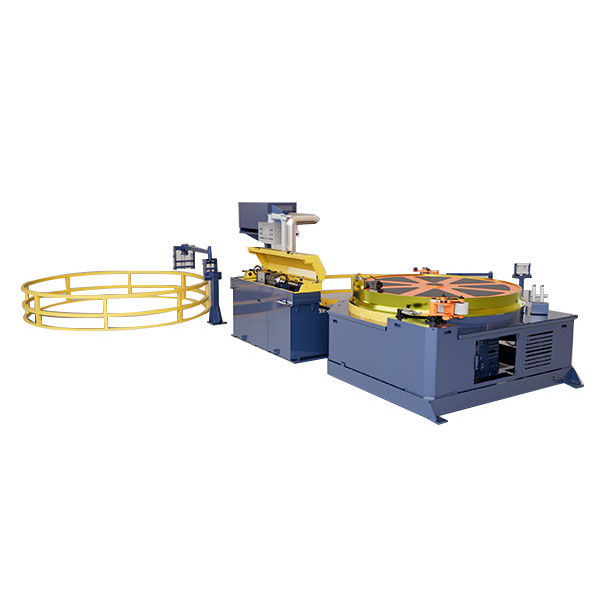
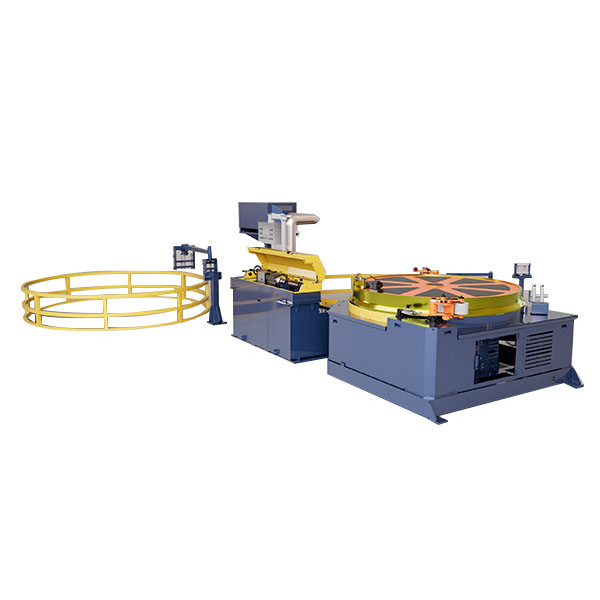
Binabawasan ng Carbon Steel Rotary Swager Machine ang panlabas na diameter ng carbon steel tubes, pipe, solid bars, at rods sa pamamagitan ng radial forging. Gumagana ang maraming dies sa paligid ng workpiece habang umiikot ang spindle, unti-unting bumubuo ng kinakailangang pinababang dulo nang hindi pinuputol ang materyal.
Para sa malamig na pagguhit at mga linya ng pagguhit ng tubo, ang makina ay ginagamit upang maghanda ng mas maliit na tubo o dulo ng bar na maaaring pumasok sa drawing die. Ang parehong proseso ay maaaring gamitin bago ang pag-thread, pagbaluktot, pag-forging, pag-machining, at iba pang mga operasyon na nangangailangan ng pinababang dulo ng workpiece.
Ang isang pinababang dulo ay madalas na kinakailangan bago ang susunod na pagbuo ng operasyon. Sa isang malamig na linya ng pagguhit, halimbawa, ang orihinal na diameter ng tubo ay maaaring masyadong malaki upang dumaan sa drawing die. Binabawasan ng rotary swaging ang napiling seksyon ng dulo ng tubo upang maipasok ito sa die.
Para sa mga solidong bar at rod, ang parehong prinsipyo ay ginagamit kapag ang isang mas maliit na panimulang seksyon ay kailangan para sa pagguhit, pag-forging, pag-machining, o pag-thread. Ang kinakailangang pagbabawas ay tinutukoy ng panimulang diameter, grado ng materyal, panghuling diameter, at haba ng pinababang seksyon.
Ginagawa nitong ang rotary swager na isang makinang pang-preparasyon sa halip na isang kapalit para sa downstream na pagguhit o kagamitan sa pagbubuo.
| item | Rotary Swager Machine | Hydraulic Pointing Machine |
| Paraan ng pagbuo | Paulit-ulit na radial forging sa pamamagitan ng rotating dies | Hydraulic cylinders drive forming dies |
| Materyal na pagpapapangit | Ang materyal ay unti-unting na-compress sa paligid ng workpiece | Ang materyal ay nabuo sa pamamagitan ng kinokontrol na paggalaw ng mamatay |
| Karaniwang gamit | Pinababang tubo at mga dulo ng bar bago ang pagguhit o karagdagang pagproseso | Pagbubuo at pagturo ng dulo ng tubo kung saan mas gusto ang hydraulic pressing |
| Saklaw ng materyal | Carbon steel tubes, pipe, bar at rod; nakasalalay sa pagsasaayos | Ang angkop na hanay ng materyal ay nakasalalay sa pagsasaayos ng makina at mamatay |
| Tapusin ang geometry | Pinababa o tapered na dulo na nabuo ng set ng die | Nabuo ang dulo ayon sa disenyo ng hydraulic die |
| Katangian ng proseso | Paulit-ulit na epekto mula sa maraming direksyon | Ang puwersa ng pagpindot ay inilapat sa pamamagitan ng mga hydraulic cylinder |
Ang mas mahusay na pagpipilian ay depende sa materyal, panimulang sukat, kinakailangang end geometry, haba ng pagbabawas, rate ng produksyon, at kung paano kokonekta ang makina sa susunod na proseso. Para sa isang malamig na linya ng pagguhit, ang mga parameter na ito ay dapat kumpirmahin nang magkasama sa halip na piliin ang swager sa pamamagitan lamang ng maximum na diameter ng tubo.
Ang swaging head ay naglalaman ng maraming hardened dies na nakaayos sa paligid ng workpiece. Sa panahon ng operasyon, ang spindle ay umiikot at ang mga namatay ay paulit-ulit na nakikipag-ugnay sa tubo o bar mula sa iba't ibang direksyon.
Habang gumagalaw ang workpiece sa lugar ng die, ang materyal ay unti-unting pinipiga patungo sa kinakailangang diameter. Dahil ang proseso ay bumubuo sa metal sa halip na alisin ito sa pamamagitan ng pagputol, ang pinababang seksyon ay nananatiling bahagi ng orihinal na workpiece.
Tinutukoy ng die profile ang hugis ng nabuong seksyon. Ang pagpapalit ng set ng die ay nagbibigay-daan sa paggawa ng iba't ibang pinababang diameter at haba ng dulo.
Ang kapasidad ng makina lamang ay hindi tumutukoy sa panghuling itinuro o pinababang dulo. Kailangang isaalang-alang ang panimulang diameter sa labas, kapal ng pader ng tubo, uri ng materyal, kinakailangang panghuling diameter, haba ng pagbabawas, at geometry ng mamatay.
Para sa pagproseso ng tubo, ang kapal ng pader ay partikular na mahalaga. Ang isang tubo at isang solidong bar na may parehong diameter sa labas ay hindi kumikilos sa parehong paraan sa panahon ng pagbubuo ng radial. Ang proseso ng pagguhit na sumusunod ay nangangailangan din ng sapat na pinababang haba at isang angkop na paglipat sa buong laki ng seksyon.
Para sa kadahilanang ito, maaaring piliin ng FangRong ang configuration ng makina at mamatay ayon sa aktwal na detalye ng tubo o bar sa halip na gamitin ang maximum na diameter ng makina bilang tanging pamantayan sa pagpili.
Kasama sa kasalukuyang hanay ng makina ng FangRong ang mga modelong FR-25, FR-76, at FR-100. Ang kanilang mga pangunahing pagkakaiba ay ang maximum na diameter ng workpiece, minimum na pinababang diameter, haba ng mamatay, configuration ng motor, laki ng makina, at timbang.
| Parameter | FR-25 | FR-76 | FR-100 |
| Max. lumiliit na diameter ng tubo | φ25 × T2.0mm | φ76 × T4.0mm | φ100 × T4.0mm |
| Min. lumiliit na diameter ng tubo | φ6mm; palitan ang bottom die φ3mm | φ10mm; baguhin ang ilalim na mamatay φ6mm | φ10mm; baguhin ang ilalim na mamatay φ6mm |
| Ang dami ng mamatay | 4 | 4 | 4 |
| Haba ng mamatay | 60mm | 100mm | 118mm |
| Spindle motor | 4KW-4N | 9KW*6N | 15KW-6N |
| Bilis ng spindle | 238r/min | 220r/min | 220r/min |
| Timbang | 1200KG | 2000KG | 2500KG |
| Mga Dimensyon (L × W × H) | 900 × 1000 × 1300mm | 1000 × 1150 × 1350mm | 1200 × 1200 × 1450mm |
Ang mga pagtutukoy sa itaas ay para sa sanggunian. Ang aktwal na mga parameter ng makina ay maaaring mag-iba ayon sa materyal at mga kinakailangan sa pagproseso. Available ang mga custom na detalye at die configuration.
Ang FR-25 ay inilaan para sa mas maliliit na workpiece, na may maximum na lumiliit na diameter ng pipe na φ25 × T2.0mm. Pinapalawak ng FR-76 ang working range sa φ76 × T4.0mm, habang pinangangasiwaan ng FR-100 ang mga workpiece hanggang φ100 × T4.0mm ayon sa mga nakalistang detalye.
Dapat piliin ang modelo mula sa aktwal na data ng proseso. Ang isang panipi ay karaniwang nangangailangan ng uri ng materyal, tubo o diameter ng bar, kapal ng pader para sa mga tubo, kinakailangang pinababang diameter, pinababang haba ng dulo, haba ng workpiece, at inaasahang kapasidad ng produksyon.
Kung ang Carbon Steel Rotary Swager Machine ay mai-install bago ang isang malamig na drawing machine, ang pagbibigay ng laki ng drawing die at ang kinakailangang entry end ay kapaki-pakinabang din para sa pagtukoy ng die configuration.
Malamig na Mga Linya sa Pagguhit
Inihahanda ng swager ang mga dulo ng tubo o bar para makapasok ang workpiece sa drawing die. Ito ay isa sa mga pangunahing aplikasyon para sa rotary swaging.
Paggawa ng Carbon Steel Tube
Ginagamit upang bawasan ang mga napiling dulo ng tubo bago ang pagguhit at iba pang mga pagpapatakbo ng pagbuo sa ibaba ng agos.
Pagproseso ng Steel Bar at Rod
Ang mga solidong bar at rod ay maaaring bawasan sa dulo para sa pagguhit, forging, machining, o threading operations.
Mga Bahagi ng Automotive
Angkop para sa paghahanda ng mga steel shaft, tubes, rods, at iba pang mga bahagi na nangangailangan ng pinababang seksyon bago ang kasunod na pagproseso.
Construction at Structural Steel Processing
Maaaring gamitin para sa steel rods at tubular na mga produkto kung saan ang dulo ng workpiece ay kailangang bawasan para sa karagdagang pagmamanupaktura.
Mechanical Engineering
Ginagamit bilang isang proseso ng pagtatapos ng paghahanda bago ang machining, pagpupulong, pagguhit, o iba pang tumpak na mga operasyon sa paggawa ng metal.
Kagamitan sa Langis at Gas
Naaangkop sa mga carbon steel tube at iba pang steel workpiece na ginagamit sa pang-industriyang kagamitan, pipeline, at mga kaugnay na proseso ng pagmamanupaktura, na napapailalim sa mga kinakailangan sa materyal at dimensional.
Ang FangRong ay itinatag noong 1998 at may higit sa 26 na taon ng karanasan sa mga straightening machine, cold drawing equipment, at kaugnay na metalurgical machinery.
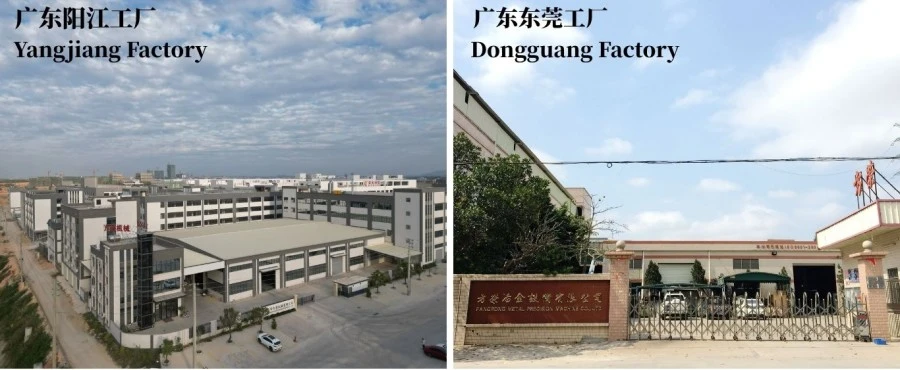
Ang kumpanya ay nagpapatakbo ng dalawang pasilidad sa pagmamanupaktura: Dongguan Fangrong Metallurgical Equipment Co., Ltd. sa Dalang Town, Dongguan City, at Yangjiang Fangrong Machinery Co., Ltd. sa Yangdong District, Yangjiang City.
Ang kagamitan ng FangRong ay naibigay sa mahigit 10,000 customer at ginamit sa mahigit 60 industriya. Ang mga produkto ay ini-export sa higit sa 60 bansa at rehiyon.
Ang pasilidad ng Dongguan ay ang punong-tanggapan at pangunahing manufacturing base, na gumagawa ng mga cold drawing machine, straightening machine, thread rolling equipment, at mga kaugnay na makinarya. Ang pasilidad ng Yangjiang ay nagbibigay ng karagdagang kapasidad sa produksyon at sumusuporta sa paghahatid ng kagamitan.
Nagsasagawa rin ang FangRong ng in-house na pagsubok para sa pagpapatakbo ng makina, katumpakan ng straightness, katatagan ng pagpapatakbo, at pagkakatugma ng materyal.
Ang Carbon Steel Rotary Swager Machine ay binuo sa pamamagitan ng ilang yugto ng produksyon, mula sa paghahanda ng materyal at machining hanggang sa pag-assemble, pag-install ng kuryente, pagsubok, at panghuling pag-iimpake.
Ang mga steel plate, shaft, structural parts, at iba pang bahagi ay inihanda ayon sa disenyo ng makina. Ang pagputol, pagbabarena, paggiling, pag-ikot, at iba pang mga operasyon sa pagma-machine ay ginagamit kung kinakailangan.
Ang spindle, die holder, dies, at mga kaugnay na bahagi ng transmission ay binuo at sinusuri bilang isang kumpletong forming system. Ang mga die na dimensyon ay tumutugma sa kinakailangang hanay ng pagbabawas.
Ang spindle drive, motor, electrical cabinet, mga kontrol, at mga bahagi ng kaligtasan ay naka-install at naka-wire bago i-commissioning ang makina.
Bago ipadala, pinapatakbo ang makina upang suriin ang operasyon ng spindle, pagbuo ng pagkilos, panginginig ng boses, mga kontrol sa kuryente, at katatagan ng pagpapatakbo. Kung saan kinakailangan, ang sample na materyal ay maaaring gamitin upang i-verify ang nabuong resulta.
Pagkatapos ng inspeksyon, ang makina ay inihanda para sa transportasyon na may proteksiyon na packaging na angkop para sa internasyonal na pagpapadala.
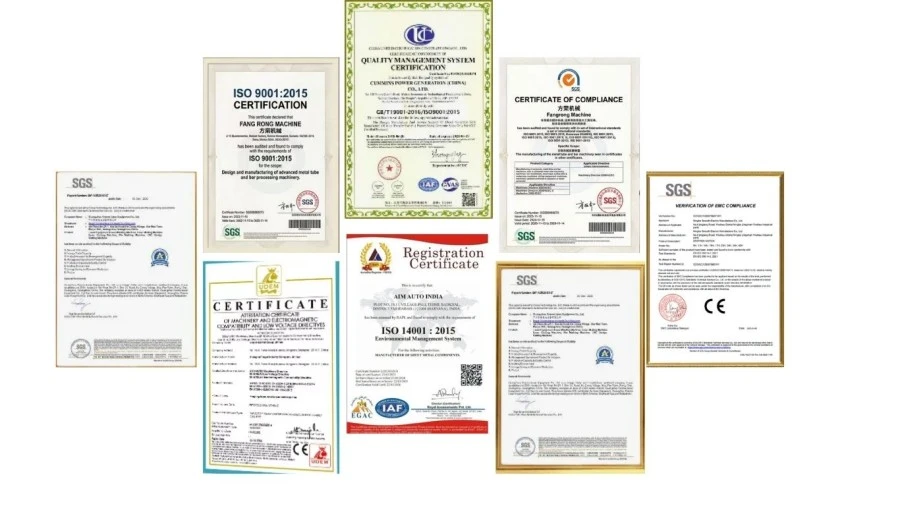
ISO9001:2015— Quality management system na sumasaklaw sa disenyo, produksyon, pag-install, at serbisyo. Certificate No. UQ231211R1.
CE Mark— Ang kagamitan ay sumusunod sa Machinery Directive 2006/42/EC, kabilang ang mga probisyon sa kaligtasan tulad ng mga emergency stop, dalawang kamay na kontrol, at mga light curtain.
SGS Inspeksyon— Malayang inspeksyon na sumasaklaw sa pagganap ng makina at mga tampok na nauugnay sa kaligtasan.
Mga patent— Hawak ng FangRong ang 32 patent ng imbensyon at higit sa 100 patent ng modelo ng utility. Kasama sa mga halimbawa ang patent 2013207829011 para sa isang chain tensioning device, 2008300532117 para sa isang multi-strand die holder, at ZL2015 2 0842922.7 para sa isang mabilis na pagbabago ng mandrel system.
Bago ipadala, ang makina ay siniyasat, pinoprotektahan laban sa pinsala sa transportasyon, at nakaimpake ayon sa paraan ng pagpapadala at mga sukat ng makina. Maaaring talakayin ang mga pagsasaayos ng packaging ayon sa pag-load ng lalagyan at mga kinakailangan sa patutunguhan.
Bakit ginagamit ang rotary swaging bago ang malamig na pagguhit ng mga carbon steel tubes?
Bago ang malamig na pagguhit, ang dulo ng tubo ay karaniwang kailangang bawasan nang sapat upang makapasok sa drawing die. Binubuo ng rotary swaging ang mas maliit na seksyon na ito sa pamamagitan ng radial compression sa halip na putulin ang dulo ng tubo. Ang pinababang seksyon ay maaaring gamitin bilang dulo ng pagpasok para sa operasyon ng pagguhit. Ang kinakailangang diameter at haba ng dulo ay dapat matukoy mula sa drawing die at sa sumusunod na proseso.
Paano naiiba ang rotary swaging sa pag-machining sa dulo ng tubo?
Ang machining ay nag-aalis ng materyal mula sa workpiece, habang binabago ng rotary swaging ang hugis ng umiiral na materyal sa pamamagitan ng paulit-ulit na radial impact. Para sa paghahanda ng tube at bar end, binabawasan ng proseso ng swaging ang napiling seksyon nang hindi gumagawa ng parehong uri ng chips na nabuo sa pamamagitan ng pag-ikot o pagputol.
Maaari bang bawasan ng rotary swager ang parehong carbon steel tubes at solid bars?
Oo. Ang Carbon Steel Rotary Swager Machine ay maaaring i-configure para sa mga carbon steel tube, pipe, solid bar, at rod. Ang pagpoproseso ng tubo at bar ay hindi dapat ituring bilang parehong aplikasyon, gayunpaman. Ang diameter ng tubo sa labas, kapal ng pader, grado ng materyal, at pinababang diameter ng target ay kailangang isaalang-alang nang hiwalay sa diameter ng solid bar kapag pumipili ng die at configuration ng makina.
Paano nakakaapekto ang kapal ng pader ng tubo sa proseso ng swaging?
Nakakaapekto ang kapal ng pader kung paano tumutugon ang tubo sa radial compression at samakatuwid ay kailangang isama sa pagpili ng makina. Ang isang φ25 × T2.0mm tube, halimbawa, ay may iba't ibang mga kinakailangan sa pagbuo mula sa solidong φ25mm bar. Para sa mga aplikasyon ng tubo, dapat isama sa quotation ang diameter sa labas at kapal ng pader sa halip na ang diameter sa labas lamang.
Paano tinutukoy ang pinal na pinababang diameter?
Ang panghuling diameter ay pangunahing nauugnay sa panimulang diameter, materyal, kinakailangang pagbabawas, geometry ng mamatay, at proseso sa ibaba ng agos. Kung ang makina ay na-install bago ang isang operasyon ng pagguhit, ang target na pinababang diameter ay dapat suriin laban sa pagbubukas ng drawing die at ang kinakailangang kondisyon ng pagpasok. Maaaring gamitin ang iba't ibang die set para sa iba't ibang dimensyon na pinababang dulo.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel