Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
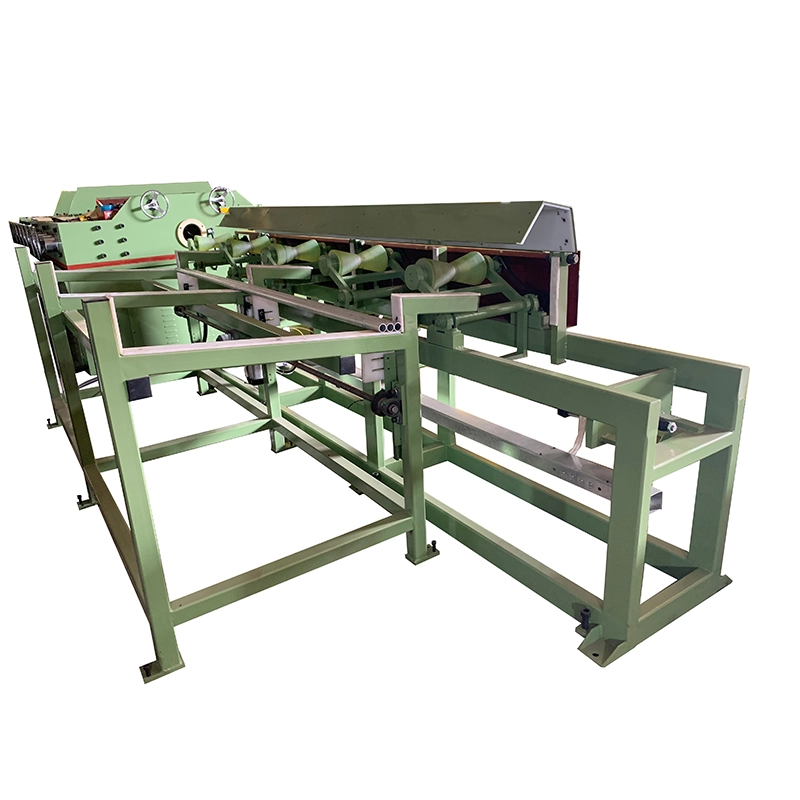
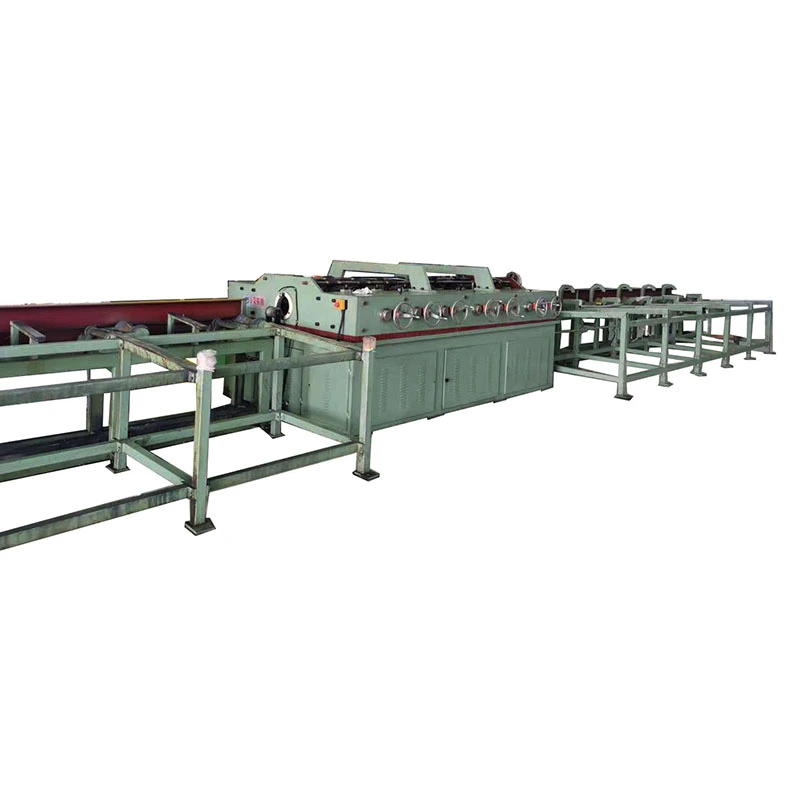
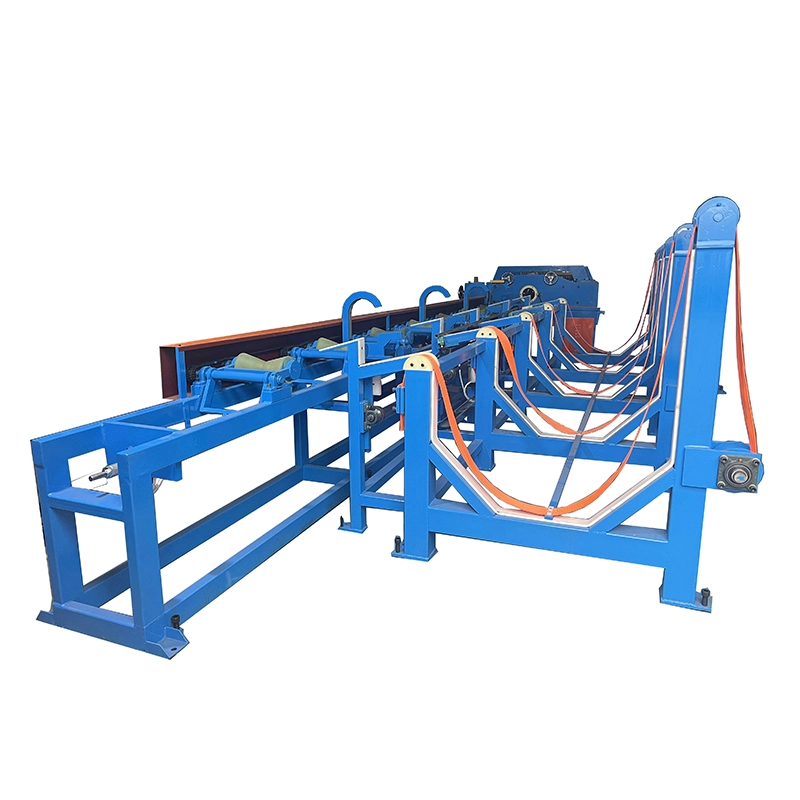
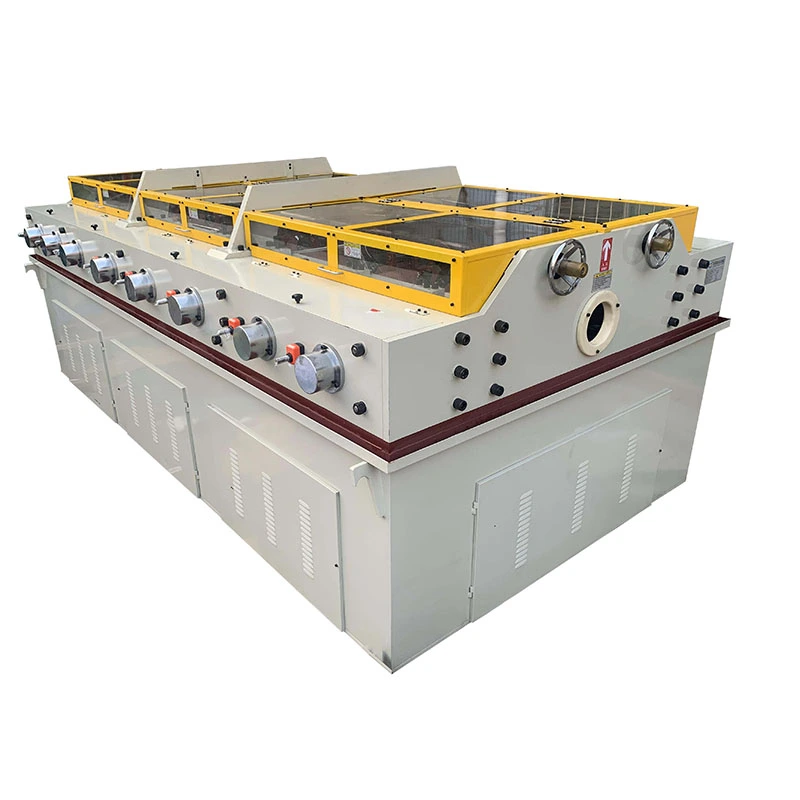
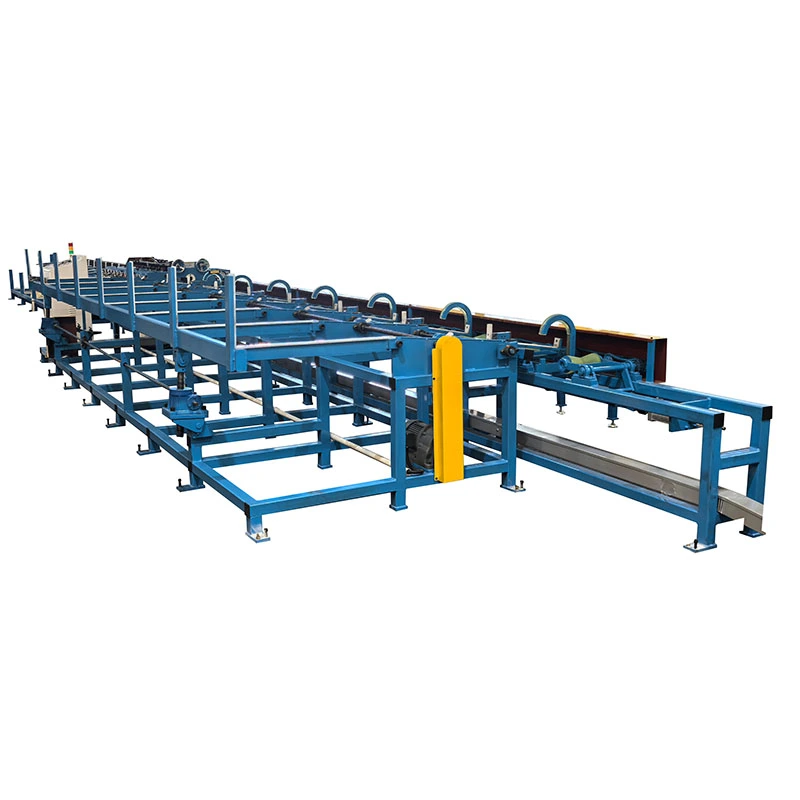
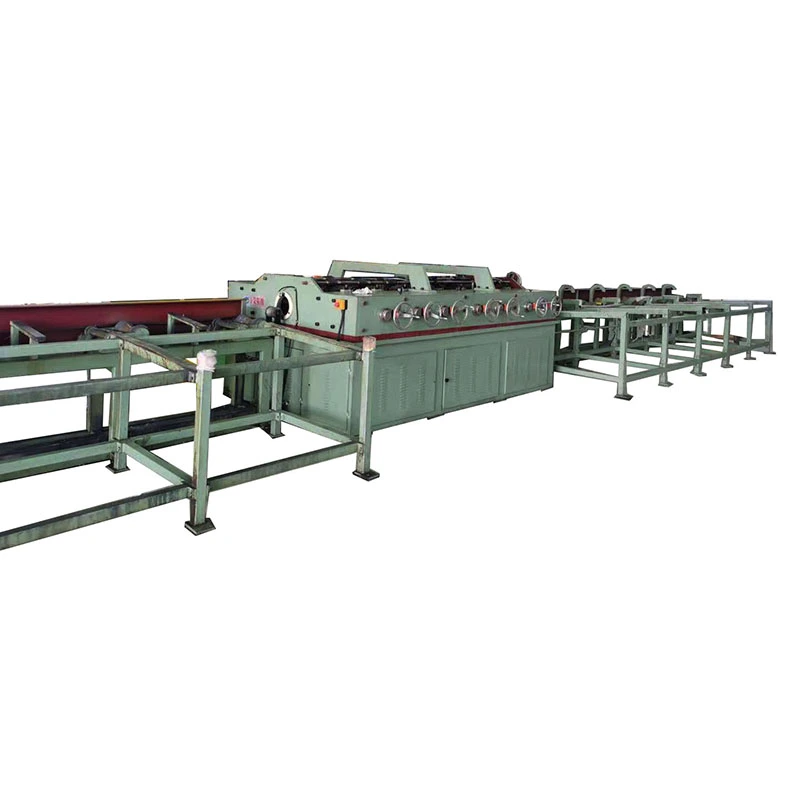
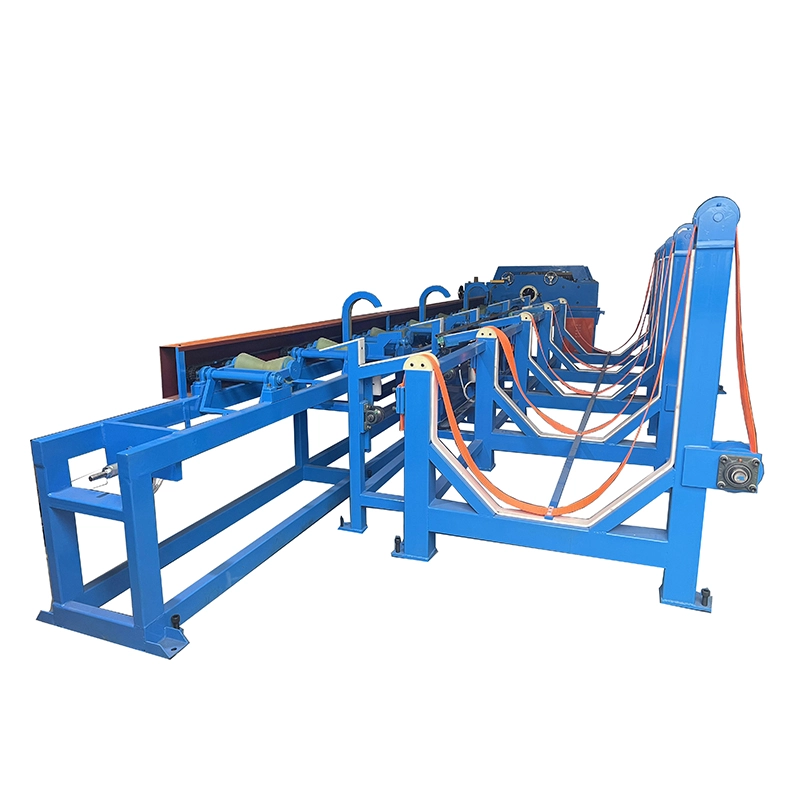
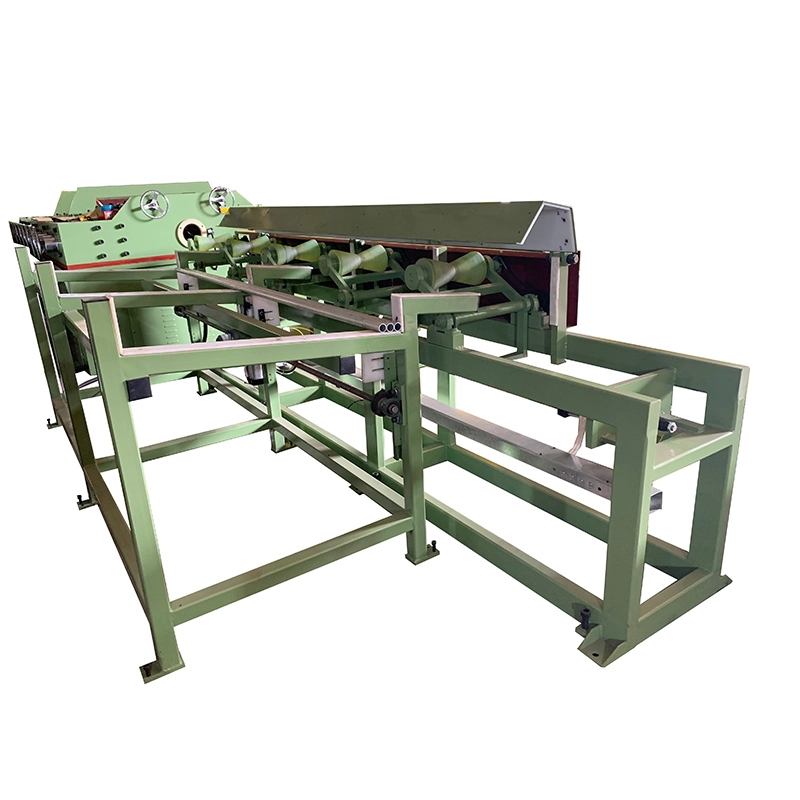
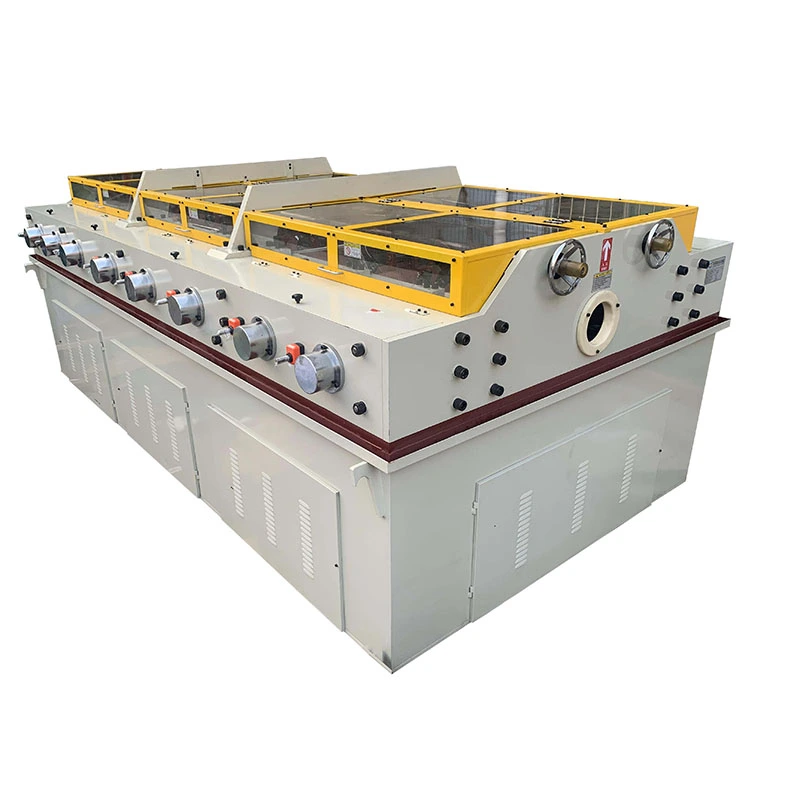
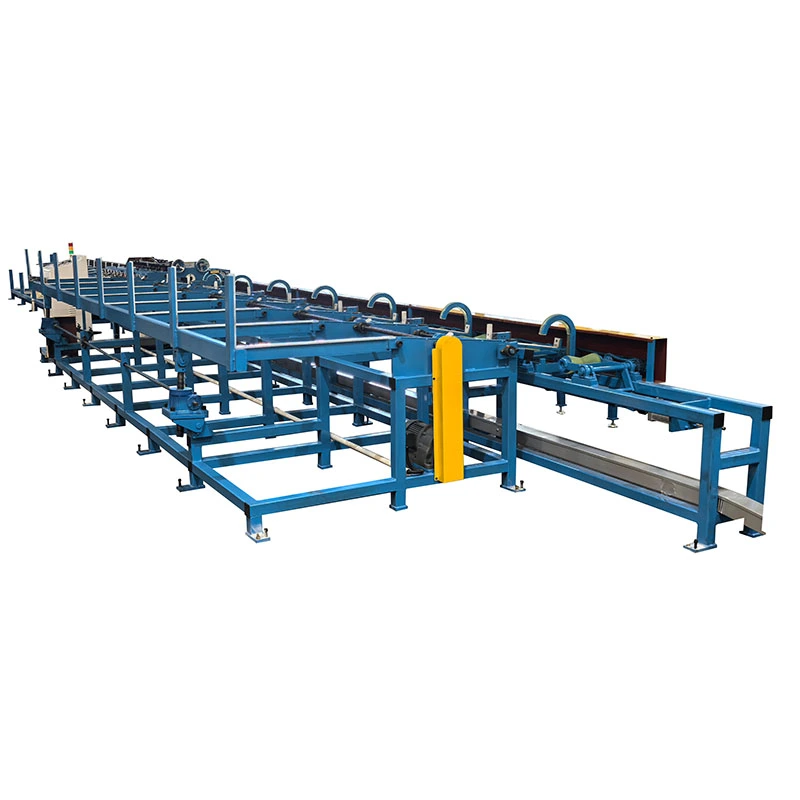
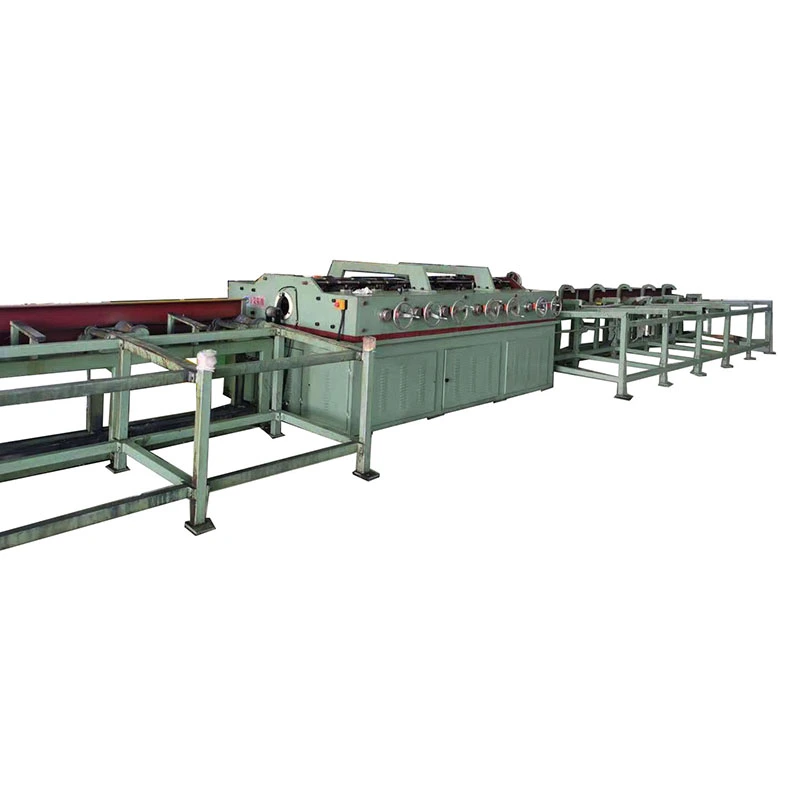
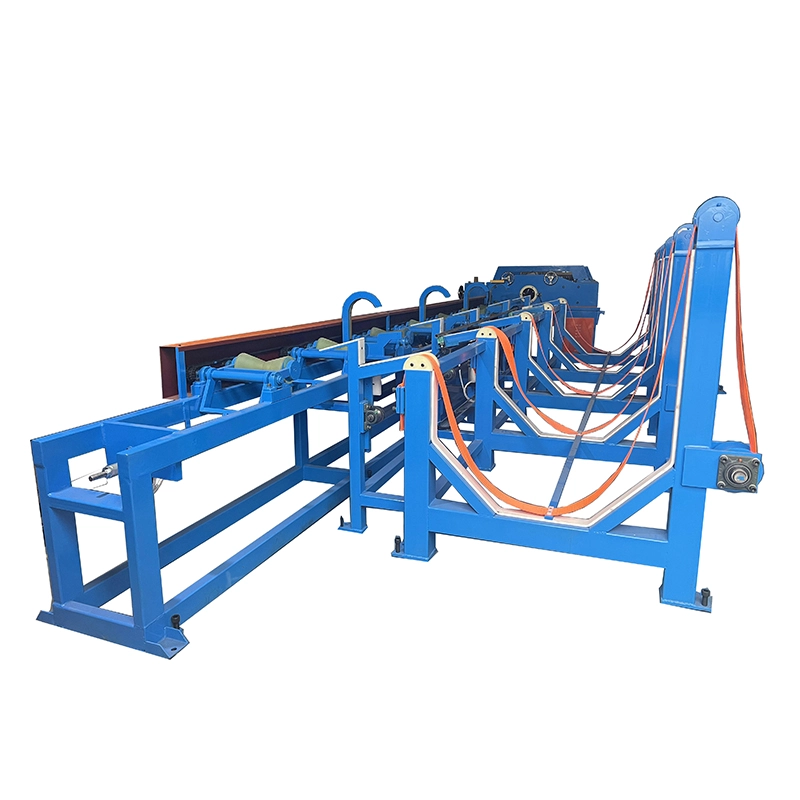
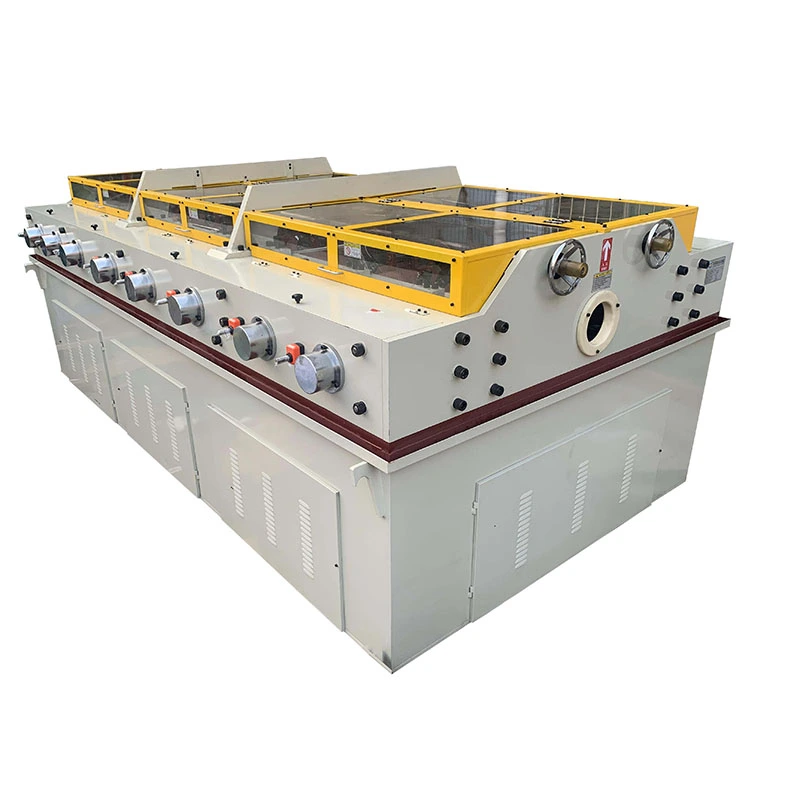
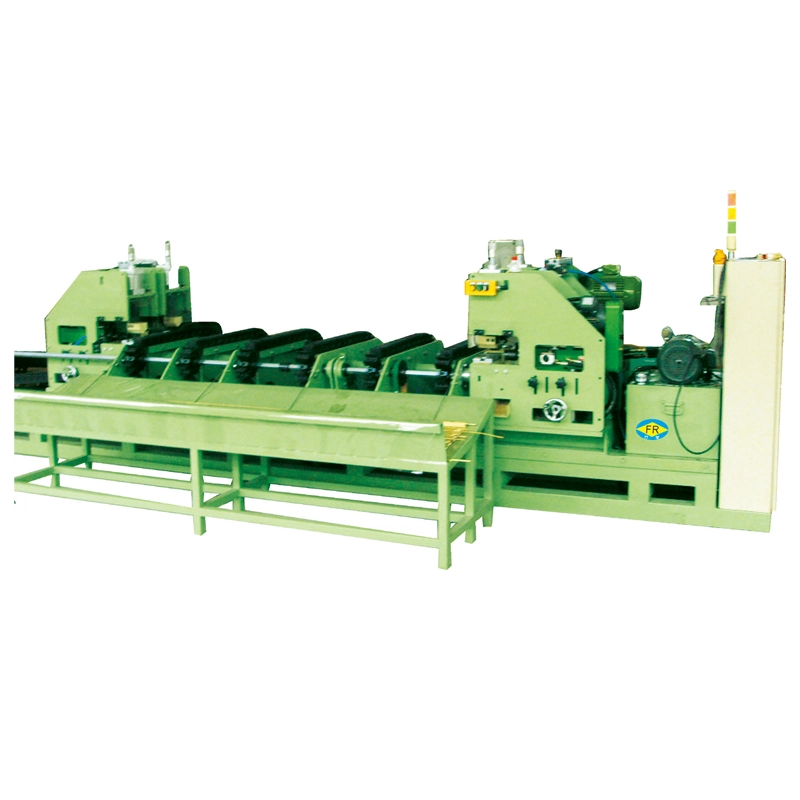
AngAluminum Horizontal Straightening Machineay isang multi-roller machine para sa pagwawasto ng bending at curvature sa aluminum tubes, pipe, solid bars, at profiles pagkatapos ng extrusion, drawing, heat treatment, cutting, o handling. Hindi tulad ng bakal, ang aluminyo ay may mas mababang lakas ng ani at mas malambot na ibabaw, kaya ang puwersa ng pagtuwid, presyon ng roller, kondisyon ng ibabaw ng roller, at bilis ng feed ay kailangang kontrolin nang mabuti.
Kasama sa FR series ng FangRong ang 13 karaniwang configuration mula FR-20 hanggang FR-180. Depende sa modelo, angaluminyo straightening machinesumasaklaw sa diameter ng tubo mula saφ4 hanggang φ180 mmat mga solidong bar mula saφ10 hanggang φ90 mm. Ang mga pagsasaayos ng roller ay mula 14 hanggang 20 set, na may karaniwang mga detalye ng straightness mula ≤0.3 mm/m at mga napiling configuration na umaabot sa ≤0.1 mm/m. Ang kabuuang naka-install na kapangyarihan ay umaabot mula 3 kW hanggang 55 kW.
Ang disenyo ng makina ay batay sa pang-matagalang straightening at drawbench na karanasan sa engineering ng FangRong. Ang kumpanya ay itinatag noong 1998 sa pamamagitan ng isang joint venture sa isang Taiwanese na manufacturer na may karanasan sa straightening equipment at naging ganap na pagmamay-ari noong 2013.


Gumagamit ang serye ng FR ng kinokontrol na reverse bending sa pamamagitan ng maraming roller set. Sa halip na itama ang buong liko sa isang punto, ang workpiece ay ginagabayan sa sunud-sunod na mga punto ng pagwawasto upang ang natitirang curvature ay unti-unting nabawasan.
Para sa mga produktong aluminyo, partikular na mahalaga ang setting ng roller. Ang sobrang presyon ay maaaring mag-iwan ng mga marka ng roller o magpasok ng reverse bending, habang ang hindi sapat na presyon ay maaaring mag-iwan ng natitirang curvature. Ang kinakailangang setting ay depende sa haluang metal, init ng ulo, diameter, kapal ng pader, paunang pagpapapangit, at ang tinukoy na straightness.
Ang workpiece ay unang pumapasok sa pamamagitan ng isang nakahanay na gabay, pagkatapos ay dumadaan sa mga straightening roller. Ang bawat posisyon ng roller ay nalalapat ng isang kinokontrol na halaga ng pagpapapangit. Ang bilang ng mga set ng roller ay nagbibigay ng karagdagang mga punto ng pagwawasto, kung kaya't karaniwang pinipili ang mga configuration ng mas mataas na roller kapag kinakailangan ang mas mahigpit na tuwid.
Ang FR-76 at mas malalaking modelo ay nagbibigay ng variable speed control hanggang 60 m/min. Gumagamit ang FR-50 at mas maliliit na modelo ng mga napiling bilis na 9, 18, 27, at 45 m/min. Ang naaangkop na bilis ng pagtatrabaho ay dapat itatag ayon sa grado ng aluminyo, geometry ng produkto, target ng straightness, at mga kinakailangan sa ibabaw sa halip na tumakbo lamang sa maximum na magagamit na bilis.
Ang mga produktong aluminyo ay maaaring mag-iwan ng extrusion o drawing line na may bow, lokal na curvature, o deformation na dulot sa panahon ng paglamig, heat treatment, pagputol, pag-iimbak, o transportasyon. Ang mga depektong ito ay nagiging mas kapansin-pansin kapag ang materyal ay pumasok sa CNC machining, welding, bending, anodizing, o assembly.
Para sa thin-wall aluminum tubes, ang hamon ay hindi lamang straightness. Ang sobrang presyon ng roller ay maaaring makaapekto sa pagiging bilog o mag-iwan ng mga nakikitang marka sa ibabaw. Para sa mga matitigas na haluang metal tulad ng 6061 at 7075, ang kinakailangang puwersa ng pagwawasto ay mas mataas kaysa sa mas malambot na mga marka ng komersyal-purity. Para sa mga produktong arkitektura gaya ng 6063 na mga profile, ang hitsura sa ibabaw ay maaaring kasinghalaga ng dimensional straightness.
Ito ang dahilan kung bakit ang isangaluminyo tube straightening machinedapat piliin mula sa aktwal na hanay ng produkto kaysa sa diameter lamang. Ang haluang metal, init ng ulo, kapal ng pader, paunang liko, target na straightness, at katanggap-tanggap na kondisyon sa ibabaw ay lahat ay nakakaapekto sa panghuling configuration ng makina.
Available ang FR series na may 14, 15, 16, 17, o 20 roller set. Ang mas maraming roller set ay nagbibigay ng mas maraming correction point at karaniwang ginagamit kung saan kinakailangan ang mas mahigpit na pagtutukoy ng straightness.
Halimbawa, ang FR-50 na may 20 roller ay tinukoy sa ≤0.1 mm/m, habang ang ilang 17-roller na configuration ay tinukoy sa ≤0.2 mm/m. Karaniwang tinutukoy ang mga karaniwang 14-roller na configuration sa ≤0.3 mm/m. Ang mga aktwal na resulta ay nakadepende pa rin sa kondisyon ng workpiece at pagsasaayos ng makina, kaya ang mga customer na may mahigpit na tolerance ay dapat magsagawa ng sample na pagsubok bago tapusin ang configuration.
Ang pagpili ng modelo ay dapat magsimula sa aktwal na hanay ng produksyon. Suriin ang pinakamalaki at pinakamaliit na diameter ng tubo o bar, kapal ng pader ng tubo, aluminyo na haluang metal at init ng ulo, kinakailangang straightness, bilis ng produksyon, at mga kinakailangan sa ibabaw. Ang isang mas malaking makina ay hindi awtomatikong mas mahusay na pagpipilian kung ang karamihan sa produksyon ay binubuo ng maliliit o manipis na pader na mga produkto.
| Modelo | Max Tube Ø (mm) | Min Tube Ø (mm) | Max Bar Ø (mm) | Straightness (mm/m) | Mga Roller Set | Bilis (m/min) | Kabuuang Power (kW) | Timbang (kg) | Mga Dimensyon L×W×H (mm) |
| FR-180 (17 roller) | φ180 | φ60 | φ90 | ≤0.3 | 17 | --- | 55 | 25,000 | 4200×1800×1500 |
| FR-150 (17 roller) | φ150 | φ58 | φ70 | ≤0.3 | 17 | --- | 30/37 | 12,000 | 4100×2280×1700 |
| FR-120 (14 na roller) | φ120×T3.0 | φ38 | φ50 | ≤0.3 | 14 | --- | 30 | 9,000 | 3250×1450×1250 |
| FR-100 (14 na roller) | φ89×T3.0 | φ28 | φ32 | ≤0.3 | 14 | 0-60 | 15 | 5,000 | 2350×1560×1160 |
| FR-100 (17 roller) | φ89×T3.0 | φ28 | φ32 | ≤0.2 | 17 | 0-60 | 18 | 5,000 | 2700×1560×1160 |
| FR-76 (14 na roller) | φ60×T3.0 | φ16 | φ22 | ≤0.3 | 14 | 0-60 | 11 | 2,500 | 2250×1560×1160 |
| FR-76 (17 roller) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 17 | 0-60 | 15 | 3,500 | 2560×1560×1160 |
| FR-76 (20 roller) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 20 | 0-60 | 15 | 5,400 | 3250×1500×1250 |
| FR-50 (14 na roller) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.3 | 14 | 9/18/27/45 | 7.5 | 1,500 | 1750×1120×1040 |
| FR-50 (20 roller) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.1 | 20 | 9/18/27/45 | 7.5 | 2,000 | 2200×1120×1040 |
| FR-25 (14 na roller) | φ25 | φ6 | φ12 | ≤0.3 | 14 | 9/18/27/45 | 4 | 1,000 | 1300×900×950 |
| FR-25 (16 na roller) | φ25 | φ6 | φ12 | ≤0.2 | 16 | 9/18/27/45 | 4 | 1,100 | 1800×1100×950 |
| FR-20 (15 roller) | φ16×T2.0 | φ4 | φ10 | ≤0.3 | 15 | 9/18/27/45 | 3 | 700 | 1100×1050×950 |
Tay nagpapahiwatig ng kapal ng pader ng tubo. Gumagamit ang FR-50 at mas maliliit na modelo ng mga napiling bilis na 9/18/27/45 m/min, habang ang FR-76 at mas malalaking modelong nakalista sa itaas ay nagbibigay ng 0-60 m/min variable speed control. Maaaring tukuyin ang mga opsyon sa ibabaw ng roller ayon sa kinakailangang pagtatapos ng ibabaw ng aluminyo.
Ang mga aluminum tube na ginagamit sa mga condenser, evaporator, refrigeration assemblies, at automotive thermal-management system ay maaaring mangailangan ng straightening pagkatapos ng extrusion o pagputol. Ang kinokontrol na roller correction ay nakakatulong na mapanatili ang geometry na kailangan para sa kasunod na pagyuko, pagdugtong, pagpapatigas, o pagpupulong.
Kasama sa mga karaniwang application ang mga aluminum cooling tube, mga thermal-management tube ng baterya, mga structural tube, at mga extruded na bar. Para sa mga produktong ito, dapat isaalang-alang ang straightness kasama ng tube wall kapal, bilog, at kondisyon sa ibabaw.
Ang 6063 na mga tubo at profile na ginagamit para sa mga handrail, frame, facade, at pandekorasyon na mga istraktura ay kadalasang nangangailangan ng malinis na ibabaw pagkatapos ituwid dahil ang anodizing o coating ay hindi magtatago ng mga marka ng roller. Samakatuwid, dapat piliin ang configuration ng roller at contact surface nang nasa isip ang proseso ng pagtatapos sa ibaba ng agos.
Ang makina ay maaaring gamitin para sa mga aluminum bar, conductor, profile, at iba pang mga extruded na produkto na nangangailangan ng pagwawasto bago machining, pagputol, pagpupulong, o karagdagang pagbuo. Analuminyo bar straightening machinemaaaring piliin ang configuration para sa mga solidong round bar sa loob ng naaangkop na hanay ng diameter.
Available ang FR series na may iba't ibang roller configuration at working range. Ang tamang modelo ay higit sa lahat ay nakasalalay sa diameter ng tubo o bar, kapal ng pader, kinakailangang straightness, at bilis ng produksyon. Ang paghahambing sa ibaba ay nagpapakita ng mga praktikal na pagkakaiba sa pagitan ng mga pangunahing configuration.
| Configuration | Mga Karaniwang Modelo | Saklaw ng Workpiece | Pagkatuwid | Bilis | Pinakamahusay na Naaangkop Para sa |
|---|---|---|---|---|---|
| 14 Roller | FR-25, FR-50, FR-76, FR-100, FR-120 | Maliit hanggang malalaking aluminum tubes at bar | Karaniwang ≤0.3 mm/m | Hanggang 0–60 m/min sa mga naaangkop na modelo | Pangkalahatang produksyon, karaniwang mga kinakailangan sa straightness, mixed-size na produksyon |
| 15 Roller | FR-20 | Tubong Ø4–16 mm; bar Ø10 mm | ≤0.3 mm/m | 9/18/27/45 m/min | Maliit na diameter na mga tubo at bar ng aluminyo |
| 16 Roller | FR-25 | Tubong Ø6–25 mm; bar Ø12 mm | ≤0.2 mm/m | 9/18/27/45 m/min | Mas maliliit na tubo na nangangailangan ng mas mahigpit na tuwid |
| 17 Roller | FR-76, FR-100, FR-150, FR-180 | Katamtaman hanggang malalaking aluminum tubes at bar | Bumaba sa ≤0.2 mm/m sa mga napiling modelo | 0–60 m/min sa FR-76 at mas mataas kung saan tinukoy | Mas mataas na mga kinakailangan sa straightness at tuluy-tuloy na produksyon |
| 20 Roller | FR-50, FR-76 | Tubong Ø18–76 mm; bar Ø16–25 mm | ≤0.1–0.2 mm/m depende sa modelo | 9/18/27/45 o 0–60 m/min depende sa modelo | Precision straightening kung saan kailangan ng mas mahigpit na straightness |
Ang isang 14-roller configuration ay karaniwang angkop kapag ang karaniwang straightness ay sapat at production flexibility ay mas mahalaga kaysa sa pagkamit ng pinakamahigpit na posibleng straightness. Ang 17-roller configuration ay nagbibigay ng mas kontroladong reverse bending at karaniwang pinipili kapag ang customer ay nangangailangan ng mas mahigpit na straightness sa medium o mas malalaking aluminum tubes.
Para sa mga application na nangangailangan ng pinakamahigpit na straightness sa loob ng FR range, ang isang 20-roller configuration ay maaaring magbigay ng karagdagang correction point sa kahabaan ng workpiece. Halimbawa, ang FR-50 (20 roller) ay tinukoy sa ≤0.1 mm/m, habang ang FR-76 (20 roller) ay tinukoy sa ≤0.2 mm/m. Ang mga aktwal na resulta ay nakasalalay pa rin sa haluang metal, init ng ulo, geometry ng tubo, kapal ng pader, paunang pagpapapangit, pagsasaayos ng roller, at bilis ng produksyon.
| Salik | Mga Tubong Aluminum | Aluminum Solid Bar |
|---|---|---|
| Istraktura ng Workpiece | Guwang na seksyon na may kapal ng pader na nakakaapekto sa pagpapapangit | Solid na seksyon na may higit na pagtutol sa baluktot |
| Pangunahing Salik sa Pagpili | Panlabas na diameter at kapal ng pader | diameter ng bar |
| Pag-aalala sa Ibabaw | Mas mataas na panganib ng mga marka ng roller sa mas malambot na ibabaw | Kailangan pa ring kontrolin ang pagmamarka sa ibabaw para sa mga natapos na bar |
| Pagwawasto ng Pagsasaayos | Ang presyon ng roller ay dapat na tumugma sa haluang metal, init ng ulo at kapal ng pader | Ang presyon ng roller ay pangunahing tinutukoy ng diameter, kondisyon ng materyal at paunang liko |
Huwag piliin ang makina sa maximum na diameter lamang. Para sa isang aluminum tube, ibigay ang panlabas na diameter, kapal ng pader, haluang metal at init ng ulo, paunang straightness, kinakailangang straightness pagkatapos ng pagwawasto, at target na bilis ng produksyon. Para sa solid bar, ibigay ang bar diameter, alloy at temper, initial bend, at finished straightness requirement.
Kapag ang dalawang modelo ay maaaring sumaklaw sa parehong diameter ng workpiece, ang desisyon ay dapat na nakabatay sa kinakailangang straightness at mga kondisyon ng produksyon. Halimbawa, ang isang 14-roller na modelo ay maaaring sapat para sa ≤0.3 mm/m, habang ang isang 16-, 17-, o 20-roller na configuration ay maaaring mas angkop kapag ang proseso ay nangangailangan ng mas mahigpit na tuwid.
Itinatag noong 1998
Ang FangRong ay nag-specialize sa straightening at drawbench equipment mula noong 1998. Ang kumpanya ay nagsimulang gumana bilang isang joint venture sa isang Taiwanese na manufacturer at naging ganap na pagmamay-ari noong 2013.
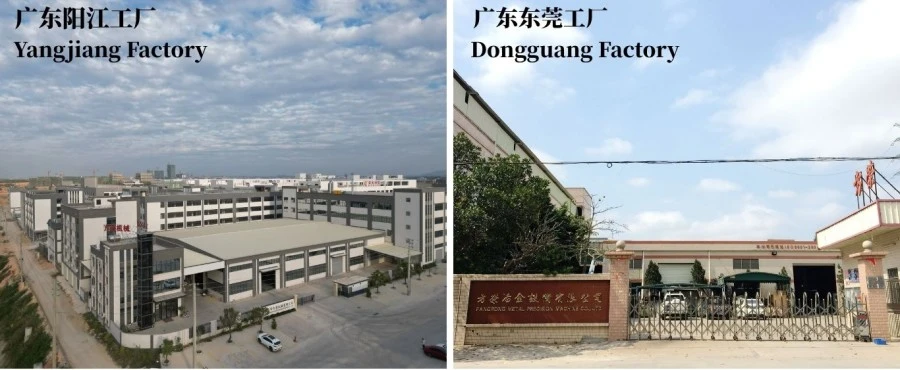
Dalawang Pasilidad sa Paggawa
Ang Dongguan Fangrong Metallurgical Equipment Co., Ltd. at Yangjiang Fangrong Machinery Co., Ltd. ay nagbibigay ng kapasidad sa produksyon para sa straightening at nauugnay na kagamitan sa pagproseso ng metal.
Pagsubok sa Machine Bago ang Pagpapadala
Maaaring masuri ang mga makina sa ilalim ng mga kondisyon ng idle at load bago ipadala. Kung saan available ang mga sample ng customer, maaaring kasama sa pagsubok ang straightness, roller alignment, vibration ng makina, agos ng motor, kondisyon sa ibabaw, at katatagan ng pagpapatakbo.
Engineering Batay sa Aktwal na Produkto
Para sa isangaluminum horizontal straightening machine, tinutukoy ng data ng produkto ng customer ang roller configuration, working range, bilis, at mga kinakailangan sa surface treatment. Maaaring suriin ng FangRong ang grado ng aluminyo, diameter, kapal ng pader, temper, straightness target, at mga kinakailangan sa produksyon bago magrekomenda ng modelo.
Pag-install at Suporta sa Teknikal
Available ang mga guhit ng pundasyon, suporta sa pagkomisyon, pagsasanay sa operator, supply ng ekstrang bahagi, at malayuang pag-troubleshoot. Ang suporta sa pag-install sa site ay maaari ding ayusin kapag kinakailangan.
Engineering:Ang configuration ng makina ay tinutukoy mula sa mga sukat ng produkto, grado ng aluminyo, mga kinakailangan sa straightness, bilis, at mga kinakailangan sa ibabaw.
Machining:Ang mga roller, shaft, frame, gear, at iba pang kritikal na bahagi ay ginagawang makina at sinisiyasat ayon sa disenyo ng makina.
Assembly:Ang mga roller assemblies, transmission component, electrical system, PLC, at HMI ay isinama at sinusuri sa panahon ng assembly.
Pagsubok:Ang pagpapatakbo ng makina, roller alignment, straightening performance, vibration, electrical safety, at iba pang tinukoy na parameter ay sinisiyasat bago ipadala.
Panghuling inspeksyon:Ang mga kinakailangan at resulta ng pagsubok na partikular sa customer ay sinusuri bago i-export ang packaging.
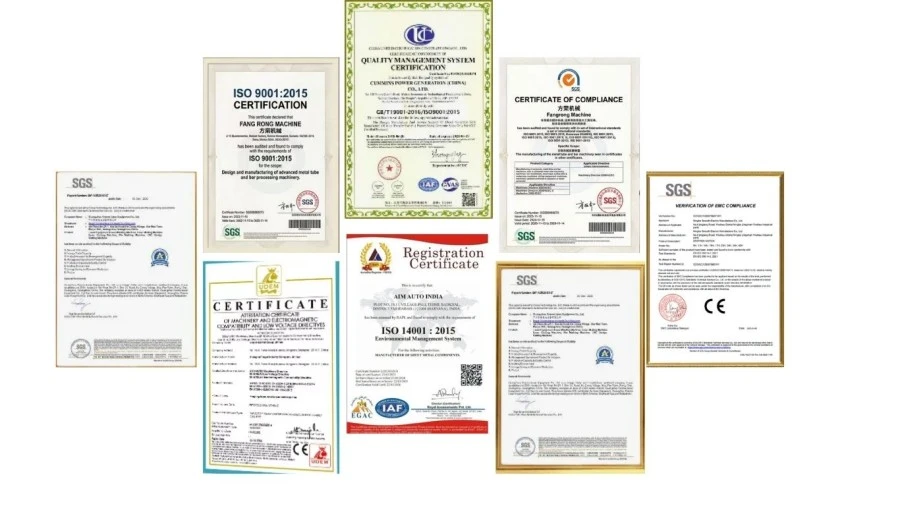
ISO 9001:2015Sinusuportahan ng sertipikasyon ng pamamahala ng kalidad ang mga dokumentadong proseso ng produksyon at pagkontrol sa kalidad ng kumpanya. Available din ang serye ng FR na may certification ng CE para sa mga naaangkop na modelo at merkado. Ang inspeksyon ng SGS at dokumentasyon ng patent ay maaaring ibigay kung kinakailangan para sa pagsusuri ng proyekto.
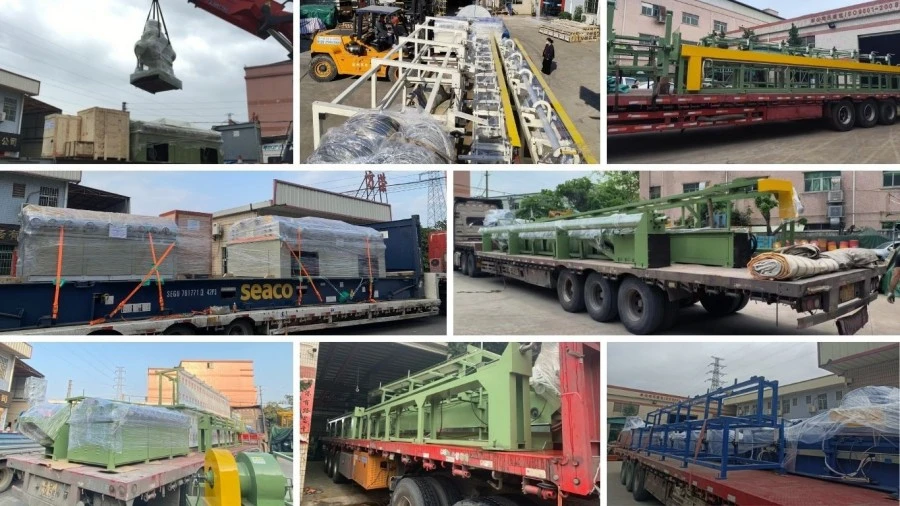
Ang mga makina ay inihanda para sa pag-export na kargamento na may naaangkop na proteksyon para sa mga mekanikal na bahagi, mga de-koryenteng sistema, at mga nakalantad na ibabaw. Maaaring kumpirmahin ang pag-aayos ng packaging at pagpapadala ayon sa laki ng makina, destinasyon, at paraan ng transportasyon.
Maaaring i-configure ang serye ng FR para sa mga karaniwang aluminyo na haluang metal kabilang ang 1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075, at iba pang mga grado. Dahil malaki ang pagkakaiba ng yield strength at temper sa pagitan ng mga haluang metal, ang panghuling setting ng roller ay dapat na nakabatay sa aktwal na materyal kaysa sa pagtatalaga ng haluang metal lamang.
Ang mga pangunahing salik ay ang kinakailangang straightness, geometry ng produkto, kondisyon ng materyal, at hanay ng produksyon. Ang mas maraming roller set ay nagbibigay ng mas maraming correction point at sa pangkalahatan ay mas gusto para sa mas mahigpit na mga kinakailangan sa straightness. Halimbawa, ang FR-50 na may 20 roller ay tinukoy sa ≤0.1 mm/m, habang ang karaniwang 14-roller na configuration ay karaniwang tinutukoy sa ≤0.3 mm/m.
Depende ito sa geometry ng tubo, haluang metal, init ng ulo, mga kinakailangan sa ibabaw, at pagsasaayos ng roller. Ang aluminyo ay medyo malambot, kaya ang labis na presyon o hindi angkop na mga ibabaw ng roller ay maaaring magdulot ng mga marka. Para sa hitsura-kritikal na mga tubo, roller materyal at kondisyon sa ibabaw ay dapat kumpirmahin sa panahon ng pagpili ng makina at sample na pagsubok.
Oo, sa kondisyon na ang mga sukat ay nasa loob ng tinukoy na hanay ng trabaho ng makina at ang pagsasaayos ng tooling at roller ay angkop. Kung ang hanay ng produksyon ay sumasaklaw sa malaking magkakaibang mga diameter o kapal ng pader, ang kinakailangang hanay ng pagsasaayos ay dapat suriin bago mag-order.
Oo. Inirerekomenda ang sample na pagsubok kapag ang produkto ay may mahigpit na straightness tolerance, manipis na pader, hinihingi ang surface finish, o isang haluang metal na hindi pa naproseso sa napiling configuration. Maaaring gamitin ang mga resulta ng pagsubok upang kumpirmahin ang modelo ng makina, pag-aayos ng roller, bilis, at mga setting ng pagwawasto bago ipadala.
Ibigay ang aluminum alloy at temper, tube o bar type, minimum at maximum diameter, tube wall thickness kung saan naaangkop, unang straightness, kinakailangang final straightness, surface-quality requirement, at inaasahang bilis ng produksyon. Ang mga detalyeng ito ay sapat para sa isang paunang rekomendasyon ng makina at pagsusuri ng kapasidad.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel