Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
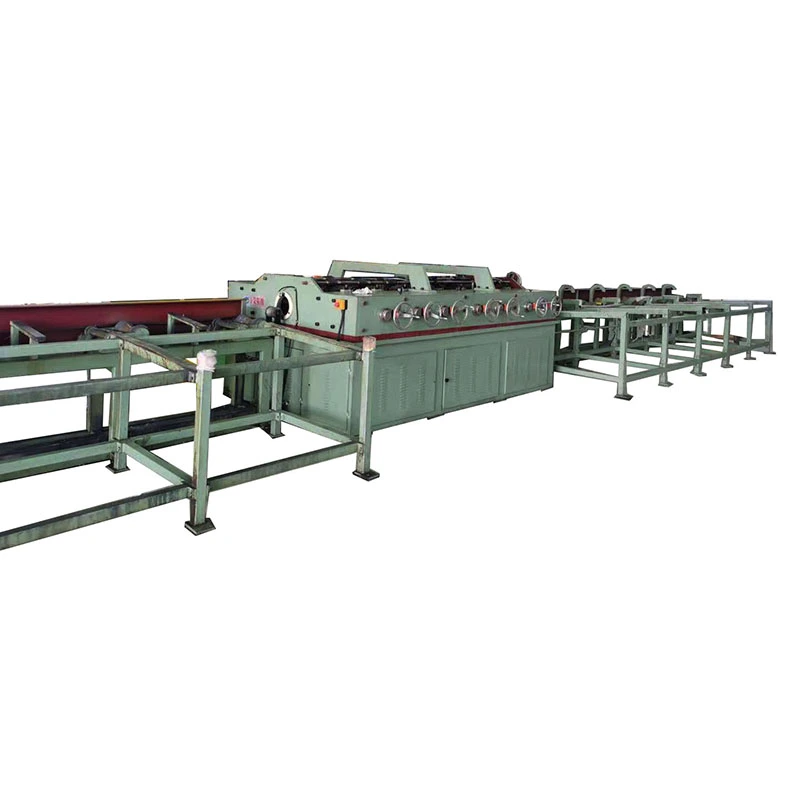
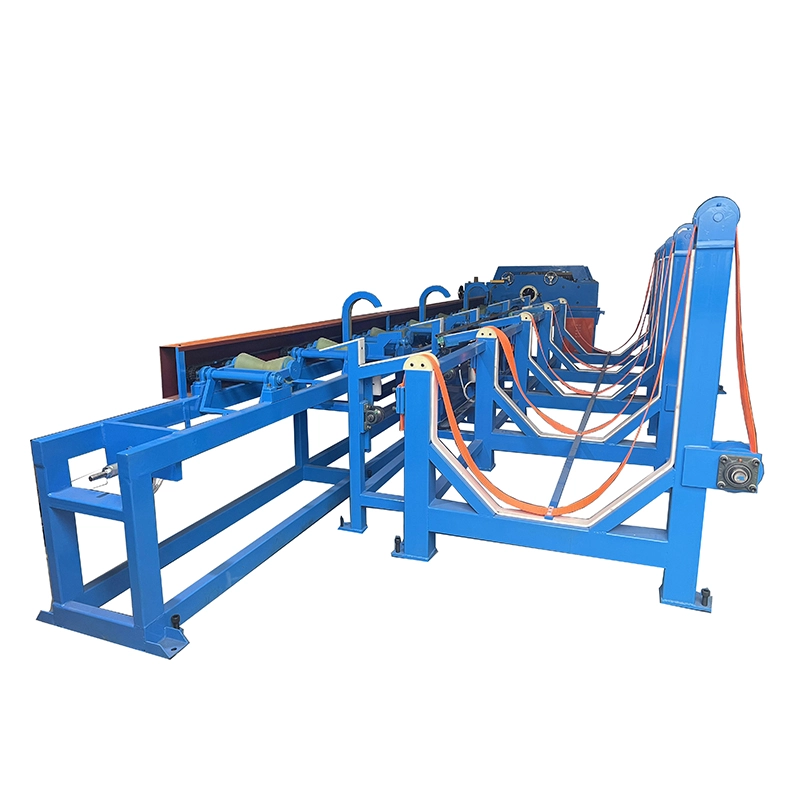
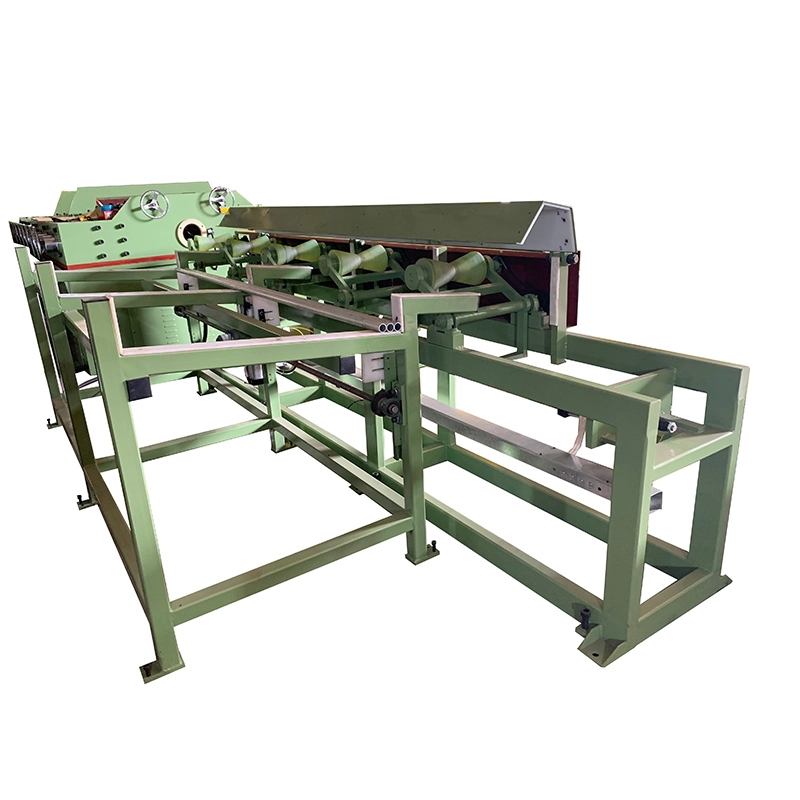
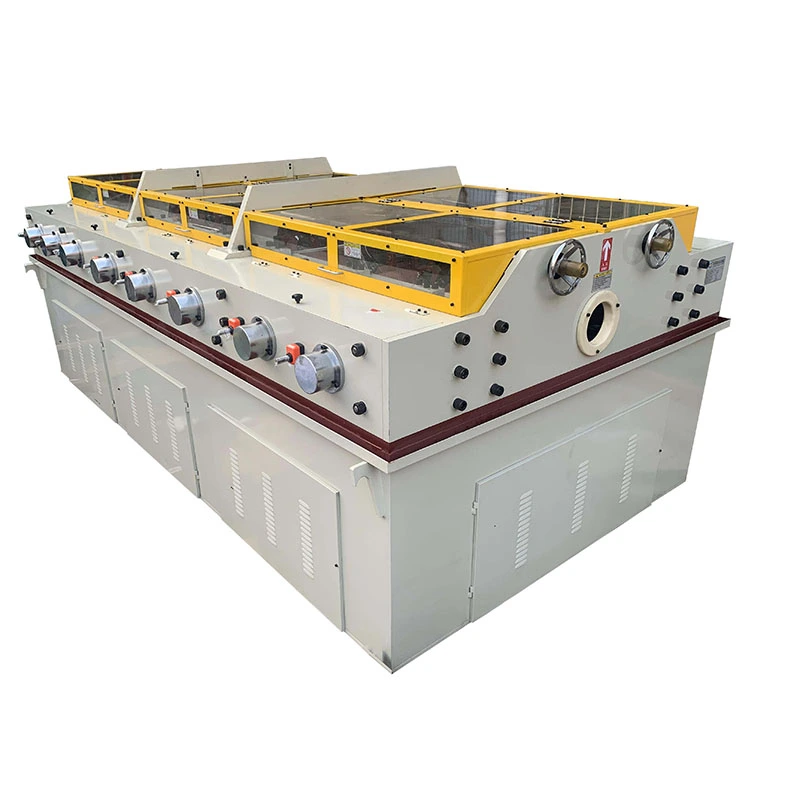
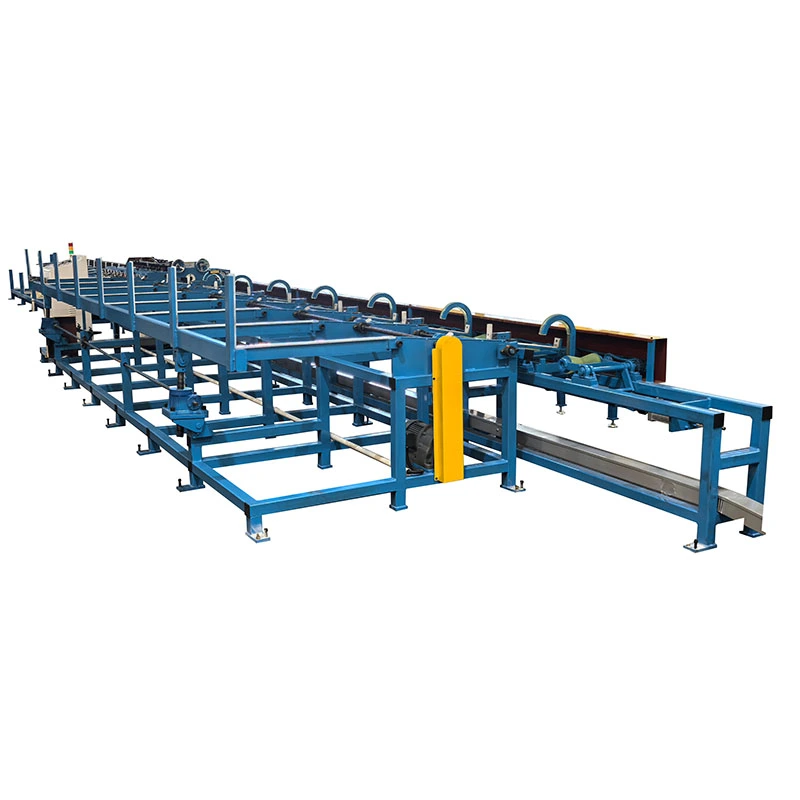
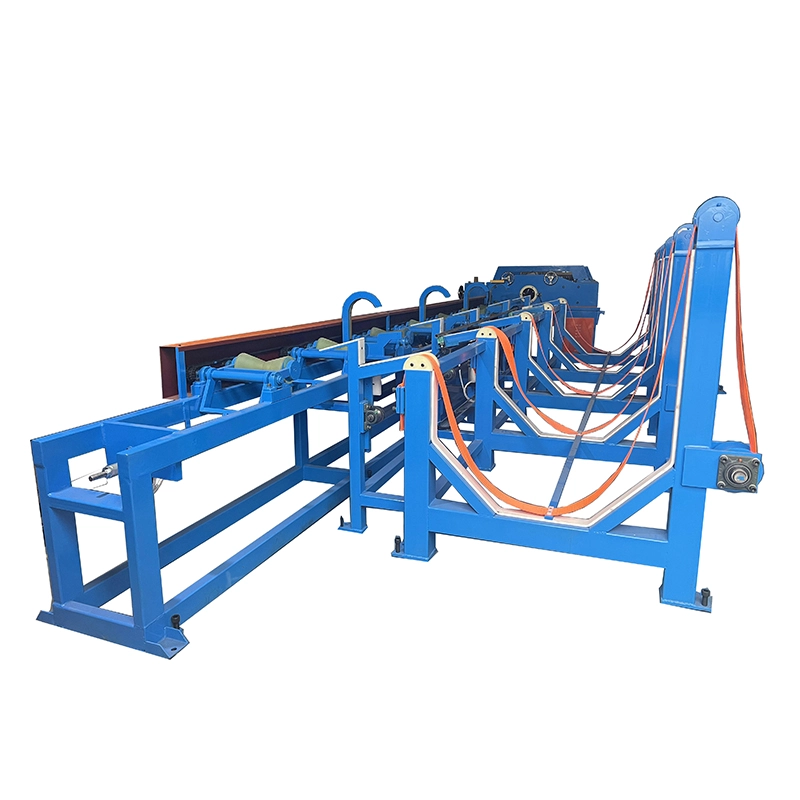
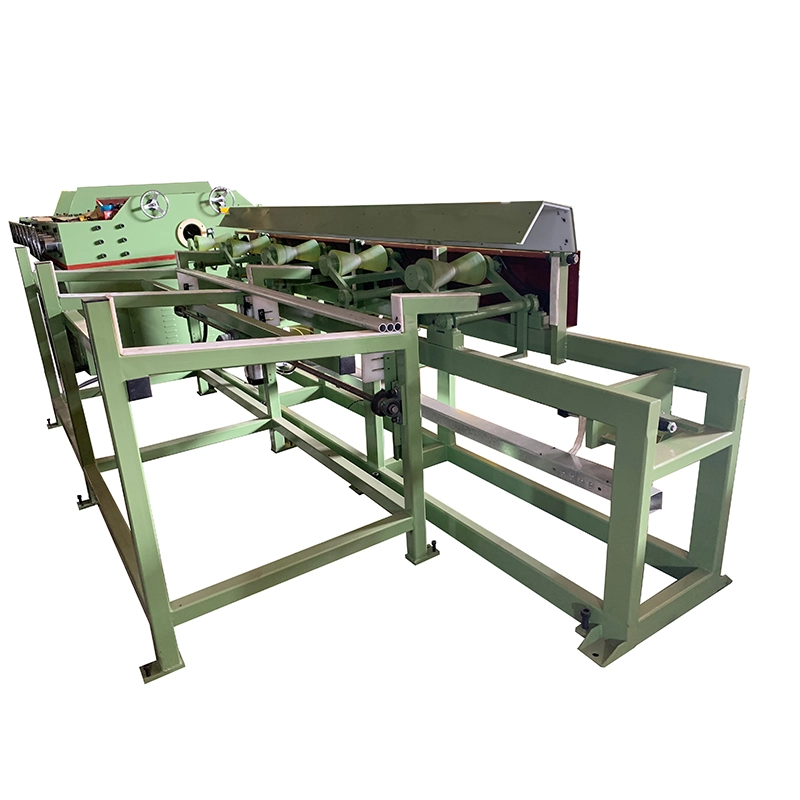
AngCarbon Steel Horizontal Straightening Machineay isang multi-roll straightening system para sa carbon steel tubes, pipe, round bars at katulad na mahabang metal workpiece. Gumagamit ito ng serye ng mga crossed roller para ilapat ang kinokontrol na reverse bending mula sa maraming punto, iwasto ang materyal na baluktot at pagpapabuti ng straightness bago mag-cut, machining, welding o assembly.
Available ang FangRong FR series machine sa iba't ibang roller configuration at working range, na sumasaklaw sa mga diameter ng tubo mula saφ4 mm hanggang φ180 mmat mga solidong bar mula saφ10 mm hanggang φ90 mm. Depende sa modelo, maaaring maabot ang natapos na straightness≤0.1 mm/msa ilalim ng tinukoy na mga kondisyon sa pagproseso.
Ang makina ay maaaring magproseso ng carbon steel pati na rin ang haluang metal na bakal, hindi kinakalawang na asero, tanso, aluminyo at mga piling espesyal na haluang metal. Ang pagpili ng panghuling modelo ay depende sa grado ng materyal, diameter ng tubo, kapal ng pader, diameter ng bar, papasok na straightness, kinakailangang tapos na straightness at bilis ng produksyon.
Ang serye ng FR ay gumagamit ng multi-point reverse bending sa halip na isang solong-point correction. Ang workpiece ay umiikot at umuusad sa pamamagitan ng inclined crossed rollers habang ang bawat roller ay naglalapat ng kontroladong dami ng deformation. Dahil ang workpiece ay itinatama sa maraming posisyon sa haba nito, ang lokal na baluktot ay unti-unting nababawasan sa halip na itama sa isang punto lamang.
Ang gumaganang resulta ay nakasalalay sa relasyon sa pagitan ng posisyon ng roller, anggulo ng roller, tigas ng materyal, laki ng seksyon, kapal ng pader at papasok na pagpapapangit. Ang mga operator samakatuwid ay inaayos ang mga setting ng roller ayon sa aktwal na materyal sa halip na umasa sa isang nakapirming setting para sa bawat detalye.
Kasama sa karaniwang ikot ng straightening ang:
1. Pagpapakain ng materyal:Ang tubo o bar ay nakaposisyon at pinapakain sa seksyon ng straightening.
2. Paunang baluktot:Ang mga unang grupo ng roller ay nagpapakilala ng kinokontrol na pagpapapangit sa tapat ng umiiral na liko.
3. Progresibong pagwawasto:Ang mga kasunod na roller ay naglalapat ng alternating bending upang itama ang natitirang paglihis sa kahabaan ng workpiece.
4. Pag-ikot at pasulong na paggalaw:Patuloy na iniikot ng mga crossed roller ang workpiece habang inililipat ito sa makina, na nagbibigay-daan sa pagwawasto sa buong circumference.
5. Mahusay na pagsasaayos:Ang presyon ng roller, anggulo at puwang ay inaayos ayon sa materyal at kinakailangang tuwid.
6. Tapos na inspeksyon:Sinusuri ang tuwid at iba pang mga tinukoy na sukat bago pumasok ang materyal sa susunod na operasyon ng produksyon.
Ang mga carbon steel tubes at bars ay maaaring bumuo ng baluktot sa panahon ng rolling, drawing, heat treatment, cooling, storage at transportasyon. Kahit na ang medyo maliit na mga paglihis ay maaaring lumikha ng mga problema sa panahon ng awtomatikong pagpapakain, pagputol, pag-machining, hinang at pagpupulong.
Ang serye ng FR ay idinisenyo upang matugunan ang mga problemang ito sa produksyon:
Hindi pantay na tuwid:Itinatama ng multi-point reverse bending ang longitudinal deformation at nagbibigay ng mas pare-parehong straightness sa buong haba ng pagtatrabaho.
Hindi pare-pareho ang downstream machining:Ang mas tuwid na stock ay mas madaling pakainin, i-clamp, gupitin at makina, na binabawasan ang mga problema sa pagkakahanay sa mga susunod na operasyon.
Iba't ibang laki ng materyal:Ang serye ng FR ay sumasaklaw sa malawak na hanay ng mga diameter ng tubo at bar, na may iba't ibang bilang ng roller na magagamit para sa iba't ibang mga kinakailangan sa straightness.
Mga kinakailangan sa mataas na produksyon:Sinusuportahan ng mga piling modelo ang tuluy-tuloy na operasyon at adjustable na bilis ng pagtatrabaho, na ginagawang angkop ang mga ito para sa mga linya ng produksyon pati na rin sa pagproseso ng batch.
Maliit na batch na produksyon:Ang iba't ibang mga pagsasaayos ng roller ay nagbibigay-daan sa mga tagagawa na balansehin ang laki ng makina, pagtuwid ng katumpakan at pamumuhunan ayon sa kanilang aktwal na hanay ng produkto.
Ang workpiece ay dumadaan sa maraming crossed roller sa halip na itama sa isang contact point. Ibinabahagi nito ang pagwawasto sa maraming posisyon at tumutulong na kontrolin ang natitirang baluktot nang mas pare-pareho.
Nag-aalok ang FangRong ng iba't ibang roller arrangement sa loob ng serye ng FR. Karaniwang pinipili ang mas mataas na bilang ng roller kapag kailangan ang mas mahigpit na tuwid o kapag ang materyal ay nangangailangan ng mas kontroladong progresibong pagwawasto. Ang bilang ng roller lamang ay hindi tumutukoy sa huling resulta; Ang kondisyon ng materyal, diameter, kapal ng pader, mga setting ng roller at papasok na pagpapapangit ay nakakaapekto rin sa tuwid.
Ang parehong platform ng makina ay maaaring i-configure para sa parehong guwang at solid na bilog na mga workpiece sa loob ng naaangkop na hanay ng modelo. Ang pagpoproseso ng tubo ay nangangailangan ng partikular na atensyon sa kapal ng dingding at paglaban sa pagpapapangit, habang ang mga solidong bar ay karaniwang nangangailangan ng mas malaking puwersa ng pagwawasto habang tumataas ang diameter at lakas ng materyal.
Ang FR-76 at mas malalaking modelo sa ibinigay na configuration ay gumagamit ng frequency-inverter speed control na may gumaganang hanay na0–60 m/min. Ang FR-50 at mas maliliit na modelo ay gumagamit ng mga napiling bilis ng9, 18, 27 o 45 m/min. Ang aktwal na bilis ng produksyon ay dapat matukoy ng materyal na grado, mga sukat ng workpiece, kinakailangang tuwid at mga kinakailangan sa ibabaw.
Ang machine frame, roller assemblies at transmission system ay idinisenyo para sa tuluy-tuloy na mga application sa pagproseso ng metal. Ang istraktura ay dapat mapanatili ang pagkakahanay ng roller sa ilalim ng gumaganang load dahil kahit na ang maliit na pagbabago sa posisyon ng roller ay maaaring makaapekto sa panghuling straightness ng workpiece.
Depende sa linya ng produksyon, ang makina ay maaaring nilagyan ng kontrol ng PLC, pagpapatakbo ng touchscreen, awtomatikong pagpapakain at pagbabawas, at iba pang mga pag-andar ng automation. Ang antas ng automation ay maaaring mapili ayon sa dami ng produksyon at mga kinakailangan sa pagsasama.
Ang pinakamahalagang pagkakaiba sa pagpili sa loob ng serye ng FR ay hindi lamang laki ng makina. Dapat ihambing ng mga mamimilidiameter ng workpiece, kondisyon ng materyal, kinakailangang straightness at roller configurationbago pumili ng isang modelo.
| Configuration | Karaniwang Pagpili | Lakas | Pagsasaalang-alang |
|---|---|---|---|
| 14 na roller | Karaniwang pagtuwid | Mas mababang gastos sa makina at mas simpleng configuration | Angkop kapag sapat na ang karaniwang straightness |
| 15 rollers | Mga workpiece na may maliit na diameter | Compact na configuration para sa mas maliliit na tubo at bar | Dapat suriin ang saklaw ng pagtatrabaho na partikular sa modelo |
| 16 na roller | Kinakailangan ng mas mataas na straightness | Mas maraming correction point kaysa sa mga karaniwang configuration | Kapaki-pakinabang para sa mga napiling mas maliit na diameter na mga aplikasyon ng katumpakan |
| 17 roller | Precision production | Mas progresibong pagwawasto at mas mahigpit na kakayahan sa straightness | Mas mataas na gastos sa makina at mas malaking footprint |
| 20 rollers | High-precision straightening | Higit pang mga punto ng pagwawasto para sa hinihingi na mga kinakailangan sa straightness | Mas mataas na pamumuhunan; piliin lamang kapag nakinabang dito ang application |
Para sa mga application na nangangailangan ng humigit-kumulang≤0.3 mm/m, maaaring sapat ang karaniwang 14-roller na configuration depende sa materyal at papasok na kondisyon. Kapag ang customer ay nangangailangan ng mas mahigpit na tuwid, 17- o 20-roller configuration ay maaaring magbigay ng karagdagang mga yugto ng pagwawasto.
Halimbawa, ipinapakita ang ibinigay na mga pagtutukoy ng FRFR-50 na may 20 roller sa ≤0.1 mm/m, habang ang FR-76 na may 17 o 20 roller ay tinukoy sa≤0.2 mm/m. Samakatuwid, ang isang 20-roller na configuration ay hindi dapat awtomatikong ilarawan bilang pagkamit ng parehong straightness sa bawat modelo.
| item | Tubo / Tubo | Solid Round Bar |
|---|---|---|
| Mga pangunahing parameter | Panlabas na diameter at kapal ng pader | diameter ng bar |
| Pag-aalala sa pagpapapangit | Straightness at posibleng pagpapapangit ng seksyon | Straightness at correction force |
| Materyal na pagsasaalang-alang | Ang kapal ng pader ay nakakaapekto sa paninigas | Ang diameter at lakas ay malakas na nakakaapekto sa kinakailangang pagwawasto |
| Karaniwang mga operasyon sa ibaba ng agos | Pagputol, hinang, pagguhit, pagmachining, pagpupulong | Pagpihit, paggiling, pagpapanday, pagmamaneho, pagpupulong |
| Kinakailangan | Karaniwang Configuration | Precision Configuration |
|---|---|---|
| Karaniwang target ng straightness | ≤0.3 mm/m | Pababa sa ≤0.1 mm/m sa mga tinukoy na modelo |
| Configuration ng roller | Karaniwan ay 14–15 roller | Pinili ang 16–20 roller configuration |
| Pinakamahusay na angkop para sa | Pangkalahatang pagproseso ng industriya | Precision machining at hinihingi ang mga aplikasyon ng pagpupulong |
| Pamumuhunan sa makina | Ibaba | Mas mataas |
Huwag pumili ng straightening machine sa diameter lamang. Para sa tumpak na rekomendasyon, ibigay ang sumusunod na impormasyon:
1. Uri ng workpiece:tube, pipe, solid round bar o iba pang round section.
2. Materyal:carbon steel grade, alloy steel grade o iba pang materyal.
3. Mga sukat ng tubo:panlabas na diameter at kapal ng pader.
4. Mga sukat ng bar:solidong diameter ng bar.
5. Papasok na straightness:maximum na baluktot o sinusukat na paglihis bago ituwid.
6. Kinakailangang tapos na straightness:halimbawa ≤0.3 mm/m, ≤0.2 mm/m o mas mahigpit na pangangailangang partikular sa proyekto.
7. Kinakailangan sa produksyon:kinakailangang output, haba ng pagtatrabaho at bilis ng target na linya.
8. Kinakailangan sa ibabaw:kung ang natapos na materyal ay may pinakintab, pinahiran o kung hindi man ay sensitibong ibabaw.
Ang impormasyong ito ay nagbibigay-daan sa pagsasaayos ng roller, laki ng makina at mga parameter ng pagpapatakbo na maitugma sa aktwal na kinakailangan sa produksyon sa halip na pumili ng napakalaking makina nang hindi kinakailangan.
Kasama sa serye ng FangRong FR ang 13 karaniwang configuration mula FR-20 hanggang FR-180. Ang karaniwang hanay ay sumasaklaw sa mga tubo mula saφ4 mm hanggang φ180 mmat mga solidong bar mula saφ10 mm hanggang φ90 mm. Ang talahanayan sa ibaba ay para sa sanggunian sa pagpili ng modelo; ang mga huling detalye ay dapat kumpirmahin laban sa aktwal na materyal at mga kondisyon ng proseso ng customer.
| Modelo | Max. Tubong Ø | Min. Tubong Ø | Max. Bar Ø | Pagkatuwid | Mga Roller Set | Bilis (m/min) | Power (kW) | Timbang (kg) | Mga Dimensyon (mm) |
|---|---|---|---|---|---|---|---|---|---|
| FR-180 (17) | φ180 | φ60 | φ90 | ≤0.3 mm/m | 17 | — | 55 | 25,000 | 4200×1800×1500 |
| FR-150 (17) | φ150 | φ58 | φ70 | ≤0.3 mm/m | 17 | — | 30/37 | 12,000 | 4100×2280×1700 |
| FR-120 (14) | φ120×T3.0 | φ38 | φ50 | ≤0.3 mm/m | 14 | — | 30 | 9,000 | 3250×1450×1250 |
| FR-100 (14) | φ89×T3.0 | φ28 | φ32 | ≤0.3 mm/m | 14 | 0–60 | 15 | 5,000 | 2350×1560×1160 |
| FR-100 (17) | φ89×T3.0 | φ28 | φ32 | ≤0.2 mm/m | 17 | 0–60 | 18 | 5,000 | 2700×1560×1160 |
| FR-76 (14) | φ60×T3.0 | φ16 | φ22 | ≤0.3 mm/m | 14 | 0–60 | 11 | 2,500 | 2250×1560×1160 |
| FR-76 (17) | φ76×T3.0 | φ18 | φ25 | ≤0.2 mm/m | 17 | 0–60 | 15 | 3,500 | 2560×1560×1160 |
| FR-76 (20) | φ76×T3.0 | φ18 | φ25 | ≤0.2 mm/m | 20 | 0–60 | 15 | 5,400 | 3250×1500×1250 |
| FR-50 (14) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.3 mm/m | 14 | 9/18/27/45 | 7.5 | 1,500 | 1750×1120×1040 |
| FR-50 (20) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.1 mm/m | 20 | 9/18/27/45 | 7.5 | 2,000 | 2200×1120×1040 |
| FR-25 (14) | φ25 | φ6 | φ12 | ≤0.3 mm/m | 14 | 9/18/27/45 | 4 | 1,000 | 1300×900×950 |
| FR-25 (16) | φ25 | φ6 | φ12 | ≤0.2 mm/m | 16 | 9/18/27/45 | 4 | 1,100 | 1800×1100×950 |
| FR-20 (15) | φ16×T2.0 | φ4 | φ10 | ≤0.3 mm/m | 15 | 9/18/27/45 | 3 | 700 | 1100×1050×950 |
Mga Tala:Ang T ay nagpapahiwatig ng kapal ng pader ng tubo. Maaaring mag-iba ang mga sukat, kapangyarihan at hanay ng pagtatrabaho sa panghuling configuration ng makina. Para sa FR-76 at mas malalaking modelo na nakalista na may 0–60 m/min, ang bilis ay kinokontrol ng frequency inverter. Gumagamit ang FR-50 at mas maliliit na modelo ng mga napiling mekanikal na bilis na 9/18/27/45 m/min.
Ang makina ay ginagamit pagkatapos ng pag-roll, pagguhit, paggamot sa init o iba pang mga proseso kung saan ang mga tubo ay maaaring bumuo ng paayon na baluktot. Ang mga tuwid na tubo ay maaaring magpatuloy sa pagputol, pag-machining, hinang o pagpupulong.
Para sa mga pabilog na bar, pinapabuti ng straightening ang kondisyon ng stock ng bar bago lumiko, gumiling, nagpapanday, machining o awtomatikong pagpapakain. Ang pagpili ng modelo ay pangunahing nakasalalay sa diameter ng bar, lakas ng materyal at kinakailangang tuwid.
Angkop para sa mga round tube at bar na ginagamit sa mga shaft, structural component, steering-related parts, shock absorber component at iba pang automotive applications kung saan ang straight stock ay nagpapabuti sa downstream machining at assembly.
Ginagamit para sa carbon steel rods, tubes at structural component na nangangailangan ng pinabuting straightness bago ang fabrication, cutting o installation.
Ang mga carbon steel at alloy steel na tubo na ginagamit sa pang-industriya na piping at kagamitan sa enerhiya ay maaaring mangailangan ng pagtuwid bago ang karagdagang machining o pagpupulong. Ang kinakailangang straightness ay dapat tukuyin ayon sa naaangkop na pamantayan ng produkto at aplikasyon.
Ang serye ng FR ay maaaring isama sa mga linya ng pagpoproseso ng metal na nagbibigay ng mga tuwid na tubo at bar para sa machining, welding, pagpupulong at iba pang mga proseso ng katha.
Karanasan sa straightening at metal processing equipment
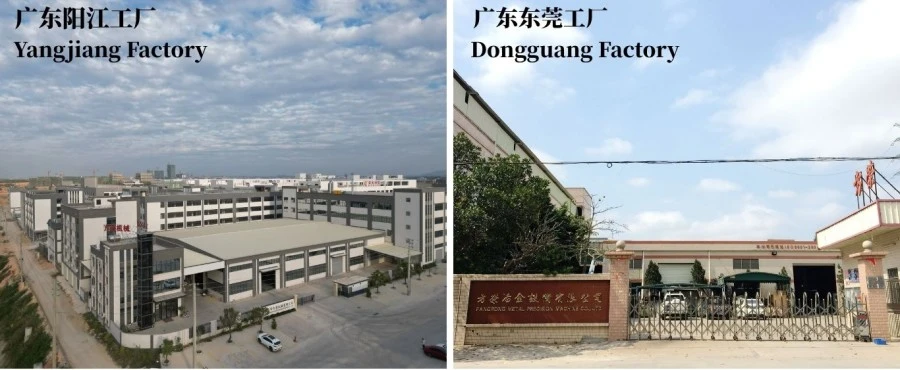
Ang FangRong ay itinatag noong 1998 at binuo ang negosyo nito sa paligid ng mga straightening machine, cold drawing equipment at kaugnay na metallurgical machinery. Ang kumpanya ay nagpapatakbo ng mga pasilidad sa pagmamanupaktura sa Dongguan at Yangjiang, Guangdong, na nagsisilbi sa mga customer ng tube, bar at metal processing sa mga internasyonal na merkado.
Engineering batay sa aktwal na workpiece
Hindi kami pumili ng isang straightening machine mula sa diameter lamang. Ang grado ng materyal, kapal ng pader ng tubo, diameter ng bar, papasok na baluktot, tapos na straightness at kinakailangang throughput ay nakakaapekto lahat sa configuration ng makina. Kung kinakailangan, maaaring magbigay ang mga customer ng mga aktwal na sample para sa pagsubok bago i-finalize ang makina.
Pagsubok sa pabrika bago ipadala
Ang mga makina ay sinusuri para sa mekanikal na operasyon, roller alignment, vibration, motor current, lubrication, electrical safety at straightening performance. Kung saan available ang mga sample ng customer, maaaring isagawa ang full-load na pagsubok gamit ang aktwal na mga tubo o bar upang i-verify ang iminungkahing configuration.
Dalawang Pasilidad sa Paggawa
Dongguan Fangrong Metallurgical Equipment Co., Ltd.ay matatagpuan sa Dalang Town, Dongguan City, Guangdong Province at nagsisilbing isa sa pangunahing produksyon at engineering base ng kumpanya.
Yangjiang Fangrong Machinery Co., Ltd.ay matatagpuan sa Yangdong District, Yangjiang City, Guangdong Province at sumusuporta sa paggawa ng kagamitan at kapasidad ng produksyon.
Ang pinagsamang kapasidad ng produksyon ay lumampas sa 650 machine bawat taon, na sumasaklaw sa straightening, cold drawing at mga kaugnay na kagamitan sa pagpoproseso ng metal.
Ang bawat makina ay dumadaan sa engineering review, material inspection, machining, sub-assembly, final assembly, electrical at PLC setup, testing at final inspection bago ipadala.
Ang mga pangunahing yugto ng produksyon ay kinabibilangan ng:
1. Pagsusuri sa engineering— Kumpirmahin ang mga sukat ng workpiece, mga katangian ng materyal, mga kinakailangan sa straightness at configuration ng makina.
2. Pagsusuri ng hilaw na materyal— Suriin ang biniling bakal at mga pangunahing bahagi bago machining.
3. Precision machining— Mga frame ng makina, roller assemblies at iba pang mga bahagi ayon sa mga drawing ng engineering.
4. Sub-assembly at huling pagpupulong— Magtipon ng transmission, roller, lubrication, electrical at control system.
5. PLC programming at commissioning— I-configure ang control system ayon sa detalye ng makina.
6. Pagsubok sa pag-load— I-verify ang pagpapatakbo ng makina sa ilalim ng idle at mga kondisyon sa pagtatrabaho.
7. Panghuling inspeksyon— Suriin ang straightness, roller alignment, vibration, electrical safety, lubrication at iba pang tinukoy na parameter.
Bago ipadala, ang Carbon Steel Horizontal Straightening Machine ay maaaring sumailalim sa isang idle running test at isang load test. Kasama sa karaniwang proseso ng inspeksyon ng pabrika ang mekanikal na operasyon, roller alignment, vibration, motor current, lubrication at electrical safety checks. Kapag ang mga sample ng customer ay ibinibigay, ang mga aktwal na tubo o bar ay maaaring iproseso upang i-verify ang pagganap ng straightening laban sa mga napagkasunduang kinakailangan.
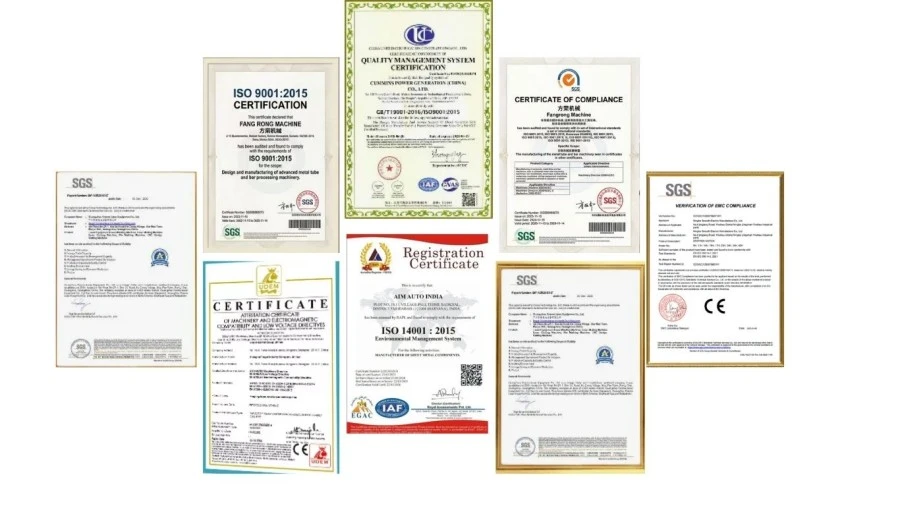
Ang FangRong ay nagpapanatili ng isangISO 9001:2015quality management system at nagbibigay ng CE-certified na standard machine configuration para sa mga naaangkop na market. Ang kumpanya ay nagtataglay din ng mga patent na nauugnay sa kagamitan at may karanasan sa pagdidisenyo ng customized na straightening at metal processing equipment.
Maaaring ibigay ang mga dokumento ng sertipikasyon at inspeksyon ayon sa modelo ng makina at patutunguhang merkado. Kung ang isang proyekto ay nangangailangan ng karagdagang dokumentasyon ng pagsunod, ang mga kinakailangan ay dapat kumpirmahin bago maglagay ng order.
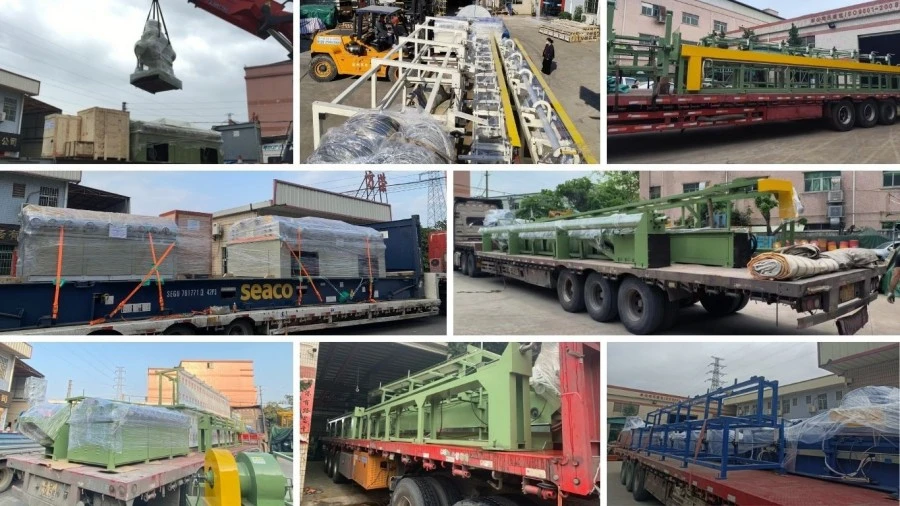
Bago ipadala, ang makina ay nililinis, siniyasat at inihanda ayon sa paraan ng transportasyon nito. Ang mga de-koryenteng bahagi at nakalantad na mga bahagi ng katumpakan ay protektado laban sa kahalumigmigan, alikabok at epekto sa panahon ng transportasyon.
Karaniwang ipinapadala ang makina pagkatapos makumpleto ang inspeksyon ng pabrika at mga kinakailangan sa pagtanggap ng customer. Ang mga guhit ng pundasyon, mga layout ng anchor bolt at impormasyon sa pag-install ay maaaring ibigay bago ihatid upang matulungan ang mga customer na ihanda ang workshop nang maaga.
Ang karaniwang FR-20 hanggang FR-100 na mga modelo ay karaniwang nangangailangan ng humigit-kumulang30–60 arawpara sa produksyon, habang ang mas malalaking FR-120 at mas mataas na mga modelo ay karaniwang nangangailangan ng humigit-kumulang60–90 araw. Ang huling oras ng paghahatid ay depende sa configuration ng machine at mga kinakailangan sa order.
Ang karaniwang panahon ng warranty ay12 buwan mula sa pagkomisyon. Nagbibigay ang FangRong ng malayuang suporta sa pag-troubleshoot at maaaring ayusin ang on-site na pag-install at pag-commissioning kapag kinakailangan. Ang pagsasanay sa operator ay karaniwang inaayos para sa humigit-kumulang3–5 arawsa panahon ng commissioning.
Ang karaniwang serye ng FR ay sumasaklaw sa mga diameter ng tubo mula saφ4 mm hanggang φ180 mmat solid round bar mula saφ10 mm hanggang φ90 mm. Ang magagamit na hanay ay partikular sa modelo, kaya ang diameter ng tubo, kapal ng pader o diameter ng bar ay dapat ibigay kapag humihiling ng isang panipi.
Ang mga karaniwang configuration ay tinukoy sa paligid≤0.3 mm/m, habang ang mga napiling configuration ay nagbibigay ng mas mahigpit na resulta. Halimbawa, ang FR-50 na may 20 roller ay tinukoy sa≤0.1 mm/m, habang ang mga napiling configuration ng FR-25, FR-76 at FR-100 ay tinukoy sa ≤0.2 mm/m. Ang aktwal na pagganap ay nakasalalay sa materyal, mga sukat, papasok na pagpapapangit at mga setting ng makina.
Magsimula sa kinakailangang tapos na straightness sa halip na piliin lamang ang pinakamataas na bilang ng roller. Ang isang 14-roller machine ay maaaring sapat para sa mga karaniwang kinakailangan, habang ang 17- o 20-roller na mga configuration ay mas angkop para sa mga napiling precision application. Ang huling pagpipilian ay nakasalalay din sa mga sukat ng workpiece at kondisyon ng materyal.
Oo, ang mga piling modelo ng FR ay maaaring i-configure para sa parehong mga tubo at solid na bilog na bar sa loob ng kanilang tinukoy na mga saklaw ng diameter. Gayunpaman, ang kapal ng pader ng tubo at ang diameter ng solidong bar ay nakakaapekto sa kinakailangang pagsasaayos ng roller at mga parameter ng pagtatrabaho, kaya dapat isama ang parehong uri ng produkto kapag humihiling ng pagpili ng modelo.
Mangyaring ibigay ang grado ng materyal, diameter ng tubo sa labas at kapal ng dingding o diameter ng bar, haba ng workpiece, papasok na straightness, kinakailangang tapos na straightness, kinakailangang bilis ng produksyon at tinatayang taunang o buwanang output. Ang sample na materyal o mga guhit ay kapaki-pakinabang kapag ang aplikasyon ay may mahigpit na tuwid o mga kinakailangan sa ibabaw.
Ang FR-50 at mas maliliit na modelo na nakalista sa karaniwang configuration ay gumagamit ng mga napiling bilis ng9/18/27/45 m/min. Gumagamit ang FR-76 at mas malalaking nakalistang modelo ng frequency inverter para sa variable na kontrol ng bilis mula sa0–60 m/min. Ang naaangkop na bilis ay dapat piliin ayon sa mga kinakailangan sa materyal at tapos na produkto.
Oo. Ang mga customer ay maaaring magbigay ng mga kinatawan ng workpiece para sa machine testing kapag ang application ay nangangailangan ng pag-verify. Maaaring gamitin ang pagsubok upang suriin ang configuration ng roller, mga setting ng straightening at tapos na straightness bago ipadala.
Maaaring magbigay ang FangRong ng mga guhit ng pundasyon at mga layout ng anchor bolt bago ihatid. Maaaring isaayos ang on-site installation at commissioning, na may karaniwang pagsasanay sa operator na 3-5 araw. Ang karaniwang panahon ng warranty ay 12 buwan mula sa pagkomisyon, na may malayuang teknikal na suporta na magagamit para sa pag-troubleshoot.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel