Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
Ang hindi kinakalawang na asero ay hindi mahirap ituwid dahil lamang ito ay malakas. Ang mas mahalagang isyu ay kung paano tumugon ang materyal sa paulit-ulit na pagpapapangit. Depende sa grado, katigasan, kapal ng pader at nakaraang pagpoproseso, ang hindi kinakalawang na asero ay maaaring magpakita ng springback, work hardening at hindi pantay na deformation pagkatapos ng pagguhit, pag-roll, pagputol o paggamot sa init.
Ang Stainless Steel Vertical Multi-Roll Straightening Machine ng FangRong ay gumagamit ng magkakasunod na roller contact para itama ang mga paglihis na ito sa mga hindi kinakalawang na asero na tubo, tubo, bar at rod. Ang posisyon ng roller, pagbubukas at bilis ng pagtatrabaho ay maaaring i-configure ayon sa laki ng materyal at kinakailangang straightness, na ginagawang angkop ang makina para sa tuluy-tuloy na mga operasyon sa pagtatapos kaysa sa isang beses na manu-manong pagwawasto.
Maaaring mabawi ng hindi kinakalawang na asero ang bahagi ng ipinataw na pagpapapangit pagkatapos umalis sa mga roller. Kung ang roller penetration ay pinili lamang ayon sa nakikitang liko, maaaring hindi maabot ng workpiece ang kinakailangang panghuling straightness. Ang straightening setup samakatuwid ay kailangang isaalang-alang ang mga materyal na katangian, paunang kurbada at ang halaga ng pagwawasto na inilapat sa pamamagitan ng sunud-sunod na roller contact.
Ang ilang mga hindi kinakalawang na asero grado ay nagiging mas mahirap dahil sila ay plastic na deformed. Ito ay partikular na mahalaga kapag ang materyal ay sumailalim na sa malamig na pagguhit, pag-roll o iba pang mga operasyon sa pagbuo. Ang labis na lokal na pagpapapangit ay maaaring gawing hindi mahuhulaan ang kasunod na pagwawasto, kaya ang pag-aayos ng roller at mga kondisyon ng pakikipag-ugnay ay kailangang tumugma sa aktwal na papasok na materyal.
Ang mga hindi kinakalawang na asero na tubo at mga bar ay madalas na ibinibigay sa tapos na o semi-tapos na mga ibabaw. Ang mga malalim na marka ng roller ay maaaring lumikha ng karagdagang paggiling o pag-polish at maaaring makaapekto sa hitsura ng mga pandekorasyon o precision na bahagi. Roller profile, surface finish, alignment at inilapat na presyon ay dapat na isaalang-alang kasama ng straightness.
Para sa mga tubo na hindi kinakalawang na asero, ang panlabas na diameter lamang ay hindi sapat upang matukoy ang setup ng straightening. Ang kapal ng pader ay nakakaapekto sa paglaban sa pagpapapangit at ang panganib ng lokal na pagyupi o ovality. Ang mga tubo na manipis sa dingding ay nangangailangan ng iba't ibang kondisyon ng pakikipag-ugnay sa roller mula sa mga solidong bar o mga tubo na mabigat sa dingding na may katulad na diameter.
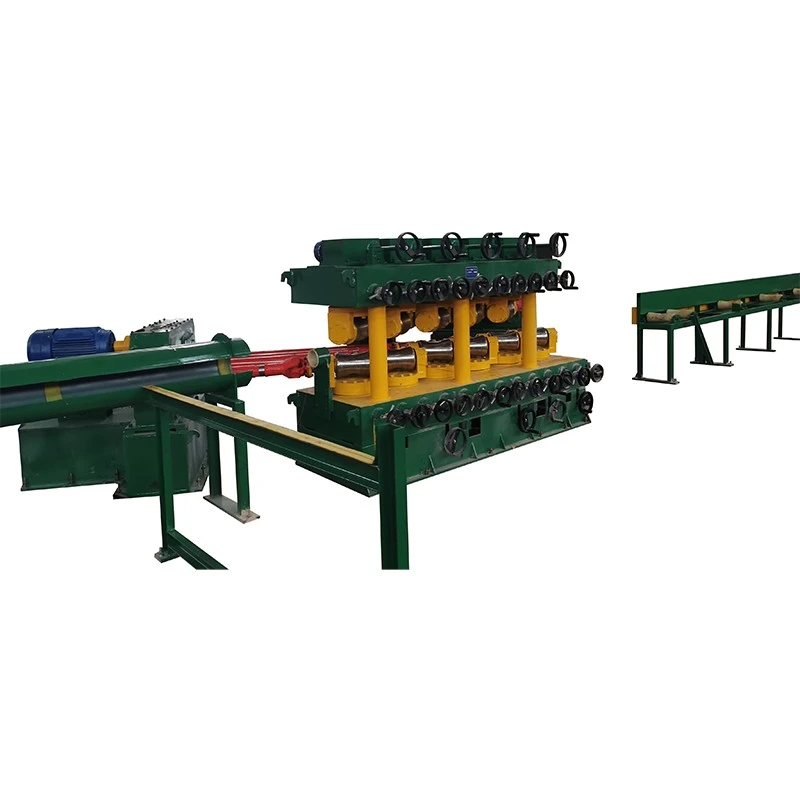
Ang workpiece ay patuloy na dumadaan sa isang serye ng upper at lower rollers. Sa halip na itama ang kumpletong liko sa isang lokasyon, inilalapat ng makina ang kinokontrol na baluktot sa maraming contact point. Ang workpiece ay paulit-ulit na pinalihis at pinakawalan habang ito ay gumagalaw sa roller group, na unti-unting binabawasan ang orihinal na curvature.
Ang progresibong pagwawasto na ito ay partikular na kapaki-pakinabang para sa mahahabang produktong hindi kinakalawang na asero kung saan ang baluktot ay maaaring hindi pare-pareho sa buong haba. Ang pagbubukas at pagtabingi ng roller ay inaayos ayon sa materyal at kinakailangang resulta, habang pinapayagan ng variable-frequency drive na maitugma ang bilis ng pagtatrabaho sa proseso ng produksyon.
Ang aktwal na setting ng roller ay dapat na maitatag sa pamamagitan ng mga materyal na pagsubok kapag nalalapat ang mahigpit na tuwid o mga kinakailangan sa ibabaw. Ang hindi kinakalawang na asero na grado, lakas ng makunat, kapal ng pader ng tubo, paunang tuwid at mga kinakailangan sa pagpoproseso sa ibaba ng agos ay maaaring makaimpluwensya sa panghuling setting.
Ang malamig na pagguhit, pag-roll at iba pang mga proseso ng pagbuo ay maaaring mag-iwan ng natitirang kurbada sa mga bar at tubo. Ang multi-roller correction ay nagbibigay ng tuluy-tuloy na hakbang sa pagtatapos bago ang pagputol, pagmachining, pagpupulong o packaging.
Ang pagputol, hinang at iba pang mga operasyon sa katha ay maaaring magpakilala ng lokal na pagpapapangit. Kung saan pinahihintulutan ng mga sukat ng produkto at kundisyon ng materyal ang mekanikal na straightening, maaaring gamitin ang makina upang ibalik ang workpiece sa loob ng kinakailangang hanay ng straightness.
Ang isang hindi kinakalawang na asero bar ay maaaring medyo tuwid sa isang seksyon at kapansin-pansing hubog sa isa pa. Ang maramihang mga contact ng roller ay namamahagi ng pagwawasto sa kahabaan ng materyal sa halip na umasa sa isang punto ng pagpindot.
Mahirap i-standardize ang manu-manong pagwawasto kapag mataas ang dami ng produksyon o mahigpit ang mga kinakailangan sa straightness. Ang isang kinokontrol na proseso ng roller ay nagbibigay ng paulit-ulit na pagsasaayos at maaaring isama sa isang tuluy-tuloy na linya ng pagtatapos.
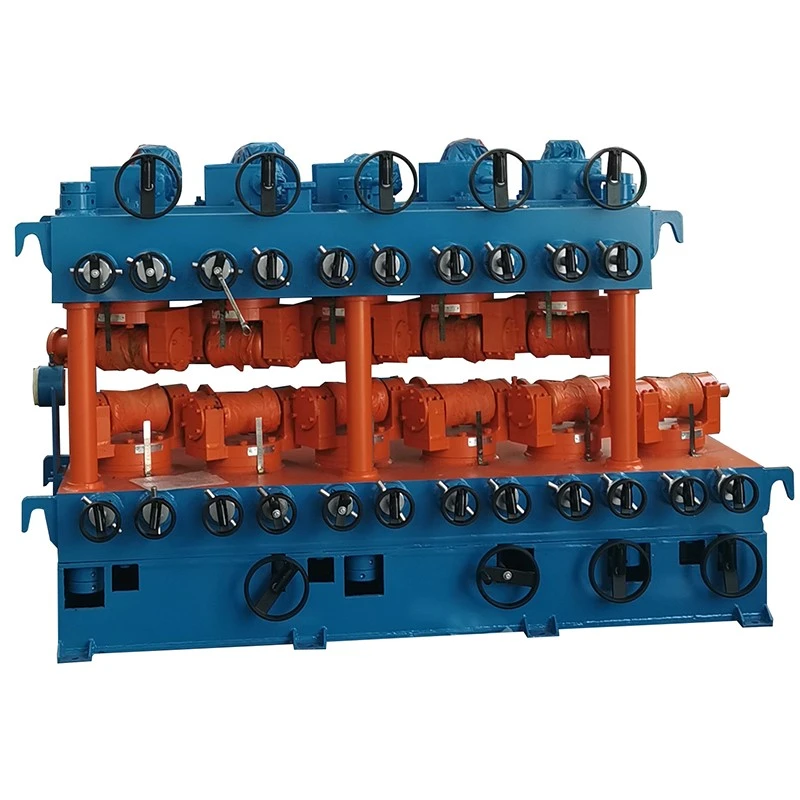
Gumagamit ang Stainless Steel Vertical Multi-Roll Straightening Machine ng maramihang roller contact para ipamahagi ang deformation sa workpiece. Depende sa modelo, kasama sa mga ibinigay na configuration ang 7+7 o 10+1 na roller. Ang naaangkop na pagsasaayos ay nakasalalay sa hanay ng produkto at mga kinakailangan sa pagtuwid sa halip na ang bilang ng mga roller lamang.
Ang geometry ng roller ay mahalaga kapag nagpoproseso ng hindi kinakalawang na asero dahil ang labis na pakikipag-ugnay sa punto ay maaaring mag-iwan ng mga marka o lokal na deform ang seksyon. Ang profile ng roller ay dapat tumugma sa geometry ng produkto, lalo na para sa mga tubo, mga produktong manipis na pader at mga profile na may mga natapos na ibabaw.
Ang upper at lower roller opening at roller tilt ay nagbibigay ng mekanikal na pagsasaayos na kinakailangan para sa iba't ibang laki ng produkto at mga kondisyon ng pagwawasto. Ang mga panghuling setting ay dapat matukoy mula sa aktwal na pag-uugali ng materyal sa halip na gumamit ng isang setting sa lahat ng mga gradong hindi kinakalawang na asero.
Ang bilis ng pagtatrabaho ay maaaring iakma sa pamamagitan ng variable-frequency drive. Maaaring mapili ang mas mabagal o mas mabilis na pagpapakain ayon sa laki ng produkto, kondisyon ng materyal at ang kinakailangang rate ng produksyon, napapailalim sa mga limitasyon ng napiling modelo.
Sinasaklaw ng serye ng FR ang mga hindi kinakalawang na asero na tubo at mga solidong bar sa iba't ibang hanay ng diameter. Ang pagpili ng modelo ay depende sa diameter ng tubo, kapal ng pader, diameter ng solid bar, lakas ng makunat, paunang straightness at kinakailangang tapos na straightness. Ang mga halaga sa ibaba ay mga pagtutukoy ng sanggunian; ang panghuling pagsasaayos ng makina ay dapat kumpirmahin laban sa aktwal na materyal at mga kinakailangan sa produksyon.
| Modelo | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Rollers Qty. | 7+7 Roller | 7+7 Roller | 10+1 Roller | 6+6 na Roller | 10+1 Roller | 10+1 Roller | 10+1 Roller | 10+1 Roller | 10+1 Roller | 10+1 Roller |
| Mga Kinakailangan sa Hilaw na Materyal / Saklaw ng Tube / mm | φ5-φ10 Kapal ng pader 1-7 |
φ10-φ30 Kapal ng pader 1-7 |
φ10-φ40 Kapal ng pader 1-5 |
φ18-φ50 Kapal ng pader 1-4 |
φ18-φ60 Kapal ng pader 3-12 |
φ30-φ80 Kapal ng pader 2-7 |
φ40-φ100 Kapal ng pader 2.5-10 |
φ50-φ130 Kapal ng pader 2.5-10 |
φ40-φ100 Kapal ng pader 2.5-10 |
φ80-φ180 Kapal ng pader 3-20 |
| Mga Kinakailangan sa Raw Material / Solid Bar Range / mm | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| Haba ng Hilaw na Materyal / mm | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Lakas ng makunat / MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Raw Material Straightness / mm/m | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Tapos Material Straightness / mm/m | ≤0.3-0.5 | ≤0.3-0.5 | ≤0.3-0.5 | ≤0.3 | ≤0.8 | ≤0.7 | ≤0.6 | ≤0.6 | ≤0.65 | ≤0.7 |
| Laki ng Roller / mm | φ68*90 | φ115*160 | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ250*360 | φ220*300 | φ320*460 |
| Laki ng Roller / mm | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Upper at Lower Roller Opening Disstance / mm | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Adjustable Tilt Range | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° |
| Pangunahing Motor Power / kW | 2.2*2 | 5.5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| Variable Frequency Drive / kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Lifting Motor Power / kW | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Bilis ng Paggawa / m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| Gitnang Taas / mm | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Timbang / T (Sanggunian) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Magsimula sa panlabas na diameter at kapal ng pader. Ang isang manipis na pader na tubo at isang solidong bar na may parehong diameter sa labas ay walang parehong pagtutol sa baluktot o lokal na pagpapapangit. Ang mga sukat ng tubo, grado ng materyal, lakas ng makunat at kinakailangang tuwid ay dapat isama lahat kapag pumipili ng modelo.
Para sa mga solidong produkto, ang diameter at tensile strength ay ang mga pangunahing panimulang punto. Mahalaga rin ang paunang kurbada dahil maaaring mangailangan ng kakaibang setup ng roller mula sa materyal na may kaunting paglihis lamang ang stock na masyadong baluktot.
Kung ang isang makina ay magpoproseso ng ilang diameter o kapal ng pader, ang kumpletong hanay ng produksyon ay dapat suriin sa halip na pumili ng isang modelo mula sa pinakamalaking diameter lamang. Ang saklaw ng pagtatrabaho ng roller, paraan ng pagsasaayos at mga kinakailangan sa tooling ay dapat suriin laban sa pinakamaliit at pinakamalaking produkto.
Kapag ang target ay mas mababa sa karaniwang tapos na hanay ng straightness, inirerekomenda ang sample material testing. Ibigay ang hindi kinakalawang na asero na grado, mga sukat, paunang straightness, kondisyon sa ibabaw at target tolerance upang masuri ang pagsasaayos ng roller bago i-finalize ang makina.
Hindi kinakalawang na asero na Tube at Pagproseso ng Bar:Ang straightening ay ginagamit bilang isang pagtatapos na operasyon pagkatapos ng pagguhit, pag-roll o iba pang mga proseso ng pagbuo bago ang pagputol, pagmachining o pagpapadala.
Mga Bahaging Medikal at Katumpakan:Ang mga hindi kinakalawang na asero na bar at tubo na ginagamit para sa mga bahagi ng katumpakan ay maaaring mangailangan ng kontroladong straightness bago ang karagdagang machining o pagpupulong. Dapat kumpirmahin ang mga naaangkop na pamantayan ng produkto at dimensional na kinakailangan para sa bawat aplikasyon.
Mga Bahagi ng Sasakyan:Ang mga hindi kinakalawang na asero na tubo na ginagamit sa tambutso, paghawak ng likido at mga structural application ay maaaring mangailangan ng straightness correction pagkatapos mabuo o malikha.
Architectural Stainless Steel:Ang mga handrail, mga pampalamuti na tubo, mga frame at iba pang nakikitang mga bahagi ay maaaring mangailangan ng parehong straightness control at maingat na proteksyon sa ibabaw.
Pangkabit at Produksyon ng Hardware:Maaaring gamitin ang straightened stainless steel rod at bar bilang papasok na materyal para sa mga susunod na proseso ng heading, threading, machining at forming.
Mga Bahagi ng Elektrisidad at Pang-industriya:Ang mga hindi kinakalawang na asero rods, tubes at precision seksyon ay maaaring ituwid bago machining o assembly kung saan dimensional consistency ay kinakailangan.
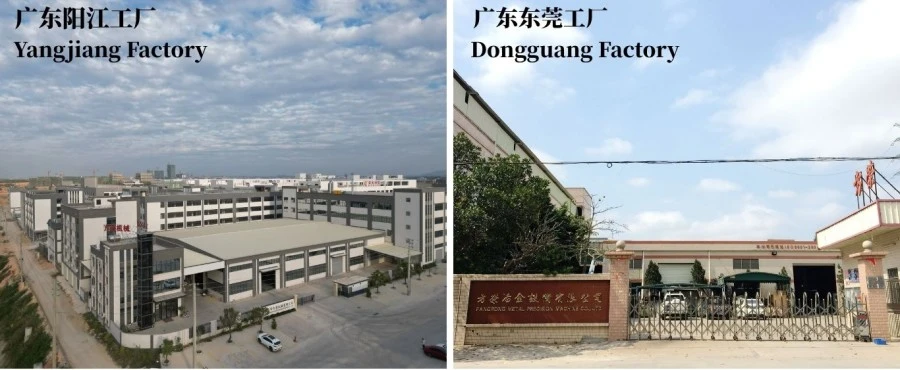
Ang FangRong ay gumawa ng mga straightening machine, cold drawing equipment at kaugnay na metallurgical machinery mula noong 1998. Ang kumpanya ay nagpapatakbo ng Dongguan Fangrong Metallurgical Equipment Co., Ltd. at Yangjiang Fangrong Machinery Co., Ltd., na nagsisilbi sa mga customer ng tube at bar processing sa China at mga merkado sa ibang bansa.
Ang aming kagamitan ay naibigay na sa mahigit 10,000 customer sa mahigit 60 bansa at rehiyon. Ang disenyo at pagsasaayos ng makina ay nakabatay sa mga sukat ng produkto, kundisyon ng materyal, kinakailangang tuwid at mga kinakailangan sa produksyon sa halip na gumamit ng isang karaniwang setup para sa bawat aplikasyon.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.ay matatagpuan sa Dalang Town, Dongguan City at nakatutok sa mga cold drawing machine, straightening machine at mga kaugnay na metal processing equipment.
Yangjiang Fangrong Machinery Co., Ltd.ay matatagpuan sa Yangdong District, Yangjiang City at nagbibigay ng karagdagang kapasidad sa pagmamanupaktura para sa paggawa ng metalurhiko na makinarya.
Saklaw ng pagmamanupaktura ang structural fabrication, roller machining, drive-system assembly, electrical integration at machine testing. Para sa isang customized na makina, ang roller arrangement at adjustment range ay itinatag ayon sa materyal at dimensional na kinakailangan ng customer bago ang produksyon.
Ang mga roller ay machined at tapos ayon sa tinukoy na geometry. Ang mga frame ng makina, mga bahagi ng drive, mga bearings, mga mekanismo ng pagsasaayos at mga sistema ng kontrol ay binuo at sinusuri bago ipadala.
Kasama sa pagsubok ng makina ang pagpapatakbo ng pagmamaneho, pagsasaayos ng roller, kontrol sa bilis, mga pag-andar ng kuryente at pangkalahatang mekanikal na operasyon. Kung kinakailangan, ang mga sample na hindi kinakalawang na asero na tubo o mga bar ay maaaring gamitin upang i-verify ang resulta ng straightening laban sa napagkasunduang mga kinakailangan sa produksyon.
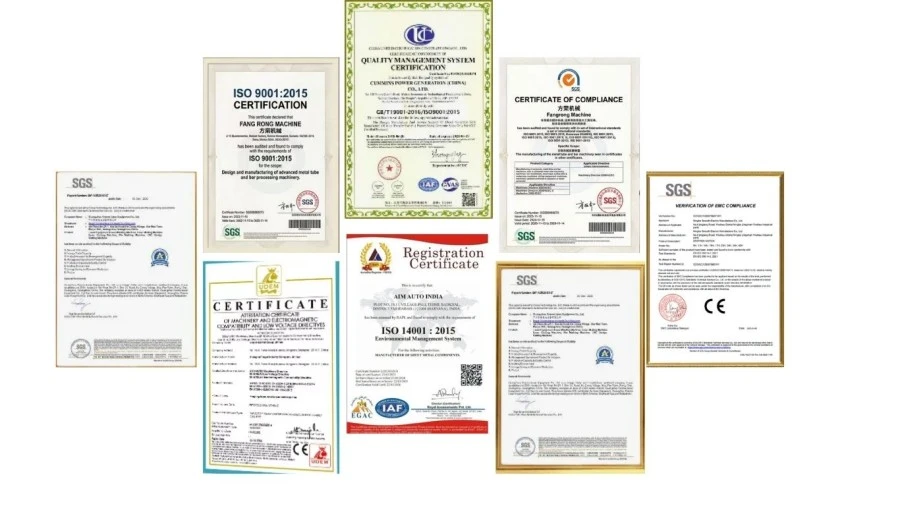
ISO 9001:2015:Sertipikasyon ng sistema ng pamamahala ng kalidad, Certificate No. UQ231211R1.
CE Mark:Available ang mga kagamitang may markang CE ayon sa naaangkop na configuration ng makina at saklaw ng supply.
SGS Inspeksyon:Maaaring isaayos ang inspeksyon ng third-party ayon sa mga kinakailangan ng proyekto.
Mga Patent:Ang FangRong ay may hawak na mga patent ng imbensyon at modelo ng utility na sumasaklaw sa mga kagamitan at mekanikal na bahagi. Kasama sa mga halimbawa ang 2013207829011, 2008300532117 at ZL2015 2 0842922.7.
Ang Stainless Steel Vertical Multi-Roll Straightening Machine ay inihanda para sa internasyonal na transportasyon ayon sa istraktura, sukat at paraan ng pagpapadala nito. Ang mga pangunahing assemblies ay sinigurado bago i-load, na may export packaging at dokumentasyon na nakaayos ayon sa destinasyon at mga kinakailangan ng proyekto.
Ibigay ang hindi kinakalawang na asero na grado, mga sukat ng tubo o bar, kapal ng pader para sa mga tubo, lakas ng makunat o tigas kung saan magagamit, haba ng materyal, paunang straightness, kinakailangang tapos na straightness at inaasahang kapasidad ng produksyon. Ang mga sample o drawing ay kapaki-pakinabang kapag mahigpit ang tolerance.
Oo. Kasama sa serye ng FR ang mga pagtutukoy para sa parehong mga tubo at solidong bar. Gayunpaman, ang kapal ng pader ng tubo at ang diameter ng solidong bar ay nangangailangan ng iba't ibang pagsasaalang-alang, kaya ang configuration ng Stainless Steel Vertical Multi-Roll Straightening Machine ay dapat suriin laban sa aktwal na hanay ng produkto.
Matapos dumaan sa mga roller, ang materyal ay maaaring bahagyang mabawi ang pagpapapangit nito. Ang halaga ng springback ay depende sa mga materyal na katangian at kondisyon ng pagproseso. Samakatuwid, ang pagtagos at pag-aayos ng roller ay kailangang maitatag ayon sa aktwal na hindi kinakalawang na asero na pinoproseso.
Oo, kung ang mga sukat ng tubo ay nasa loob ng hanay ng trabaho ng napiling modelo. Ang kapal ng pader ay isang mahalagang parameter ng pagpili dahil ang sobrang lokal na pagkarga ay maaaring makaapekto sa pag-ikot ng tubo o maging sanhi ng pagyupi. Inirerekomenda ang sample na pagsubok para sa manipis na pader o mga produktong kritikal sa ibabaw.
Ang kondisyon ng ibabaw ng roller, profile ng roller, pagkakahanay, presyon ng contact at mga kondisyon ng pagpapakain ay nakakaapekto lahat sa pagmamarka sa ibabaw. Para sa mga produktong may makintab, maliwanag o pandekorasyon na mga ibabaw, dapat na tukuyin ang mga kinakailangang ito bago ma-finalize ang pagsasaayos ng mga roller at makina.
Oo, sa loob ng hanay ng trabaho ng napiling modelo. Ang kumpletong hanay ng produkto ay dapat ibigay sa panahon ng panipi upang ang pagsasaayos ng roller, ang distansya ng pagbubukas at mga kinakailangan sa tool ay masuri para sa parehong maliit at malalaking sukat.
Ang reference na natapos na mga halaga ng straightness sa hanay ng talahanayan mula ≤0.3-0.5 mm/m hanggang ≤0.8 mm/m depende sa modelo. Ang mga aktwal na resulta ay nakasalalay sa mga katangian ng materyal, paunang pagpapapangit, mga sukat at pagsasaayos ng makina.
Oo. Maaaring isaayos ang straightening machine bilang bahagi ng proseso ng pagtatapos, na napapailalim sa layout ng production-line at mga kinakailangan sa paghawak. Maaaring isaalang-alang ang awtomatikong pag-load o pagbabawas ng mga kagamitan kapag kinakailangan ng pagsasaayos ng proyekto.
Ang mga karaniwang makina ay karaniwang nangangailangan ng 30-60 araw pagkatapos ng kumpirmasyon ng order. Maaaring mangailangan ng karagdagang oras ang customized na kagamitan depende sa laki ng makina, pagsasaayos ng roller, mga kinakailangan sa kuryente at iba pang mga detalye ng proyekto.
Oo. Nagbibigay ang FangRong ng teknikal na patnubay para sa pag-install at pag-commissioning. Available ang malayuang suporta, habang ang on-site na pag-install at pagsasanay sa operator ay maaaring isaayos ayon sa kasunduan sa proyekto.
Ang karaniwang panahon ng warranty ay 12 buwan mula sa pagtanggap o ayon sa mga tuntunin ng kontrata, na sumasaklaw sa mga depekto sa pagmamanupaktura sa loob ng napagkasunduang saklaw ng warranty.
Mangyaring ibigay ang gradong hindi kinakalawang na asero, laki ng tubo o bar, kapal ng pader, haba ng materyal, lakas ng makunat o tigas, paunang straightness, kinakailangang tapos na straightness, kapasidad ng produksyon at mga available na kondisyon ng halaman. Kung maaari, magpadala ng mga guhit ng produkto at sample na impormasyon ng materyal. Ang mga detalyeng ito ay nagbibigay-daan sa modelo ng makina at pagsasaayos ng roller na mas tumpak na masuri.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel