Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
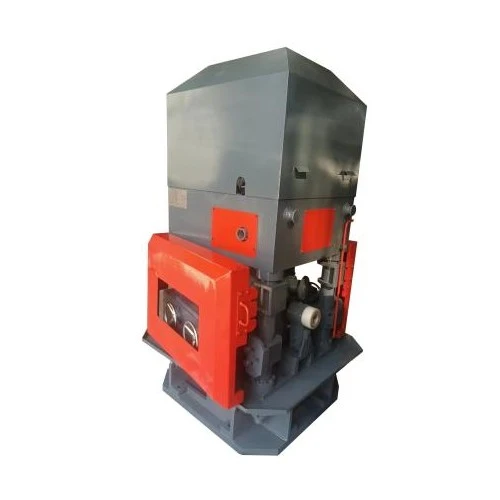
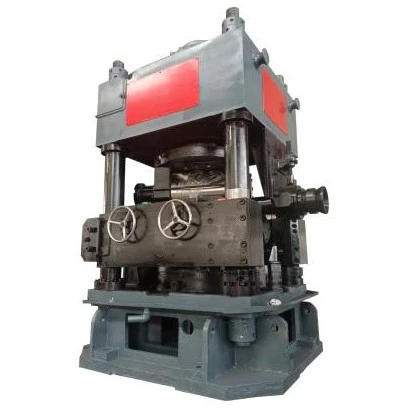
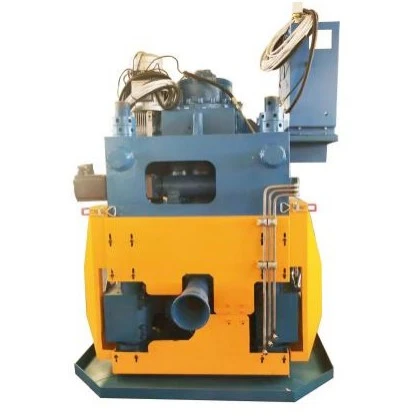
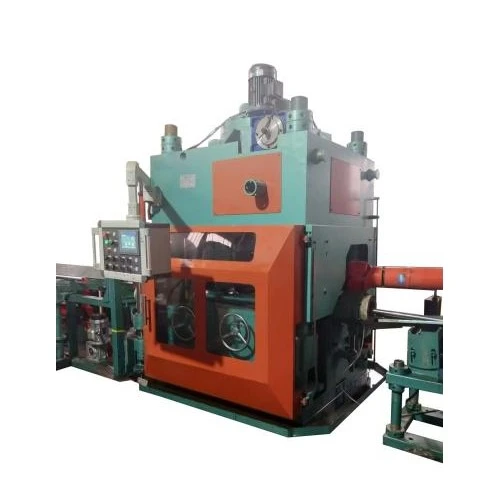
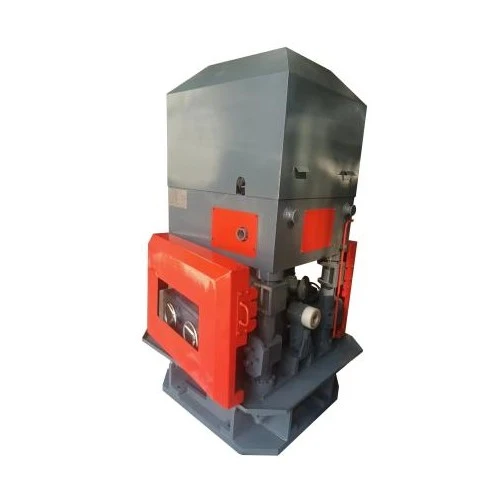
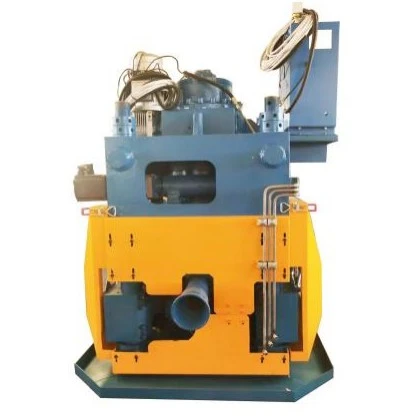
Ang Stainless Steel Vertical Two Rollers Straightening Machine ay idinisenyo para sa tuluy-tuloy na pagtuwid ng mga stainless steel bar, rod, tubo, at iba pang mahahabang produktong metal. Itinatama nito ang baluktot at pagpapapangit na ipinakilala sa panahon ng rolling, drawing, heat treatment, machining, handling, at transportasyon.
Ang hindi kinakalawang na asero ay nangangailangan ng kontroladong straightening dahil ang sobrang presyon ng roller ay maaaring mag-iwan ng mga marka sa ibabaw, makaapekto sa pag-ikot, o magpasok ng hindi gustong deformation. Ang vertical two-roller arrangement ay nagbibigay ng kontroladong contact sa pagitan ng material at rollers, na nagpapahintulot sa straightening force at roller position na maisaayos ayon sa material size, hardness, initial bending, at kinakailangang straightness.
Ang stainless steel bar, rod, o tube ay patuloy na dumadaan sa pagitan ng dalawang umiikot na straightening roller. Sa pamamagitan ng pagsasaayos ng posisyon ng roller at contact pressure, inilalapat ng makina ang kinokontrol na pagpapapangit sa direksyon na kinakailangan upang itama ang orihinal na liko.
Ang halaga ng pagwawasto ay depende sa grado ng materyal, laki ng cross-sectional, tigas, paunang straightness, at springback. Ang wastong pagsasaayos ng roller ay samakatuwid ay mas mahalaga kaysa sa simpleng pagtaas ng inilapat na presyon. Para sa mga produktong hindi kinakalawang na asero na may hinihingi na mga kinakailangan sa ibabaw o dimensional, ang profile ng roller at kondisyon ng contact ay kailangan ding itugma sa produkto.
Para sa mga tubo, ang kapal ng pader at ovality ay dapat isaalang-alang kasama ng panlabas na diameter. Para sa solid bar, ang diameter tolerance at roundness ay nakakaapekto sa contact condition sa pagitan ng material at rollers.
Baluktot pagkatapos ng proseso:Itinatama ang natitirang deformation pagkatapos ng malamig na pagguhit, pag-roll, heat treatment, machining, o paghawak ng materyal.
Hindi pare-parehong tuwid:Nagbibigay ng paulit-ulit na proseso ng mekanikal na pagwawasto sa halip na umasa sa manu-manong straightening.
Mga problema sa downstream na machining:Itinutuwid ang mga bar at rod bago ang pagputol, paggiling, pagpihit, pag-thread, o iba pang mga machining operation kung saan maaaring makaapekto sa pagpoposisyon at dimensional consistency ang sobrang baluktot.
Mga problema sa pag-align ng tubo:Tumutulong sa tamang pagyuko sa mga tubo na hindi kinakalawang na asero bago ang kasunod na pagputol, pagpupulong, hinang, o inspeksyon.
Pagmarka sa ibabaw:Ang kontroladong roller pressure at angkop na roller geometry ay nakakatulong na mabawasan ang hindi kinakailangang pagkasira ng contact sa mga stainless steel surface.
paggawa ng produksyon:Ang patuloy na mekanikal na pagwawasto ay binabawasan ang pag-asa sa manu-manong pagwawasto para sa paulit-ulit na gawain sa produksyon.
Dalawang-Roller Vertical Arrangement
Ang vertical roller layout ay nagbibigay ng isang compact straightening configuration at kinokontrol na materyal na gabay sa patuloy na pagproseso.
Adjustable Straightening Force
Maaaring iakma ang posisyon at presyon ng roller para sa iba't ibang diyametro ng hindi kinakalawang na asero, kundisyon ng materyal, at mga kinakailangan sa straightness.
Angkop para sa mga Bar, Rod, at Tubes
Maaaring i-configure ang makina ayon sa geometry ng produkto. Ang mga aplikasyon ng tubo ay nangangailangan ng karagdagang pagsasaalang-alang sa kapal ng pader at ovality.
Malawak na Saklaw ng Pagproseso
Sinasaklaw ng serye ng FR ang mga solidong diameter ng bar mula φ5 mm hanggang φ160 mm, depende sa napiling modelo.
Patuloy na Pagproseso
Ang bilis ng pagtatrabaho ay mula 2 hanggang 30 m/min depende sa modelo, kondisyon ng materyal, at mga kinakailangan sa produksyon.
Surface-Conscious Straightening
Para sa mga produktong hindi kinakalawang na asero na may pinakintab, binalatan, o kung hindi man ay kinokontrol na mga ibabaw, roller material, finish, geometry, at pressure ay maaaring isaalang-alang sa panahon ng pagsasaayos ng makina.
Configuration para sa Iba't ibang Linya ng Produksyon
Maaaring i-configure ng FangRong ang Stainless Steel Vertical Two Rollers Straightening Machine ayon sa mga sukat ng materyal, kinakailangang output, straightness tolerance, paraan ng paglo-load, at layout ng pabrika.
Ang serye ng FR ay magagamit sa ilang mga modelo ayon sa diameter ng pagpoproseso at kondisyon ng materyal. Ang mga sumusunod na detalye ay mga reference na halaga para sa solid stainless steel bar. Ang panghuling pagpili ng makina ay dapat kumpirmahin laban sa aktwal na grado ng materyal, mga sukat, paunang pagpapapangit, kondisyon ng ibabaw, tuwid na pagpapahintulot, at kapasidad ng produksyon.
| Modelo | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| Solid Bar Range/mm | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| Haba ng Hilaw na Materyal/mm | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Lakas ng makunat/MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| Katigasan ng Ibabaw | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| Raw Material Straightness/mm/m | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| Diameter Tolerance | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Pagkabilog | ≤50% ng diameter tolerance | ≤50% ng diameter tolerance | ≤50% ng diameter tolerance | ≤50% ng diameter tolerance | d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
| Raw Surface Roughness/Ra | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm |
| Tapos na Straightness/mm/m | ≤0.3 | ≤0.3 | ≤0.3 | ≤0.3 | ≤0.3 | Binalatan na Materyal ≤0.3 | Binalatan na Materyal ≤0.3 |
| Tapos na Diameter Tolerance | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Tapos na ang Pagkagaspang sa Ibabaw/Ra | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | Binalatan na Materyal: ≤0.8 μm; materyal na itim na balat: napabuti | Binalatan na Materyal: ≤0.8 μm; materyal na itim na balat: napabuti |
| Roller Diameter/mm | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Bilis ng Paggawa/m/min | 2~30 | 2~10 | 3~15 | 3~15 | 3~15 | 3~15 | 3~15 |
| Pangunahing Motor Power/kW | 7.5 × 2 | 30 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 110 × 2 | 110 × 2 |
| Lifting Motor Power/kW | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Pangunahing Dimensyon ng Machine/m (Sanggunian) | 4.7 × 1.7 × 1.8 | 5.7 × 2.0 × 2.2 | 6.6 × 2.3 × 2.6 | 6.6 × 2.3 × 2.6 | 8.1 × 3.1 × 3.6 | 11 × 5.4 × 4.3 | 11 × 5.4 × 4.3 |
| Pangunahing Timbang ng Makina/t (Sanggunian) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Kabuuang Naka-install na Kapasidad/kW (Sanggunian) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
Available ang mga custom na pagtutukoy. Ang data sa itaas ay para sa sanggunian; maaaring mag-iba ang aktwal na configuration ng makina ayon sa gradong hindi kinakalawang na asero, mga sukat ng produkto, kondisyon ng materyal, mga kinakailangan sa ibabaw, kapasidad ng produksyon, at kinakailangang tuwid.
Ang pagpili ng modelo ay hindi dapat nakabatay sa diameter lamang. Ang grado ng materyal, lakas ng makunat, tigas, paunang straightness, cross-sectional geometry, haba ng produkto, at kinakailangang tapos na tolerance ay lahat ay nakakaapekto sa kinakailangang kapasidad ng pagtuwid.
Para sa mga solidong bar, ang diameter, bilog, at kondisyon sa ibabaw ay ang mga pangunahing panimulang punto. Para sa mga tubo, ang diameter sa labas, kapal ng pader, ovality, at kondisyon ng pagbuo ay dapat ibigay. Kung ang materyal ay may makabuluhang paunang baluktot o isang mataas na lakas na hindi kinakalawang na asero na grado, ang aktwal na sample ay dapat suriin bago i-finalize ang pagsasaayos ng makina.
Ginagamit pagkatapos ng malamig na pagguhit, pag-roll, paggamot sa init, o iba pang mga proseso upang itama ang baluktot sa mga hindi kinakalawang na asero na pabilog na mga bar at mga baras bago hiwa, gilingin, machining, o inspeksyon.
Inilapat sa mga hindi kinakalawang na asero na tubo at tubo pagkatapos mabuo, magwelding, o magpainit kung saan kailangang kontrolin ang pagiging tuwid bago ang kasunod na pagproseso o pagpupulong. Ang kapal ng pader ng tubo at ovality ay dapat isaalang-alang sa pagpili ng makina.
Angkop para sa mga stainless steel shaft, pin, rod, at iba pang mahahabang bahagi kung saan maaaring makaapekto sa machining, positioning, assembly, o dimensional na inspeksyon ang sobrang baluktot.
Ginagamit para sa hindi kinakalawang na asero na mekanikal at istruktura na mga bahagi na nangangailangan ng kontroladong straightness bago machining o assembly.
Maaaring gamitin para sa hindi kinakalawang na asero na paghahanda ng materyal para sa mga medikal na instrumento at katumpakan na kagamitan. Ang kinakailangang straightness, kondisyon sa ibabaw, at dimensional tolerance ay dapat na tumugma sa naaangkop na detalye ng produkto.
Ginagamit para sa mga hindi kinakalawang na asero na bahagi, hardware, gawa-gawang bahagi, at mga produktong pang-industriya kung saan kinakailangan ang pagwawasto ng baluktot bago ang karagdagang paggawa o pagtatapos.
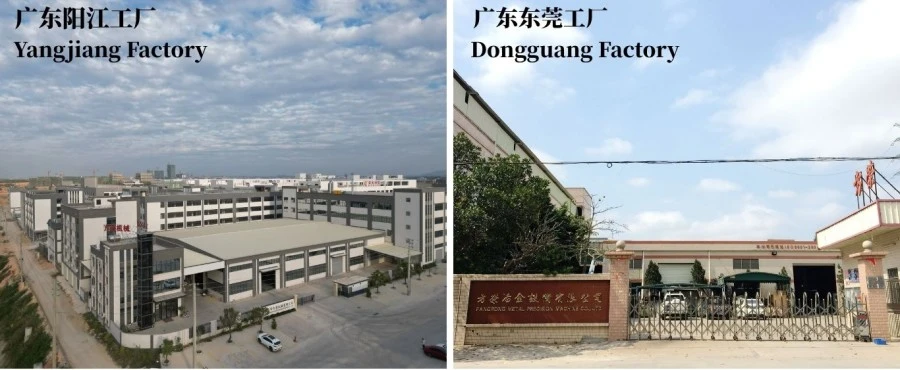
Ang FangRong ay gumawa ng mga straightening machine, cold drawing equipment, at kaugnay na metalurgical machinery mula noong 1998. Ang kumpanya ay nagpapatakbo ng mga pasilidad sa pagmamanupaktura sa Dongguan at Yangjiang, China.
Ang aming kagamitan ay naibigay sa higit sa 10,000 mga customer sa mahigit 60 bansa at rehiyon at ginagamit sa malawak na hanay ng mga aplikasyon sa pagpoproseso ng metal. Ang configuration ng machine ay batay sa materyal ng customer, mga dimensyon ng produkto, straightness target, at mga kinakailangan sa produksyon sa halip na gumamit ng isang karaniwang setup para sa bawat application.
Ang FangRong ay nagpapatakbo ng dalawang pasilidad ng produksyon sa Lalawigan ng Guangdong. Nakatuon ang pasilidad ng Dongguan sa mga straightening machine, cold drawing machine, at mga kaugnay na kagamitan sa pagpoproseso ng metal, habang ang pasilidad ng Yangjiang ay nagbibigay ng karagdagang kapasidad sa pagmamanupaktura.
Bago ang produksyon, sinusuri ng mga inhinyero ang materyal na grado, diameter o sukat ng tubo, haba, unang straightness, kondisyon sa ibabaw, kinakailangang tapos na tolerance, at target na output. Tinutukoy ng mga parameter na ito ang modelo ng makina, pagsasaayos ng roller, kapasidad ng drive, at hanay ng pagsasaayos.
Ang mga pangunahing bahagi ay machined at binuo sa loob ng bahay, na sinusundan ng roller alignment, mechanical adjustment, electrical inspeksyon, at machine running tests. Kung saan nalalapat ang mahigpit na tuwid o mga kinakailangan sa ibabaw, maaaring gamitin ang sample na pagsubok upang i-verify ang iminungkahing configuration bago ipadala.
Ang patnubay sa pag-install, pagsasanay sa pagpapatakbo, teknikal na suporta, at isang taong warranty ay magagamit ayon sa napagkasunduang saklaw ng proyekto.
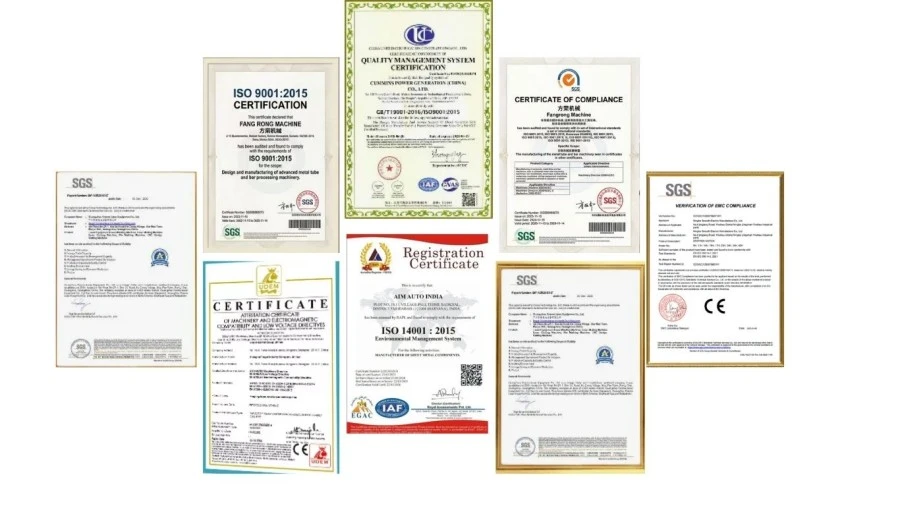
ISO 9001:2015:Sertipikasyon ng sistema ng pamamahala ng kalidad, Certificate No. UQ231211R1.
CE Mark:Ang kagamitang ibinigay na may naaangkop na dokumentasyon ng pagsunod sa CE ayon sa configuration ng makina.
SGS Inspeksyon:Ang mga serbisyo ng third-party na inspeksyon ay magagamit para sa pag-verify ng kagamitan.
Mga Patent:Ang FangRong ay may hawak na 32 patent ng pag-imbento at higit sa 100 patent ng modelo ng utility. Kasama sa mga kinatawan ng patent ang 2013207829011, 2008300532117, at ZL2015 2 0842922.7.
Ang makina ay inihanda para sa kargamento ayon sa istraktura, timbang, at paraan ng transportasyon nito. Ang malalaking kagamitan ay karaniwang ipinapadala sa mga seksyon kung kinakailangan, na may mga bahagi na protektado at nakaimpake ayon sa napagkasunduang kondisyon sa pagpapadala.
Mangyaring ibigay ang materyal na grado, bar o diameter ng tubo, kapal ng pader kung naaangkop, haba, paunang straightness, kondisyon sa ibabaw, kinakailangang tapos na straightness, at kapasidad ng produksyon. Tinutukoy ng mga parameter na ito ang angkop na laki ng roller, modelo ng makina, at puwersa ng straightening.
Oo. Ang Stainless Steel Vertical Two Rollers Straightening Machine ay maaaring i-configure para sa iba't ibang stainless steel bar, rod, at tube application. Para sa mga tubo, ang kapal ng pader, ovality, at cross-sectional na katatagan ay dapat isaalang-alang bilang karagdagan sa diameter sa labas upang maiwasan ang labis na pagpapapangit sa panahon ng pagtuwid.
Ang geometry ng roller, presyon ng contact, kondisyon ng ibabaw ng roller, at ang dami ng pagwawasto ay lahat ay nakakaapekto sa kalidad ng ibabaw. Para sa hindi kinakalawang na asero na may mahigpit na cosmetic o dimensional na mga kinakailangan, ang roller configuration ay dapat piliin ayon sa materyal na ibabaw at tapos na tolerance sa halip na gumamit ng karaniwang setup.
Depende ito sa hanay ng diameter at sa kinakailangang straightness tolerance. Maaaring saklawin ng isang makina ang maraming laki sa loob ng saklaw ng pagtatrabaho nito, ngunit dapat isaalang-alang ang madalas na pagbabago sa laki at mahigpit na pagpapaubaya kapag pumipili ng roller arrangement at adjustment system.
Ang mga pagtutukoy ng sanggunian para sa mga nakalistang modelo ay nagpapakita ng tapos na straightness pababa sa 0.3 mm/m. Ang mga aktwal na resulta ay nakasalalay sa hindi kinakalawang na asero na grado, mga sukat, paunang pagpapapangit, pag-setup ng roller, at mga kondisyon ng proseso. Inirerekomenda ang sample na pagsubok kapag kailangan ang mahigpit na tolerance sa straightness.
Oo. Maaaring talakayin ang pagsasaayos ng makina ayon sa materyal, cross-section, hanay ng laki, antas ng pagpapapangit, tapos na pagpapaubaya, at mga kinakailangan sa produksyon. Para sa isang panipi, pinakamahusay na magbigay ng mga guhit o sample ng produkto kasama ang kinakailangang tuwid at kapasidad ng produksyon.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel