Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
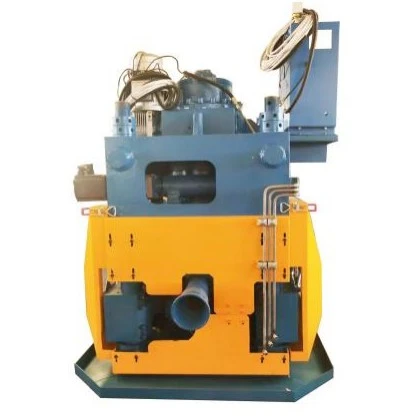
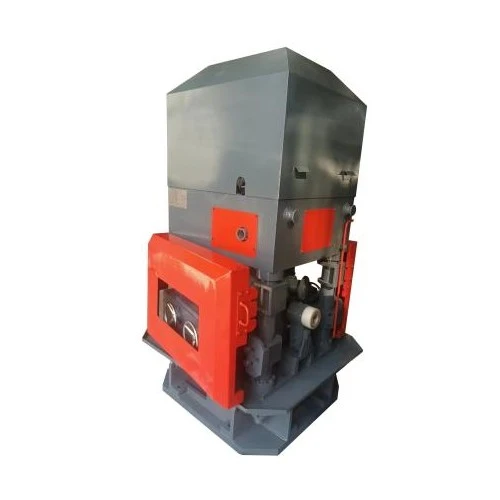
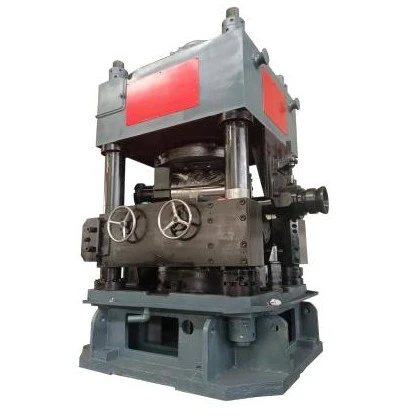
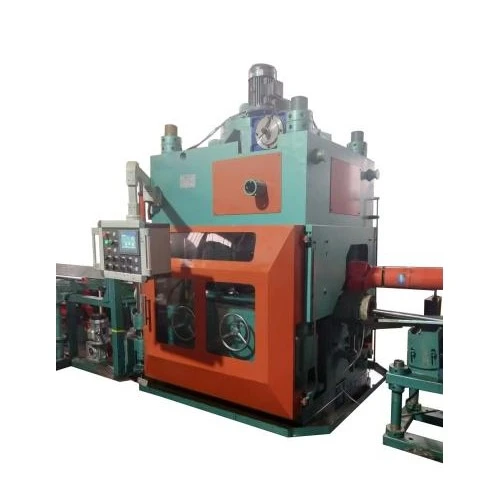
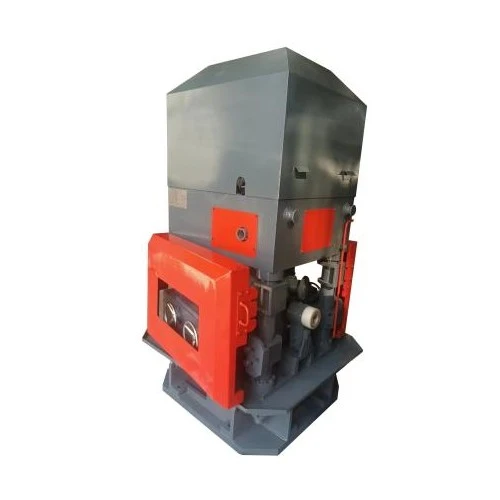
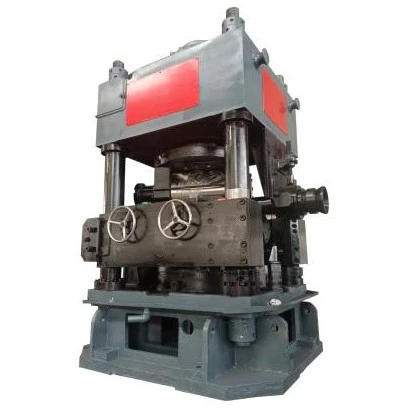
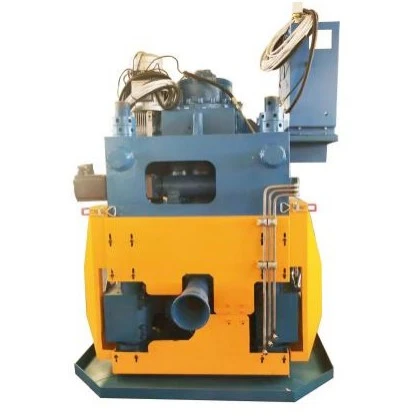
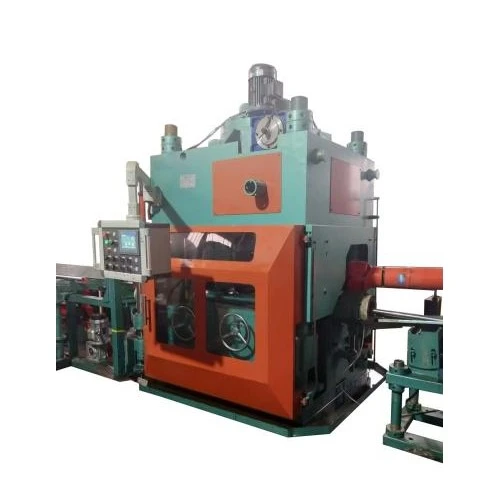
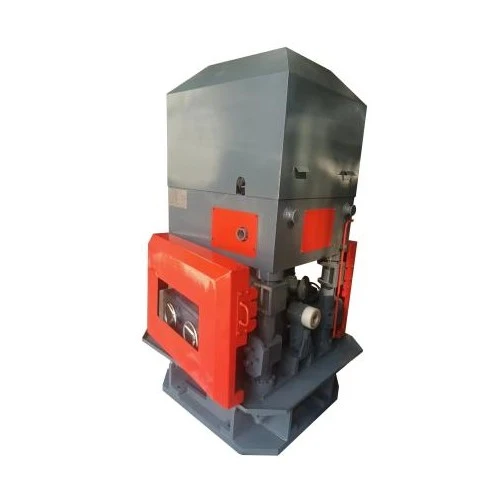
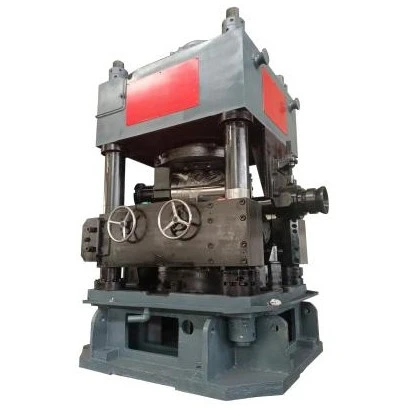
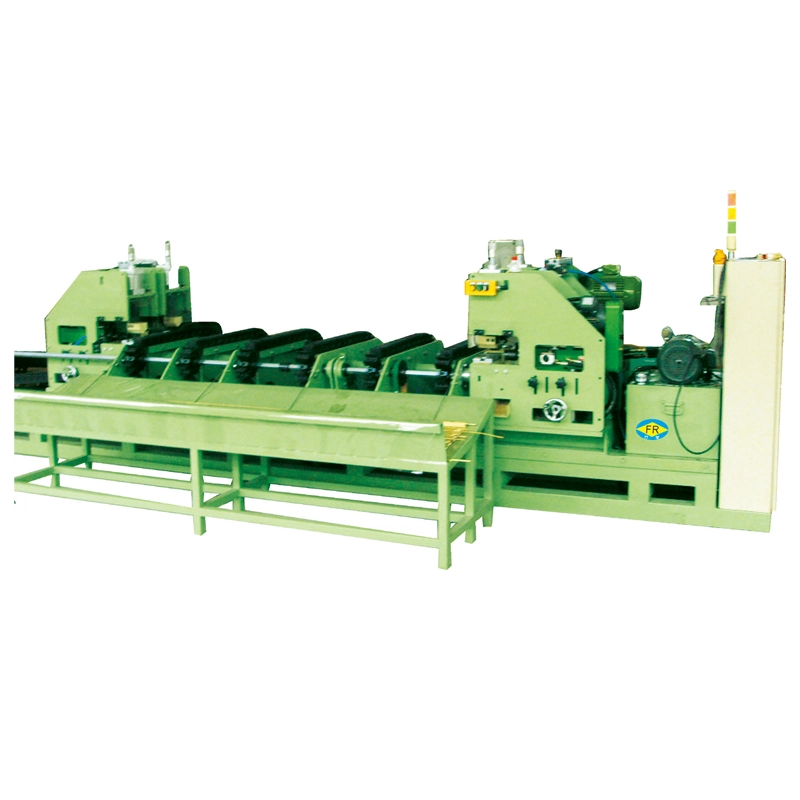
Ang Titanium Alloy Vertical Two-Roller Straightening Machine ay idinisenyo para sa tuluy-tuloy na pag-straightening ng titanium at titanium alloy bars, rods, at tubes. Ang vertical two-roller arrangement nito ay nalalapat ang kinokontrol na baluktot mula sa maraming contact point habang ang materyal ay dumadaan sa mga roller, itinatama ang longitudinal bending at pinapabuti ang dimensional consistency.
Ang mga titanium alloy ay malawakang ginagamit kung saan ang ratio ng lakas-sa-timbang, paglaban sa kaagnasan, at pagganap ng materyal ay kritikal. Gayunpaman, ang kanilang mataas na materyal na halaga ay ginagawang mahal din ang pinsala sa ibabaw at dimensional deviation. Samakatuwid, ang proseso ng straightening ay kailangang kontrolin ang roller pressure, contact geometry, feed condition, at material deformation sa halip na maglapat lamang ng mataas na straightening force.
Gumagamit ang makina ng dalawang aktibong hinihimok na hyperbolic straightening roller na nakaposisyon nang patayo. Habang ang titanium bar o tube ay pumapasok sa working zone, ang mga roller ay umiikot at nagpapakain sa materyal pasulong habang inilalapat ang kinokontrol na radial pressure.
Ang materyal ay sumasailalim sa paulit-ulit na baluktot at nababanat na pagbawi habang dumadaan ito sa roller contact zone. Ang tamang roller pressure at crossing angle ay nagbibigay-daan sa orihinal na baluktot na unti-unting mabawasan sa halip na pilitin ang buong deformation sa isang solong pass.
Para sa mga produktong titanium alloy, ang pagsasaayos ng roller ay partikular na mahalaga dahil ang sobrang localized na presyon ay maaaring mag-iwan ng mga marka sa ibabaw o makaapekto sa cross-sectional geometry. Ang posisyon sa pagtatrabaho ay pinili ayon sa diameter ng materyal, kapal ng pader, lakas ng materyal, paunang straightness, at ang kinakailangang tapos na kondisyon.
Para sa mga aplikasyon ng tubo, dapat ding isaalang-alang ng proseso ang kapal ng pader at paglaban sa ovalization. Ang mga straightening parameter samakatuwid ay hindi maaaring piliin mula sa labas ng diameter lamang.
Natirang Baluktot Pagkatapos Gumuhit o Paggulong
Maaaring mapanatili ng mga titanium bar at tube ang paayon na baluktot pagkatapos ng paggulong, pagguhit, paggamot sa init, pagputol, o paghawak. Ang kinokontrol na pagpapapangit ng roller ay dinadala ang materyal na mas malapit sa tinukoy na tuwid bago machining o pagpupulong.
Roundness at Seksyon Stability
Maaaring maimpluwensyahan ng puwersa ng straightening ang cross-section, lalo na kapag nagpoproseso ng mga thin-wall tubes o precision-diameter na mga produkto. Samakatuwid, ang geometry at presyon ng roller ay dapat na itugma sa seksyon ng materyal sa halip na iakma lamang para sa pagwawasto ng baluktot.
Proteksyon sa Ibabaw
Ang mga produktong titanium ay kadalasang ginagamit sa mga aplikasyon kung saan ang kondisyon sa ibabaw ay nakakaapekto sa kasunod na machining, pagganap ng pagkapagod, pag-uugali ng kaagnasan, o huling hitsura. Ang tamang roller material, surface finish, alignment, at process adjustment ay nakakatulong na mabawasan ang hindi kinakailangang pinsala sa contact.
Springback
Ang mga haluang metal ng titanium ay maaaring magpakita ng makabuluhang nababanat na pagbawi. Ang makina ay dapat magbayad para sa springback sa pamamagitan ng kontroladong over-bending at paulit-ulit na pagwawasto sa halip na umasa sa isang nakapirming setting ng presyon.
High-Value Material Processing
Kapag ang hilaw na materyal mismo ay mahal, ang hindi matatag na mga kondisyon ng pagwawasto ay maaaring magpataas ng mga gastos sa scrap at muling paggawa. Ang mga parameter ng proseso ay dapat na maitatag sa paligid ng aktwal na grado ng haluang metal, mga sukat, antas ng pagpapapangit, at tapos na pagpapaubaya.
Vertical Two-Roller Arrangement
Ang patayong layout ay nagbibigay ng isang compact working configuration habang pinapayagan ang dalawang roller na maglapat ng kontroladong presyon sa materyal mula sa magkabilang panig.
Naaayos na Posisyon ng Roller
Roller spacing, inclination, at working pressure ay maaaring iakma ayon sa material diameter at deformation condition. Mahalaga ito kapag ang parehong linya ng produksyon ay humahawak ng iba't ibang laki ng titanium alloy.
Kontroladong Contact Geometry
Tinutukoy ng hyperbolic roller profile kung paano nakikipag-ugnayan ang materyal sa gumaganang ibabaw. Ang wastong roller geometry ay nakakatulong na ipamahagi ang load kasama ang materyal at binabawasan ang labis na localized na deformation.
Angkop para sa Mga Bar at Tube
Maaaring i-configure ang kagamitan para sa mga solidong titanium bar, rod, at naaangkop na laki ng tubo. Ang pagpoproseso ng tubo ay nangangailangan ng karagdagang pagsasaalang-alang sa kapal ng pader, ovality, at mga kondisyon ng panloob na suporta.
Precision-Oriented Straightening
Ang Titanium Alloy Vertical Two-Roller Straightening Machine ay inilaan para sa pagtatapos ng mga operasyon kung saan ang straightness at dimensional consistency ay mas mahalaga kaysa sa simpleng pag-alis ng nakikitang baluktot.
Naaangkop na Mga Parameter ng Produksyon
Ang bilis ng pagtatrabaho at mga setting ng roller ay maaaring iakma para sa iba't ibang kondisyon ng materyal at mga kinakailangan sa produksyon. Ang tamang setting ay dapat na maitatag sa pamamagitan ng materyal na pagsubok sa halip na gumamit ng isang unibersal na parameter.
Mapapalitang Configuration
Depende sa hanay ng produksyon, maaaring mapili ang iba't ibang mga detalye ng roller at mga gumaganang configuration upang masakop ang iba't ibang hanay ng diameter at kundisyon ng materyal.
Sinasaklaw ng serye ng FR ang iba't ibang hanay ng diameter para sa mga titanium alloy bar at iba pang naaangkop na mahahabang produkto. Ang pagpili ng modelo ay depende sa diameter ng materyal, lakas ng makunat, kondisyon ng ibabaw, paunang straightness, kinakailangang tapos na tolerance, at kapasidad ng produksyon.
| Modelo | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| Solid Bar Diameter / mm | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| Haba ng Hilaw na Materyal / mm | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Lakas ng makunat / MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| Katigasan ng Ibabaw | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| Raw Material Straightness / mm/m | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| Diameter Tolerance | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Pagkabilog | ≤50% ng dia tol | ≤50% ng dia tol | ≤50% ng dia tol | ≤50% ng dia tol | d≤50, ≤50% ng dia tol; 50 |
d≤50, ≤50% ng dia tol; 50 |
| Kagaspangan sa Ibabaw ng Hilaw na Materyal / Ra | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm |
| Tapos Material Straightness / mm/m | ≤0.3 | ≤0.3 | ≤0.3 | ≤0.3 | ≤0.3 | Binalatan na Materyal ≤0.3 | Binalatan na Materyal ≤0.3 |
| Tapos na Diameter Tolerance | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Tapos na ang Pagkagaspang sa Ibabaw / Ra | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | Binalatan na materyal: ≤0.8 μm; materyal na itim na balat: napabuti. | Binalatan na materyal: ≤0.8 μm; materyal na itim na balat: napabuti. |
| Diameter ng Roller / mm | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Bilis ng Paggawa / m/min | 2~30 | 2~10 | 3~15 | 3~15 | 3~15 | 3~15 | 3~15 |
| Pangunahing Motor Power / kW | 7.5×2 | 30×2 | 45×2 | 55×2 | 75×2 | 110×2 | 110×2 |
| Lifting Motor Power / kW | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Pangunahing Dimensyon ng Makina / m (Sanggunian) | 4.7×1.7×1.8 | 5.7×2.0×2.2 | 6.6×2.3×2.6 | 6.6×2.3×2.6 | 8.1×3.1×3.6 | 11×5.4×4.3 | 11×5.4×4.3 |
| Pangunahing Timbang ng Makina / T (Sanggunian) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Kabuuang Naka-install na Kapasidad / kW (Sanggunian) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
Ang mga pagtutukoy sa itaas ay mga reference na halaga para sa serye ng FR. Ang mga parameter ng panghuling pagpili ng makina at proseso ay nakasalalay sa grado ng titanium alloy, mga sukat ng bar o tubo, kapal ng pader, paunang pagpapapangit, kondisyon ng ibabaw, kinakailangang straightness, dimensional tolerance, at kapasidad ng produksyon. Para sa mga produktong titanium na may mahigpit na tolerance, ang pagbibigay ng materyal na pagguhit at sample ay inirerekomenda bago tapusin ang pagsasaayos.
Mga Bahagi ng Aerospace
Ang mga titanium bar at tube ay ginagamit sa mga istrukturang bahagi, mga fastener, mga bahaging nauugnay sa engine, at iba pang mga aplikasyon sa aerospace. Karaniwang kinakailangan ang straightening bago ang machining, cutting, o assembly kung saan ang pagkakahanay ng materyal ay nakakaapekto sa kasunod na pagproseso.
Mga Produktong Medikal na Titanium
Ang mga titanium at titanium alloy na ginagamit para sa mga implant, surgical component, at medikal na kagamitan ay maaaring mangailangan ng kontroladong straightness at kondisyon sa ibabaw bago ang karagdagang precision processing. Ang mga huling kinakailangan ay nakadepende sa naaangkop na materyal at mga detalye ng produktong medikal.
Mga Kagamitang Kemikal at Marine
Dahil sa kaagnasan ng Titanium, angkop ito para sa mga piling heat exchanger, kagamitang kemikal, sistema ng tubig-dagat, at mga aplikasyon sa dagat. Tumutulong ang pag-straightening sa paghahanda ng mga tubo at bar para sa paggawa at pagma-machining.
Precision Makinarya at Kagamitan
Ginagamit para sa mga titanium alloy bar at tube na nangangailangan ng kontroladong geometry bago lumiko, gumiling, mag-drill, maggupit, o mag-assemble.
Non-Ferrous Metal Finishing
Ang parehong platform ng makina ay maaaring i-configure para sa naaangkop na mga round bar at tubo na gawa sa hindi kinakalawang na asero, haluang metal na bakal, mga haluang metal na tanso, at iba pang mga materyales kapag ang kanilang lakas at dimensional na mga kondisyon ay nasa loob ng saklaw ng pagtatrabaho ng makina.
High-Value Metal Processing
Angkop para sa mga linya ng pagtatapos kung saan mahalaga ang pagbawi ng materyal, pagkakapare-pareho ng dimensyon, at kontroladong pagdikit sa ibabaw dahil ang hilaw na materyal ay may medyo mataas na gastos sa pagproseso.
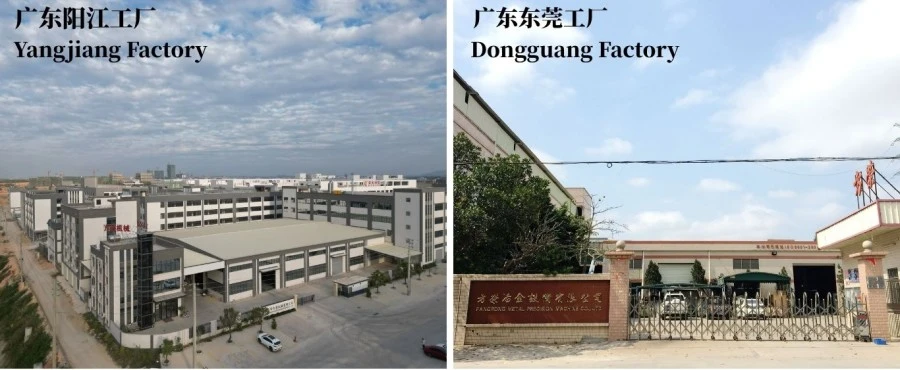
Ang FangRong ay gumawa ng mga straightening machine, cold drawing equipment, at kaugnay na metallurgical machinery mula noong 1998. Ang kumpanya ay nagpapatakbo ng mga pasilidad sa pagmamanupaktura sa Dongguan at Yangjiang, China, at nagsusuplay ng mga kagamitan para sa pagpoproseso ng bar, tube, at profile.
Nagbigay ang kumpanya ng kagamitan sa mahigit 10,000 customer sa mahigit 60 bansa at rehiyon. Para sa mga aplikasyon ng titanium alloy, ang pagsasaayos ng makina ay batay sa aktwal na detalye ng materyal at mga kinakailangan sa tapos na produkto kaysa sa diameter lamang.
Mga Pasilidad sa Paggawa
Matatagpuan ang Dongguan Fangrong Metallurgical Equipment Co., Ltd. sa Dalang Town, Dongguan City, at nakatutok sa pagmamanupaktura ng mga kagamitang metalurhiko. Ang Yangjiang Fangrong Machinery Co., Ltd. sa Yangdong District, Yangjiang City ay sumusuporta sa karagdagang kapasidad sa produksyon.
Para sa mga customized na straightening machine, ang proseso ng produksyon ay nagsisimula sa pagsusuri ng materyal at application, na sinusundan ng mekanikal na disenyo, component machining, roller manufacturing, assembly, alignment, at machine testing.
Ang geometry at alignment ng roller ay sinusuri bago ihatid dahil direktang nakakaapekto ang mga ito sa materyal na contact at pag-aayos ng pag-uugali. Sinasaklaw ng pagsubok ng makina ang kondisyon ng pagtakbo, pagsasaayos ng roller, mga kontrol sa kuryente, at pagganap ng straightening ayon sa napagkasunduang mga teknikal na kinakailangan.
Nagbibigay ang FangRong ng gabay sa pag-install, pagsasanay sa operator, teknikal na suporta, at isang karaniwang 12-buwang warranty.
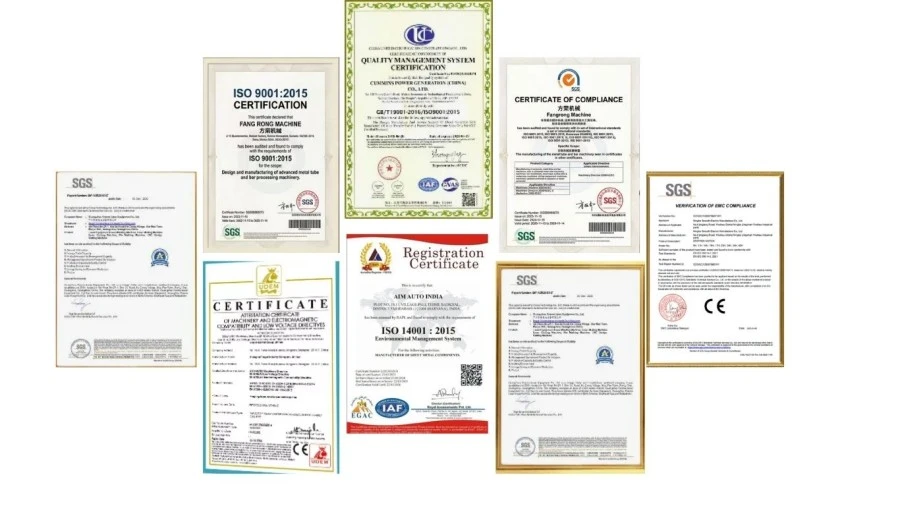
ISO 9001:2015— Sertipikasyon ng sistema ng pamamahala ng kalidad, Certificate No. UQ231211R1.
CE Mark— Naaangkop na mga kinakailangan sa pagsunod para sa nauugnay na configuration ng makina.
SGS Inspeksyon— Maaaring isaayos ang independiyenteng inspeksyon ayon sa mga kinakailangan ng proyekto.
Mga patent— Hawak ng FangRong ang mga patent ng imbensyon at utility model na sumasaklaw sa mga teknolohiya ng straightening at metalurgical equipment, kabilang ang 2013207829011, 2008300532117, at ZL2015 2 0842922.7.
Pagkatapos ng pagsubok at panghuling inspeksyon, inihahanda ang makina para sa transportasyon ayon sa mga sukat, timbang, at paraan ng pagpapadala nito. Ang pangunahing makina, mga de-koryenteng bahagi, roller, tooling, at mga pantulong na bahagi ay protektado at naka-pack ayon sa kanilang mga kinakailangan sa transportasyon.
Q1: Anong impormasyon ang dapat kong ibigay kapag pumipili ng Titanium Alloy Vertical Two-Roller Straightening Machine?
Ibigay ang titanium alloy grade, bar o diameter ng tubo, kapal ng pader ng tubo kung naaangkop, haba ng materyal, paunang straightness, lakas ng makunat, kondisyon ng ibabaw, kinakailangang tapos na straightness, dimensional tolerance, at dami ng produksyon. Ang isang materyal na pagguhit o sample ay kapaki-pakinabang kapag ang tolerance ay mahigpit.
Q2: Maaari bang ituwid ng makina ang mga titanium alloy tubes pati na rin ang mga solid bar?
Oo, sa kondisyon na ang mga sukat ng tubo at kundisyon ng materyal ay nasa loob ng piniling hanay ng trabaho ng makina. Ang pagtutuwid ng tubo ay nangangailangan ng karagdagang pagsasaalang-alang sa kapal ng pader at ovality dahil ang labis na presyon ng roller ay maaaring makaapekto sa cross-section.
Q3: Paano mo maiiwasan ang mga marka ng roller sa mga produktong titanium alloy?
Ang kondisyon ng ibabaw ng roller, geometry ng roller, pagkakahanay, presyon ng contact, at bilis ng pagtatrabaho ay nakakaapekto lahat sa kalidad ng ibabaw. Para sa mga produktong may mahigpit na kinakailangan sa ibabaw, dapat piliin ang roller material at finish kasama ng titanium grade at finish surface specification. Inirerekomenda ang pagproseso ng pagsubok bago ang mass production.
Q4: Maaari bang iproseso ng isang makina ang iba't ibang diameter ng titanium alloy?
Oo. Ang isang angkop na modelo ay maaaring sumaklaw sa isang tinukoy na hanay ng diameter, na may roller spacing at mga kondisyon sa pagtatrabaho na naayos para sa bawat detalye. Kung malaki ang hanay ng diameter o malaki ang pagkakaiba ng mga hugis ng produkto, maaaring kailanganin ang iba't ibang configuration ng roller o tooling.
Q5: Ano ang pagkakaiba sa pagitan ng straightness at roundness sa tapos na produkto?
Inilalarawan ng straightness kung gaano kalapit ang longitudinal axis o surface na sumusunod sa isang straight reference line, habang inilalarawan ng roundness ang deviation ng cross-section mula sa isang tunay na bilog. Ang isang tuwid na bar ay hindi kinakailangang bilog, kaya ang parehong mga kinakailangan ay dapat na tukuyin nang hiwalay kapag ang dimensional na katumpakan ay mahalaga.
Q6: Maaari bang itama ng makina ang materyal na may matinding paunang baluktot?
Depende ito sa dami at direksyon ng pagpapapangit, lakas ng materyal, diameter, at kinakailangang tapos na pagpapaubaya. Ang sobrang paunang pagpapapangit ay maaaring mangailangan ng ibang diskarte sa pagwawasto o proseso ng pre-straightening. Inirerekomenda ang sample na pagsubok kapag ang papasok na materyal ay lumampas sa karaniwang hanay ng straightness.
Q7: Ano ang karaniwang bilis ng produksyon?
Ang reference na bilis ng pagtatrabaho ay nag-iiba ayon sa modelo, mula 2–30 m/min sa FR-20 at 2–10 m/min sa FR-40, habang ang mas malalaking modelo ay karaniwang nakalista sa 3–15 m/min. Ang aktwal na bilis ng produksyon ay dapat matukoy ayon sa materyal na grado, diameter, pagpapapangit, mga kinakailangan sa ibabaw, at target na straightness.
Q8: Nagbibigay ba ang FangRong ng mga customized na makina para sa mga aplikasyon ng titanium alloy?
Oo. Maaaring iakma ang configuration ayon sa hanay ng diameter, lakas ng materyal, mga sukat ng tubo, kapasidad ng produksyon, tapos na straightness, dimensional tolerance, mga kinakailangan sa automation, at iba pang mga kondisyon ng proseso. Ang huling pagsasaayos ay nakumpirma pagkatapos ng teknikal na pagsusuri.
Q9: Ano ang normal na oras ng paghahatid?
Karaniwang nangangailangan ang mga karaniwang configuration ng 30–60 araw pagkatapos ng teknikal at pagkumpirma ng order. Maaaring mangailangan ng karagdagang engineering, pagmamanupaktura, at oras ng pagsubok ang customized na kagamitan. Ang huling lead time ay nakumpirma ayon sa napagkasunduang configuration ng makina.
Q10: Ano ang warranty at after-sales terms?
Ang karaniwang warranty ng makina ay 12 buwan. Nagbibigay ang FangRong ng gabay sa pag-install, pagsasanay sa operator, remote na teknikal na suporta, at serbisyo ng mga ekstrang bahagi. Ang on-site commissioning o iba pang mga serbisyo ay maaaring isaayos ayon sa mga kinakailangan ng proyekto.
Q11: Anong impormasyon ang kailangan para sa isang panipi?
Ang pinakakapaki-pakinabang na impormasyon ay titanium alloy grade, solid bar o tube specification, diameter at kapal ng pader, haba ng materyal, papasok na straightness, kondisyon sa ibabaw, kinakailangang tapos na tolerance, kapasidad ng produksyon, at power supply ng pabrika. Kung magagamit, magbigay ng drawing at mga larawan ng materyal upang mas tumpak na masuri ang pagsasaayos ng roller.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel