Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
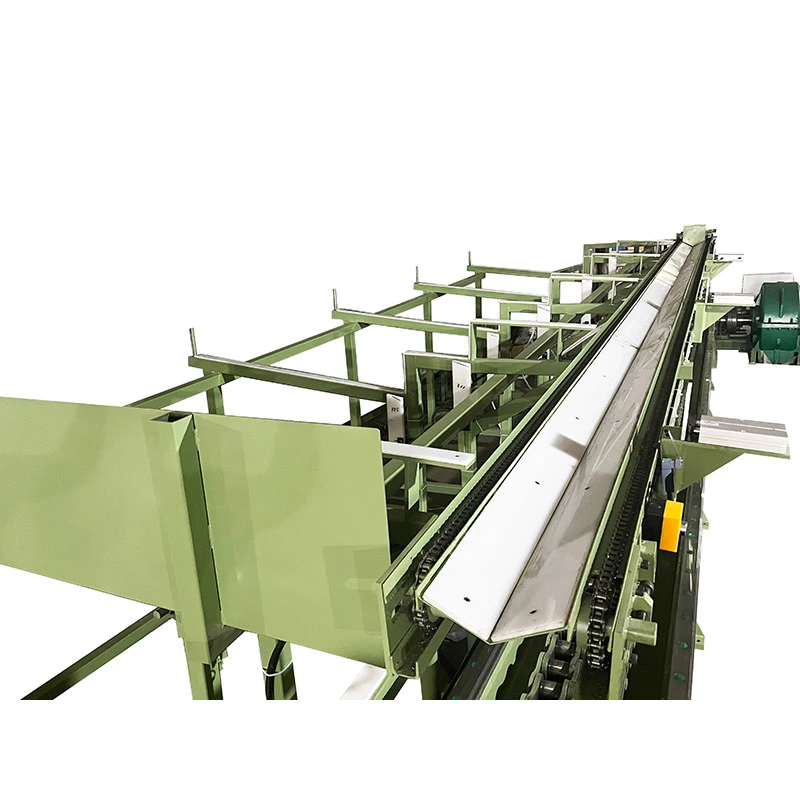
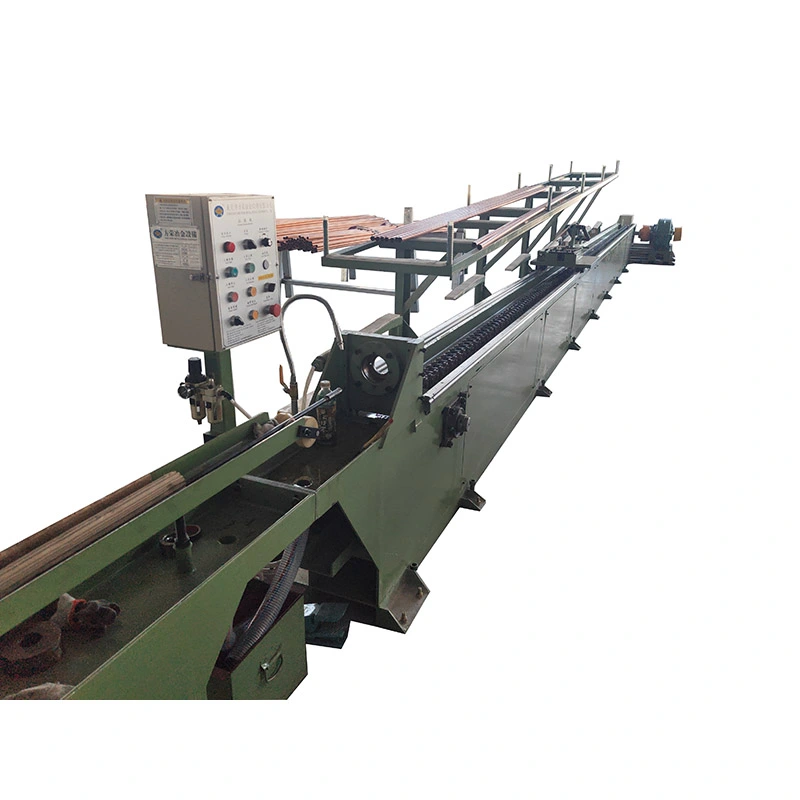
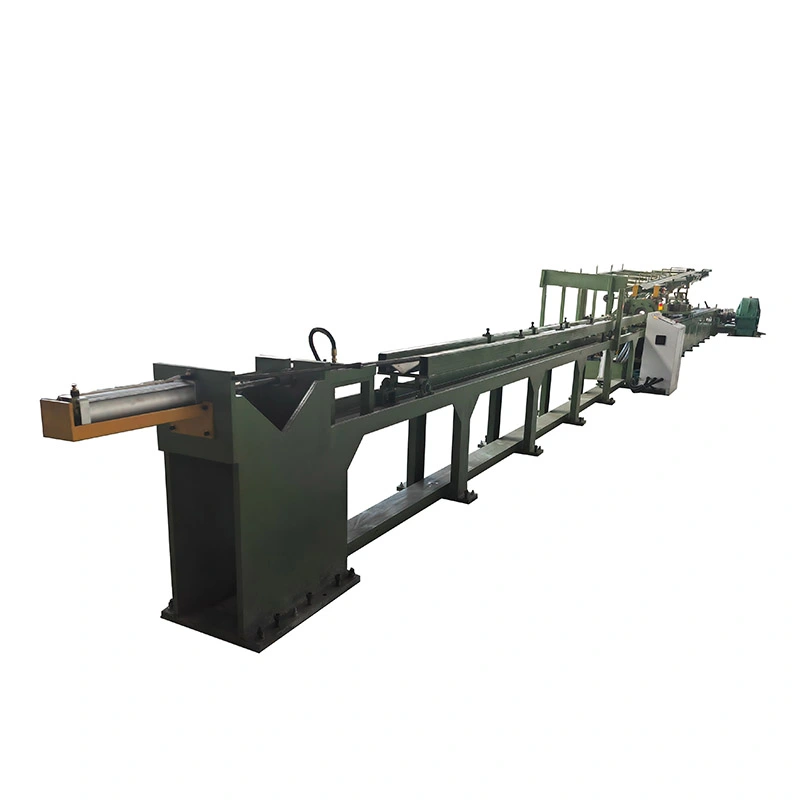
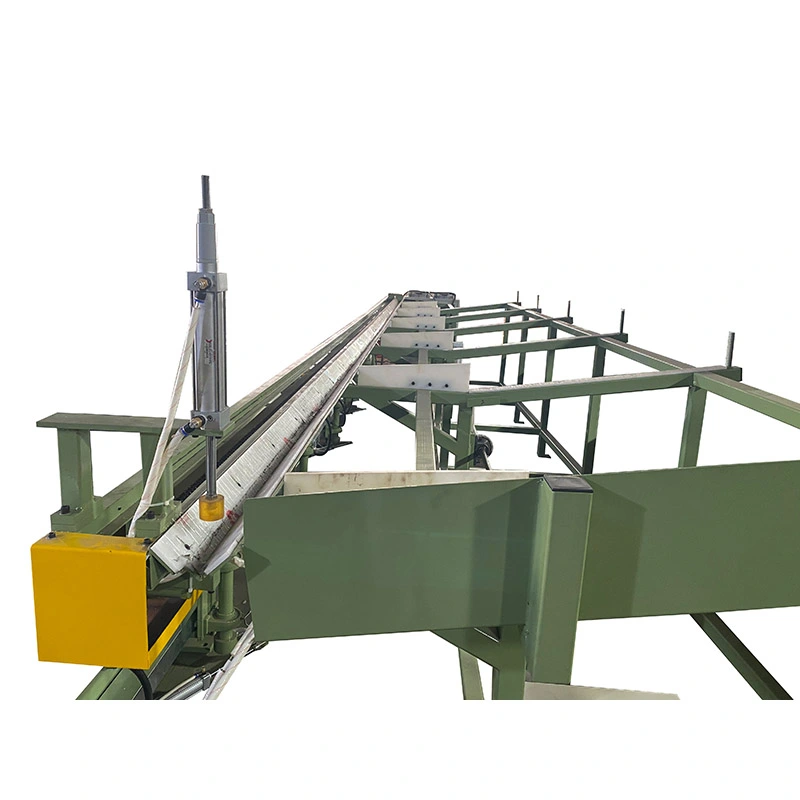
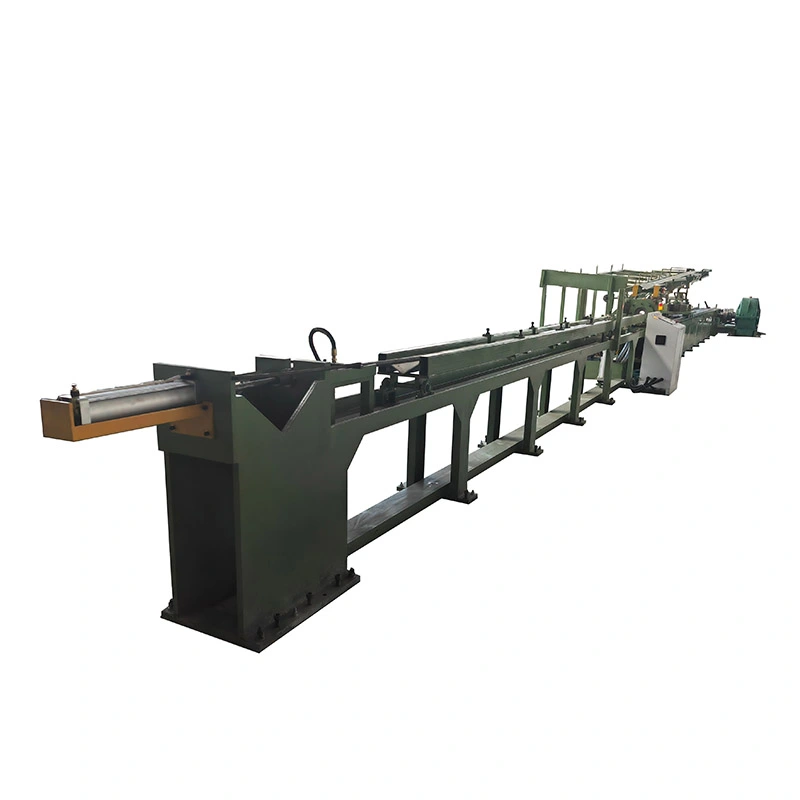
AngAwtomatikong Chain Cold Drawing Machineay idinisenyo para sa mga linya ng produksyon kung saan ang pagguhit ng tubo at bar ay dapat tumakbo nang hindi gaanong manu-manong paghawak sa pagitan ng mga cycle. Nagbibigay ang chain-driven na karwahe nito7–1000 kN na puwersa sa pagguhit, bumibilis hanggang28 m/min, at mga stroke hanggang sa10 mpara sa mga produkto na karaniwang hanggang saØ250 mm. Kinokontrol ng isang mandrel ang panloob na diameter at kapal ng pader sa panahon ng pagguhit ng tubo, habang1–5 strand configurationdagdagan ang output kapag ang ilang piraso ay may parehong detalye. Maaaring isama ang awtomatikong pagpapakain, cut-off, at pagtanggap para sa carbon steel, stainless steel, copper, aluminum, at alloy tubes at bars.
AngAwtomatikong Chain Cold Drawing Machineay isang mekanikal na malamig na drawbench na idinisenyo upang bawasan ang diameter ng mga metal na tubo o solidong mga bar sa pamamagitan ng paghila sa workpiece sa pamamagitan ng isang precision die sa temperatura ng silid. Ang isang motor, reduction gearbox at heavy-duty chain ay nagpapadala ng puwersa ng pagguhit sa karwahe, na ginagawang partikular na angkop ang makina para sa produksyon kung saanrepeatable drawing cycles, medyo mataas na bilis at multi-piece operationay mas mahalaga kaysa sa flexibility ng isang hydraulic system.
Ang FR series ng FangRong ay sumasaklaw10 karaniwang modelo mula FR-16 hanggang FR-250, na may na-rate na puwersa ng pagguhit mula sa7 kN hanggang 1000 kNat mga bilis ng pagguhit mula sa10 hanggang 28 m/min. Depende sa modelo at pag-aayos ng tool, maaaring iproseso ng makina1 hanggang 5 piraso sa isang ikot ng pagguhit. Ang mga pagsasaayos ng pagguhit ng tubo ay maaaring nilagyan ng mandrel system kapag kailangan ang kontrol sa panloob na diameter at kapal ng pader.


Ang workpiece ay unang inihanda upang ang nangungunang dulo nito ay makapasok sa die at mahawakan ng drawing carriage. Kapag na-clamp, gumagalaw ang karwahe sa mga riles ng gabay habang hinihila ng chain drive ang materyal sa pamamagitan ng die. Ang cross-sectional area ay nababawasan sa panahon ng pass, habang kinokontrol ng die ang natapos na mga sukat sa labas. Para sa mga aplikasyon ng tubo, ang isang angkop na mandrel ay maaaring gamitin upang kontrolin ang panloob na geometry.
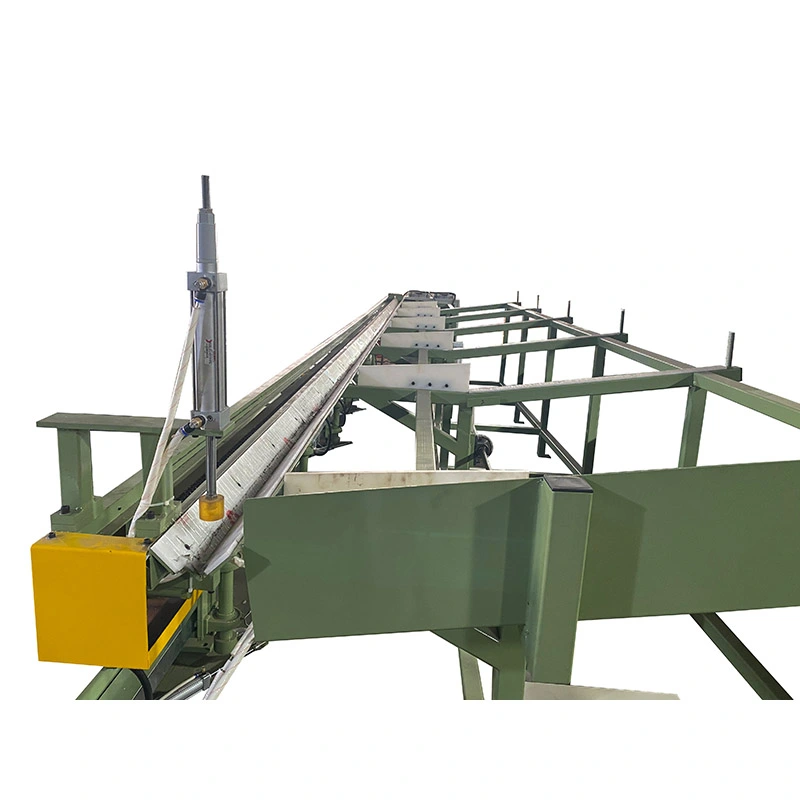
Matapos makumpleto ang drawing stroke, babalik ang karwahe sa panimulang posisyon nito at ang susunod na workpiece ay na-load. Ang hiwalay na pabalik na drive ay kapaki-pakinabang sa paulit-ulit na produksyon dahil ang karwahe ay hindi kailangang umasa sa pangunahing pagguhit ng motor para sa pagbabalik nito.
Ang automation ay pinaka-kapaki-pakinabang kapag ang parehong materyal at laki na kumbinasyon ay ginawa nang paulit-ulit. Maaaring bawasan ng awtomatikong feeder ang manu-manong paglo-load sa pagitan ng mga cycle, habang ang awtomatikong pagputol at pagtanggap ng kagamitan ay maaaring gawing simple ang pangangasiwa pagkatapos ng pagguhit. Para sa maliliit na batch na may madalas na pagbabago sa laki, ang manu-manong pag-load ay maaaring mas matipid kaysa sa pag-install ng kumpletong awtomatikong linya.
Samakatuwid, ang makina ay maaaring i-configure ayon sa pattern ng produksyon sa halip na pilitin ang bawat customer sa parehong automation package. Kasama sa mga available na opsyonawtomatikong pagpapakain, awtomatikong pagputol at pagtanggap ng mga rack, na may bilang ng mga drawing strands at stroke length na tinukoy ayon sa aktwal na pangangailangan sa produksyon.
Ang malamig na pagguhit ay karaniwang pinipili kapag ang hot-rolled o extruded na stock ay hindi nagbibigay ng dimensional consistency na kinakailangan ng natapos na bahagi. Itinatag ng die ang panghuling dimensyon sa labas, habang tinutukoy ng iskedyul ng pass, kondisyon ng tool, pagpapadulas at kalidad ng papasok na materyal ang aktwal na resulta.
Mahalaga ito para sa mga produktong kasunod na pumapasok sa paggiling, pagmachining, pagpupulong o pagbuo ng mga operasyon. Ang isang matatag na iginuhit na diameter ay maaaring mabawasan ang dami ng materyal na dapat alisin sa sumusunod na proseso, ngunit ang malamig na pagguhit ay hindi dapat ituring bilang isang kapalit para sa bawat pagtatapos ng operasyon.
Dahil ang materyal ay nabuo nang hindi pinainit ito sa isang mainit na temperaturang gumagana, ang proseso ng pagguhit ay maaaring makabuo ng isang mas malinis at mas pare-parehong ibabaw kaysa sa papasok na hot-worked na stock. Kasabay nito, nagiging sanhi ng plastic deformationpagpapatigas sa trabaho, na maaaring magpapataas ng lakas at katigasan. Ang laki ng pagbabagong ito ay depende sa materyal na grado, pagbabawas at bilang ng mga pumasa.
Para sa kadahilanang ito, dapat tukuyin ng mga customer ang parehong kinakailangang dimensional na resulta at ang mga kinakailangang mekanikal na katangian kapag inihahanda ang iskedyul ng pagguhit. Ang hindi kinakalawang na asero, carbon steel, tansong haluang metal at iba pang mga materyales ay hindi kinakailangang nangangailangan ng parehong pagbabawas o mga kondisyon ng pagpapadulas.
Ang pag-aayos ng chain at gearbox ay nagbibigay ng direktang mekanikal na paghahatid sa pagitan ng drive system at drawing carriage. Sa angkop na maliliit at katamtamang laki ng mga produkto, ang medyo mataas na bilis ng pagguhit ay maaaring makatulong sa pagtaas ng output nang hindi gumagamit ng hydraulic power unit. Ang pagsasaayos na ito ay partikular na kapaki-pakinabang kapag ang parehong operasyon ng pagguhit ay paulit-ulit sa buong shift.
Depende sa modelo ng makina at pag-aayos ng die,1 hanggang 5 tubo o barmaaaring iproseso nang sabay-sabay. Pinakamahalaga ang pagguhit ng maraming piraso kapag patuloy na kinakailangan ang ilang magkakaparehong produkto. Ito ay hindi gaanong kapaki-pakinabang para sa madalas na small-batch na produksyon dahil ang mga pagbabago sa tooling at pag-aayos ng paglo-load ay maaaring mabawi ang teoretikal na pagtaas ng kapasidad.
Ibinabalik ng dedikadong motor sa pagbabalik ang karwahe pagkatapos ng stroke ng pagguhit. Sa high-cycle na produksyon, ang pagbabawas ng hindi pagguhit na bahagi ng bawat cycle ay maaaring mapabuti ang paggamit ng makina at gawing mas malapit ang aktwal na output sa teoretikal na kapasidad sa pagguhit.
Ang serye ng FR ay nagbibigay ng iba't ibang puwersa sa pagguhit, pagsasaayos ng chain, kapangyarihan ng motor at haba ng stroke upang maitugma ang makina sa kinakailangang materyal at laki ng produkto. Maaaring tukuyin ang mas mahahabang stroke kapag ang customer ay nangangailangan ng mas mahabang haba ng iginuhit, habang ang multi-strand tooling ay maaaring isaalang-alang kapag throughput ang pangunahing target.
Ang kinakailangang modelo ng makina ay hindi dapat piliin mula sa natapos na diameter lamang. Ang lakas ng pagguhit ay nakasalalay sa panimulang at natapos na mga cross-sectional na lugar, lakas ng materyal, pagbabawas sa bawat pass, geometry ng mamatay, pagpapadulas at iba pang mga kondisyon ng proseso. Ang isang mas malaking diameter sa isang malambot na materyal ay maaaring mangailangan ng mas kaunting puwersa kaysa sa isang mas maliit na diameter sa isang high-strength na haluang metal.
Para sa panipi at kumpirmasyon ng engineering, ibigay anggrado ng materyal, panimulang diameter at kapal ng pader, tapos na diameter at kapal ng pader, kinakailangang haba, bilang ng mga piraso bawat cycle at target na output. Matutukoy ng FangRong kung ang kinakailangang puwersa ng pagguhit at pagsasaayos ng makina ay angkop.
| Modelo / Parameter ng Teknolohiya | FR-16 | FR-25 | FR-50 | FR-76 | FR-100 | FR-120 | FR-150 | FR-180 | FR-200 | FR-250 |
| Max. Lakas ng Pagguhit (kN) | 7 | 10 | 50 | 100 | 150 | 200 | 400 | 600 | 800 | 1000 |
| Max. Paglalakbay sa Pagguhit (m) | 7 | 8 | 8 | 9 | 10 | 10 | 10 | 10 | 10 | 10 |
| Bilis ng Pagguhit (m/min) | 28 | 28 | 25 | 25 | 12 | 12 | 10 | 10 | 10 | 10 |
| Ibalik ang Lakas ng Motor (kW) | 0.75 | 0.75 | 1.1 | 2.2 | 3 | 3 | 3 | 4 | 4 | 4 |
| Modelo ng Reducer | ZQ250 | ZQ400 | ZQ500 | ZQ650 | ZQ850 | ZQ850 | ZQ1000 | ZQ1250 | ZQ850*2 | ZQ1450 |
| Chain Pitch | 1.5" | 2" | 2.5" | 3" | 4" | 3" doble | 4" doble | 5" doble | 4" triple | 5" triple |
| Pangunahing Motor Power (kW) | 4 | 7.5/11 | 22 | 30/37 | 45 | 55 | 75 | 98 | 55*2 | 132 |
| Mga Dimensyon (L*W*H) (mm) | 16000*110*1600 | 17000*1200*1600 | 17000*1300*1600 | 17500*1350*1600 | 18000*1400*1600 | 23000*2200*1800 | 23000*2300*1800 | 23000*2400*2000 | 23000*3000*2000 | 23000*2500*2000 |
Mga opsyon sa pagsasaayos:tube mandrel system, automatic feeder, automatic cutter, receiving rack, 1-5 strand drawing arrangement at customized na stroke length. Ang pangwakas na pagsasaayos ay nakumpirma ayon sa materyal ng customer, mga sukat at mga kinakailangan sa produksyon.
Maaaring gamitin ang mga chain drawbench para sa mga produkto ng tubo at bar na nangangailangan ng kontroladong diameter at mga nauulit na dimensyon, kabilang ang mga napiling automotive tubes, shafts at iba pang machined component stock. Ang pangunahing benepisyo ay ang pagkakapare-pareho bago ang susunod na machining o forming operation.
Ang mga non-ferrous na materyales ay maaaring iguhit nang malamig kapag ang mas mahigpit na sukat at isang kontroladong ibabaw ay kinakailangan. Para sa tanso at aluminyo, gayunpaman, ang iskedyul ng pagguhit at pagpapadulas ay dapat na tumugma sa materyal dahil ang labis na pagpapapangit sa isang pass ay maaaring makaapekto sa kalidad ng ibabaw at dimensional na katatagan.
Ang mga stainless at specialty na alloy ay karaniwang nangangailangan ng mas maingat na disenyo ng pass dahil sa kanilang mas mataas na deformation resistance at work-hardening na pag-uugali. Sa mga application na ito, dapat piliin ang puwersa ng makina mula sa isang aktwal na pagkalkula ng pagguhit sa halip na itugma lamang ang natapos na diameter sa isang modelo ng makina.
Ang solid bar drawing ay angkop para sa mga application kung saan ang tapos na bar ay gagawing mga pin, shaft, fastener o iba pang precision na bahagi. Kapag ang proseso sa ibaba ng agos ay nagsasama na ng malaking pag-ikot o paggiling, ang halaga ng malamig na pagguhit ay dapat suriin laban sa dami ng stock na kung hindi man ay aalisin.
Ang bawat proyekto ay naka-configure sa paligid ng drawing material at production target ng customer. Ang mga sukat ng die holder, pag-aayos ng mandrel, pagsasaayos ng karwahe, sistema ng chain, kapangyarihan ng motor at opsyonal na automation ay nakumpirma bago ang pagmamanupaktura. Pinipigilan nito ang isang makina na mapili lamang sa pamamagitan ng nominal na diameter habang tinatanaw ang aktwal na puwersa ng pagguhit.
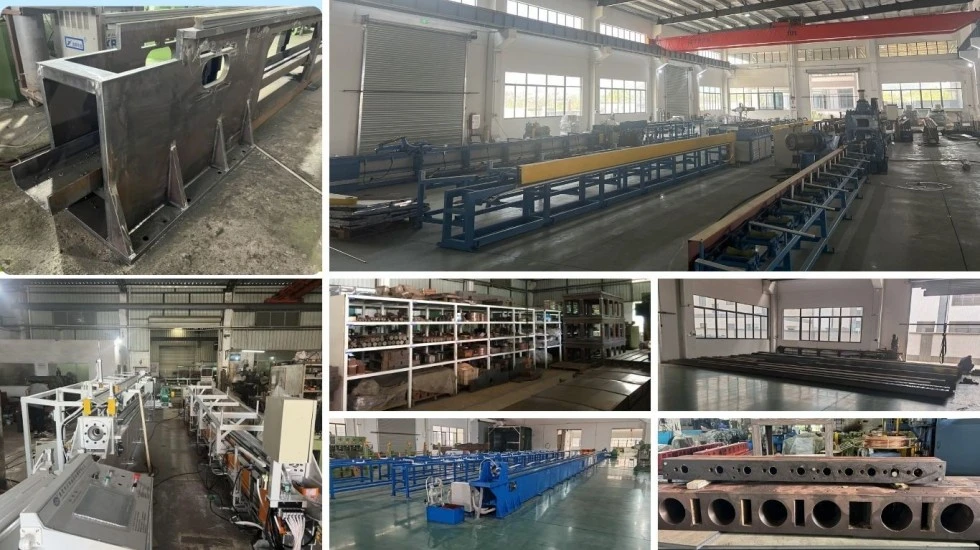
Kasama sa proseso ng produksyon ang hilaw na materyal na inspeksyon, machining, gearbox at chain assembly, pag-install ng carriage, electrical integration at final alignment. Ang mga gabay na riles ay pinoproseso sa nakasaad na kinakailangan ng straightness ng≤0.3 mm/m.
Kasama sa factory testing ang idle running test na sinusundan ng rated-force load test. Kapag available ang mga sample ng customer, maaaring gamitin ang aktwal na mga pagsubok sa pagguhit upang suriin ang puwersa, paggalaw at pagiging angkop ng proseso ng makina bago ipadala. Ito ay lalong kapaki-pakinabang para sa mga customized na makina at multi-strand na mga configuration.
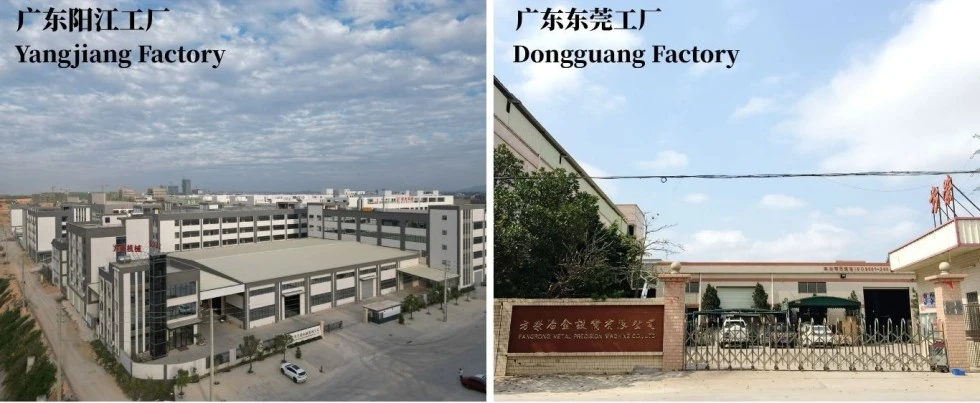
Ang FangRong ay kasangkot sa chain-type na drawbench engineering mula noon1998at gumagawa ng serye ng FR sa pamamagitan ng mga pasilidad ng produksyon nito sa Dongguan at Yangjiang, China. Ang kumpanya ay nag-uulat ng mga pag-export sa higit sa 70 mga bansa at isang taunang kapasidad ng produksyon ng higit sa 650 mga makina.
Sinusuportahan ng pangkat ng engineering ang pagpili ng makina, pagkalkula ng puwersa ng pagguhit, pagsasaayos ng mamatay, pagpapaunlad ng pass-schedule at pagpaplano ng automation. Pagkatapos ng pag-install, ang pagsasanay sa pagkomisyon at operator ay maaari ding ayusin ayon sa saklaw ng proyekto.
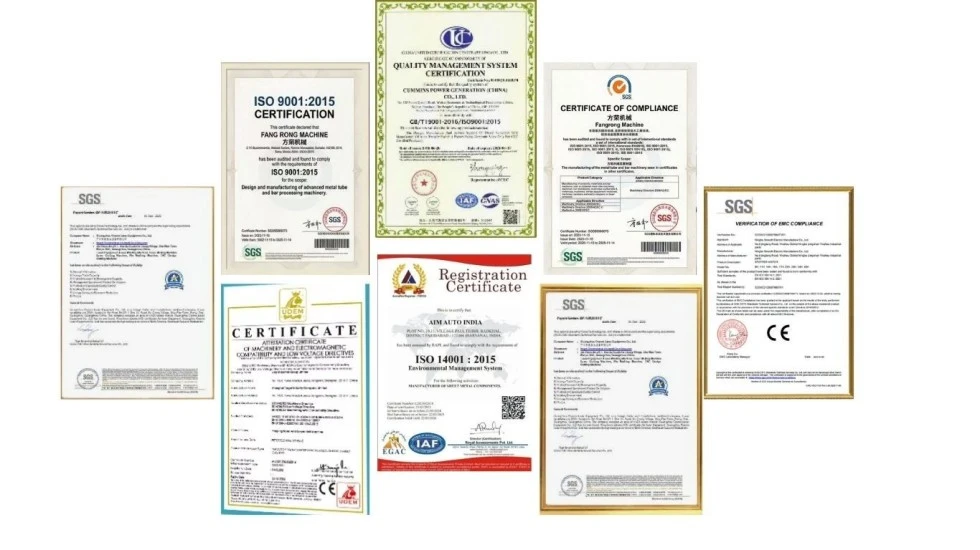
ISO 9001:2015Ang dokumentasyon ng pamamahala ng kalidad ay inilalapat sa mga proseso ng pagmamanupaktura at serbisyo ng kumpanya. Certificate No.UQ231211R1.
CE Markay ibinigay para sa naaangkop na karaniwang pagsasaayos ng makina batay sa nakasaad na Direktiba sa Makinarya2006/42/ECkinakailangan.
SGS inspeksyonmaaaring isaayos kung saan kinakailangan ang independiyenteng inspeksyon bilang bahagi ng proseso ng pagbili o pagtanggap ng pabrika ng customer.
Ang FangRong ay nag-uulat din ng isang portfolio ng pambansang imbensyon at mga utility-model na patent na sumasaklaw sa mga elemento ng teknolohiyang drawing-machine nito.
Ang karaniwang configuration ng makina ay ibinibigay ayon sa nakumpirmang panipi at karaniwang kasama ang pangunahing sistema ng pagmamaneho, reduction gearbox, mekanismo ng chain, drawing carriage, die holder, control system at mga kinakailangang machine assemblies. Maaaring kabilang sa mga proyekto sa pagguhit ng tubo ang kaukulang pag-aayos ng mandrel.
Ang mga namatay, espesyal na tooling, awtomatikong pagpapakain, pagputol at pagtanggap ng mga kagamitan ay dapat na kumpirmahin nang hiwalaydahil nakadepende ang mga bahaging ito sa mga sukat ng produkto at layout ng produksyon ng customer.
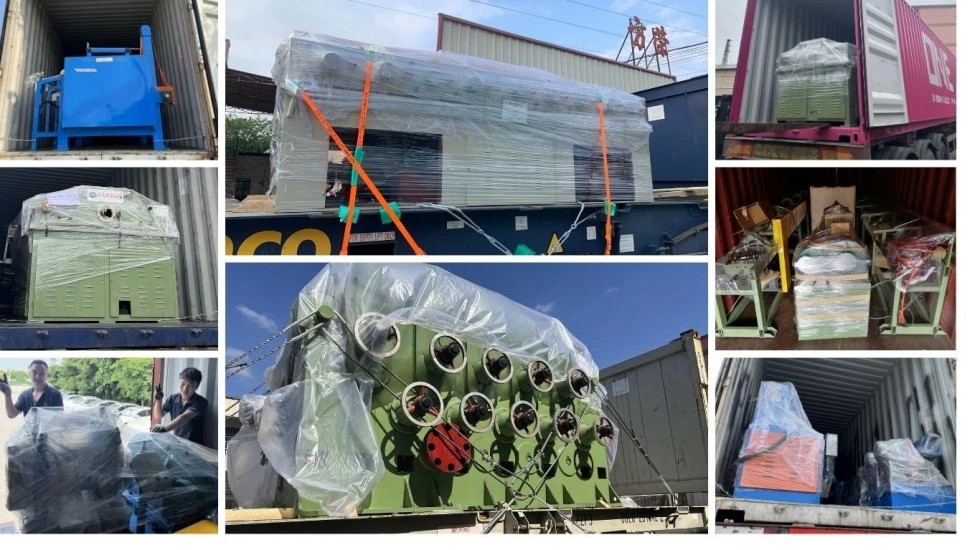
Ang Automatic Chain Cold Drawing Machine ay inihanda para sa export shipment na may packaging na angkop para sa malayuang transportasyon. Bago ang paghahatid, dapat kumpirmahin ng customer ang espasyo ng pagawaan, suplay ng kuryente, daloy ng materyal at ang mga kinakailangan sa pundasyon o angkla na ipinapakita sa ibinigay na dokumentasyon sa pag-install.
MOQ: 1 set.Para sa isang makina, ang quotation ay batay sa napiling modelo ng FR at nakumpirma na configuration. Para sa2-4 set, maaaring ma-quote ang pagpepresyo na nakabatay sa dami pagkatapos makumpirma ang modelo at mga kinakailangan sa paghahatid. Para sa5 set o higit pa, available ang pagpepresyo ng proyekto o dami batay sa panghuling configuration ng makina.
Mga karaniwang order:humigit-kumulang 30-60 araw para sa karaniwang FR-16 hanggang FR-100 na mga pagsasaayos.
Malalaki o naka-customize na mga order:humigit-kumulang 90-120 araw para sa FR-150 at mas malalaking makina o proyektong kinasasangkutan ng espesyal na automation.
Mga pinabilis na order:maaaring isaalang-alang ang isang pinabilis na iskedyul kapag pinahihintulutan ito ng kapasidad ng produksyon at pagkakaroon ng bahagi. Ang nakumpirma na pinabilis na petsa ng paghahatid ay dapat na nakasaad sa kontrata ng pagbebenta sa halip na ipagpalagay mula sa karaniwang oras ng pag-lead.
Ang karaniwang kaayusan sa pagbabayad ay30% na deposito sa pagkumpirma ng order at 70% bago ipadala pagkatapos ng pagsubok sa pagtanggap ng pabrika. Ang karaniwang panahon ng warranty ay12 buwan mula sa pagkomisyon, napapailalim sa huling kasunduan sa pagbebenta.
Ang serye ng FR ay maaaring i-configure para sa iba't ibang mga metal na materyales, kabilang ang carbon steel, hindi kinakalawang na asero, tanso, aluminyo at mga piling produktong haluang metal. Ang angkop na modelo ng makina ay nakasalalay sa lakas ng materyal, laki ng panimulang sukat, sukat at pagbabawas sa halip na pangalan lamang ng materyal.
Oo, ang platform ng Automatic Chain Cold Drawing Machine ay maaaring i-configure para sa tube o solid-bar drawing. Maaaring mangailangan ng mandrel system ang mga application ng tubo, habang ang solid-bar drawing ay gumagamit ng kaukulang die at tooling arrangement. Ang kinakailangang tooling ay dapat kumpirmahin sa mga sukat ng produkto bago mag-order.
Maaaring i-configure ang serye ng FR para sa1 hanggang 5 piraso bawat cycle ng pagguhit, depende sa modelo, mga sukat ng produkto at layout ng die. Ang multi-piece drawing ay pinakaangkop para sa paulit-ulit na produksyon ng parehong laki kaysa sa madalas na maliliit na lot na mga order.
Ihambing ang kinakailangang puwersa ng pagguhit sa na-rate na puwersa ng bawat modelo. Ipadala ang materyal na grado, panimulang at natapos na mga sukat, pagbabawas sa bawat pass at kinakailangang output sa tagagawa para sa pagkalkula ng lakas ng pagguhit. Ang pagpili lamang sa natapos na diameter ay maaaring magresulta sa isang hindi kinakailangang malaking makina o hindi sapat na kapasidad sa pagguhit.
Para sa maginoo na pagguhit, ang nangungunang dulo ay karaniwang kailangang ihanda upang ito ay makapasok sa die at mahawakan ng karwahe. Kung kailangan ng hiwalay na pointing machine ay depende sa papasok na materyal at sa napiling paraan ng pagpapakain at paghahanda. Maaaring talakayin ang kagamitan sa pagturo kapag kinakailangan ang pinagsamang linya ng produksyon.
Hindi naman kailangan. Ang mga awtomatikong sistema ng pagpapakain, pagputol at pagtanggap ay mga opsyonal na pagsasaayos at dapat na nakalista nang hiwalay sa quotation. Ang mga ito ay pinakamahalaga para sa matatag, mataas na dami ng mga order kung saan ang pagbabawas ng manu-manong paghawak ay may masusukat na epekto sa kahusayan ng produksyon.
Ibigay anggrado ng materyal, panimulang OD at kapal ng pader o diameter ng bar, mga natapos na dimensyon, kinakailangang haba ng pagguhit, target na dami ng produksyon, bilang ng mga piraso bawat cycle at available na power supply. Ang mga drawing ng produkto o sample na materyal ay kapaki-pakinabang din para sa pagkumpirma ng mga kinakailangan sa tooling at proseso.
Karaniwang nangangailangan ang mga karaniwang FR-16 hanggang FR-100 na makina30-60 araw. Ang mas malalaking FR-150 at mas mataas na mga modelo o makina na may customized na automation ay karaniwang nangangailangan90-120 araw. Ang pinabilis na paghahatid ay sinusuri ayon sa kasalukuyang kapasidad ng produksyon at pagkakaroon ng bahagi.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel