Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
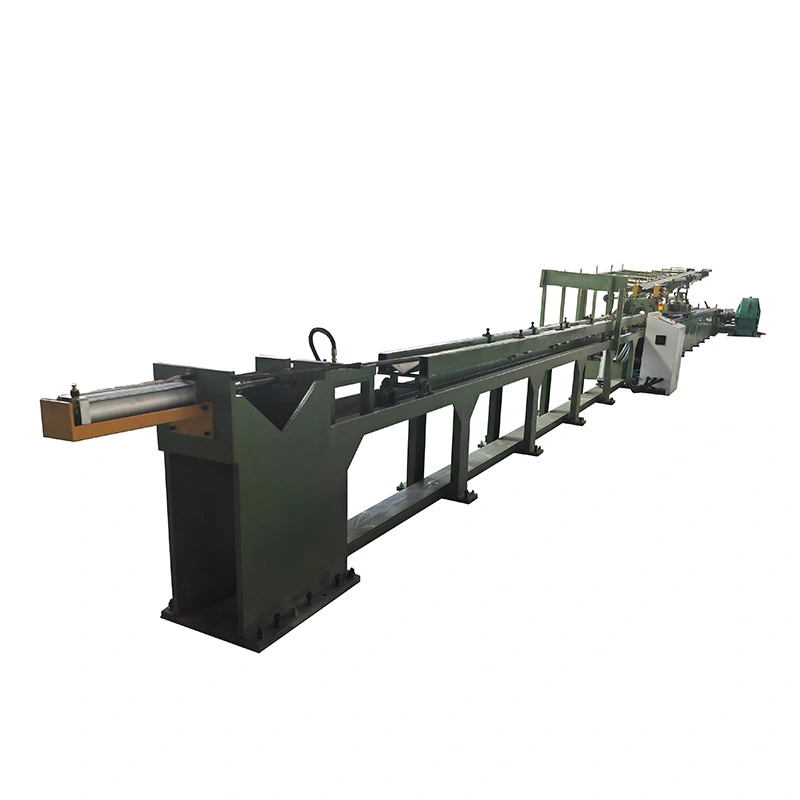
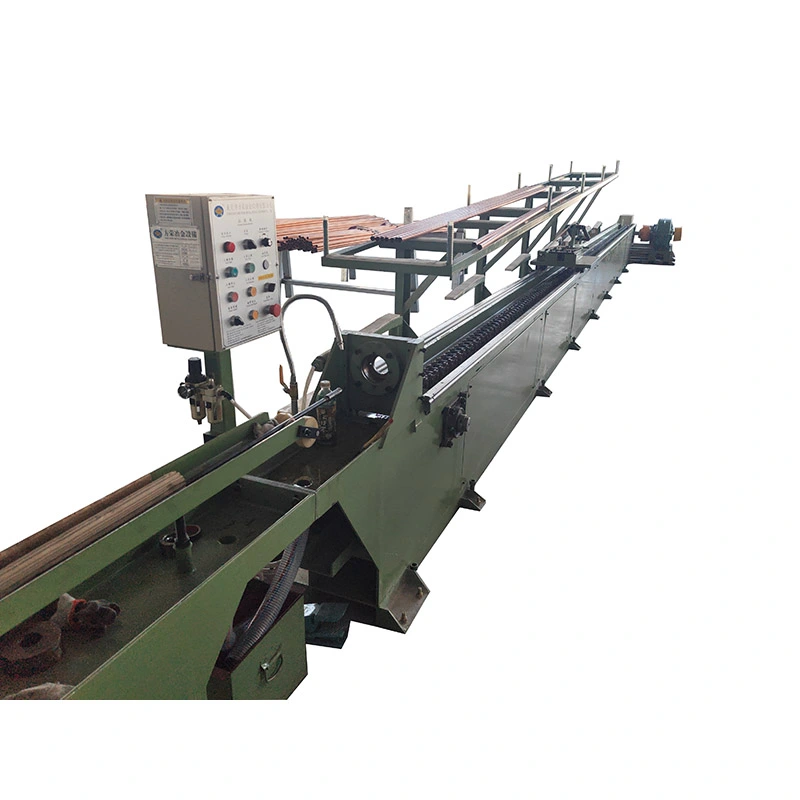
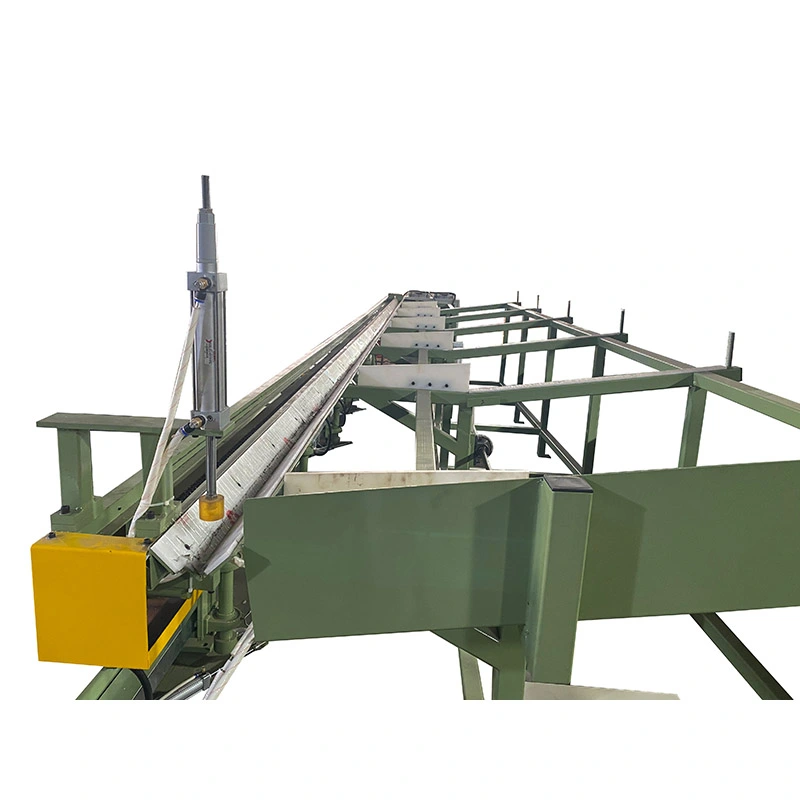
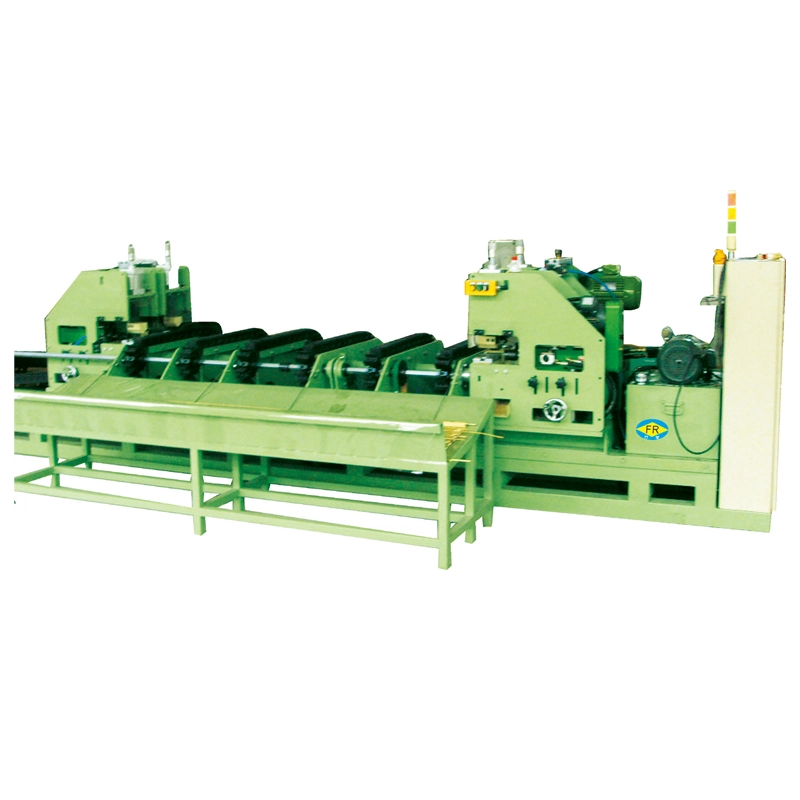
AngRod Chain Cold Drawing Machineay isang mekanikal na drawbench na idinisenyo upang hilahin ang mga solidong bilog na bar sa pamamagitan ng isang precision die sa temperatura ng silid. Gumagamit ang serye ng FR ng chain, gearbox at drawing carriage para magbigay ng kontroladong puwersa ng paghila nang walang hydraulic power unit na kinakailangan ng hydraulic drawbenches.
Kasama sa karaniwang hanayFR-16 hanggang FR-250, sumasaklaw sa pagguhit ng mga puwersa mula sa7 hanggang 1000 kN. Depende sa materyal, laki ng bar, iskedyul ng pagbabawas at pag-aayos ng tool, maaaring gumuhit ang isang makina1 hanggang 5 rod na magkatulad. Naabot ang maximum na nakalistang bilis ng pagguhit28 m/min, na ginagawang partikular na angkop ang configuration ng chain para sa paulit-ulit na produksyon ng bar kung saan ang cycle time ay may direktang epekto sa output.
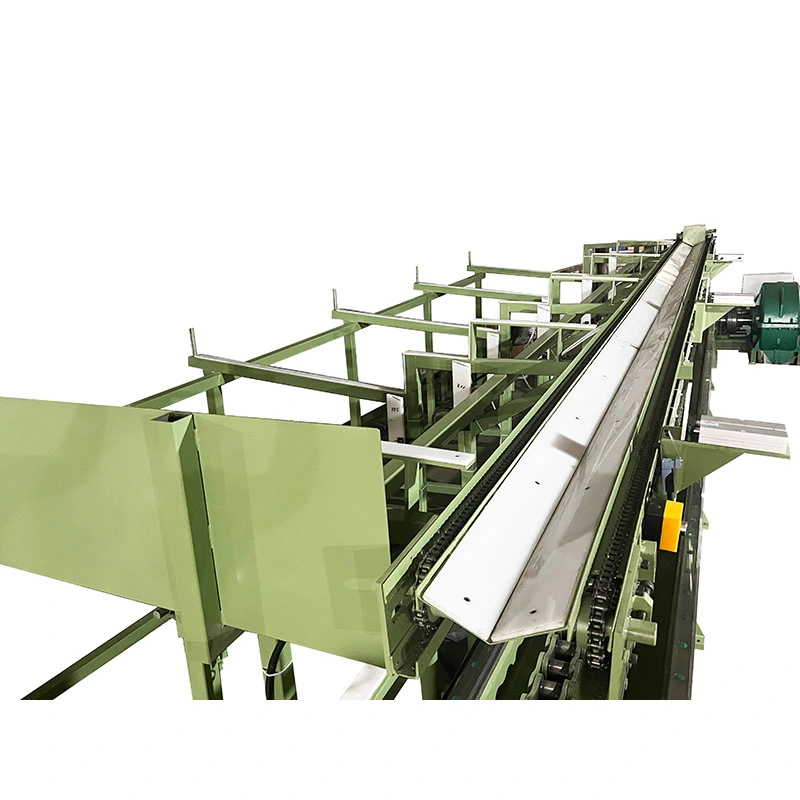
Bago ang pagguhit, ang dulo ng baras ay itinuturo o kung hindi man ay binabawasan upang ito ay makadaan sa die. Ang handa na bar ay nakaposisyon sa gilid ng feed, ang matulis na dulo ay dumadaan sa die, at ang drawing na karwahe ay nakakapit sa bar. Ang pangunahing motor ay nagtutulak sa gearbox at kadena, inilipat ang karwahe kasama ang mga riles ng gabay at hinila ang baras sa pamamagitan ng die.
Sa pagtatapos ng stroke, babalik ang karwahe sa panimulang posisyon nito gamit ang hiwalay na return drive. Ang iginuhit na bar ay maaaring alisin nang manu-mano o ilipat sa susunod na operasyon sa pamamagitan ng isang opsyonal na sistema ng pagtanggap.
Ang chain pitch, gearbox at motor ay pinili ayon sa kinakailangang puwersa ng pagguhit. Mahalaga ito kapag nagpoproseso ng mas malaki o mas mataas na lakas ng mga bar: ang isang maliit na drive ay maaaring limitahan ang magagamit na puwersa, habang ang labis na kapasidad ng makina ay nagdaragdag ng hindi kinakailangang gastos sa kagamitan.
Karaniwang pinipili ang cold drawing kapag ang hot-rolled, forged o extruded bar stock ay hindi nagbibigay ng dimensional consistency o surface condition na kinakailangan ng tapos na produkto. Binabawasan ng die ang cross-section habang dinaragdagan ang dimensional consistency at nagpapalakas ng work hardening.
Para sa mga application tulad ng mga shaft, pin at precision fastener stock, ang diameter at roundness ay kadalasang mas mahalaga kaysa sa maximum na bilis ng pagguhit. Para sa produksyon ng high-volume commodity bar, ang cycle time at ang bilang ng mga rod na iginuhit sa bawat stroke ay nagiging mas mahalagang mga salik sa pagpili.
Ang pagpapabuti ng ibabaw ay nakasalalay din sa papasok na materyal. Maaaring mapabuti ng malamig na pagguhit ang panghuling ibabaw sa pamamagitan ng pagbabawas ng bar sa pamamagitan ng die, ngunit hindi ito dapat ituring bilang isang garantisadong paraan para sa pag-alis ng malalalim na bitak, hukay o mga depekto sa ilalim ng ibabaw. Ang kalidad ng papasok na bar at ang kondisyon ng mamatay ay nananatiling mahalaga.
Ang FR-series na Rod Chain Cold Drawing Machine ay umaabot hanggang28 m/minsa mas maliliit na modelo. Ito ay kapaki-pakinabang kapag ang isang bar producer ay nagpapatakbo ng maraming paulit-ulit na pag-drawing cycle at ang paggamit ng makina ay mas mahalaga kaysa sa maximum na indibidwal na puwersa sa pagguhit. Para sa mabibigat na haluang metal bar, ang magagamit na puwersa ng pagguhit at pinahihintulutang pagbabawas ay karaniwang nagiging mga salik na naglilimita, kaya ang pinakamataas na bilis ay hindi gaanong mahalaga.
Maaaring i-configure ang makina para sa1 hanggang 5 tungkod nang sabay-sabay, napapailalim sa laki ng bar, materyal at kaayusan ng die-holder. Ang multi-rod drawing ay lalong kapaki-pakinabang para sa mas maliliit na diameter na mga produkto na may matatag na papasok na materyal dahil maraming piraso ang maaaring iproseso sa isang paggalaw ng karwahe. Para sa mga bar na may malalaking diameter o mataas na lakas, maaaring mas praktikal ang pagguhit ng single-rod dahil tumataas ang kinakailangang puwersa ng pagguhit at espasyo ng tooling.
Ang puwersa ng pagguhit ay ipinadala nang wala sa loob sa pamamagitan ng chain at reduction gearbox. Gumagamit ang hanay ng FR ng iba't ibang configuration ng chain at gearbox habang tumataas ang kapasidad ng makina, mula sa mga single-chain arrangement sa mas maliliit na machine hanggang sa double- at triple-chain na configuration sa mga mas mataas na puwersang modelo.
Ang pagsasaayos na ito ay kapaki-pakinabang para sa mga halaman na mas gusto ang isang direktang mekanikal na transmission system at gustong maiwasan ang pag-install ng isang malaking hydraulic power unit. Ang pag-igting ng kadena, pagpapadulas, kondisyon ng sprocket at pagpapanatili ng gearbox ay kailangan pa ring isama sa preventive maintenance plan ng planta.
Ang isang hiwalay na pabalik na motor ay ibabalik ang drawing carriage pagkatapos ng bawat stroke. Hindi nito pinapataas ang puwersa ng pagguhit, ngunit maaari nitong bawasan ang hindi produktibong oras sa pagitan ng mga cycle. Ang benepisyo ay pinaka-kapansin-pansin sa paulit-ulit na mga order ng produksyon kung saan ang makina ay nagsasagawa ng daan-daang katulad na mga stroke bawat shift.
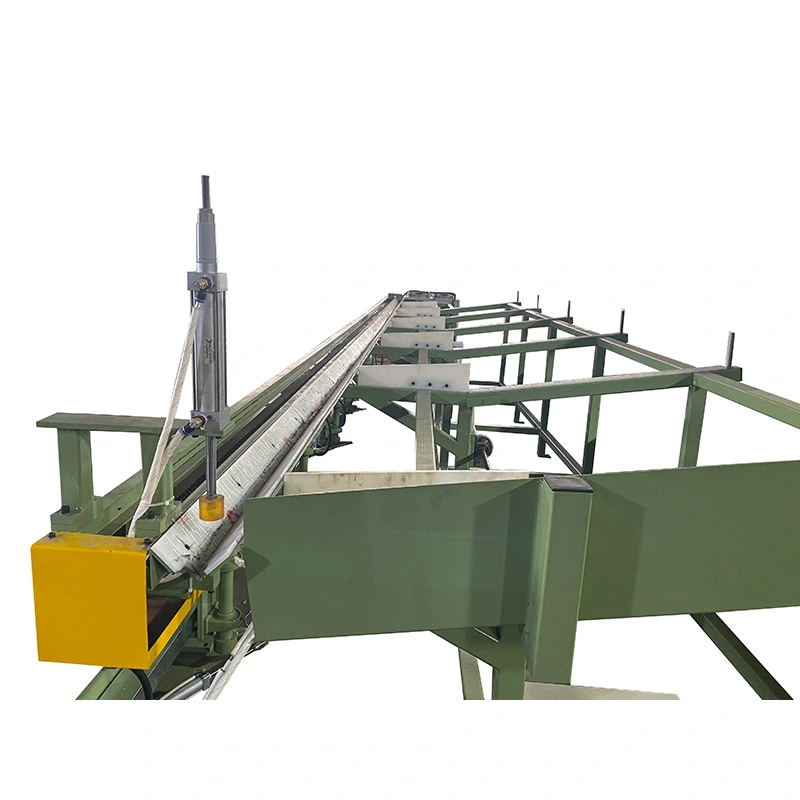
Opsyonalawtomatikong pagpapakain, pagputol at pagtanggap ng kagamitanmaaaring isama kapag ang parehong detalye ng bar ay patuloy na ginawa. Hindi gaanong kritikal ang automation para sa small-batch na produksyon na may madalas na pagbabago sa laki, kung saan ang manu-manong pag-load ay maaaring magbigay ng higit na flexibility at mas mababang paunang pamumuhunan.
Huwag pumili ng makina mula lamang sa simula at tapos na diameter. Ang kinakailangang puwersa ng pagguhit ay nakasalalay sa grado ng materyal, aktwal na pagbabawas ng cross-section, pagpapatigas ng trabaho, alitan, geometry ng mamatay, pagpapadulas at ang bilang ng mga rod na iginuhit nang sabay-sabay.
Bilang praktikal na panimulang punto, ibigay angmateryal na grado, panimulang diameter, target na diameter, kinakailangang haba ng bar, inaasahang output at bilang ng mga baras bawat stroke. Ang mga parameter na ito ay nagpapahintulot sa kapasidad ng makina at pag-aayos ng tooling na suriin bago mag-order.
| Modelo | Max. Lakas ng Pagguhit (kN) | Max. Paglalakbay (m) | Bilis ng Pagguhit (m/min) | Return Motor (kW) | Reducer | Kadena | Pangunahing Motor (kW) | Mga Dimensyon L×W×H (mm) |
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1.5" | 4 | 16000×110×1600 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7.5/11 | 17000×1200×1600 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2.5" | 22 | 17000×1300×1600 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 | 17500×1350×1600 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 | 18000×1400×1600 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" doble | 55 | 23000×2200×1800 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" doble | 75 | 23000×2300×1800 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" doble | 98 | 23000×2400×2000 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" triple | 55×2 | 23000×3000×2000 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" triple | 132 | 23000×2500×2000 |
Mga available na configuration:1–5 rods bawat stroke, customized na drawing stroke, automatic feeder, automatic cutter at receiving rack. Ang tool sa pagguhit ng tubo tulad ng mga mandrel ay maaari ding ibigay kung saan ang parehong pagsasaayos ng drawbench ay kinakailangan para sa mga aplikasyon ng tubo.
Ang cold-drawn round bar ay karaniwang ginagamit bilang feedstock para sa bolts, studs, pins, rivets at iba pang nakaliko o headed na bahagi. Ang pare-parehong diameter ay partikular na kapaki-pakinabang kapag ang downstream na makina ay sensitibo sa papasok na laki ng bar. Para sa planta ng fastener na gumagawa ng malalaking batch ng parehong diameter, ang multi-rod drawing ay maaaring magbigay ng praktikal na kalamangan sa pagiging produktibo.
Kasama sa mga aplikasyon ang mga precision shaft, piston rod, valve stem at iba pang bilog na bahagi na nangangailangan ng kontroladong diameter at pare-parehong ibabaw. Dito, ang mahalagang mga parameter ng makina ay karaniwang pagguhit ng puwersa, dimensional na katatagan at pag-uulit sa halip na ang pinakamataas na posibleng bilis ng pagguhit.
Ang mga bearing roller, guide shaft, dowel pin at locating pin ay maaaring makinabang mula sa kinokontrol na mga sukat ng bar bago ang kasunod na paggiling, pagliko o pagtatapos. Kung mananatiling bahagi ng ruta ng produksyon ang paggiling, maaaring hindi gaanong mahalaga ang napakahusay na pagtitiis sa pagguhit kaysa sa matatag at nauulit na mga sukat ng stock.
Ang tool steel, spring steel at alloy steel ay nangangailangan ng higit na atensyon sa lakas ng materyal, pagbawas sa bawat pass at pagpapadulas. Available ang mga heavy-duty na modelo ng FR para sa mas mataas na puwersa ng pagguhit, habang ang aktwal na iskedyul ng pagpasa ay dapat na maitatag mula sa materyal na grado at nangangailangan ng mga panghuling dimensyon sa halip na maglapat ng isang porsyento ng pagbawas sa bawat grado ng bakal.
Ang hindi kinakalawang na asero, aluminyo, tanso, tanso, titanium at nickel alloys ay maaaring iproseso kapag ang materyal at die system ay angkop. Ang mga materyales na ito ay hindi kumikilos sa parehong paraan sa panahon ng pagguhit: ang hardening ng trabaho, alitan at pagpapadulas ay maaaring magkaiba nang malaki, kaya ang makina ay dapat mapili mula sa aktwal na materyal at iskedyul ng pagguhit.
Nagsisimula ang proseso ng pag-inhinyero ng FangRong sa materyal, sukat at mga kinakailangan sa produksyon ng customer. Ang configuration ng die holder, carriage arrangement, stroke, drawing force at opsyonal na automation ay tinutukoy bago ang pagmamanupaktura. Mahalaga ito dahil ang parehong nominal na diameter ng bar ay maaaring mangailangan ng iba't ibang kapasidad ng makina kapag ang lakas at pagbabawas ng materyal ay iba.
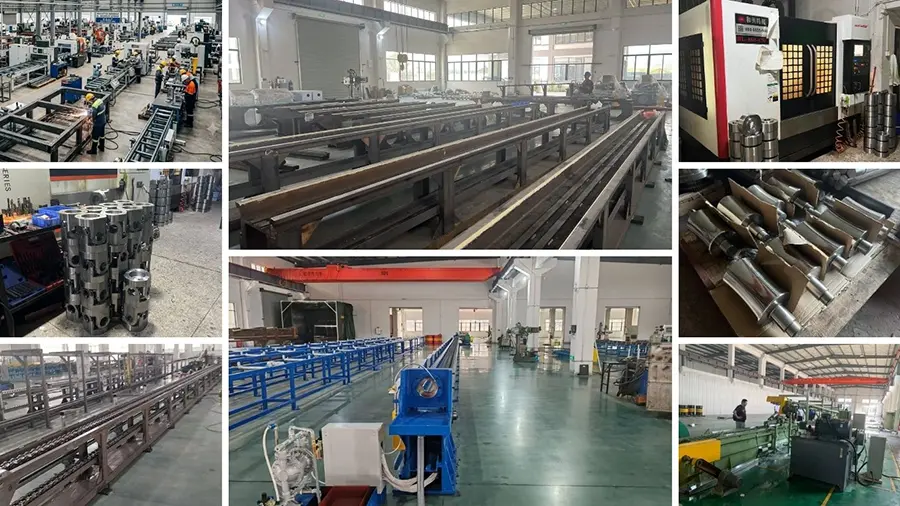
Kasama sa proseso ng produksyon ang inspeksyon ng bakal at bahagi, machining, gearbox at chain assembly, carriage assembly, final mechanical at electrical integration, PLC programming at machine testing. Ang mga gabay na riles ay pinoproseso ayon sa nakasaad na detalye ng produksyon, na may nakalistang target na straightness na ≤0.3 mm/m.
Sinusuri ang mga makina bago ipadala, kabilang ang idle running at load testing. Kung saan available ang mga sample ng customer, maaaring gamitin ang aktwal na materyal upang suriin ang cycle ng pagguhit at pagpapatakbo ng makina. Nagbibigay ito ng mas kapaki-pakinabang na sanggunian sa pagtanggap kaysa sa pagsubok lamang sa mekanikal na sistema, lalo na kapag ang huling resulta ay nakasalalay sa materyal ng customer at detalye ng die.
Ang FangRong ay kasangkot sa chain-type cold drawing equipment mula noong 1998. Ang FR series nito ay binuo sa paligid ng iba't ibang puwersa ng pagguhit, pag-aayos ng chain, mga kapasidad ng gearbox at mga kinakailangan sa produksyon kaysa sa paggamit ng isang configuration ng makina para sa bawat laki ng bar.
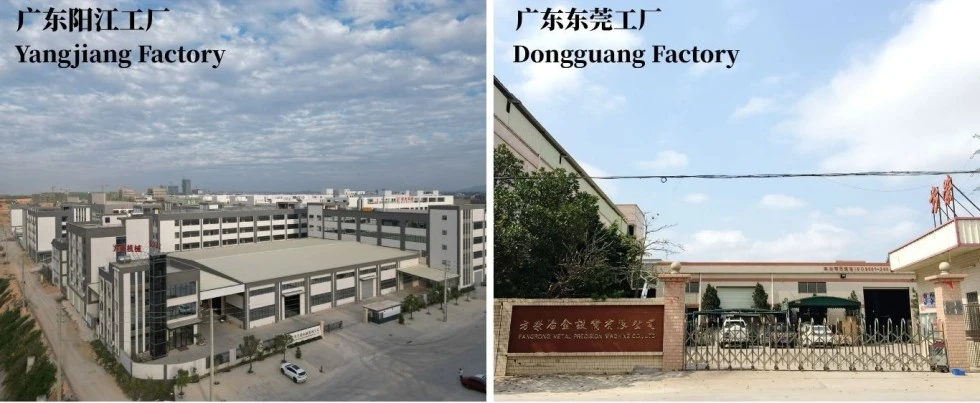
Isinasagawa ang produksyon sa pamamagitan ng Dongguan Fangrong Metallurgical Equipment Co., Ltd. at Yangjiang Fangrong Machinery Co., Ltd. Sinusuportahan ng two-site manufacturing arrangement ang produksyon ng mga standard drawbenches pati na rin ang mas malalaking makina at customized na configuration.
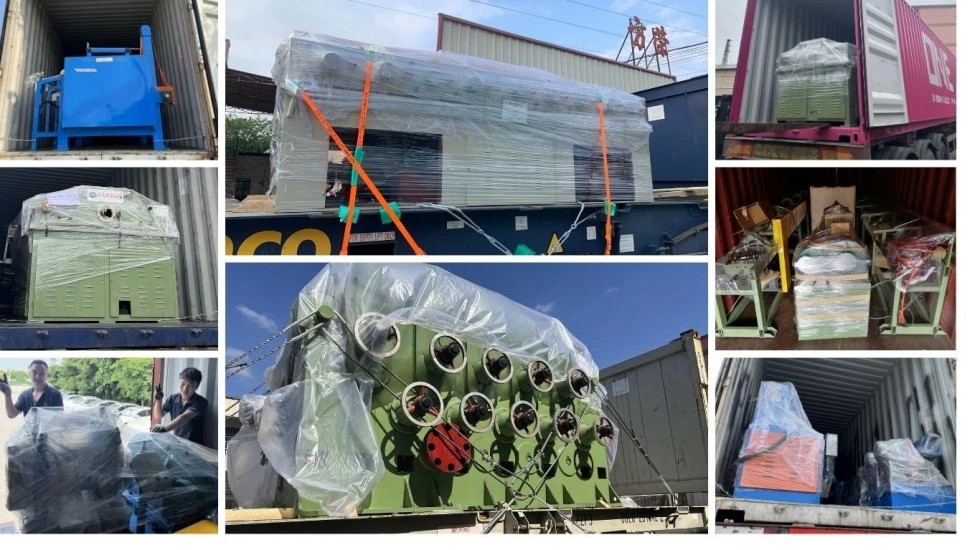
Ang kontrol sa kalidad ay sumasaklaw sa mga papasok na materyales, machining, assembly, electrical integration, machine testing at final inspection. Ang mga rekord ng inspeksyon at hindi pagsunod sa paghawak ay ginagamit upang subaybayan ang mga isyu sa pagmamanupaktura bago i-pack ang kagamitan para sa pag-export.
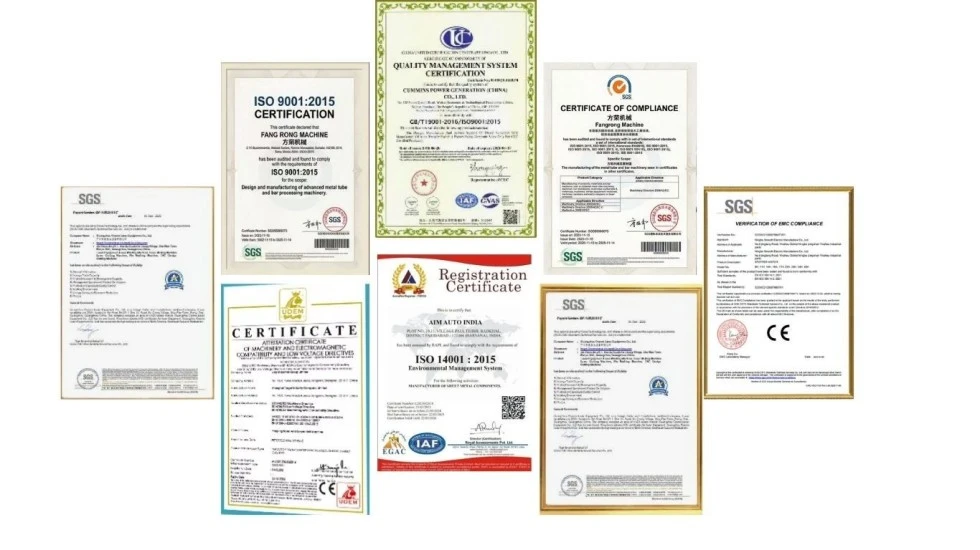
ISO 9001:2015— Sertipikasyon ng sistema ng pamamahala ng kalidad, Certificate No. UQ231211R1.
CE— Maaaring ibigay ang mga naaangkop na configuration ng makina upang tugunan ang mga kinakailangan sa kaligtasan ng makinarya sa Europa, kabilang ang mga nauugnay na pag-iingat at paghinto ng emergency na function.
SGS inspeksyon— Maaaring isaayos ang independiyenteng inspeksyon kapag kinakailangan ng kontrata sa pagbili o pamamaraan ng kalidad ng customer.
Mga patent— Ang kumpanya ay nag-uulat ng 32 mga patent ng pag-imbento at higit sa 100 mga modelo ng utility na patent na sumasaklaw sa mga kagamitan at mga kaugnay na mekanismo.
Kasama sa package ng Rod Chain Cold Drawing Machine ang pangunahing istraktura ng drawbench, pangunahing motor, reduction gearbox, chain drive, drawing carriage, die holder at PLC control system na may HMI. Ang karaniwang tooling ay kasama ayon sa nakumpirma na pagsasaayos; namamatay para sa partikular na materyal ng customer at ang natapos na laki ay sinipi ayon sa aktwal na kinakailangan sa pagguhit.
Bago ipadala, dapat kumpirmahin ng customer ang espasyo sa pag-install, suplay ng kuryente, pag-aayos ng paghawak ng materyal, mga kinakailangan sa pundasyon o anchor, paghahanda ng papasok na bar at kagamitan sa ibaba ng agos. Ang mga guhit ng pundasyon at impormasyon ng anchor-bolt ay maaaring ibigay para sa pagpaplano ng pag-install.
MOQ: 1 set.Ang pagpepresyo ay sinipi ayon sa modelo ng makina at pagsasaayos. Para sa maramihang-machine na pagbili, ang quantity-based na pagpepresyo ay available gaya ng sumusunod:
1 set:karaniwang panipi ng proyekto batay sa napiling modelo at pagsasaayos ng FR.
2–4 na set:nakabatay sa dami na may diskwentong quotation na magagamit ayon sa nakumpirma na mga modelo at opsyon.
5+ set:proyekto o dami ng panipi na makukuha pagkatapos makumpirma ang kumpletong listahan ng kagamitan at iskedyul ng paghahatid.
Mga karaniwang order:humigit-kumulang 30–60 araw para sa FR-16 hanggang FR-100 pagkatapos matanggap ang napagkasunduang paunang bayad at teknikal na kumpirmasyon.
Malalaki o naka-customize na mga order:humigit-kumulang 90–120 araw para sa FR-150 at mas mataas, o mga makina na nangangailangan ng espesyal na automation o customized na engineering.
Mga pinabilis na order:maaaring masuri ang priyoridad na produksyon ayon sa kapasidad ng pabrika, pagkakaroon ng bahagi at ang kinakailangang pagsasaayos. Anumang pinaikling petsa ng paghahatid ay dapat kumpirmahin sa pamamagitan ng pagsulat bago ilagay ang order.
Ang mga karaniwang tuntunin sa pagbabayad ay30% na deposito at 70% bago ipadala pagkatapos ng pagsubok sa pagtanggap ng pabrika. Ang karaniwang panahon ng warranty ay12 buwan mula sa pagkomisyon, napapailalim sa huling kontrata sa pagbebenta.
Ang nakalistang hanay ng aplikasyon ay humigit-kumulangØ5 hanggang Ø250 mmpara sa solid round bar. Ang praktikal na hanay ay nakasalalay sa lakas ng materyal, panimulang laki, tapos na laki at kinakailangang pagbabawas, kaya ang diameter lamang ay hindi dapat gamitin upang piliin ang makina.
Ang Rod Chain Cold Drawing Machines ay maaaring i-configure para sa carbon steel, alloy steel, stainless steel, tool steel, spring steel, aluminyo, tanso, tanso, titanium, nickel alloy at iba pang angkop na metal. Ang die material, lubricant at iskedyul ng pagguhit ay dapat na itugma sa materyal.
Hanggang sa5 rods bawat strokemaaaring i-configure kung saan pinahihintulutan ito ng laki ng bar, lakas ng pagguhit at layout ng die-holder. Ang multi-rod operation ay pinaka-kapaki-pakinabang para sa matatag, paulit-ulit na produksyon kaysa sa madalas na pagbabago ng maliliit na batch.
Para sa conventional bar drawing, ang rod end ay karaniwang kailangang bawasan upang ito ay makapasok sa die at mahawakan ng drawing carriage. Ang isang hiwalay na pointing machine o integrated pointing equipment ay maaaring kailanganin depende sa papasok na bar condition at production line ng customer.
Magsimula sa materyal na grado, panimulang diameter, tapos na lapad, pagbabawas sa bawat pass at kinakailangang output. Ang makina ay dapat pagkatapos ay suriin laban sa kinakalkula na puwersa ng pagguhit, stroke at bilang ng mga baras bawat cycle. Ang isang mas malaking makina ay hindi awtomatikong mas mahusay kung ang kinakailangan sa produksyon ay hindi nangangailangan ng karagdagang kapasidad ng puwersa nito.
Oo. Maaaring gamitin ang manu-manong paglo-load para sa flexible na produksyon na may madalas na pagbabago ng produkto. Ang awtomatikong pagpapakain at pagtanggap ay nagiging mas mahalaga kapag ang parehong diameter at materyal ay patuloy na ginagawa at ang pagbabawas ng paggawa o cycle ng oras ay isang pangunahing alalahanin.
Kasama sa karaniwang makina ang tooling ayon sa nakumpirma na configuration ng supply. Ang mga dies para sa mga partikular na dimensyon ng customer ay dapat na tukuyin nang hiwalay dahil ang geometry at materyal ng die ay nakasalalay sa grado ng baras, pagbabawas at laki ng natapos.
Oo, ang mga sample na ibinigay ng customer ay maaaring gamitin para sa factory testing kapag inayos nang maaga. Ang pagbibigay ng aktwal na rod material at target na sukat ay inirerekomenda kapag ang dimensional na pagganap at ang iskedyul ng pagguhit ay kritikal sa proyekto.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel