Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
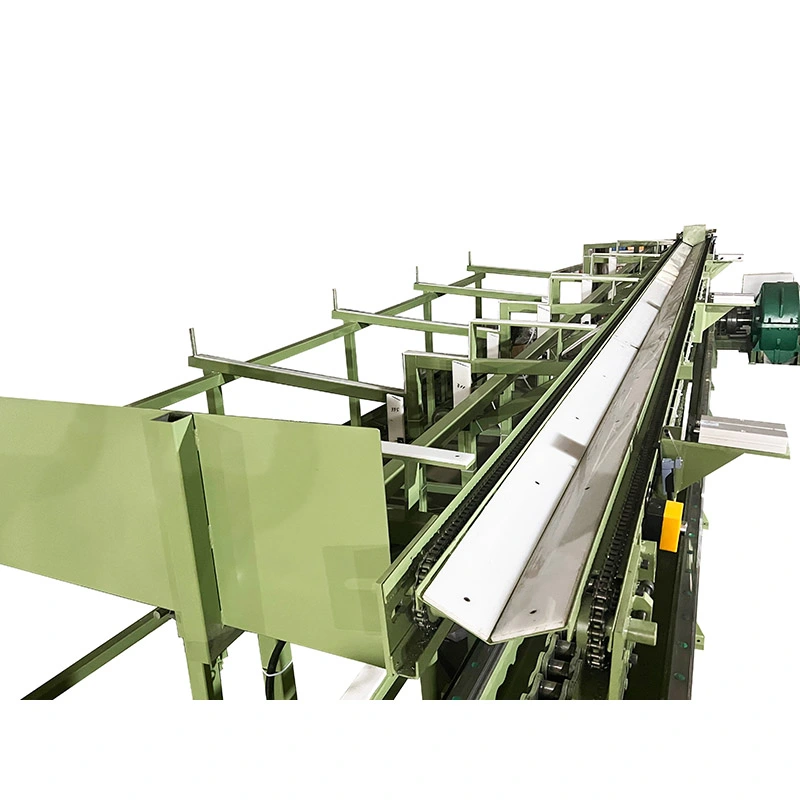
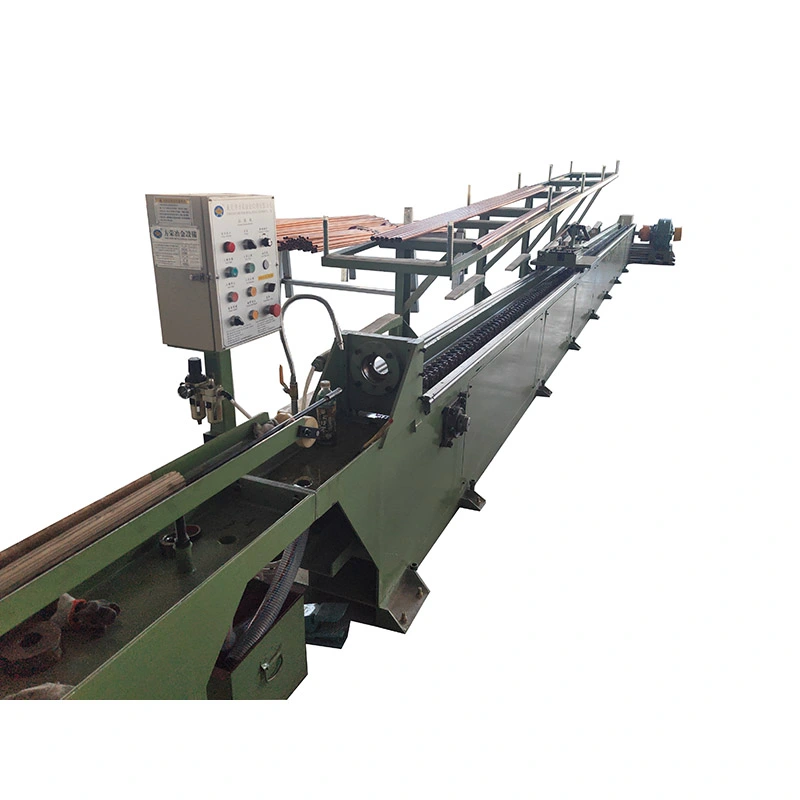
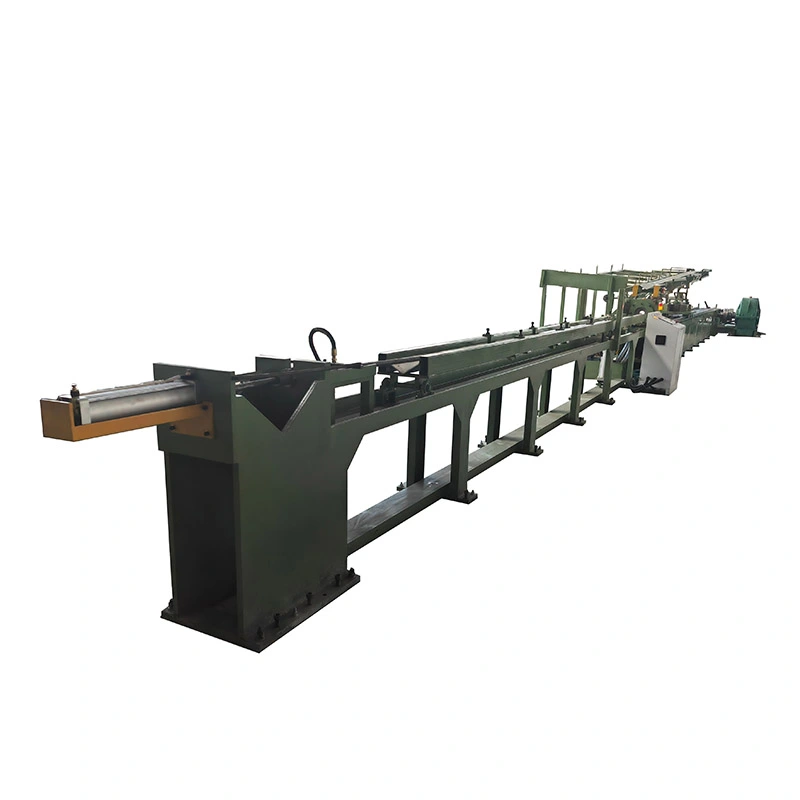
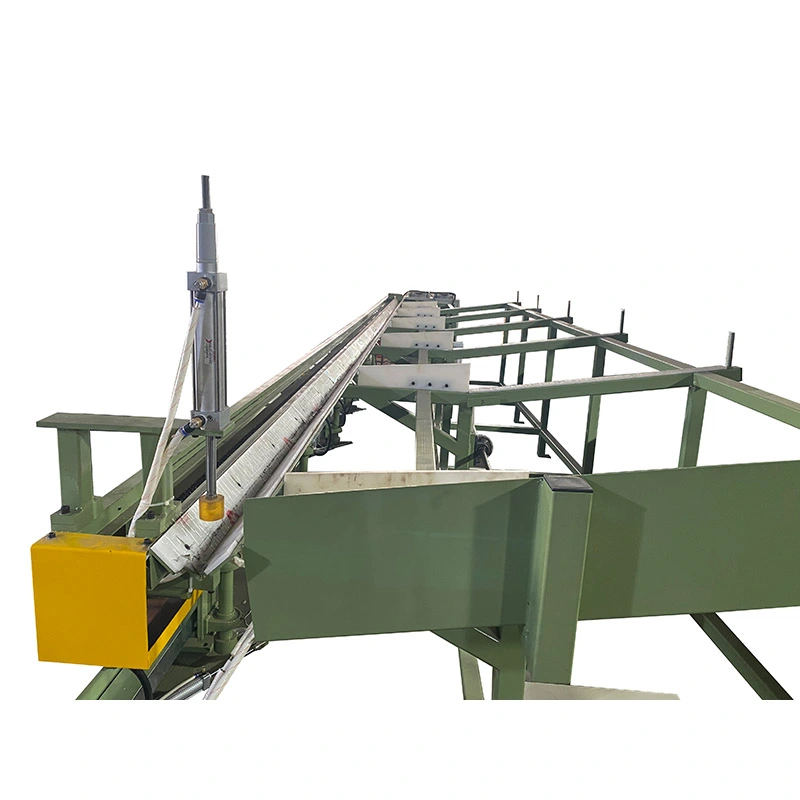
AngDouble Chain Cold Drawing Machineay binuo para sa high-force drawing kung saan ang isang solong pulling chain ay maaaring lumikha ng hindi pantay na pagkarga sa karwahe. Nitonaka-synchronize na dual-chain drivenamamahagi ng puwersa ng pagguhit nang mas pantay, na tumutulong na mapanatili ang pagkakahanay ng mamatay at matatag na operasyon kapag nagpoproseso ng malalaking diameter, makapal na pader, o mataas na lakas na mga tubo at bar. Nagbibigay ang mga modelong FR-16 hanggang FR-6001–300 toneladang puwersa ng paghila, bumibilis hanggang30 m/min, at nako-customize na mga stroke ng10 m o higit pa. Opsyonal na 1–5 strand drawing at awtomatikong pagpapakain, pagputol, at pagtanggap ng suporta sa mas mataas na dami ng produksyon ng carbon steel, alloy steel, stainless steel, copper, aluminum, titanium, at mga espesyal na haluang metal.
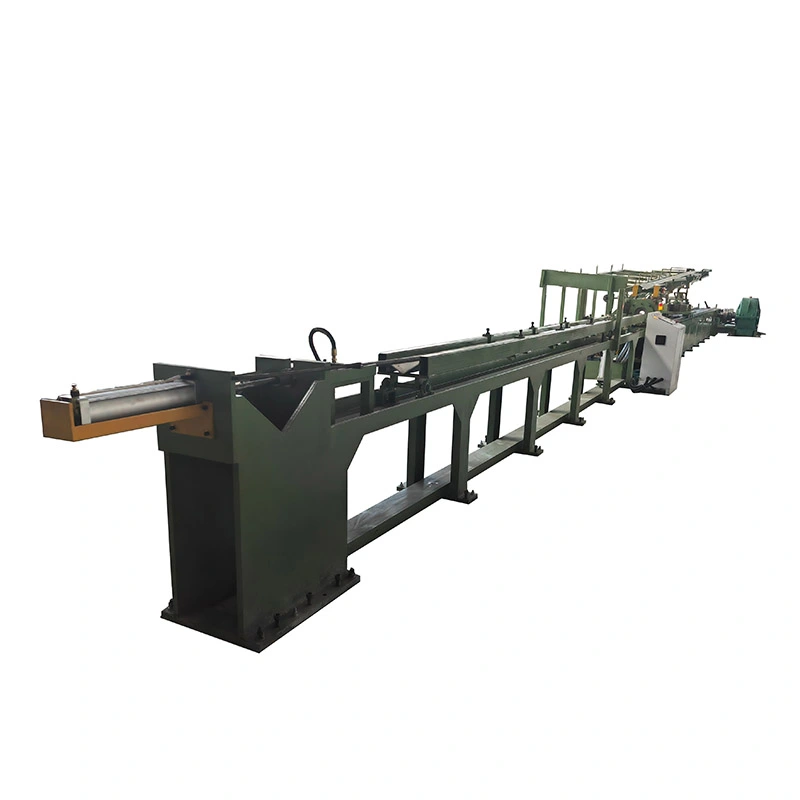
AngDouble Chain Cold Drawing Machineay isang mekanikal na drawbench na idinisenyo para sa malamig na pagguhit ng mga metal na tubo at solidong bar sa pamamagitan ng isang die sa ambient temperature. Gumagamit ito ng dalawang magkatulad na heavy-duty na chain upang hilahin ang drawing carriage, ibinabahagi ang load sa magkabilang panig ng makina sa halip na ituon ang puwersa ng paghila sa isang chain.
Ang pagsasaayos na ito ay partikular na kapaki-pakinabang kapag gumuhit ng malalaking diameter na mga tubo, mga produktong makapal ang dingding, mga haluang metal na may mataas na lakas o mga produkto na nangangailangan ng medyo mataas na puwersa sa pagguhit. Ang serye ng FR ay sumasaklaw sa 16 na karaniwang modelo mula FR-16 hanggang FR-600, na may lakas ng pagguhit mula 1 hanggang 300 tonelada at bilis ng pagguhit mula 7 hanggang 30 m/min. Depende sa pag-aayos ng produkto at tooling, maaaring i-configure ang makina para sa isa o maraming strand, kabilang ang sabay-sabay na pagguhit ng hanggang limang tubo o bar.
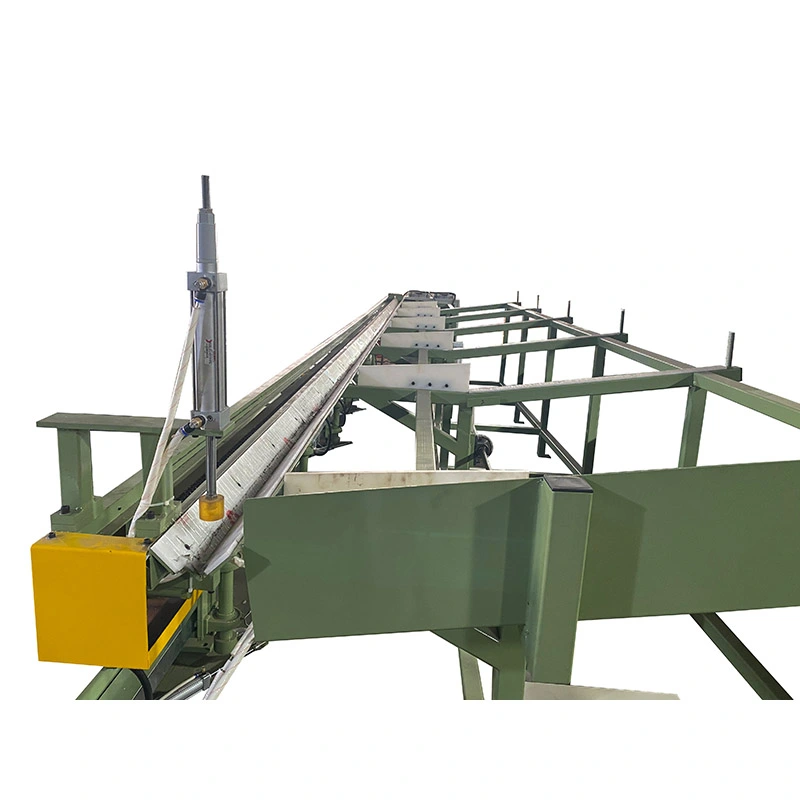
Para sa produksyon ng tubo, ang makina ay maaaring ibigay sa isang mandrel system. Ang awtomatikong pagpapakain, paggupit at pagtanggap ng mga kagamitan ay maaari ding isama kapag ang customer ay nangangailangan ng mas tuluy-tuloy na linya ng produksyon sa halip na isang manually load drawbench.
Sa isang maginoo na single-chain drawbench, ang puwersa ng paghila ay puro sa isang gilid ng karwahe. Habang tumataas ang laki ng makina at lakas ng pagguhit, ang pagsasaayos na ito ay maaaring lumikha ng sira-sirang pagkarga sa karwahe, sistema ng gabay at pagpupulong ng mamatay. Ang resulta ay maaaring mapabilis ang mekanikal na pagkasuot, mga problema sa pagkakahanay at hindi matatag na geometry ng produkto.
AngDouble Chain Cold Drawing Machinetinutugunan ang problemang ito sa pamamagitan ng paggamit ng dalawang naka-synchronize na chain na nakaposisyon sa magkabilang panig ng karwahe. Ang balanseng pag-aayos ng paghila ay nakakatulong na panatilihing mas pantay-pantay ang paglalakbay ng karwahe sa pamamagitan ng drawing stroke at binabawasan ang tendensyang umikot ang karwahe sa ilalim ng karga.
Ito ang pinakamahalaga kapag ang lakas ng pagguhit ay mataas o kapag ang dimensional consistency ay mahalaga sa mahabang produkto. Para sa maliit, low-force na tube o bar application, gayunpaman, ang isang double-chain system ay maaaring magbigay ng hindi gaanong praktikal na benepisyo kaysa sa mga heavy-duty na linya ng produksyon. Samakatuwid, ang pagpili ng makina ay dapat na batay sa aktwal na puwersa ng pagguhit at mga kinakailangan sa pagpasa sa halip na piliin lamang ang pinakamalaking magagamit na modelo.
Ang workpiece ay inihanda ayon sa napiling proseso ng pagguhit at nakaposisyon sa pamamagitan ng die. Para sa pagguhit ng tubo, ang kinakailangang pag-aayos ng mandrel ay naka-install ayon sa mga sukat ng tubo, materyal at iskedyul ng pagbabawas. Hinahawakan ng drawing carriage ang inihandang tubo o bar at hinihila sa die ng naka-synchronize na chain system.
Sa panahon ng drawing stroke, binabawasan o kinokontrol ng die ang mga panlabas na sukat ng workpiece habang kinokontrol ng mandrel ang panloob na geometry kapag kinakailangan ang panloob na sukat. Pagkatapos ng drawing stroke, babalik ang karwahe sa panimulang posisyon nito at ang susunod na workpiece ay na-load.
Ang aktwal na resulta ng dimensyon ay nakasalalay sa grado ng materyal, mga panimulang sukat, geometry ng die, disenyo ng mandrel, pagpapadulas, pagbabawas sa bawat pass at pagkakahanay ng makina. Para sa kadahilanang ito, ang isang drawing machine ay hindi dapat tukuyin mula sa natapos na diameter lamang.
| Modelo | Lakas ng Pagguhit | Bilis ng Pagguhit | Pangunahing Motor | Gearbox | Tanikalang / Plato | Ibalik ang Motor | Ratio ng Pagbabalik |
|---|---|---|---|---|---|---|---|
| FR-16 | 1 tonelada | 25 m/min | 5.5 kW | ZQ350 | 1.5" | 0.75 kW | 1:10 |
| FR-25 | 1–3 tonelada | 30 m/min | 7.5 / 15 kW | ZQ400 | 2" | 1 kW | 1:10 |
| FR-50 | 5 tonelada | 30 m/min | 22 kW | ZQ500 | 2.5" | 1.5 kW | 1:10 |
| FR-76 | 10 tonelada | 25 m/min | 30 kW | ZQ650 | 3" | 1.5 kW | 1:10 |
| FR-80 | 12 tonelada | 25 m/min | 37 kW | ZQ750 | 3.5" | 1.5 kW | 1:10 |
| FR-100 | 15 tonelada | 25 m/min | 45 kW | ZQ850 | 4" | 2.2 kW | 1:15 |
| FR-120 | 20 tonelada | 20 m/min | 55 kW | ZQ1000 | 3.5" doble | 2.2 kW | 1:15 |
| FR-150 | 30 tonelada | 15 m/min | 75 kW | ZQ1000 | 4" doble | 3 kW | 1:15 |
| FR-180 | 40 tonelada | 15 m/min | 90 kW | ZL115 | Plato Z4824152.4 | 3.7 kW | 1:15 |
| FR-200 | 60 tonelada | 10 m/min | 110 kW | ZL130 | Plate Z5628177.8 | 4 kW | 1:20 |
| FR-250 | 80 tonelada | 8 m/min | 132 kW | ZFY500 | Plato 200 | 5.5 kW | 1:20 |
| FR-300 | 100 tonelada | 8 m/min | 166 / 200 kW | ZFY560 | Plato 220 | 5.5 kW | 1:20 |
| FR-350 | 120 tonelada | 8 m/min | 225 kW | ZFY630 | Plato 250 | 7.5 kW | 1:20 |
| FR-400 | 150 tonelada | 8 m/min | 250 kW | ZFY710 | Plato 300 | 7.5 kW | 1:20 |
| FR-500 | 200 tonelada | 8 m/min | 315 kW | ZFY800 | 2 × 2 Plate 300 | 7.5 kW | 1:20 |
| FR-600 | 300 tonelada | 7 m/min | 400 kW | ZFY800 | 2 × 2 Plate 350 | 7.5 kW | 1:20 |
Ang mga nakalistang detalye ay karaniwang mga pagsasaayos. Ang lakas ng motor, drawing stroke, tooling, feeding arrangement at automation ay maaaring iakma ayon sa materyal, sukat at mga kinakailangan sa produksyon ng customer.
Ang pagpili ng kadena ay nagiging mas mahalaga habang tumataas ang kinakailangang puwersa sa pagguhit. Ang mas maliliit na modelo ng FR ay gumagamit ng mabigat na tungkuling roller-chain na mga configuration, habang ang mas mataas na kapasidad na mga modelo mula sa FR-180 pataas ay gumagamit ng mga plate-chain system.
| Configuration | Karaniwang Paggamit | Bakit Ito Mahalaga |
|---|---|---|
| Heavy-duty na roller chain | Mababa hanggang katamtamang lakas ng pagguhit | Angkop para sa karaniwang pagguhit ng tubo at bar kung saan ang kinakailangang puwersa ng paghila ay nananatili sa loob ng kapasidad ng roller-chain. |
| Kadena ng plato | Katamtaman hanggang napakataas na puwersa ng pagguhit | Ginagamit sa mas malalaking modelo ng FR kung saan kinakailangan ang mas mataas na kapasidad ng pagkarga at paglaban sa mabibigat na cyclic loading. |
Para sa isang customer na gumuhit ng maliliit na stainless steel na tubo, ang uri ng chain ay maaaring may maliit na impluwensya sa pagpili ng produkto kumpara sa die design at drawing force. Para sa heavy-wall tubes o large-section bars, gayunpaman, ang kapasidad ng chain, rigidity ng carriage at guide alignment ay nagiging kritikal na mekanikal na pagsasaalang-alang.
Ang FR series na Double Chain Cold Drawing Machine ay maaaring i-configure para sa 1 hanggang 5 drawing strands depende sa modelo ng makina at mga kinakailangan ng produkto. Ang multi-strand drawing ay nagbibigay-daan sa ilang mga tubo o bar na maproseso sa parehong cycle ng pagguhit, na nagpapataas ng output nang hindi lamang pinapataas ang linear na bilis ng makina.
Ang pagsasaayos na ito ay kapaki-pakinabang para sa mga tagagawa na gumagawa ng malalaking dami ng katulad na laki ng mga tubo. Kung malaki ang pagkakaiba ng mga produkto sa diameter, materyal o iskedyul ng pagbabawas, maaaring mas madaling gamitin at baguhin ang isang solong-strand na kaayusan.
Ang lahat ng mga modelo ng FR ay maaaring nilagyan ng isang mandrel para sa pagguhit ng tubo. Ang pagsasaayos ng mandrel ay dapat piliin ayon sa kung ang proseso ay nangangailangan ng kontrol ng panloob na diameter, kapal ng pader o panloob na geometry sa ibabaw.
Halimbawa, ang isang tagagawa na gumagawa ng mga hydraulic cylinder tube ay maaaring mangailangan ng mas mahigpit na kontrol sa parehong panlabas at panloob na mga dimensyon, na ginagawang partikular na mahalaga ang pagpili ng mandrel at pagpasa. Ang isang simpleng application sa pagbabawas ng diameter sa labas ay maaaring mangailangan ng ibang tooling arrangement.
Dapat ibigay ng mga customer ang sumusunod na impormasyon bago mapili ang makina:
Ang karaniwang makina ay maaaring i-configure gamit ang opsyonal na awtomatikong kagamitan upang mabawasan ang manu-manong paghawak sa pagitan ng mga cycle ng pagguhit. Kasama sa mga available na opsyon ang:
Ang pag-automate ay pinaka-kapaki-pakinabang kapag ang makina ay patuloy na gumagana sa paulit-ulit na mga detalye ng produkto. Para sa small-batch production na may madalas na pagbabago sa tooling, ang isang mas simpleng configuration ay maaaring magbigay ng mas magandang balanse sa pagitan ng investment at operating flexibility.
Ang pagpili ng modelo ay dapat magsimula sa kinakailangang puwersa ng pagguhit kaysa sa lakas ng motor o laki ng makina. Ang kinakailangang puwersa ay naiimpluwensyahan ng materyal na lakas, cross-sectional reduction, friction, die angle, lubrication at ang kondisyon ng papasok na tubo o bar.
Bilang praktikal na tuntunin, ang isang customer na gumagawa ng light-gauge na tanso o mga aluminum tube ay maaaring mangailangan ng medyo maliit na modelo ng FR kahit na sa mas mataas na bilis ng produksyon. Sa kabaligtaran, ang hindi kinakalawang na asero, haluang metal na bakal o mga produktong makapal na pader ay maaaring mangailangan ng mas mataas na puwersa ng paghila kahit na ang natapos na diameter ay medyo maliit.
Ang hanay ng FR-16 hanggang FR-150 ay karaniwang angkop sa mas mababa at katamtamang mga aplikasyon ng lakas ng pagguhit, habang ang FR-180 at mas malalaking modelo ay inilaan para sa mas mabibigat na tungkulin sa pagguhit. Ang huling pagpili ay dapat kumpirmahin sa pamamagitan ng pagkalkula ng puwersa at, kung kinakailangan, sample na pagsubok.
Ang mga tagagawa ng cylinder tube ay kadalasang nangangailangan ng matatag na kontrol sa diameter, kapal ng pader at tuwid sa medyo mahahabang produkto. Ang balanseng pag-aayos ng paghila ay kapaki-pakinabang kapag ang mga puwersa ng pagguhit ay mataas at ang pagkakahanay ng karwahe ay dapat manatiling matatag sa buong stroke.
Ang mga cold-drawn tube at bar ay ginagamit sa istruktura at precision na mga bahagi ng automotive kung saan binabawasan ng mga nauulit na dimensyon ang kasunod na machining. Para sa mga produktong may mataas na volume na may pare-parehong mga detalye, ang pagguhit ng multi-strand at awtomatikong pagpapakain ay maaaring mapabuti ang kahusayan sa produksyon.
Ang mga hindi kinakalawang na asero at alloy na tubo na ginagamit sa mga heat exchanger at kagamitan sa enerhiya ay maaaring mangailangan ng kontroladong pagpapapangit at pare-parehong mga kondisyon ng tooling. Sa mga aplikasyong ito, dapat suriin ang grado ng materyal at iskedyul ng pagbabawas bago matukoy ang tonelada ng makina.
Ang titanium at iba pang mga high-strength na haluang metal ay maaaring makabuo ng mas mataas na resistensya sa pagguhit kaysa sa mga karaniwang carbon steel. Ang bilis ng pagguhit, pagpapadulas, kondisyon ng mamatay at pagbabawas ng pass ay nagiging mas mahalaga sa mga application na ito kaysa sa simpleng pagtaas ng kapasidad ng makina.
Ang FR series ay maaaring i-configure para sa iba't ibang non-ferrous at stainless-steel tube application. Ang naaangkop na modelo ay nakasalalay sa lakas ng materyal at pagbabawas ng seksyon, kaya ang diameter ng tubo lamang ay hindi dapat gamitin bilang pamantayan sa pagpili.
Ang Double Chain Cold Drawing Machine ay inengineered ayon sa nakumpirma na mga sukat ng produkto, lakas ng pagguhit, stroke at mga kinakailangan sa automation. Bago ang pagpapadala, ang kagamitan ay binuo at nasubok upang i-verify ang mekanikal na operasyon at mga pangunahing function ng kontrol.
Kasama sa karaniwang factory testing ang idle running at rated-load testing. Sa panahon ng pagsubok, sinusubaybayan ang mga pangunahing bagay tulad ng chain tension, vibration, operating noise, gearbox at temperatura ng langis. Kung saan available ang mga sample ng customer, maaari ding gamitin ang trial drawing para suriin ang pagiging angkop ng napiling tooling at mga parameter ng proseso.
Ang makina ay pagkatapos ay inihanda para sa pag-export ng transportasyon na may naaangkop na kahalumigmigan at proteksyon ng kaagnasan para sa pangunahing kagamitan at maluwag na mga bahagi.
Ang FangRong ay gumagawa ng malamig na kagamitan sa pagguhit sa pamamagitan ng isang kontroladong proseso ng engineering at pagpupulong na sumasaklaw sa:
Ang mga pangunahing bahagi ng gabay ay ginawang makina at sinusuri para sa katumpakan at pagkakahanay ng dimensional. Para sa malalaking drawbench, ang guide straightness at carriage alignment ay lalong mahalaga dahil ang maliliit na mechanical error ay maaaring maging mas makabuluhan sa mahabang drawing stroke.
Ang pagbili ng malamig na drawing machine nang hindi kinukumpirma ang proseso ng pagguhit ay maaaring magresulta sa sobrang laki ng makina, hindi sapat na kapasidad sa paghila o hindi angkop na tooling. Maaaring suriin ng koponan ng engineering ng FangRong ang mga kinakailangan sa produksyon bago makumpirma ang panghuling modelo.
Maaaring kabilang sa teknikal na suporta ang:
Para sa isang bagong proyekto, ang pinakakapaki-pakinabang na impormasyon na ibibigay ay ang mga papasok at tapos na dimensyon, materyal na grado, haba ng produkto, target na output at kasalukuyang proseso ng pagguhit. Ang mga detalyeng ito ay nagbibigay-daan sa configuration ng makina na ibase sa aktwal na kinakailangan sa produksyon sa halip na isang pagtatantya sa diameter lamang.
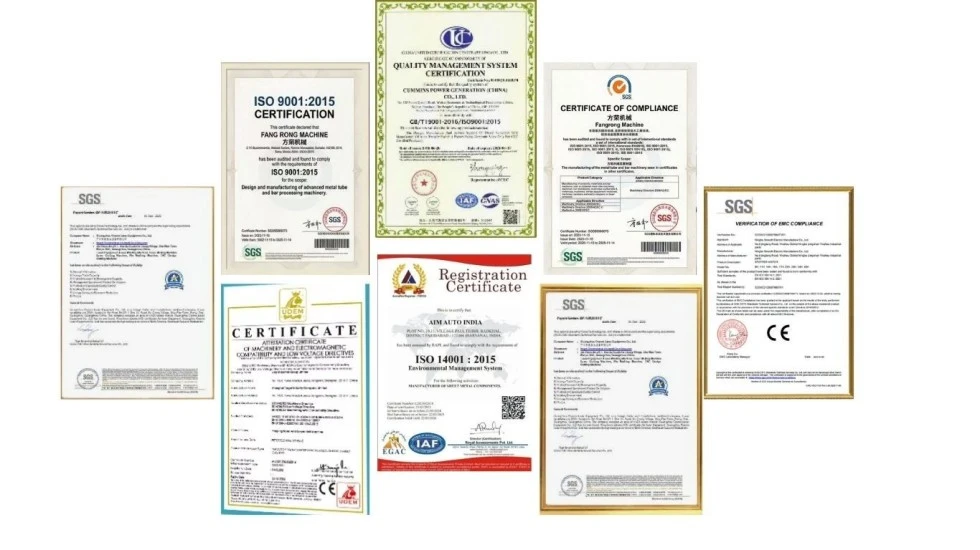
Ang sistema ng pamamahala ng kalidad ng FangRong ay sertipikado saISO 9001:2015, sertipiko No.UQ231211R1. Maaaring ibigay ang kagamitanPagmarka ng CEbatay sa naaangkop na mga kinakailangan sa kaligtasan ng makinarya, kabilang angDirektiba sa Makinarya 2006/42/ECpara sa mga nauugnay na pagsasaayos ng European-market.
Ang mga kinakailangan sa inspeksyon at dokumentasyon ay maaaring talakayin sa panahon ng pagsipi. Kung ang proyekto ng customer ay nangangailangan ng karagdagang inspeksyon ng third-party, pagsubok sa pagtanggap ng pabrika o partikular na dokumentasyon, dapat kumpirmahin ang mga kinakailangang ito bago maglagay ng order.
| MOQ | 1 set para sa karaniwang mga order sa makina. Ang pagpepresyo na nakabatay sa dami ay maaaring ibigay para sa 2–4 na set at 5+ set. Ang huling mga tier ng dami at mga presyo ng yunit ay nakumpirma sa quotation. |
|---|---|
| Pagbabayad | 30% na deposito; 70% balanse bago ipadala pagkatapos ng pagsubok sa pagtanggap ng pabrika, maliban kung napagkasunduan. |
| Karaniwang Lead Time | Tinatayang 30–60 araw para sa karaniwang FR-16 hanggang FR-100 na mga pagsasaayos; humigit-kumulang 90–120 araw para sa FR-150 at mas malalaking makina o proyekto na nangangailangan ng espesyal na automation. |
| Pinabilis na Order | Maaaring available ang pinabilis na produksyon depende sa kasalukuyang kapasidad ng produksyon, modelo ng makina at availability ng bahagi. Ang nakumpirma na pinabilis na petsa ng paghahatid ay nakasaad sa quotation sa halip na ginagarantiyahan bilang isang nakapirming karaniwang panahon. |
| Warranty | 12 buwan mula sa pagkomisyon sa ilalim ng napagkasunduang mga tuntunin ng warranty. |
| Pag-install | Ang pangangasiwa sa pag-install, pagkomisyon at pagsasanay sa operator ay maaaring ibigay ayon sa saklaw ng proyekto. |
| Mga ekstrang bahagi | Ang mga inirerekomendang bahagi ng pagsusuot at mga ekstrang bahagi ay maaaring ibigay ayon sa modelo ng makina at mga kondisyon ng produksyon. |
Hinihila ng single-chain machine ang karwahe mula sa isang gilid, habang ang double-chain na makina ay gumagamit ng mga naka-synchronize na chain sa magkabilang gilid. Ang pag-aayos ng double-chain ay higit na kapaki-pakinabang para sa mga application na mas mataas ang puwersa dahil nakakatulong ito na ipamahagi ang pulling load at bawasan ang carriage eccentricity. Para sa mga low-force na application, maaaring hindi gaanong makabuluhan ang benepisyo.
Huwag piliin ang modelo sa pamamagitan lamang ng diameter ng tubo. Ang kinakailangang puwersa ng pagguhit ay nakasalalay sa lakas ng materyal, panimulang at natapos na mga sukat, pagbabawas sa bawat pass, geometry ng mamatay, pagpapadulas at pagsasaayos ng mandrel. Ang pagbibigay ng mga parameter na ito ay nagbibigay-daan sa FangRong na kalkulahin ang naaangkop na kapasidad ng makina.
Oo. Ang Double Chain Cold Drawing Machine ay maaaring i-configure para sa parehong mga tubo at solid bar. Ang pagguhit ng tubo ay nangangailangan ng naaangkop na pagkakaayos ng die at mandrel, habang ang pagguhit ng bar ay gumagamit ng ibang workpiece gripping at configuration ng tooling.
Oo. Depende sa modelo at mga detalye ng produkto, maaaring i-configure ang makina para sa 1 hanggang 5 strand. Ang pagguhit ng multi-strand ay pinaka-kapaki-pakinabang kapag ang ilang mga produkto ay may magkatulad na sukat at mga kinakailangan sa proseso.
Walang solong porsyento ng pagbawas na angkop para sa bawat materyal. Ang praktikal na pagbabawas sa bawat pass ay depende sa materyal na grado, paunang kondisyon, tapos na mga sukat, disenyo ng die, pagpapadulas at kinakailangang kalidad ng ibabaw at dimensional. Ang iskedyul ng pass ay dapat na maitatag mula sa aktwal na materyal at mga kinakailangan sa produkto.
Karaniwang nangangailangan ng mga karaniwang proseso ng pagguhit ang tube o bar end upang maihanda ito sa die at mahawakan ng drawing carriage. Kung kinakailangan ang isang hiwalay na pointing machine ay depende sa napiling pagpapakain at paraan ng pagtatapos ng paghahanda. Maaaring isaalang-alang ang awtomatikong paghahanda sa pagtatapos o mga point-free system para sa mas mataas na antas ng automation.
Oo. Available ang awtomatikong pagpapakain, fixed-length cutting at receiving system bilang mga opsyonal na configuration. Ang pag-automate ay partikular na kapaki-pakinabang para sa mataas na dami ng produksyon na may matatag na mga detalye ng produkto, habang ang manu-manong pag-load ay maaaring mas matipid para sa mababang dami o madalas na pagbabago ng mga order.
Pakibigay ang grado ng materyal, uri ng tubo o bar, mga inisyal at natapos na dimensyon, haba ng produkto, kinakailangang pagbabawas, target na kapasidad ng produksyon, bilang ng mga strand at gustong antas ng automation. Kung magagamit, magpadala ng mga guhit o sample na sukat. Ang mga detalyeng ito ay sapat na upang simulan ang pagsusuri ng makina at tooling.
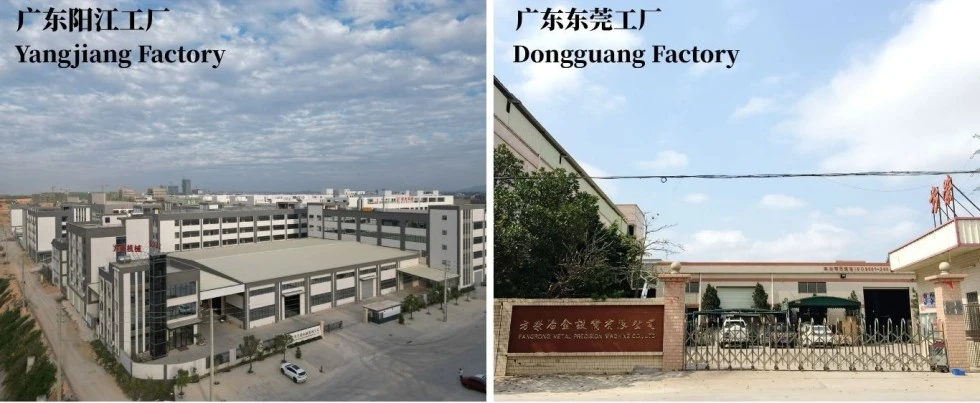
Ang FangRong ay nakikibahagi sa pagmamanupaktura ng cold drawing equipment mula noong 1998 at nakatutok sa mekanikal at hydraulic metal forming equipment para sa pagpoproseso ng tubo at bar. Sinasaklaw ng saklaw ng engineering nito ang pagsasaayos ng drawbench, pagkalkula ng puwersa ng pagguhit, pagpili ng tooling, pagsasama ng automation at pag-commissioning ng produksyon.
Para sa mga customer na bumibili ng heavy-duty na drawbench, ang makina mismo ay isang bahagi lamang ng proyekto. Ang mas mahalagang isyu ay kung ang napiling pulling capacity, chain system, die arrangement, mandrel configuration at production speed ay tumutugma sa aktwal na materyal at pass schedule. Maaaring gumana ang FangRong mula sa data ng produkto ng customer upang maitatag ang configuration ng makina bago ang quotation at suporta sa pag-install, pag-commissioning at pagsasanay ng operator pagkatapos ng paghahatid.
Para sa isang panipi ng proyekto, ibigay ang iyong materyal, panimulang laki, tapos na laki, haba ng produkto at kinakailangang output. Ang FangRong ay maaaring magrekomenda ng angkop na modelo ng FR, puwersa ng pagguhit, pagsasaayos ng tool at opsyonal na automation.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel