Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
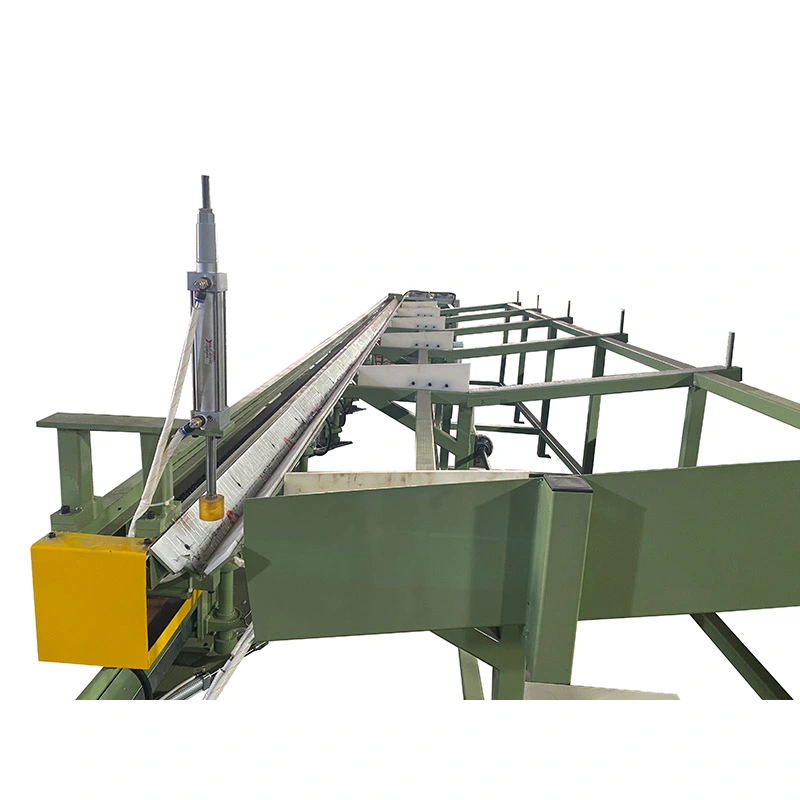
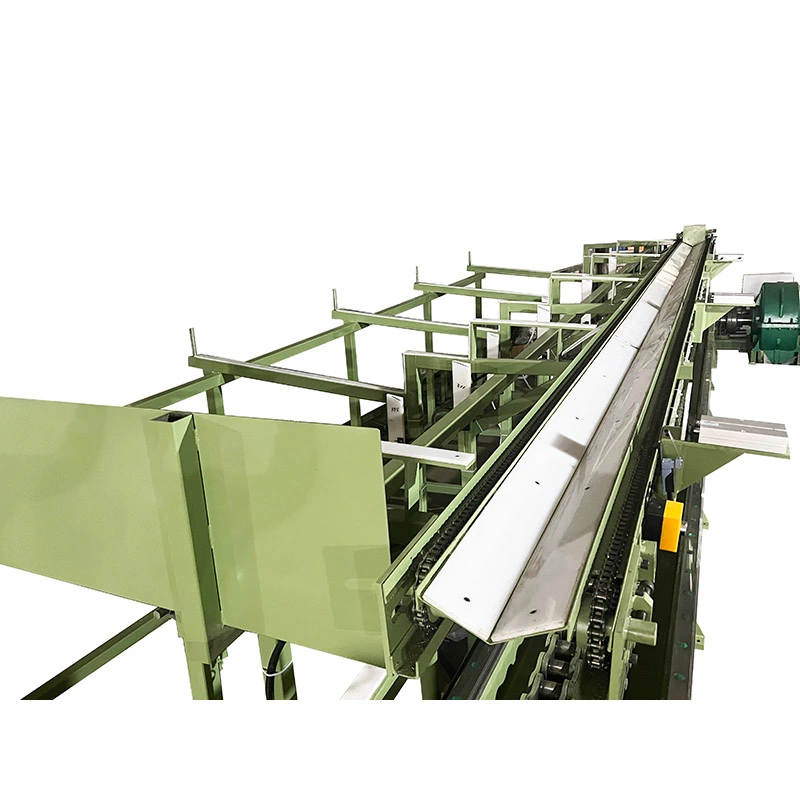
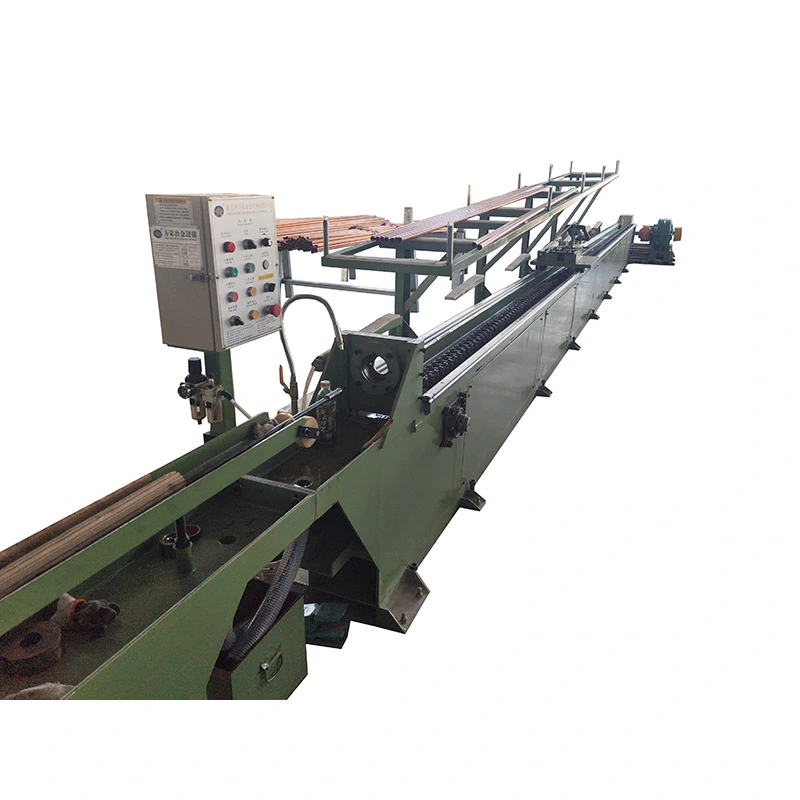
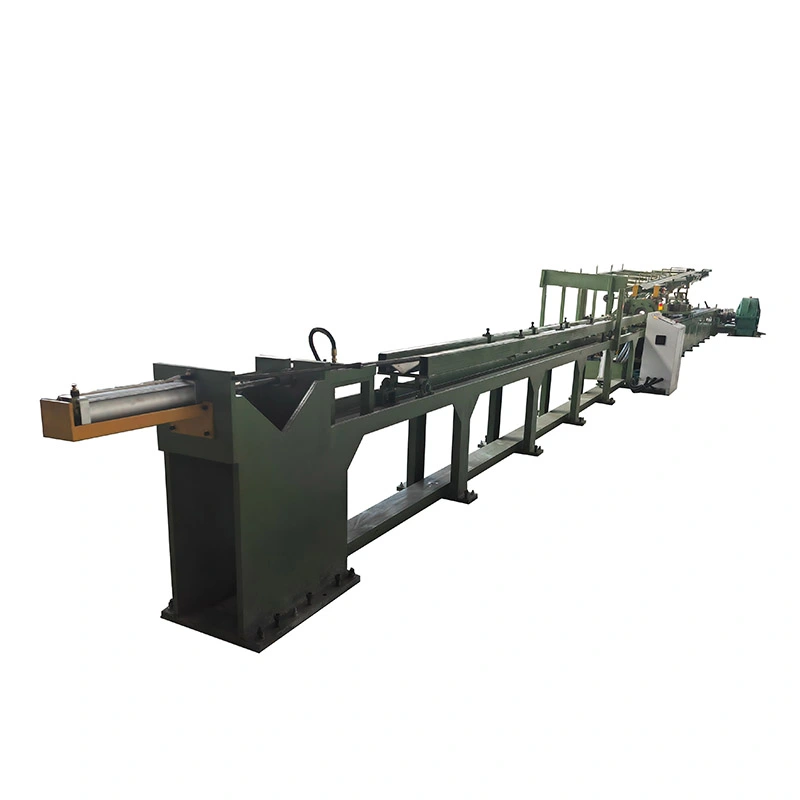
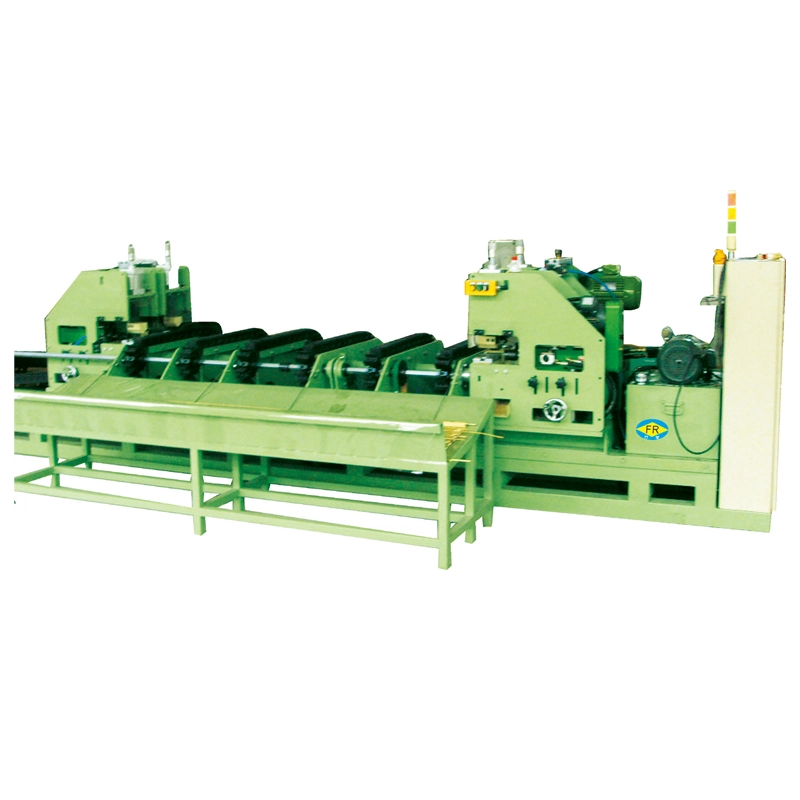
AngIrregular Chain Cold Drawing Machinenagpapalit ng mga bilog na tubo o mga solidong bar saparisukat, hugis-parihaba, hexagonal, may walong sulok, hugis-itlog, channel, anggulo, T-shaped, at custom na mga profile na walang simetrikosa pamamagitan ng kinokontrol na malamig na pagguhit. Nagbibigay ang chain-driven na drawbench7–1000 kN na puwersa sa pagguhit, bumibilis hanggang28 m/min, at mga stroke hanggang sa10 m. Ang mga multi-strand na configuration ay maaaring gumuhit ng 1–5 piraso nang sabay-sabay, habang ang precision dies ay kumokontrol sa mga sukat ng profile, kahulugan ng sulok, at surface finish. Angkop para sa carbon steel, hindi kinakalawang na asero, haluang metal na bakal, tanso, aluminyo, titanium, at iba pang mga espesyal na haluang metal.
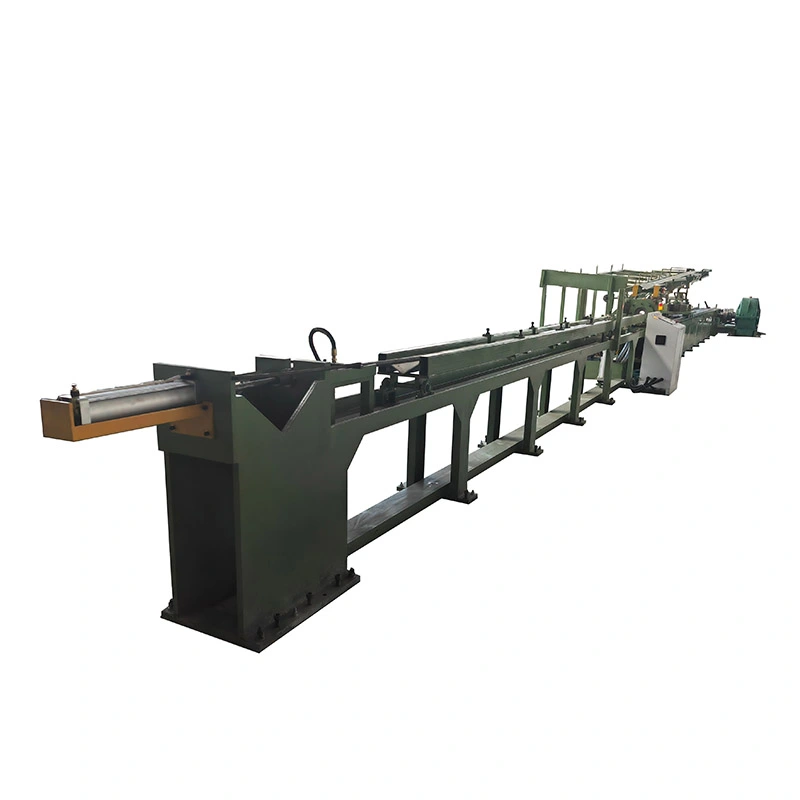
AngIrregular Chain Cold Drawing Machineay isang mekanikal na drawbench para sa malamig na pagguhit ng mga hindi bilog na tubo at mga solidong profile sa pamamagitan ng isang precision die. Dinisenyo ito para sa square, rectangular, hexagonal, octagonal, oval, channel, angle, T-section at iba pang custom na asymmetric na profile na nangangailangan ng mas mahigpit na dimensyon, kontroladong corner geometry, at mas pare-parehong surface kaysa sa karaniwang maibibigay ng hot-formed na materyal.
Ang pangunahing problema na malulutas ng makina na ito ay hindi lamang pagbabago ng hugis ng isang seksyon ng metal. Pinapayagan nito ang mga tagagawa na magsimula sa isang angkop na bilog na tubo o bar at gumamit ng kinokontrol na malamig na pagpapapangit upang makakuha ng isang tapos na hindi regular na profile na may mas predictable na mga sukat at kondisyon sa ibabaw. Ito ay partikular na kapaki-pakinabang para sa hydraulic cylinder tubes, structural profiles, precision mechanical parts, copper at aluminum sections, automotive component at specialty-alloy na produkto kung saan kinakailangan ang kasunod na operasyon ng machining.
Sinasaklaw ng serye ng FR ng FangRong ang 10 karaniwang modelo mula FR-16 hanggang FR-250, na may pinakamataas na puwersa ng pagguhit mula 7 hanggang 1000 kN at bilis ng pagguhit hanggang 28 m/min. Depende sa modelo, tooling at mga sukat ng produkto, 1 hanggang 5 tubes o bar ay maaaring iguhit nang sabay-sabay. Ang makina ay maaari ding i-configure na may awtomatikong pagpapakain, pagputol at pagtanggap ng mga kagamitan para sa paulit-ulit na produksyon.
Ang mainit na rolling at extrusion ay epektibo para sa paggawa ng mga pangunahing profile, ngunit maaaring hindi sila magbigay ng dimensional na katumpakan, kondisyon sa ibabaw o kahulugan ng sulok na kinakailangan ng mga application ng katumpakan. Kung ang natapos na seksyon ay pagkatapos ay machined, ang tagagawa ay mayroon ding account para sa karagdagang pag-alis ng materyal, machining oras at scrap.
Binabago ng malamig na pagguhit ang seksyon sa pamamagitan ng isang mamatay sa ilalim ng kontroladong puwersa ng paghila. Tinutukoy ng die ang profile sa labas habang ang pagbawas sa pagguhit ay nagbibigay ng dimensional na sizing at work hardening. Para sa mga guwang na profile, maaari ding gumamit ng mandrel o plug upang kontrolin ang mga panloob na sukat at pamamahagi ng dingding.
Ang prosesong ito ay pinakamahalaga kapag ang customer ay nangangailangan ng isang nauulit na natapos na profile sa halip na isang magaspang na hugis ng istruktura. Halimbawa, ang isang tagagawa na gumagawa ng mga square hydraulic-cylinder tubes ay maaaring gumamit ng malamig na pagguhit upang ilapit ang mga panlabas na dimensyon at panloob na geometry sa panghuling kinakailangan bago i-honing o iba pang mga operasyon sa pagtatapos. Kung ang produkto ay isang simpleng seksyon ng istruktura na mababa ang katumpakan, gayunpaman, ang mainit na pagbuo ay maaaring manatiling mas matipid na proseso.
Ang proseso ay karaniwang nagsisimula sa isang inihandang bilog na tubo o solidong bar. Ang nangungunang dulo ay nababawasan o itinuro upang ito ay makapasok sa drawing die at mahawakan ng karwahe. Ang workpiece ay dumaan sa isang non-round die habang hinihila ito ng chain-driven na karwahe kasama ang precision-guided na riles.
Habang gumagalaw ang materyal sa die, ang cross-section nito ay nababawasan at muling hinubog nang sabay-sabay. Ang materyal ay dumadaloy sa die cavity, na bumubuo ng kinakailangang square, rectangular, hexagonal o custom geometry. Para sa mga hollow section, kinokontrol ng internal mandrel o plug ang bore at tumutulong na pamahalaan ang pamamahagi ng kapal ng pader.
Ang chain drive, reduction gearbox at carriage ay dapat gumana bilang isang sistema. Kung ang puwersa ng paghila ay hindi matatag o ang karwahe ay hindi maayos na nakahanay, ang mga sukat ng sulok, tuwid at kalidad ng ibabaw ay maaaring maging hindi pare-pareho. Ito ang dahilan kung bakit dapat piliin ang kapasidad ng makina mula sa aktwal na materyal at iskedyul ng pagbabawas sa halip na mula sa natapos na mga sukat ng profile lamang.
Karaniwang senaryo ng produksyon:ang isang customer na gumagawa ng katumpakan na mga rectangular tube ay maaaring gumamit ng multi-strand na pagsasaayos kapag ang ilang mga tubo ay may parehong materyal at iskedyul ng pagguhit. Ito ay nagpapataas ng output sa bawat drawing stroke. Kung madalas na nagbabago ang customer ng mga dimensyon ng profile, maaaring maging mas praktikal ang isang single-strand na setup dahil mas simple ang mga pagbabago sa die at mga pagsasaayos ng setup.
| Problema sa Produksyon | Paano Nakakatulong ang Malamig na Pagguhit | Kapag Ito ang Pinakamahalaga |
|---|---|---|
| Maluwag na sukat pagkatapos ng mainit na pagbuo | Ang drawing die ang laki ng seksyon sa panahon ng malamig na pagpapapangit. | Mahalaga para sa mga bahagi na nangangailangan ng kontroladong assembly clearance o machining allowance. |
| Hindi regular na geometry ng sulok | Kinokontrol ng die ang panlabas na profile at hugis ng sulok. | Mahalaga para sa mga parisukat, hugis-parihaba at custom na profile na ginagamit bilang isinangkot o istrukturang mga bahagi. |
| Karagdagang machining pagkatapos mabuo | Ang isang mas malapit-sa-tapos na profile ay maaaring mabawasan ang kasunod na machining. | Pinakamahalaga kapag ang machining ay isang mahalagang bahagi ng umiiral na gastos sa produksyon. |
| Hindi pare-pareho ang pamamahagi ng pader sa mga guwang na profile | Ang mandrel o plug tooling ay nagbibigay ng panloob na suporta sa panahon ng pagguhit. | Mahalaga para sa mga pressure tube, cylinder tubes at precision hollow na mga seksyon. |
| Mababang output mula sa single-piece processing | Ang multi-strand tooling ay maaaring gumuhit ng ilang piraso sa isang stroke. | Kapaki-pakinabang para sa mga produktong may mataas na volume na may mga matatag na dimensyon at nauulit na tooling. |
1. Precision Control ng Non-Round Profile
Kinokontrol ng die at guided drawing carriage ang profile habang dumadaan ang materyal sa drawing zone. Ito ay partikular na kapaki-pakinabang para sa hugis-parihaba at parisukat na mga seksyon kung saan ang lapad, taas at mga sukat ng sulok ay lahat ay nakakaapekto sa pagpupulong. Sa isang tipikal na structural o mechanical component application, ang mas mahigpit na kontrol sa profile ay maaaring mabawasan ang dami ng corrective machining pagkatapos ng pagguhit.
2. Bilis ng Pagguhit hanggang 28 m/min
Ang mga drawbench na hinimok ng chain ay maaaring magbigay ng mataas na bilis ng pagguhit sa mga angkop na materyales at mas maliliit na profile. Ang mas mataas na bilis ay kapaki-pakinabang kapag ang parehong produkto ay patuloy na ginagawa sa malalaking dami. Ito ay hindi gaanong mahalaga para sa mga haluang metal na may mataas na lakas o mahirap iguhit na mga materyales kung saan maaaring limitahan ng lubrication, pagkasuot ng die at katatagan ng pagpapapangit ang praktikal na bilis ng pagguhit.
3. 1 hanggang 5-Strand Drawing
Maaaring iguhit ang maraming profile sa isang carriage stroke kapag pinapayagan ito ng mga sukat ng produkto at pag-aayos ng die. Para sa isang tagagawa ng profile na tanso, aluminyo o bakal na nagpapatakbo ng libu-libong katulad na piraso, ang multi-strand na pagguhit ay maaaring tumaas ang output nang hindi tumataas ang linear na bilis ng pagguhit. Para sa mga low-volume na order na may madalas na pagbabago sa laki, ang single-strand drawing ay maaaring magbigay ng mas madaling changeover.
4. Kinokontrol na Kondisyon sa Ibabaw
Ang malamig na pagguhit ay maaaring mapabuti ang kondisyon sa ibabaw ng isang angkop na inihandang workpiece dahil ang materyal ay dumadaan sa isang precision die sa halip na manatili sa isang mainit na nabuong kondisyon. Gayunpaman, hindi ito dapat ilarawan bilang awtomatikong inaalis ang bawat bitak, hukay o depekto. Ang kalidad ng ibabaw pagkatapos ng pagguhit ay nakasalalay pa rin sa papasok na kondisyon ng materyal, pag-aatsara o paghahanda sa ibabaw, pagpapadulas, kondisyon ng mamatay at ang napiling pagbawas.
5. Panloob na Kontrol para sa mga Irregular na Tube
Para sa mga guwang na profile, kinokontrol ng mandrel o plug tooling ang panloob na geometry habang ang panlabas na die ay tumutukoy sa panlabas na hugis. Mahalaga ito para sa hydraulic at pneumatic cylinder tubes kung saan direktang nakakaapekto ang internal clearance at pamamahagi ng pader sa kasunod na machining at operating performance.
6. Heavy-Duty Chain at Gearbox Drive
Gumagamit ang serye ng FR ng iba't ibang mga pitch ng chain at mga configuration ng gearbox ayon sa mga kinakailangan sa puwersa ng pagguhit. Ang mas malalaking sistema ng kadena ay inilaan para sa mas mabibigat na pagkarga. Para sa isang high-strength steel profile na nangangailangan ng malaking puwersa ng paghila, ang kapasidad ng chain at pagpili ng gearbox ay nagiging mas mahalaga kaysa sa maximum na bilis ng pagguhit.
7. Separate Carriage Return Drive
Ang pabalik na motor ay gumagalaw sa karwahe pabalik sa panimulang posisyon pagkatapos ng drawing stroke. Hindi nito pinapataas ang kapasidad ng pagpapapangit ng makina, ngunit binabawasan nito ang hindi pagguhit ng oras at samakatuwid ay mas mahalaga sa paulit-ulit na pagpapatakbo ng produksyon kaysa sa maliit na batch na produksyon.
8. Opsyonal na Production Automation
Ang mga awtomatikong sistema ng pagpapakain, pagputol at pagtanggap ay maaaring isama ayon sa layout ng produksyon. Ang automation ay pinakakapaki-pakinabang kapag ang mga sukat ng produkto ay nananatiling stable para sa mahabang produksyon. Para sa prototype na trabaho o madalas na pagbabago ng profile, ang manu-manong pag-load ay maaaring maging mas matipid.
Kapag pumipili ng isang modelo, ang pinakamahalagang mga parameter ay kinakailangan ang lakas ng pagguhit, mga sukat ng produkto, lakas ng materyal, pagbawas sa bawat pass, bilis ng pagguhit, haba ng stroke at bilang ng mga hibla. Ang lakas ng pagguhit ay dapat kalkulahin mula sa aktwal na proseso sa halip na gumamit ng isang simpleng cross-sectional-area formula lamang, dahil ang die friction, kondisyon ng materyal, deformation geometry at lubrication ay nakakaapekto lahat sa kinakailangang puwersa.
| Modelo | Max. Lakas ng Pagguhit (kN) | Max. Paglalakbay sa Pagguhit (m) | Bilis ng Pagguhit (m/min) | Return Motor (kW) | Reducer | Chain Pitch | Pangunahing Motor (kW) |
|---|---|---|---|---|---|---|---|
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1.5" | 4 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7.5 / 11 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2.5" | 22 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30 / 37 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" doble | 55 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" doble | 75 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" doble | 98 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850 × 2 | 4" Triple | 55 × 2 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" Triple | 132 |
Karaniwang pagsasaayos:mandrel system para sa tube drawing, main drive, reduction gearbox, drawing carriage, die holder at control system. Ang awtomatikong feeder, cutter at receiving rack ay opsyonal. Bilang ng mga hibla: 1–5. Ang pagguhit ng stroke at tooling ay maaaring ipasadya ayon sa kinakailangan sa produksyon.
Ang modelo ng makina ay dapat piliin ayon sa maximum na kalkuladong puwersa ng pagguhit na may naaangkop na margin ng pagpapatakbo. Ang isang simpleng pagkalkula batay lamang sa pagbawas ng lugar at lakas ng ani ay hindi sapat para sa hindi regular na mga profile dahil ang materyal ay muling hinuhubog sa loob ng die.
Halimbawa, ang isang mababang-carbon-steel na parihabang tubo na may katamtamang pagbabawas ay maaaring gumana nang kumportable sa isang mas maliit na modelo ng FR, habang ang isang hindi kinakalawang na asero o nickel-alloy na profile na may parehong natapos na mga sukat ay maaaring mangailangan ng higit na puwersa sa pagguhit. Kaya dapat isaalang-alang ng praktikal na pagpili ang lakas ng materyal, inisyal at huling seksyon, geometry ng mamatay, friction, lubrication, iskedyul ng pagbabawas at bilis ng produksyon.
Karaniwang senaryo ng customer:kapag ang isang tagagawa ay nagbago mula sa round-to-rectangular na pagguhit patungo sa isang mas kumplikadong seksyon na walang simetriko, ang makina ay maaaring mangailangan ng mas mataas na rating ng puwersa kahit na ang natapos na cross-sectional na lugar ay magkapareho. Ito ay dahil ang materyal ay dapat dumaloy pa sa mga sulok at sa paligid ng pagbabago ng geometry ng seksyon.
Ang parisukat, hugis-parihaba at iba pang hindi bilog na mga tubo ng silindro ay nangangailangan ng kontroladong panloob at panlabas na mga sukat dahil ang pangwakas na clearance at kapal ng pader ay nakakaapekto sa paghahasa, pag-seal at pagpapatakbo ng pagganap. Ang isang customer na gumagawa ng mga tubo na ito ay maaaring gumamit ng mandrel-assisted drawing upang bawasan ang dami ng kinakailangang pagwawasto bago matapos.
Ang mga hugis-parihaba, hugis-itlog at pasadyang mga seksyon ay ginagamit sa mga istrukturang bahagi, mga bahaging nauugnay sa pagpipiloto, mga sistema ng paglamig ng baterya at iba pang mga application ng sasakyan. Kapag libu-libong magkaparehong profile ang kailangan, ang multi-strand drawing at awtomatikong pagpapakain ay maaaring mapabuti ang output. Para sa produksyon ng prototype na mababa ang dami, maaaring hindi bigyang-katwiran ng mga opsyon sa automation na ito ang karagdagang pamumuhunan.
Ang mga seksyon ng tanso at aluminyo na hugis-parihaba ay ginagamit para sa mga busbar, konektor at mga bahagi ng thermal-management. Mahalaga ang dimensional consistency kung saan dapat magkasya ang profile sa isang paunang natukoy na electrical o mechanical assembly. Ang bilis ng pagguhit ay kadalasang hindi gaanong mahalaga kaysa sa kondisyon sa ibabaw, dimensional repeatability at materyal na kontrol sa pagpapapangit.
Maaaring gamitin ang mga parisukat at hugis-parihaba na bar para sa mga bahagi ng gabay, istruktura ng makina, mga bahaging teleskopiko at iba pang mga mechanical assemblies. Ang malamig na pagguhit ay kapaki-pakinabang kapag ang profile ay dapat magpanatili ng isang kontroladong panlabas na dimensyon sa mahabang haba sa halip na matugunan lamang ang isang magaspang na detalye ng istruktura.
Ang titanium, nickel alloys at high-strength steels ay maaaring mangailangan ng maingat na kontroladong reductions dahil ang sobrang deformation sa isang pass ay maaaring magpapataas ng work hardening at makakaapekto sa tooling life. Sa mga application na ito, dapat piliin ang makina kasama ang disenyo ng die at iskedyul ng pass sa halip na sa pamamagitan lamang ng natapos na laki ng profile.
Ang hindi kinakalawang na asero at titanium hexagonal o custom na mga profile ay maaaring iguhit nang malamig kapag ang mga nauulit na dimensyon at kalidad ng ibabaw ay kinakailangan para sa kasunod na machining o pagbuo. Para sa mga medikal na aplikasyon, gayunpaman, ang kinakailangang materyal na sertipikasyon at detalye ng ibabaw ay dapat kumpirmahin nang hiwalay sa departamento ng kalidad ng mamimili.
Maaaring gamitin ang mga custom na parisukat, hugis-itlog at walang simetriko na profile para sa mga frame ng muwebles, display at mga bahagi ng arkitektura. Dito, ang hitsura at dimensional na repeatability ay maaaring maging mas mahalaga kaysa sa maximum na puwersa ng pagguhit, na ginagawang mas gusto ang isang mas maliit na high-speed na modelo ng FR kapag ang materyal ay madaling iguhit.
Para sa mga high-volume square tubes:gumamit ng multi-strand tooling kapag ang ilang mga tubo ay may parehong sukat at iskedyul ng pagguhit. Ang pangunahing pakinabang sa produktibidad ay nagmumula sa pagpoproseso ng ilang piraso bawat stroke sa halip na simpleng pagtaas ng bilis ng makina.
Para sa mga profile na hindi kinakalawang na asero ng makapal na dingding:unahin ang puwersa ng pagguhit, katigasan ng karwahe, materyal na mamatay at pagpapadulas bago ang pinakamataas na bilis. Ang pagtakbo ng masyadong agresibo ay maaaring magpapataas ng pagkasuot ng die at mga depekto sa ibabaw.
Para sa mga hydraulic cylinder tubes:bigyang-pansin ang pagpili ng mandrel, pamamahagi ng kapal ng dingding at ang halaga ng allowance sa pagtatapos na natitira pagkatapos ng pagguhit. Ang makina ay dapat na itugma sa kumpletong proseso ng pagtatapos ng tubo sa halip na ituring bilang isang nakahiwalay na operasyon.
Para sa mga profile ng aluminyo at tanso:Ang mas mataas na bilis ng pagguhit ay maaaring maging kapaki-pakinabang para sa kahusayan ng produksyon, ngunit ang kondisyon ng mamatay at pagpapadulas ay nananatiling mahalaga dahil ang mga marka sa ibabaw ay maaaring makita sa mga natapos na produktong elektrikal o pampalamuti.
Ang makina ay maaaring ibigay sa:
Ang isang ganap na awtomatikong linya ay karaniwang nabibigyang katwiran kapag ang parehong profile ay patuloy na ginawa at ang manu-manong pag-load ay naging isang mahalagang bahagi ng gastos sa paggawa. Kung ang customer ay gumagawa ng maraming iba't ibang mga profile sa maliliit na batch, ang isang semi-awtomatikong pagsasaayos ay maaaring mabawasan ang pagiging kumplikado ng pagbabago at paunang pamumuhunan.
Ang karaniwang Irregular Chain Cold Drawing Machine package ay na-configure ayon sa nakumpirma na modelo ng FR at detalye ng proyekto. Kasama sa pangunahing makina ang drawing drive, reduction gearbox, chain system, carriage, die holder at control system. Kasama sa mga configuration ng tube-drawing ang kinakailangang mandrel arrangement.
Ang mga dies na partikular sa profile, mga espesyal na mandrel, awtomatikong pagpapakain, pagputol at pagtanggap ng mga kagamitan ay karaniwang naka-configure ayon sa mga kinakailangan sa produksyon ng customer. Bago ipadala, ang makina ay binuo at nasubok sa pag-andar. Kung saan available ang mga sample ng customer, maaaring ayusin ang trial drawing para i-verify ang napiling configuration ng proseso bago ipadala.
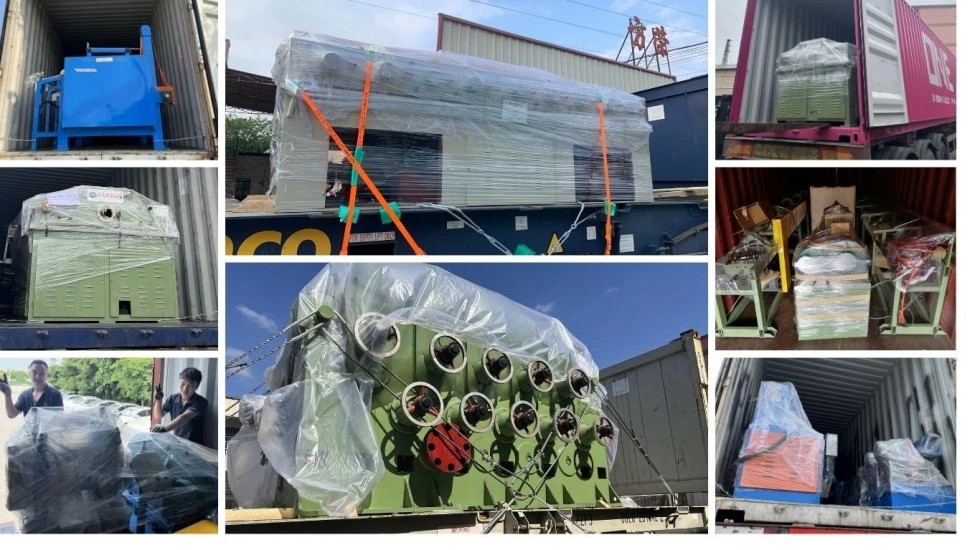
Para sa pagpapadala sa pag-export, ang mga pangunahing bahagi ay protektado laban sa kahalumigmigan at kaagnasan at nakaimpake ayon sa napagkasunduang paraan ng transportasyon. Ang mga guhit ng pundasyon, impormasyon sa pag-install at mga kinakailangan sa pagkomisyon ay ibinibigay bilang bahagi ng dokumentasyon ng proyekto.
Sinasaklaw ng proseso ng pagmamanupaktura ng FangRong ang application engineering, raw-material inspection, machining, mechanical assembly, electrical integration, PLC programming, testing at final inspection. Para sa isang long-stroke drawbench, ang guide alignment at carriage travel ay lalong mahalaga dahil ang maliliit na alignment error ay maaaring makaapekto sa profile sa buong haba ng drawing.
Maaaring kabilang sa factory testing ang idle running, rated-load testing, chain at carriage inspection, vibration at noise monitoring, oil-temperature checks, electrical safety checks at dimensional inspection ng mga trial na produkto kapag may ibinigay na sample.
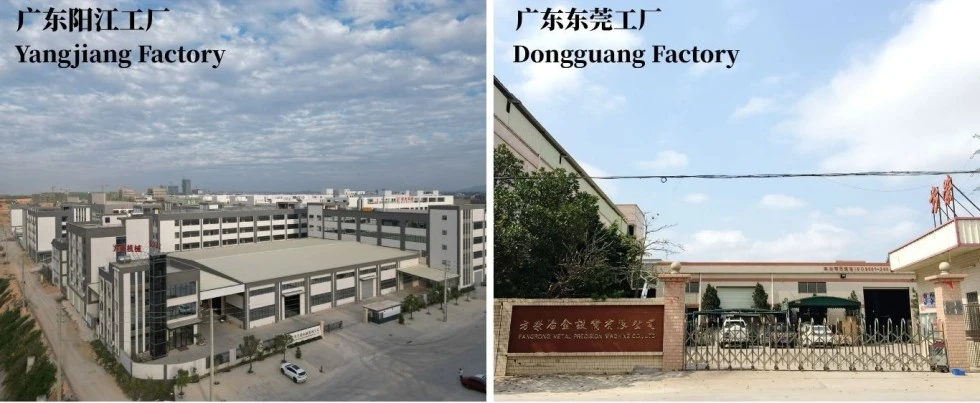
Dongguan Fangrong Metallurgical Equipment Co., Ltd.ay nakabase sa Dalang Town, Dongguan City at nagsisilbing pangunahing manufacturing base para sa malamig na pagguhit at mga kaugnay na kagamitang bumubuo ng metal.
Yangjiang Fangrong Machinery Co., Ltd.ay matatagpuan sa Yangdong District, Yangjiang City at nagbibigay ng karagdagang kapasidad sa pagmamanupaktura para sa mas malaki at customized na mga proyekto ng kagamitan.
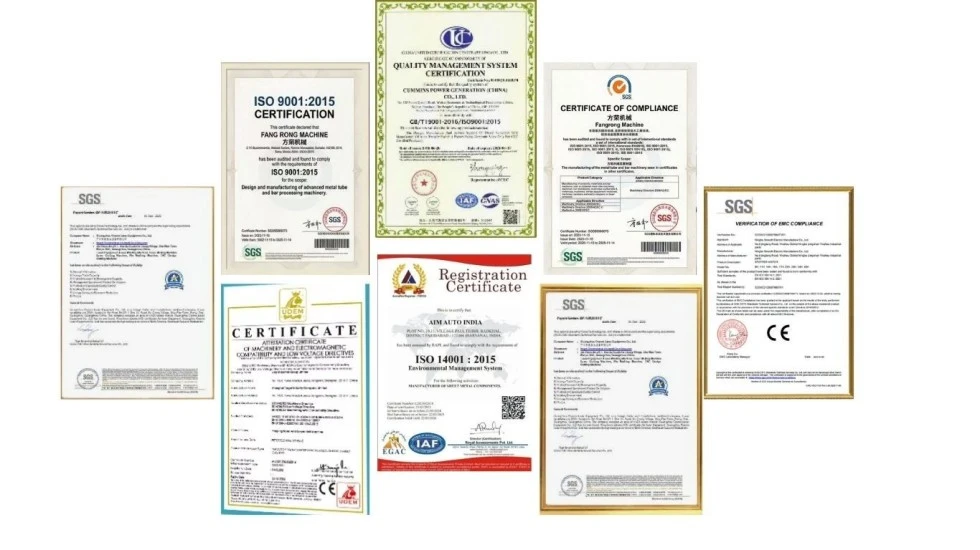
ISO 9001:2015- Sistema ng pamamahala ng kalidad. Certificate No. UQ231211R1.
Pagmarka ng CE— Ang kagamitan para sa mga naaangkop na European-market configuration ay maaaring ibigay upang matugunan ang mga nauugnay na kinakailangan ngDirektiba sa Makinarya 2006/42/EC, na may naaangkop na mga hakbang sa kaligtasan ng makinarya na isinama ayon sa configuration ng makina.
SGS Inspeksyon— Maaaring isaayos ang inspeksyon ng third-party kapag kinakailangan ng kontrata o proyekto sa pagbili.
Mga patent— Ang FangRong ay nag-ulat ng imbensyon at mga utility-model na patent na sumasaklaw sa mga lugar tulad ng chain tensioning, multi-strand die holder at mandrel system. Ang dokumentasyon ng patent ay maaaring ibigay para sa pagpapatunay kung kinakailangan.
UL:Ang UL certification ay hindi kasama bilang isang karaniwang paghahabol para sa makinang ito. Kung ang UL-listed electrical component o isang partikular na UL compliance package ay kinakailangan para sa patutunguhang merkado, ang kinakailangan ay dapat kumpirmahin bago ang pagsipi upang ang electrical configuration ay maaaring idisenyo nang naaayon.
| MOQ | 1 set |
|---|---|
| Tier 1 na Presyo | 1 set — karaniwang naka-quote na presyo ng yunit |
| Tier 2 na Presyo | 2–4 na set — nakabatay sa dami na may diskwentong presyo na makukuha sa pamamagitan ng panipi |
| Tier 3 Presyo | 5+ set — available ang project/volume quotation |
| Mga Tuntunin sa Pagbabayad | 30% na deposito; 70% balanse bago ipadala pagkatapos ng pagsubok sa pagtanggap ng pabrika, maliban kung napagkasunduan sa kontrata sa pagbebenta. |
| FOB | Ang eksaktong departure port ay dapat kumpirmahin sa komersyal na panipi at kontrata sa pagbebenta bago ilathala. |
| Standard Order Lead Time | Tinatayang 30–60 araw para sa karaniwang FR-16 hanggang FR-100 na mga pagsasaayos; mas malaki o customized na mga makina ay maaaring mangailangan ng humigit-kumulang 90–120 araw. |
| Pinabilis na Lead Time ng Order | Ang pinabilis na produksyon ay magagamit batay sa kasalukuyang kapasidad ng pabrika, modelo ng makina at pagkakaroon ng bahagi. Ang nakumpirma na pinabilis na petsa ng paghahatid ay nakasaad sa quotation pagkatapos suriin ang order. |
| Warranty | 12 buwan mula sa pagkomisyon sa ilalim ng napagkasunduang kondisyon ng warranty. |
| Pag-install | Ang pangangasiwa sa pag-install, pagkomisyon at pagsasanay sa operator ay maaaring ibigay ayon sa saklaw ng proyekto. |
Ang Irregular Chain Cold Drawing Machine ay maaaring i-configure para sa square, rectangular, hexagonal, octagonal, oval, channel, angle, T-section at mga custom na asymmetric na profile. Ang aktwal na hanay ng profile ay nakasalalay sa magagamit na puwersa ng pagguhit, mga sukat ng die, materyal at disenyo ng tooling.
Oo. Ang mga solid bar ay gumagamit ng solid-profile dies at naaangkop na gripping arrangement, habang ang mga tube ay gumagamit ng die kasama ng kinakailangang mandrel o plug configuration. Dapat piliin ang tooling ayon sa panimulang at natapos na mga sukat.
Ibigay ang materyal na grado, panimulang dimensyon, natapos na pagguhit ng profile, pagbabawas sa bawat pass, haba ng produkto at target na output. Maaaring kalkulahin ng FangRong ang kinakailangang puwersa ng pagguhit at magrekomenda ng angkop na modelo. Ang natapos na laki ng profile lamang ay hindi sapat para sa tumpak na pagpili ng makina.
Hanggang limang strand ang maaaring i-configure kung saan pinapayagan ito ng modelo ng makina, lapad ng karwahe, pag-aayos ng die at mga sukat ng produkto. Ang multi-strand drawing ay pinaka-ekonomiko para sa mga produktong may mataas na volume na may parehong materyal at iskedyul ng proseso.
Walang pangkalahatang pagbawas na porsyento. Ang lakas ng materyal, geometry ng seksyon, disenyo ng die, pagpapadulas at pagpapatigas ng trabaho lahat ay nakakaapekto sa pinapayagang pagbabawas. Maaaring kailanganin ang konserbatibong multi-pass na iskedyul para sa mga high-strength na stainless steel, titanium o nickel alloys.
Karaniwang nangangailangan ang conventional chain drawing na bawasan nang sapat ang leading end para sa die entry at carriage gripping. Maaaring kailanganin ang isang hiwalay na pointing machine maliban kung ang linya ng produksyon ay gumagamit ng isa pang naaprubahang paraan ng paghahanda sa pagtatapos. Ang kagamitan sa pagturo ay maaaring isama sa isang awtomatikong linya kung kinakailangan.
Karaniwang kasama sa karaniwang supply ang main drawing machine, drive system, gearbox, chain, carriage, die holder, control system at tube mandrel arrangement kung saan naaangkop. Ang profile-specific dies, mga espesyal na mandrel at awtomatikong pagpapakain, pagputol o pagtanggap ng mga kagamitan ay hiwalay na naka-configure ayon sa proyekto.
Ang karaniwang FR-16 hanggang FR-100 na makina ay karaniwang nangangailangan ng humigit-kumulang 30–60 araw. Maaaring mangailangan ng humigit-kumulang 90–120 araw ang FR-150 at mas malalaking makina, mga customized na configuration at espesyal na automation. Ang pinabilis na paghahatid ay sinusuri nang paisa-isa ayon sa kapasidad ng produksyon at pagkakaroon ng bahagi.
Mangyaring ibigay ang materyal na grado, panimulang seksyon, natapos na pagguhit ng profile o mga sukat, kapal ng pader para sa mga tubo, haba ng produkto, kinakailangang output, bilang ng mga hibla at gustong antas ng automation. Ang isang sample o CAD drawing ay kapaki-pakinabang kapag ang profile ay asymmetric o may mahigpit na mga kinakailangan sa sulok.
Oo. Ang configuration ng makina at electrical system ay maaaring iakma sa patutunguhang merkado. Ang mga kinakailangan ng CE sa ilalim ng Machinery Directive 2006/42/EC ay maaaring tugunan para sa mga naaangkop na European configuration. Kung nalalapat ang mga kinakailangan sa elektrikal na nauugnay sa UL, dapat na tukuyin ang mga ito bago ang produksyon upang ang mga bahagi ng kontrol at disenyo ng elektrikal ay maaaring mapili nang naaayon.
Kung saan pinahihintulutan ang mga kondisyon ng proyekto, maaaring isaayos ang pagsusuri sa prosesong nakabatay sa sample. Ang pagbibigay ng aktwal na materyal at mga kinakailangan sa natapos na profile ay nagbibigay-daan sa drawing force, tooling at pass schedule na mas tumpak na masuri kaysa umasa lamang sa mga teoretikal na kalkulasyon.
Dapat kumpirmahin ng mamimili ang lakas ng pundasyon, footprint ng makina, drawing-stroke clearance, kapasidad ng kuryente, espasyo sa pagpapakain ng materyal, lugar ng pagtanggap ng produkto at access ng crane o lifting. Ang FangRong ay maaaring magbigay ng pundasyon at impormasyon sa pag-install ayon sa panghuling pagsasaayos ng makina.
Para sa tumpak na panipi, ipadala anggrado ng materyal, panimulang profile, tapos na profile, kapal ng pader ng tubo kung naaangkop, haba ng produkto, kinakailangang output at bilang ng mga hibla. Masusuri ng FangRong ang kinakailangang puwersa sa pagguhit, modelo ng FR, pagsasaayos ng die at mandrel, antas ng stroke at automation sa halip na piliin ang makina mula sa laki ng profile lamang.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel