Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
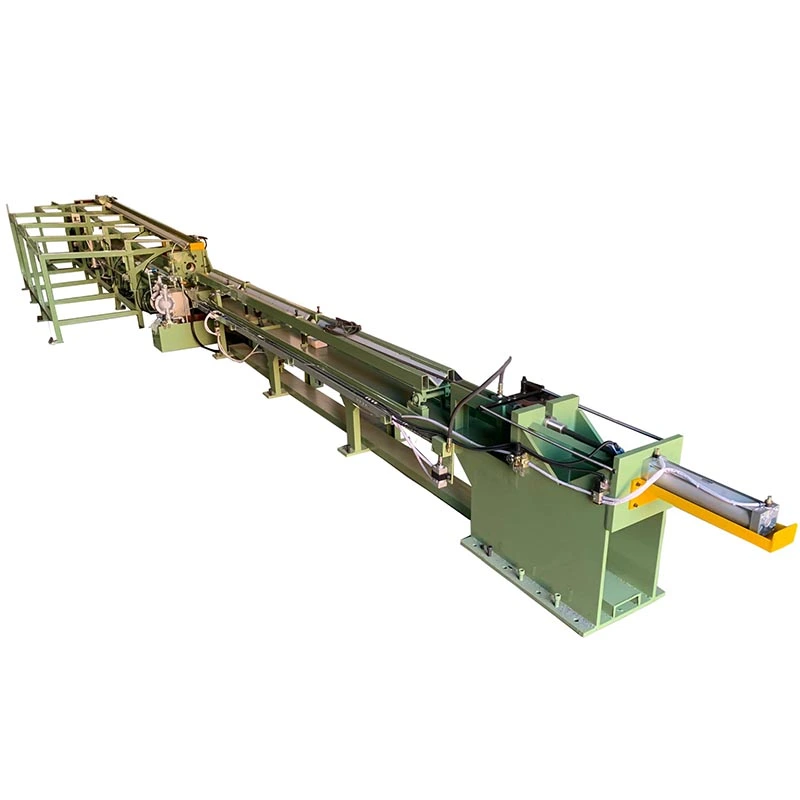
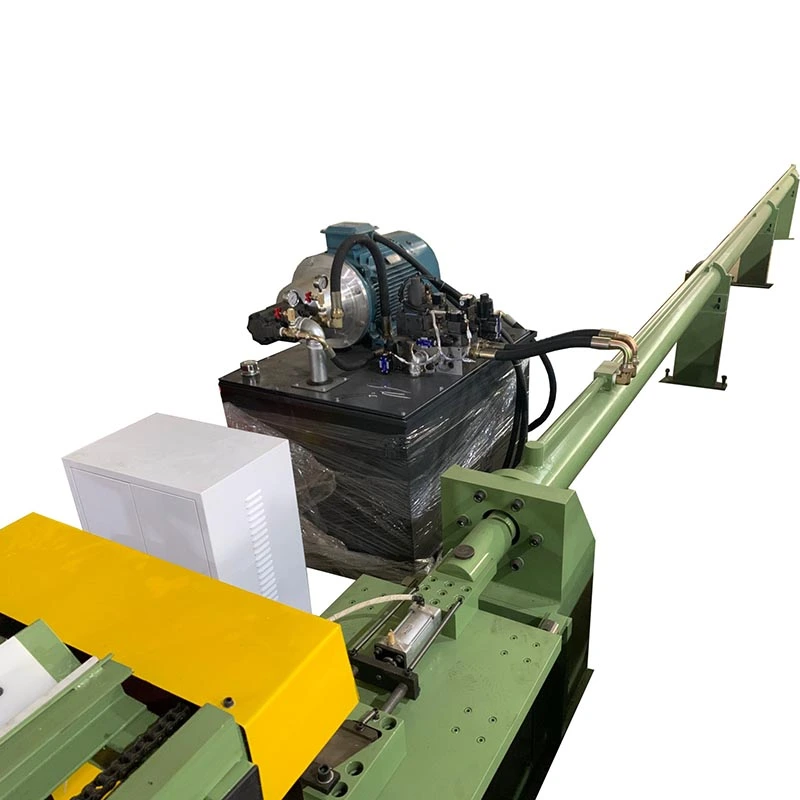
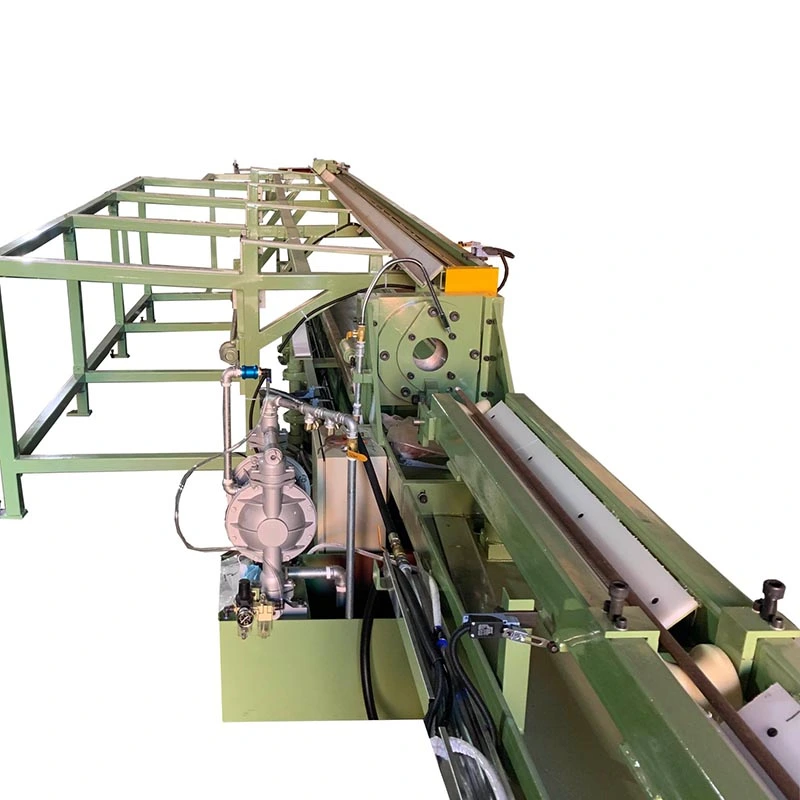
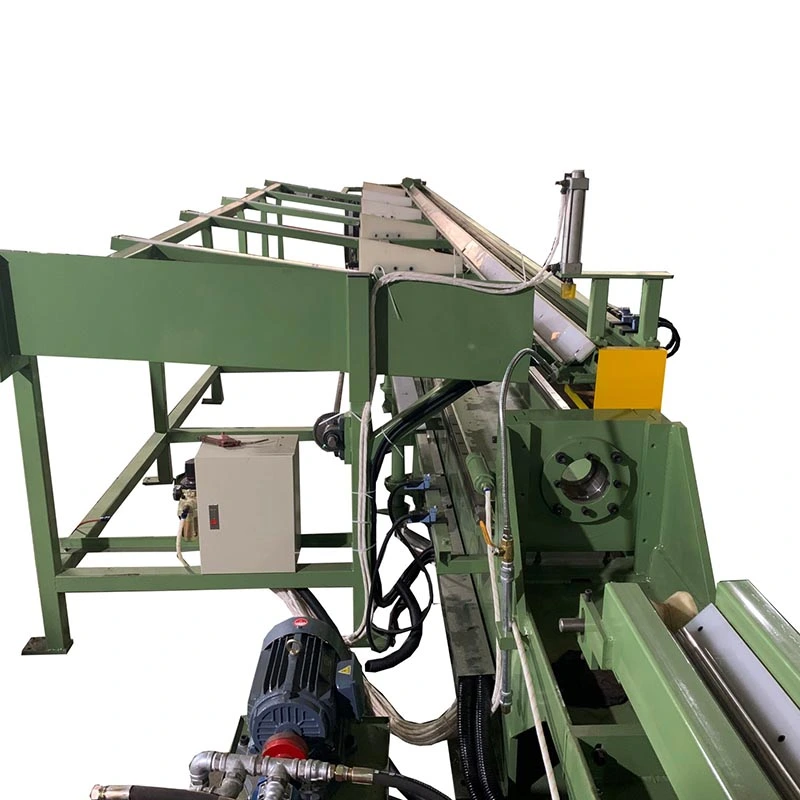
AngIrregular Hydraulic Cold Drawing Machineay inilaan para sa pagbuokumplikadong hindi bilog na mga profilena nangangailangan ng mataas na puwersa sa pagguhit at kinokontrol na pagpapapangit, kabilang ang parisukat, parihaba, heksagonal, may walong sulok, hugis-itlog, channel, anggulo, T-section, at mga custom na asymmetric na hugis. Nagbibigay ang isang hydraulic drive50–20,000 kN na puwersa sa pagguhitna may mga stroke hanggang sa25 m, na nagbibigay-daan sa malalaki o mataas na lakas na mga tubo at solidong bar na mabuo sa isang malamig na drawing pass. Precision dies control profile geometry, corner definition, at dimensional accuracy, na ginagawang angkop ang proseso para sa steel, stainless steel, copper, aluminum, at specialty alloy na mga seksyon kung saan hindi makakamit ng conventional rolling ang kinakailangang profile.
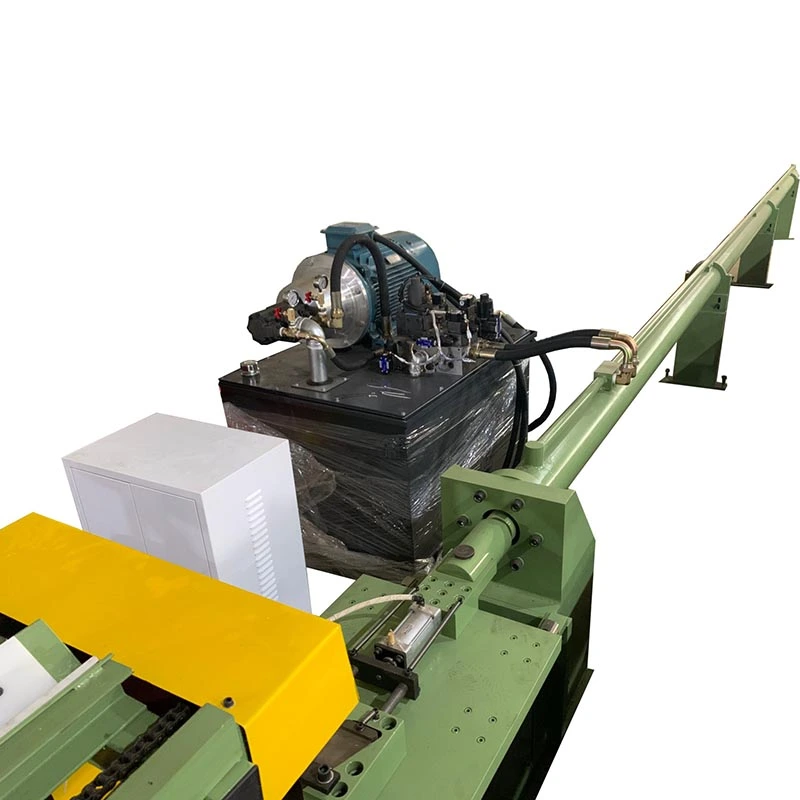
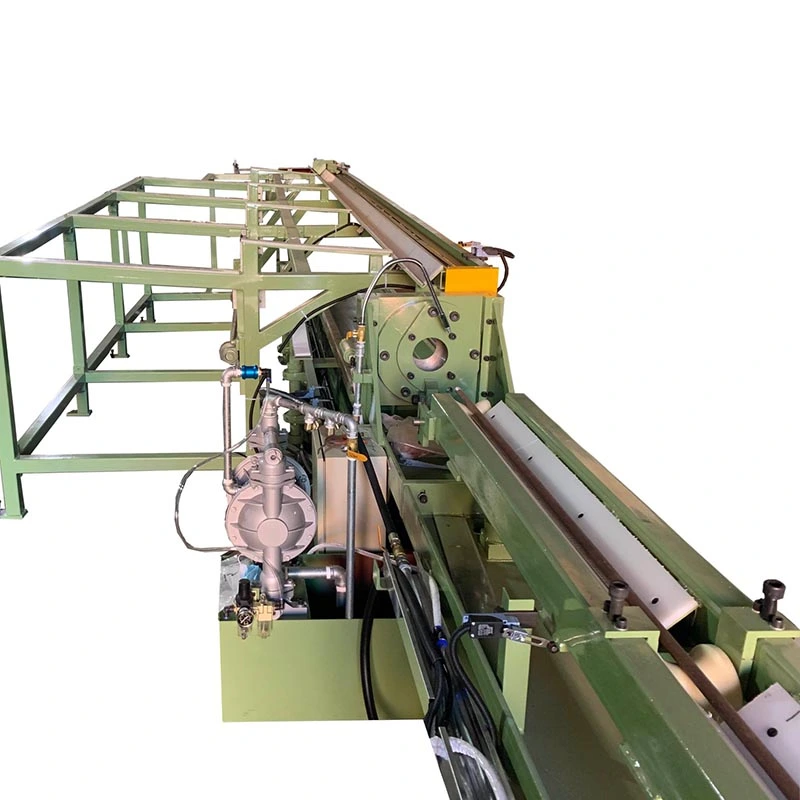
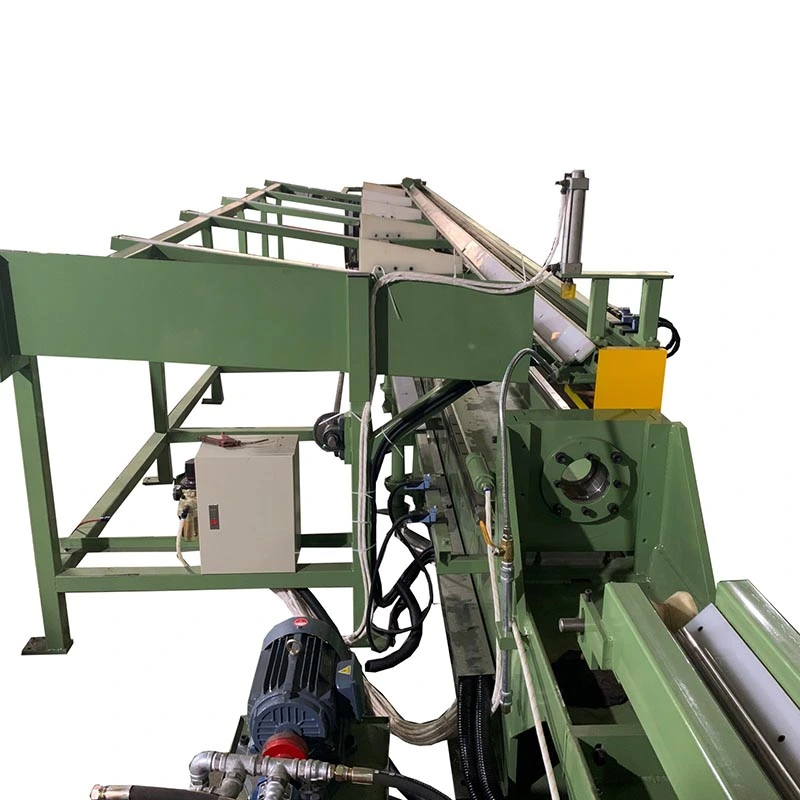
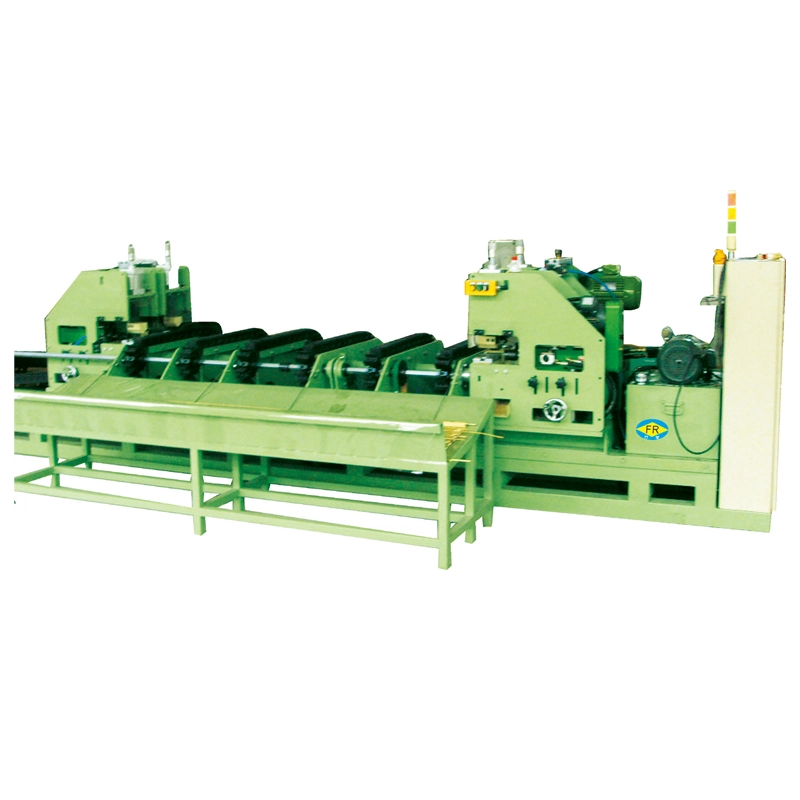
Ang Irregular Hydraulic Cold Drawing Machine ay isang hydraulically powered drawbench na partikular na ginawang gumawa ng mga non-circular metal section---kabilang ang square, rectangular, hexagonal, octagonal, oval, channel, angle, T-section, at custom na asymmetric na profile---mula sa round tube o solid bar stock sa pamamagitan ng isang cold drawing pass. Hindi tulad ng mga general-purpose drawing machine na gumagawa ng mga bilog na seksyon, ang kagamitang ito ay nagsasama ng mga espesyal na die system at precision-guided na mga karwahe na nagpapanatili ng kumplikadong cross-sectional geometry sa buong proseso ng pagguhit.
Gumagana ang makina sa pamamagitan ng paghila ng matulis na workpiece sa pamamagitan ng precision-machined die na may non-round aperture. Habang dumadaan ang materyal sa die, nababago itong plastik upang tumugma sa geometry ng die cavity --- binabawasan ang cross-sectional area habang sabay na muling hinuhubog ang seksyon. Para sa pagguhit ng tubo, isang panloob na mandrel o plug ang kumokontrol sa pamamahagi ng kapal ng pader sa hindi regular na seksyon. Ang hydraulic power ay nagbibigay ng makinis, walang vibration na force application---kritikal para sa pagpapanatili ng matatalim na sulok at pare-pareho ang kapal ng pader sa mga kumplikadong seksyon.


Ang mga hot-rolled o extruded na hindi bilog na mga seksyon ay nagpapakita ng mga pangunahing limitasyon: mga maluwag na dimensional tolerance (karaniwang ±0.5mm o mas masahol pa), mga scale-covered na ibabaw na nangangailangan ng malawakang paglilinis, mga decarburization layer na nagpapahina sa mga katangian ng ibabaw, at hindi pare-parehong mga mekanikal na katangian sa buong seksyon. Ang mga alternatibong pamamaraan ay may mga trade-off sa bawat isa: ang mainit na rolling ay hindi makakamit ang mahigpit na tolerance sa radii ng sulok at flatness; ang pagbuo ng malamig na roll ay limitado sa magkatulad na mga seksyon at nag-iiwan ng mga natitirang stress; nag-aalok ang extrusion ng mga kumplikadong hugis ngunit sa makabuluhang mas mataas na gastos at mas mababang mga rate ng produksyon.
Nilulutas ng malamig na pagguhit ang mga hadlang na ito sa pamamagitan ng isang kakaibang mekanismo ng pagpapapangit. Pinipilit ng kumbinasyon ng die geometry at kontroladong reduction ang materyal na dumaloy sa die cavity sa ilalim ng compressive at tensile stresses. Ito ay gumagawa ng:
- Mahigpit na dimensional na kontrol: Mga pagpapaubaya hanggang ±0.05mm sa mga kritikal na dimensyon
- Superior na ibabaw na tapusin: Makinis, walang sukat na mga ibabaw na handa para sa direktang paggamit
- Pinahusay na mekanikal na katangian: Ang malamig na pagtatrabaho ay nagpapataas ng lakas at katigasan ng ani habang pinapanatili ang ductility
- Matalim, tinukoy na mga sulok: Hindi tulad ng mga hot-formed na seksyon na nagpapakita ng mga bilugan na sulok, ang mga cold-drawn na profile ay nagpapanatili ng tumpak na geometry ng sulok na mahalaga para sa integridad ng istruktura at pagkakatugma ng pagpupulong
- Pare-parehong kapal ng pader: Tinitiyak ng pare-parehong pamamahagi ng materyal ang predictable na performance sa ilalim ng load
Sa 26 na taon ng pagmamanupaktura ng cold drawing equipment mula noong 1998, ang FangRong ay nag-engineered ng mga solusyon para sa libu-libong irregular section application. Ang aming Irregular Hydraulic Cold Drawing Machine ay gumagawa ng mga seksyon mula sa maliliit na precision na profile sa ilalim ng 10mm hanggang sa malalaking structural section na lampas sa 300mm, sa mga carbon steel, alloy steel, stainless steel, aluminum, copper, titanium, at mga espesyal na haluang metal. Ang bawat makina ay may kasamang kaalaman sa engineering na naipon mula sa 10,000+ customer sa 70+ bansa---kabilang ang 5,000+ steel mill, 2,100+ stainless steel processor, 1,800+ copper manufacturer, 700+ aluminum producer, at 500+ titanium at specialty alloy na customer.
1. Precision Non-Round Geometry Control
Tinitiyak ng prestressed frame at rigid guided carriage ang perpektong die alignment sa buong stroke---kritikal para sa pagpapanatili ng kumplikadong cross-sectional geometry. Hindi tulad ng chain-type o mechanical drawbenches na maaaring makaranas ng alignment drift, ang hydraulic system ay nagpapanatili ng pare-parehong force vector alignment. Ang mga matutulis at tinukoy na sulok ay pinapanatili---ang mga hot-formed na seksyon ay hindi maaaring tumugma sa katumpakan na ito.
2. Hydraulic Power na may Vibration-Free Force Delivery
Ang mga hydraulic cylinder ay naghahatid ng makinis, walang hakbang na puwersa na aplikasyon---tinatanggal ang mga marka ng satsat at mga depekto sa ibabaw na karaniwan sa mga mekanikal o chain-driven na sistema. Ito ay partikular na kritikal para sa mga hindi regular na seksyon kung saan ang hindi pantay na pamamahagi ng puwersa ay maaaring magdulot ng pagbaluktot, pagkakaiba-iba ng kapal ng pader, o pag-ikot ng sulok.
3. Kakayahang Profile ng Malapad na Seksyon
Sinusuportahan ang square, rectangular, hexagonal, octagonal, oval, elliptical, channel, angle, T-section, at custom na asymmetric na profile. Ang mga die changeover system ay nagbibigay-daan sa mabilis na paglipat ng profile, na ginagawang angkop ang makina para sa parehong high-volume production at job-shop flexibility.
4. Multi-Pass Drawing Capability
Ang mga kumplikadong seksyon na nangangailangan ng makabuluhang pagbawas ay maaaring iguhit sa maraming pass na may intermediate heat treatment. Ang bawat pass ay unti-unting pinipino ang mga sukat at mekanikal na katangian. Ang hydraulic system ay nagpapanatili ng pare-parehong puwersa anuman ang pass sequence.
5. Wall Thickness Control para sa Mga Tube
Para sa pagguhit ng tubo, ang panloob na mandrel o mga floating plug system ay kumokontrol sa pamamahagi ng kapal ng pader sa mga hindi regular na seksyon. Kritikal para sa mga aplikasyon kung saan tinutukoy ng pare-parehong kapal ng pader ang rating ng presyon o pagganap ng istruktura.
6. Pinagsamang Mga Opsyon sa Linya ng Produksyon
Kasama sa mga opsyonal na in-line na system ang pagturo (pagbabawas ng ulo), pag-straightening, at paggupit sa haba---paggawa ng kumpletong linya ng produksyon mula sa raw stock hanggang sa natapos na mga seksyon sa isang pass.
7. Material Versatility
Pinoproseso ang carbon steel (low/medium/high carbon, alloy, HSLA), stainless steel, aluminum, copper, brass, titanium, nickel alloys, at mga espesyal na metal. Drawing force at speed adjustable para tumugma sa mga katangian ng deformation na partikular sa materyal.
8. Kontrol ng PLC gamit ang Pag-log ng Data ng Proseso
Ang programmable logic controller na may HMI ay nagbibigay-daan sa tumpak na parameter programming at real-time na pagsubaybay. Sinusuportahan ng pag-log ng data ang kalidad ng traceability at pag-optimize ng proseso---na mahalaga para sa mga operasyong na-certify ng ISO9001.
Ang pagpili ng tamang modelo ay nangangailangan ng pagtutugma ng kapasidad ng makina sa iyong partikular na mga kinakailangan sa produksyon. Kabilang sa mga pangunahing parameter ng pagpili ang: puwersa ng pagguhit (tinutukoy ng pagbabawas ng cross-sectional area at lakas ng ani ng materyal), maximum na laki ng seksyon (idinidikta ng mga sukat ng die cavity at pagbubukas ng karwahe), haba ng stroke (tinutukoy sa haba ng natapos na produkto), at bilis ng pagguhit (naaapektuhan ang rate ng produksyon at kalidad ng surface finish). Para sa mga hindi regular na seksyon, ang kinakailangan ng epektibong puwersa ng pagguhit ay karaniwang mas mataas kaysa para sa mga bilog na seksyon ng katumbas na lugar dahil sa karagdagang gawaing pagpapapangit na kinakailangan upang muling hubugin ang mga sulok at mapanatili ang geometry.
Ang aming Irregular Hydraulic Cold Drawing Machine ay mula 50KN hanggang 20000KN, na may stroke na hanggang 25m at bilis hanggang 30m/min. Ang lahat ng mga pagtutukoy ay nako-customize. Para sa mga sukat ng seksyon, sumangguni sa maximum na circumscribed na diameter ng bilog---ang pinakamaliit na bilog na nakapaloob sa hindi regular na seksyon.
| Parameter ng Modelo / Teknolohiya | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Max. Drawing Force(KN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Bilis ng Pagguhit(m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Epektibong Haba ng Tapos na Pipe(m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Iginuhit na Saklaw ng Outer Diameter ng Tapos na Pipe(mm) | φ5max | φ25max | φ50max | φ60max | φ70max | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Max. Iginuhit na Kapal ng Tapos na Pipe(mm) | 1.5mm | 2mm | 3mm | 4mm | 5mm | 6mm | 8mm | 10mm |
| Pangunahing Silindro ng Langis(mm) | φ63*φ35 | φ80*φ45 | φ125*φ70mm*3200mm | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Bilang ng Systemic Station | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Presyon ng Paggana ng System(Mpa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Max. Presyon ng System(Mpa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Pangunahing Oil Pump (manu-manong variable plunger pump) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Pangunahing Motor(KW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Mga Dimensyon ng Balangkas(W×H×L)(m) | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.1*1.2*20 | 1.2*1.3*25 | 1.3*1.4*25 |
| Timbang(t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Available ang mga custom na pagtutukoy kapag hiniling. Ang laki ng seksyon ay tumutukoy sa maximum na circumscribed na diameter ng bilog.
- Mga bahagi ng chassis, roll cage, mga bahagi ng suspensyon: Mga parisukat at parihabang seksyon na may masikip na radii ng sulok para sa integridad ng istruktura
- Mga haligi ng pagpipiloto, mga driveshaft: Hexagonal at spline na mga profile na nangangailangan ng tumpak na dimensional na kontrol
- Mga tubo na nagpapalamig ng baterya: Mga seksyon ng hugis-itlog at hugis-parihaba na manipis na pader na may pare-parehong kapal ng pader para sa pamamahala ng thermal
Kaso: Pinalitan ng Tier 1 na automotive supplier ang mga hot-rolled na rectangular tube na may mga cold-drawn section sa isang suspension component. Napabuti ang dimensional tolerance, na nag-aalis ng pangalawang operasyon ng paggiling. Nabawasan ang gastos sa produksyon.
- Mga riles ng gabay, mga bahagi ng conveyor: Precision square at rectangular bar para sa mga linear motion system
- Mga frame ng makina, hydraulic linear: Heavy-wall na hugis-parihaba at custom na mga seksyon para sa mga application na nagdadala ng pagkarga
- Mga bahagi ng teleskopiko: Mga nested square at rectangular na seksyon na may kontroladong clearance
Kaso: Ang isang hydraulic cylinder manufacturer ay kumukuha ng 80×80mm square tubes mula sa 89mm OD rounds para sa cylinder body. Tinatanggal ng surface finish ang honing, na nakakatipid ng 15 minuto ng machining bawat cylinder.
- Mga frame ng trailer, racking system: Mga seksyon ng parihaba at channel na may mataas na lakas
- Mga miyembro ng istruktura ng sasakyang panghimpapawid: Titanium at haluang metal na bakal na hindi regular na mga seksyon na may mahigpit na mga kinakailangan sa dimensional at mekanikal na ari-arian
- Mga bahagi ng lalagyan ng kargamento: Standardized square at rectangular na mga seksyon
- Industrial-style na kasangkapan: Tumpak na mga geometric na seksyon na nangangailangan ng aesthetic na kalidad ng ibabaw
- Mga display sa opisina at tingian: Mga pandekorasyon na profile na may mga custom na cross-section
- Mga tubo ng heat exchanger: Oval at flattened tubes para sa pinahusay na heat transfer surface area
- Mga bahagi ng wind turbine: Mga istrukturang seksyon na may mataas na ratio ng lakas-sa-timbang
Ang FangRong ay itinatag noong 1998 at naging dalubhasa sa cold drawing equipment sa loob ng 26 na taon. Ang kumpanya ay nagmula sa isang Joint Venture partnership sa isang Taiwanese na manufacturer na may higit sa 30 taon ng brand cold drawing machine na karanasan, na lumipat sa ganap na pagmamay-ari na operasyon noong 2013. Ang engineering lineage na ito ay nangangahulugan na ang aming mga makina ay naglalaman ng mga dekada ng cold drawing na kaalaman---hindi lamang mekanikal na disenyo, ngunit ang metalurhikong pag-unawa sa kung paano kumikilos ang iba't ibang mga materyales sa ilalim ng deformation.
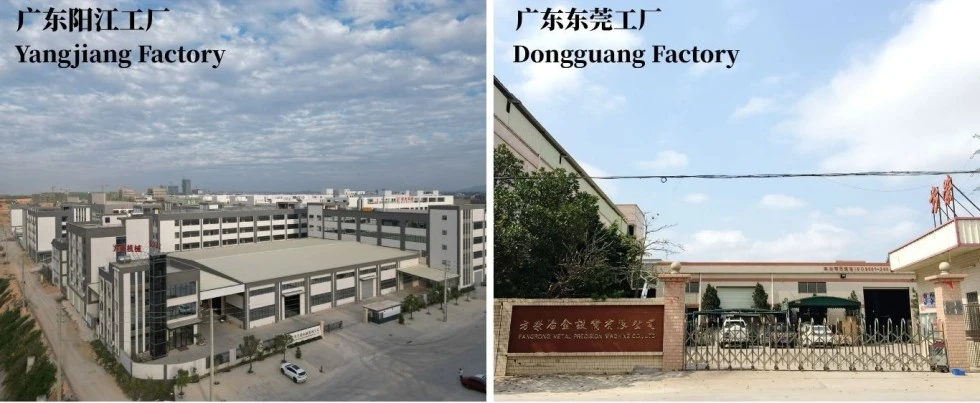
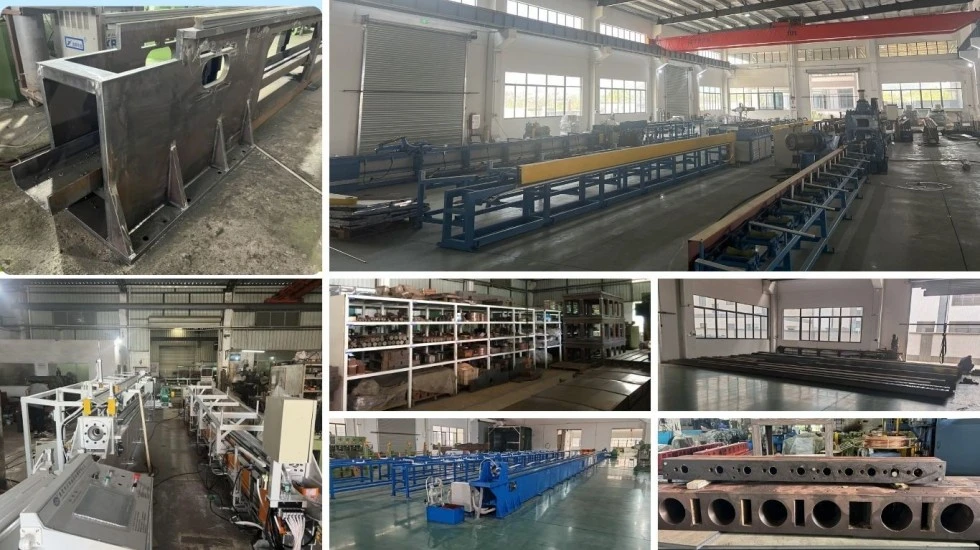
Dalawang pabrika: Dongguan Fangrong Metallurgical Equipment Co., Ltd. at Yangjiang Fangrong Machinery Co., Ltd. Taunang kapasidad ng produksyon: 650+ na makina. Average na taunang turnover: 45 milyong RMB. Ang mga pagpapatakbo ng dalawahang pasilidad ay nagbibigay-daan sa parallel na produksyon at mas mabilis na paghahatid.
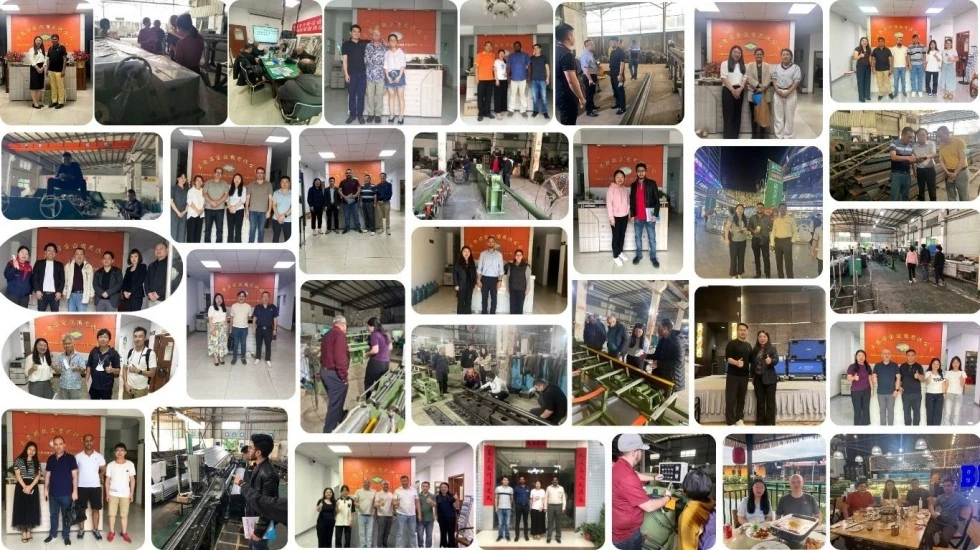
Na-export sa 70+ bansa. 10,000+ customer: 5,000+ steel mill, 2,100+ stainless steel processor, 1,800+ copper manufacturer, 700+ aluminum producer, 500+ titanium at specialty alloy na customer. Ang sukat na ito ay nagbibigay ng feedback sa engineering na walang maliit na tagagawa ang maaaring tumugma.
Ang bawat Irregular Hydraulic Cold Drawing Machine ay sumasailalim sa full-load na pagsubok bago ipadala: idle operation sa loob ng 30 minuto, pagkatapos ay progresibong paglo-load sa rate na kapasidad. Dimensional na pag-verify sa ±0.02mm. Ang temperatura ng langis na sinusubaybayan --- hindi dapat lumampas sa 60 ℃ sa ilalim ng buong pagkarga. Sinubukan ang presyon ng hydraulic system para sa operasyon na walang tumagas.
Mga serbisyo sa pag-install, pagkomisyon, pagsasanay sa operator, pagpapanatili, at pagkumpuni. Pangkalahatang network ng kasosyo sa serbisyo para sa lokal na suporta at ekstrang bahagi.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.-- Headquarters at pangunahing manufacturing base sa Dalang Town, Dongguan City. Dalubhasa sa mga cold drawing machine, straightening machine, at thread rolling equipment.
Yangjiang Fangrong Machinery Co., Ltd.-- Pangalawang pasilidad sa Yangdong District, Yangjiang City, pagpapalawak ng kapasidad ng produksyon at pagpapagana ng mas mabilis na paghahatid.
1. Order at Engineering-- Ang bawat makina ay na-engineered sa mga kinakailangan sa seksyon na partikular sa customer, mga materyales, at mga target ng produksyon.
2. Pagkuha ng Materyal at Inspeksyon-- Lahat ng mga hilaw na materyales mula sa mga kwalipikadong supplier na may papasok na inspeksyon.
3. Precision Machining-- Mga kritikal na bahagi: pangunahing silindro, draw carriage, die holder, prestressed frame, guide rail. Guide rail straightness ≤0.5mm sa buong haba.
4. Pagpupulong ng Hydraulic System-- Mga power unit, cartridge valve integrated blocks, control system na binuo at sinubukan.
5. Sub-Assembly-- Feed mechanism, clamping system, opsyonal na straightening at cutting units.
6. Pangwakas na Pagpupulong-- Pinagsama ang mga mekanikal, haydroliko, at elektrikal na sistema.
7. Pagsasama ng PLC at Kontrol-- Programming at pag-install ng interface ng HMI.
8. Pagsubok sa Buong-Load-- Bawat makina: idle operation 30 min, progressive loading to rated capacity, dimensional verification, oil temperature monitoring (≤60℃).
9. Quality Inspection-- Pag-verify ng pagsunod sa ISO9001:2015.
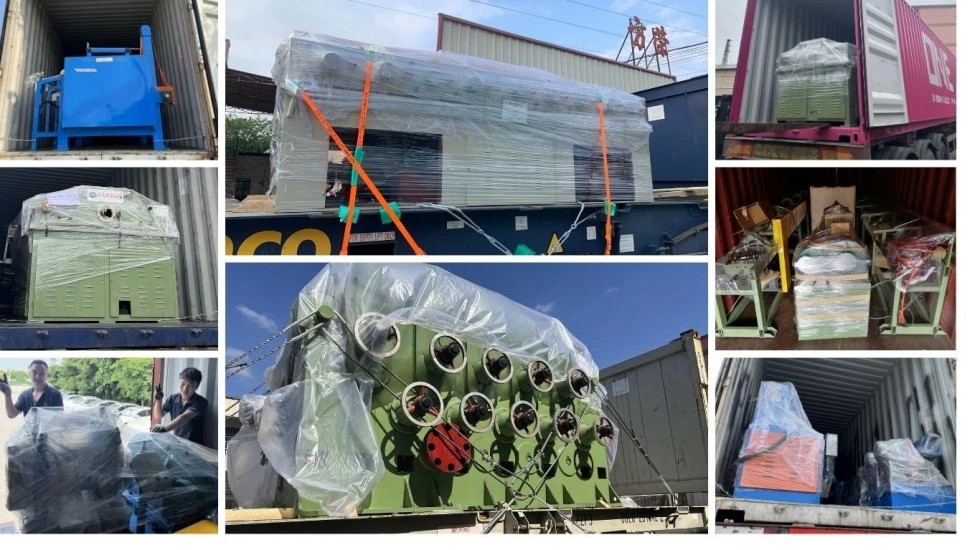
10. Packaging at Pagpapadala-- Secure na packaging para sa internasyonal na pagpapadala na may dokumentasyon sa pag-export.
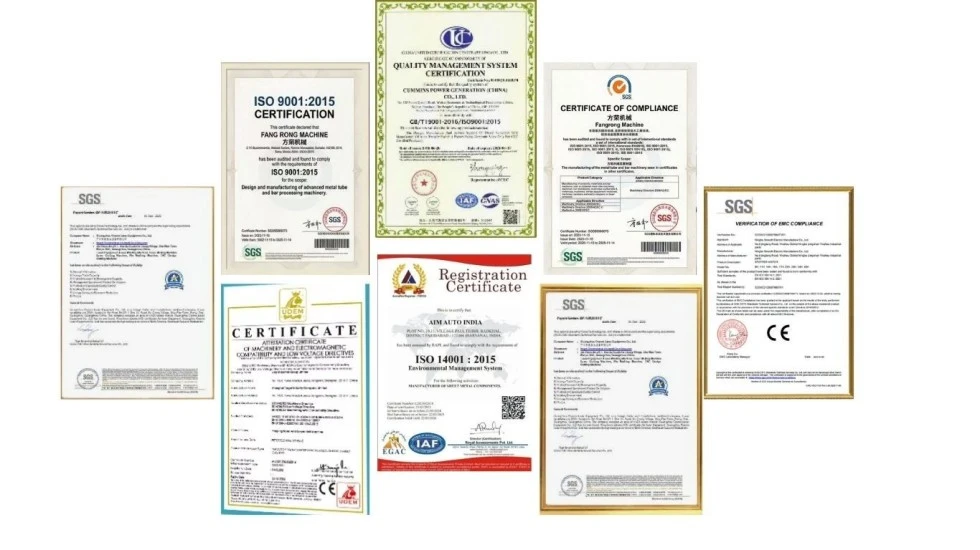
ISO9001:2015 Quality Management System-- Certificate No.: UQ231211R1. Sinasaklaw ang disenyo, pagkuha, pagmamanupaktura, at serbisyo pagkatapos ng benta.
Sertipikasyon ng CE-- Sumusunod sa European Machinery Directive 2006/42/EC. May kasamang dalawang-kamay na mga kontrol, mga ilaw na kurtina sa kaligtasan, mga magkakaugnay na bantay.
Sertipikasyon ng SGS-- Malayang pagpapatunay ng kalidad ng produkto at mga proseso ng pagmamanupaktura.
Mga Pambansang Patent-- 32 invention patent + 100+ utility model patent na nagpoprotekta sa mga proprietary na teknolohiya sa hydraulic system, die design, automation control, at machine structure. Kinatawan: 2013207829011, 2008300532117, ZL2015 2 0842922.7.
Square, rectangular, hexagonal, octagonal, oval, elliptical, channel, angle, T-section, at mga custom na asymmetric na profile. Ang Die changeover ay nagbibigay-daan sa mabilis na paglipat sa pagitan ng mga profile. Para sa mga seksyon ng tubo, kinokontrol ng mga panloob na mandrel ang pamamahagi ng kapal ng pader.
Nakakamit ng malamig na drawing ang mga tolerance hanggang ±0.05mm sa mga kritikal na dimensyon. Ang mga matutulis na sulok ay pinananatili---ang mga hot-formed na seksyon ay hindi maaaring tumugma sa katumpakan na ito.
Carbon steel (low/medium/high carbon, alloy, HSLA), stainless steel, aluminum, copper, brass, titanium, nickel alloys, at specialty metals.
| Aspeto | Malamig na Pagguhit | Hot Rolling |
| Dimensional tolerance | ±0.05mm | ±0.5mm |
| Pang-ibabaw na tapusin | Walang sukat | Naroroon ang scale, nangangailangan ng paglilinis |
| Geometry ng sulok | Matalim, tinukoy | Bilugan |
| Mga mekanikal na katangian | Pinahusay sa pamamagitan ng work hardening | As-rolled, mas mababang lakas |
| Decarburization | Inalis sa pamamagitan ng paggugupit sa ibabaw | Kasalukuyan, dapat na ma-machine off |
Kinakailangang puwersa = cross-sectional area reduction × material yield strength × deformation factor (1.2--1.5 para sa hindi regular na mga seksyon). Nagbibigay kami ng mga libreng kalkulasyon ng puwersa kasama ang iyong mga detalye ng materyal at target na sukat. Para sa mga hindi regular na seksyon, ang kadahilanan ng pagpapapangit ay mas mataas kaysa sa mga pag-ikot dahil sa gawaing bumubuo ng sulok.
Karaniwang 15--30% ang pagbawas ng lugar sa bawat pass para sa mga hindi regular na seksyon. Maaaring kailanganin ang maramihang mga pass na may intermediate annealing para sa mas malaking pagbabawas. Inirerekomenda namin ang mga pagsubok sa proseso gamit ang iyong partikular na materyal at geometry ng seksyon.
Oo. Ang dulo ng workpiece ay dapat na bawasan ang diameter upang makapasa sa die. Nag-aalok ang FangRong ng pinagsama-samang pointing (head reducing) machine bilang bahagi ng production line.
Mga Karaniwang Irregular Hydraulic Cold Drawing Machine: 30--60 araw. Mga custom-engineered na makina: 90--120 araw depende sa mga detalye. Ang mga operasyon ng dalawahang pabrika ay nagbibigay-daan sa parallel na produksyon para sa maraming mga order.
380V, 50--60Hz power. Kinakailangan ang konkretong pundasyon---prestressed na disenyo ng frame na ang pundasyon ay sumusuporta lamang sa bigat ng makina, hindi sa pagguhit ng mga puwersa (mga puwersa ay nakapaloob sa loob ng saradong istraktura ng frame). Pinakamababang espasyo sa sahig: depende sa haba ng stroke. Nagbibigay kami ng mga guhit ng pundasyon na may panipi.
Oo. Nagbibigay ang aming team ng engineering ng mga rekomendasyon sa disenyo ng die, pagpaplano ng pagkakasunud-sunod ng pagpasa, pagpili ng lubrication, at suporta sa trial run sa panahon ng pag-commissioning. Sa 10,000+ customer sa 70+ na bansa, nakatagpo at nalutas namin ang halos lahat ng hindi regular na hamon sa pagguhit ng seksyon.
Machine, hydraulic power unit, PLC control system na may HMI, standard die holder, isang set ng startup tooling, installation supervision, commissioning, at operator training. Ang mga dies para sa iyong mga partikular na profile ay sinipi nang hiwalay batay sa geometry at materyal.
Pamantayan: 30% na deposito, 70% bago ang pagpapadala.
12 buwan mula sa pagkomisyon.
10,000+ customer sa 70+ bansa. Maaari kaming magbigay ng mga sanggunian na partikular sa industriya kapag hiniling.
Isumite: uri at grado ng materyal, mga sukat ng panimulang seksyon, target na pagguhit ng natapos na seksyon, target na dami ng produksyon (mga piraso/araw o tonelada/araw), at maximum na haba ng natapos. Sasagot kami nang may puwersang pagkalkula, rekomendasyon ng modelo, pagpepresyo, at iskedyul ng paghahatid.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel