Whatsapp
Nag-aalok kami ng komprehensibong hanay ng mga precision na kagamitan sa pagproseso ng metal, kabilang ang straightening, cold drawing, pointing, chamfering, cutting, thread rolling machine, at drawing dies, na iniayon para sa tube, bar, at wire na materyales sa iba't ibang industriya.
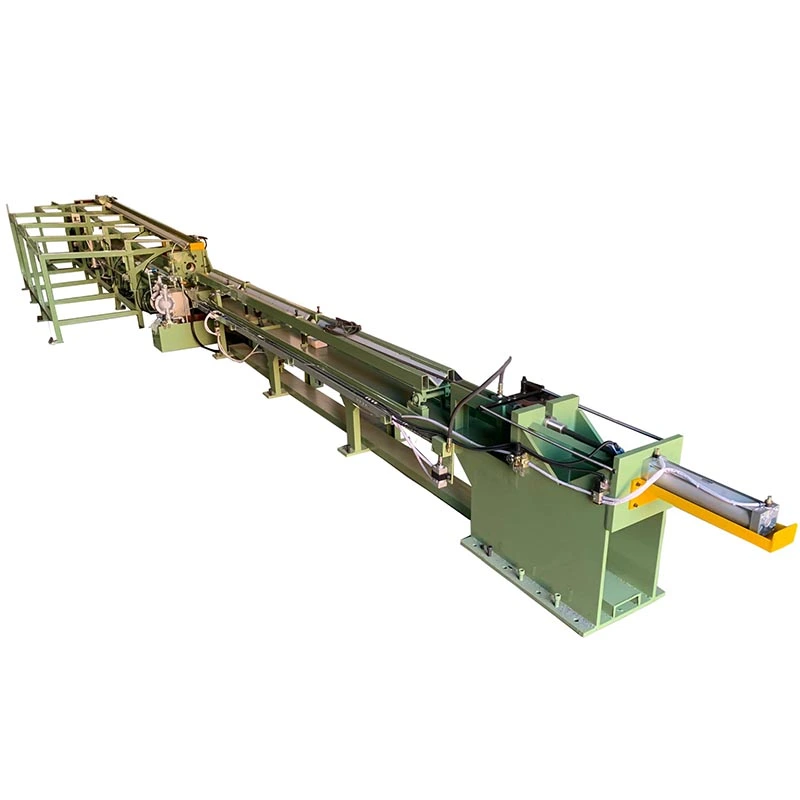
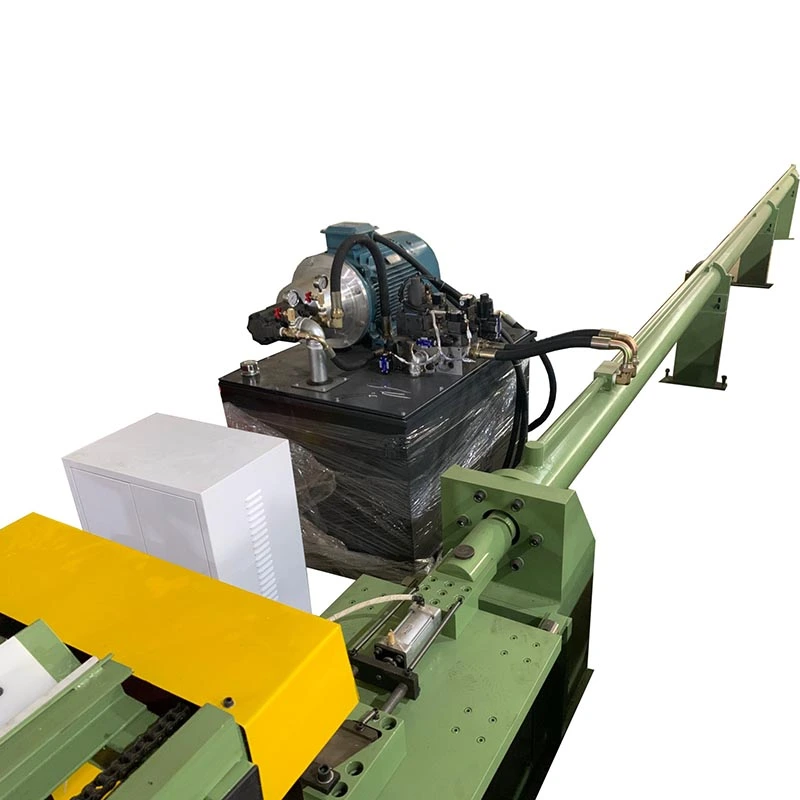
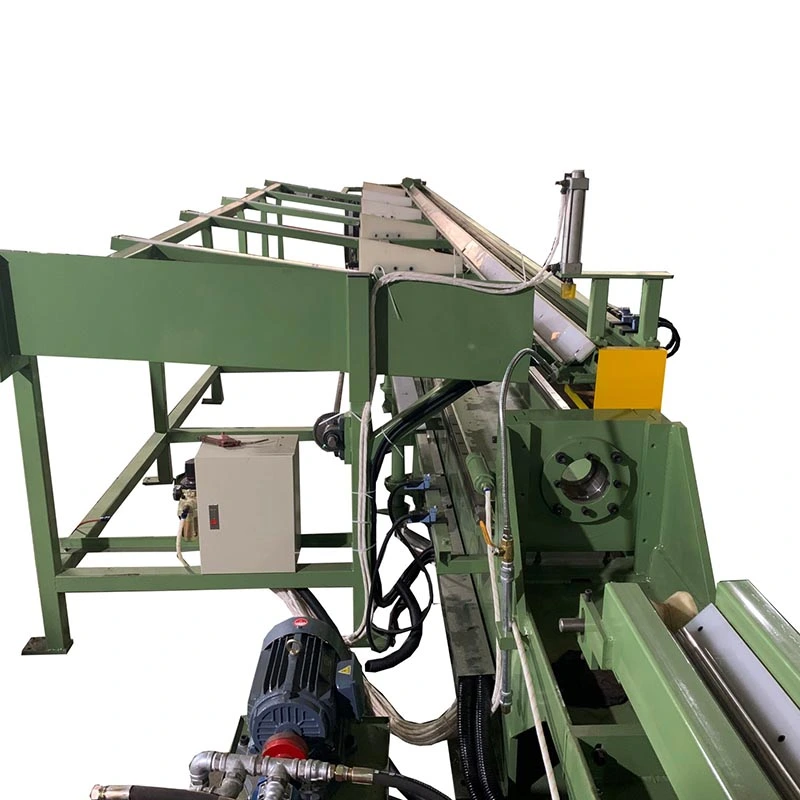
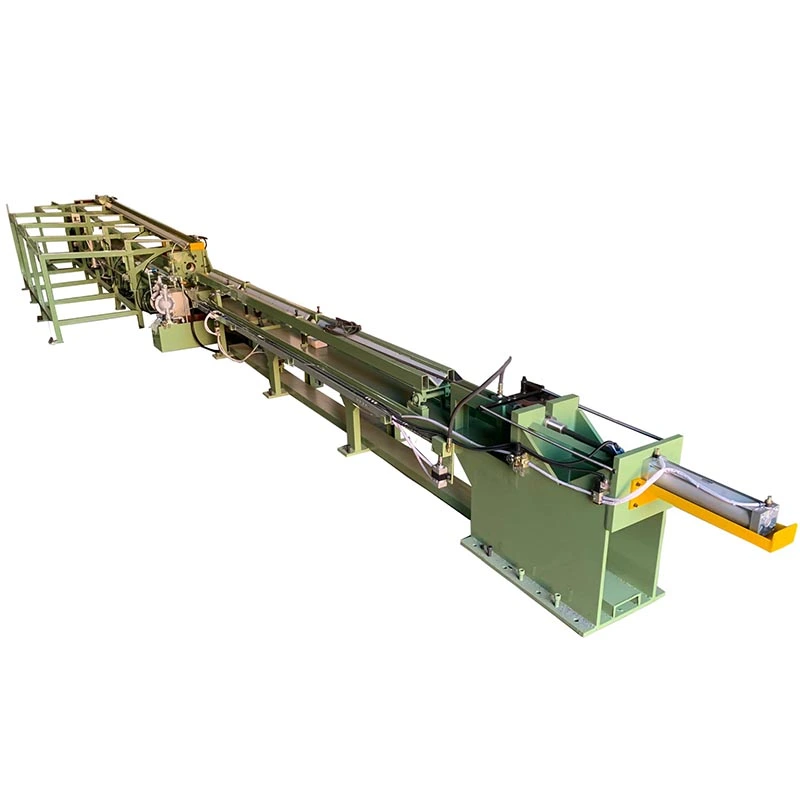
AngPipe Hydraulic Cold Drawing Machinebinabawasan ang panlabas na diameter ng mga metal na tubo habang kinokontrol ang kapal ng pader at mga panloob na sukat sa pamamagitan ng isang kinokontrol na proseso ng pagguhit ng malamig. Hinihila ng hydraulic cylinder ang tubo sa pamamagitan ng drawing die, habang kinokontrol ng napiling plug o mandrel ang internal geometry.
Ang makina ay angkop para sa produksyon kung saan ang hot-rolled, extruded, o iba pang mga papasok na tubo ay nangangailangan ng mas mahigpit na dimensional na kontrol bago ang machining, honing, bending, o final assembly. Ang aktwal na configuration ng pagguhit ay pinili mula sa kinakailangang tapos na diameter, kapal ng pader, panloob na katumpakan, materyal, pagbawas sa bawat pass, at haba ng produksyon.
Ang tubo ay nakaposisyon sa istasyon ng pagguhit at ang inihandang dulo nito ay dumaan sa die. Depende sa proseso, ang isang plug o mandrel ay nakaposisyon sa loob ng tubo. Pagkatapos ay hinihila ng hydraulic cylinder ang tubo sa pamamagitan ng tooling sa isang kontroladong bilis.
Ang pangunahing bentahe ng hydraulic drive ay ang bilis ng pagguhit at haydroliko na presyon ay maaaring iakma upang umangkop sa iba't ibang laki at materyales ng tubo. Ito ay kapaki-pakinabang kapag ang isang linya ng produksyon ay humahawak ng higit sa isang detalye ng tubo o kapag ang iskedyul ng pagguhit ay nangangailangan ng iba't ibang mga kondisyon ng pagpapatakbo sa pagitan ng mga pass.
Sinusuportahan ng prestressed closed frame ang die, carriage, cylinder, at mga kaugnay na bahagi. Ang pagpapanatili ng ugnayan sa pagitan ng tube axis, die axis, at mandrel axis ay mahalaga dahil maaaring makaapekto ang misalignment sa kapal ng pader, ovality, at kalidad ng ibabaw.
Ang tubo ay iginuhit sa pamamagitan ng die nang walang panloob na plug. Ang pamamaraang ito ay may mas simpleng pag-aayos ng tool at angkop kapag ang pangunahing kinakailangan ay pagbabawas ng diameter sa labas sa halip na mahigpit na kontrol sa panloob na diameter at kapal ng pader.
Ang isang nakatigil na plug ay kumokontrol sa panloob na diameter sa panahon ng pagguhit. Karaniwang pinipili ito kapag ang parehong diameter sa labas at kapal ng pader ay kailangang kontrolin nang mas malapit kaysa sa pagguhit ng paglubog.
Ang plug ay nakaposisyon sa loob ng tubo at gumagalaw sa proseso ng pagguhit. Ang pamamaraan ay maaaring magbigay ng ibang balanse sa pagitan ng reduction, internal dimensional control, at drawing force, kaya ang pagpili ng tooling ay dapat na nakabatay sa aktwal na detalye ng tubo.
Ang isang mahabang mandrel ay dumadaan sa tubo sa panahon ng pagguhit at nagbibigay ng higit na kontrol sa panloob na diameter at kapal ng dingding. Ito ay karaniwang isinasaalang-alang kapag ang mga panloob na kinakailangan sa dimensyon ay mas hinihingi.
Ang apat na pamamaraan ay hindi mapapalitan para sa bawat tubo. Ang lakas ng materyal, mga panimulang dimensyon, mga natapos na dimensyon, pagbabawas sa bawat pass, pagpapadulas, at mga kinakailangang tolerance ay dapat suriin bago piliin ang pagkakaayos ng tooling.
Ang lakas ng pagguhit ay hindi pinipili ng diameter ng tubo lamang.Ang dalawang tubo na may parehong diameter sa labas ay maaaring mangailangan ng magkaibang mga kapasidad ng makina dahil sa mga pagkakaiba sa lakas ng materyal, kapal ng pader, pagbabawas, tooling, at pagpapadulas.
Ang carbon steel, hindi kinakalawang na asero, haluang metal na bakal, tanso, aluminyo, tanso, titanium, at iba pang mga metal ay may iba't ibang mga katangian ng pagpapapangit. Ang mga materyales na mas mataas ang lakas o mas mabibigat na pagbabawas ay karaniwang nangangailangan ng mas malaking puwersa sa pagguhit at isang angkop na pagkakaayos ng tooling.
Tinutukoy ng papasok na diameter sa labas, kapal ng pader, lapad sa labas ng tapos, kapal ng pader, at haba ng tubo ang kinakailangang pagbabawas mula sa bawat pass. Ang mga halagang ito ay kinakailangan bago ang modelo ng makina at tooling ay maaaring tapusin.
Ang epektibong tapos na haba ng tubo ay nag-iiba ayon sa modelo ng makina. Kung ang linya ng produksyon ay humahawak ng mahahabang tubo, ang magagamit na drawing stroke at layout ng makina ay dapat na suriin nang magkasama sa halip na piliin ang drawbench mula sa lakas na kapasidad lamang.
Ang bilis ng pagguhit ay nakakaapekto sa cycle time, ngunit ang maximum na bilis ay hindi nangangahulugang ang pinakamahusay na setting ng produksyon para sa bawat tubo. Ang pag-uugali ng materyal, pagpapadulas, tooling, pagbabawas, at mga kinakailangan sa ibabaw ay maaaring matukoy ang praktikal na bilis ng pagpapatakbo.
Ang Pipe Hydraulic Cold Drawing Machine ay maaaring i-configure ayon sa kinakailangang paraan ng pagpapatakbo at dami ng produksyon. Ang mga kontrol ng PLC at HMI ay namamahala sa pagkakasunud-sunod ng pagguhit, paggalaw ng karwahe, pagbabalik stroke, mga parameter ng pagpapatakbo, at katayuan ng makina. Maaaring isaalang-alang ang karagdagang kagamitan sa paghawak ng tubo kapag ang paglo-load, pagbabawas, o paulit-ulit na mga ikot ng produksyon ay lumilikha ng bottleneck.
Nagbibigay ang FangRong ng mga hydraulic drawbench sa iba't ibang klase ng puwersa. Ipinapakita ng talahanayan sa ibaba ang ibinigay na data ng serye ng FR. Ang aktwal na pagsasaayos ay dapat kumpirmahin laban sa materyal ng tubo ng customer, mga sukat, paraan ng pagguhit, at mga kinakailangan sa produksyon.
| Modelo | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Max. Lakas ng Pagguhit (kN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Bilis ng Pagguhit (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Epektibong Haba ng Tapos na Pipe (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Tapos na Pipe OD Range (mm) | φ5 max | φ25 max | φ50 max | φ60 max | φ70 max | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Max. Tapos Pipe Wall Thickness (mm) | 1.5 | 2 | 3 | 4 | 5 | 6 | 8 | 10 |
| Pangunahing Silindro ng Langis (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70*3200 | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Bilang ng Hydraulic Stations | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Presyon sa Paggawa (MPa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Max. Presyon ng System (MPa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Pangunahing Oil Pump (Manual Variable Plunger Pump) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Pangunahing Motor (kW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Mga Dimensyon ng Balangkas W×H×L (m) | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.1*1.2*20 | 1.2*1.3*25 | 1.3*1.4*25 |
| Timbang (t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Tala ng pagtutukoy:Ang mga halaga sa itaas ay mula sa ibinigay na talahanayan ng modelo ng FR at ibinigay para sa sanggunian. Ang mga sukat ng panghuling makina, kapasidad ng puwersa, tooling, pagsasaayos ng haydroliko, at mga parameter ng pagpapatakbo ay nakumpirma ayon sa aktwal na proseso ng tubo.
Maaaring gamitin ang malamig na pagguhit upang kontrolin ang panlabas na diameter, kapal ng pader, at panloob na sukat ng mga tubo na ginagamit para sa mga cylinder barrel at mga kaugnay na bahagi. Ang kinakailangang paraan ng pagguhit ay nakasalalay sa mga kinakailangan sa dimensyon bago i-honing o machining.
Ang Pipe Hydraulic Cold Drawing Machine ay maaaring magproseso ng mga tubo ng bakal para sa mga mekanikal na bahagi, kagamitang pang-industriya, mga bahagi ng istruktura, mga heat exchanger, at iba pang mga application na nangangailangan ng mga kontroladong sukat ng tubo.
Maaaring iguhit ang mga tubong tanso at tanso para sa dimensional na kontrol sa HVAC, pagpapalamig, mga heat exchanger, mga bahagi ng pagtutubero, at mga de-koryenteng aplikasyon. Ang naaangkop na tooling at bilis ng pagguhit ay nakasalalay sa detalye ng materyal at tubo.
Ginagamit ang pagguhit ng aluminum tube kung saan kinakailangan ang mga kinokontrol na dimensyon at magaan na tubular na seksyon, kabilang ang mga napiling automotive, heat exchanger, at mga pang-industriyang application.
Ang titanium, nickel alloy, at iba pang espesyal na metal ay nangangailangan ng mga parameter ng proseso na tumugma sa kanilang lakas at pag-uugali ng pagpapapangit. Ang kapasidad ng makina, paraan ng pagguhit, tooling, at iskedyul ng pagbabawas ay dapat na kumpirmahin mula sa aktwal na grado ng materyal at mga sukat ng tubo.
Bago ang paggawa, sinusuri ng FangRong ang materyal ng tubo, mga papasok na sukat, natapos na mga sukat, paraan ng pagguhit, mga kinakailangan sa pagbabawas, haba ng tubo, puwersa ng pagguhit, at target ng produksyon. Tinutukoy ng mga parameter na ito ang hydraulic system, kapasidad ng silindro, pag-aayos ng tool, stroke ng makina, at pagsasaayos ng kontrol.
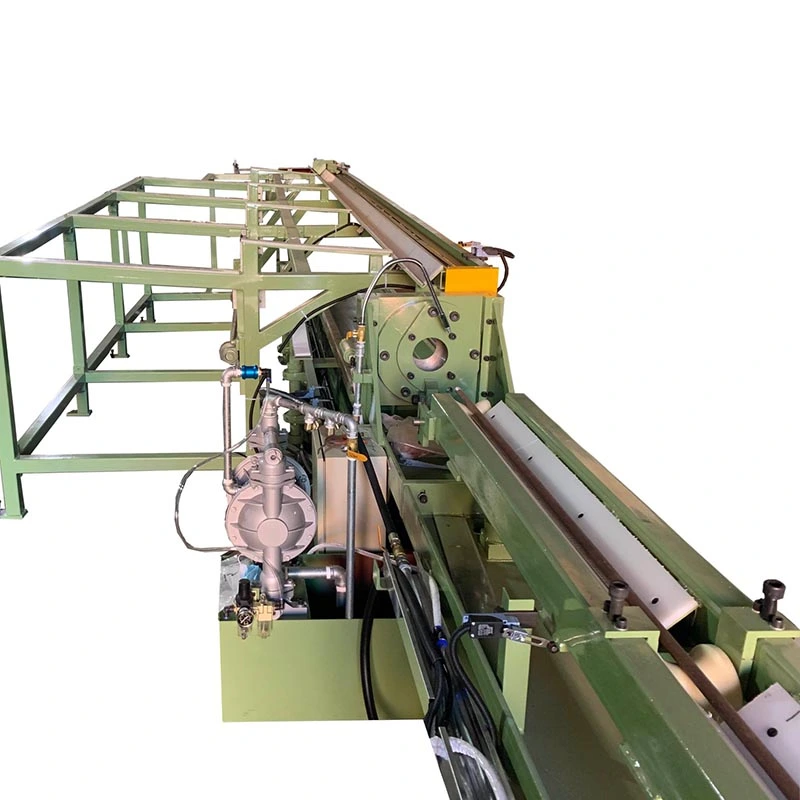
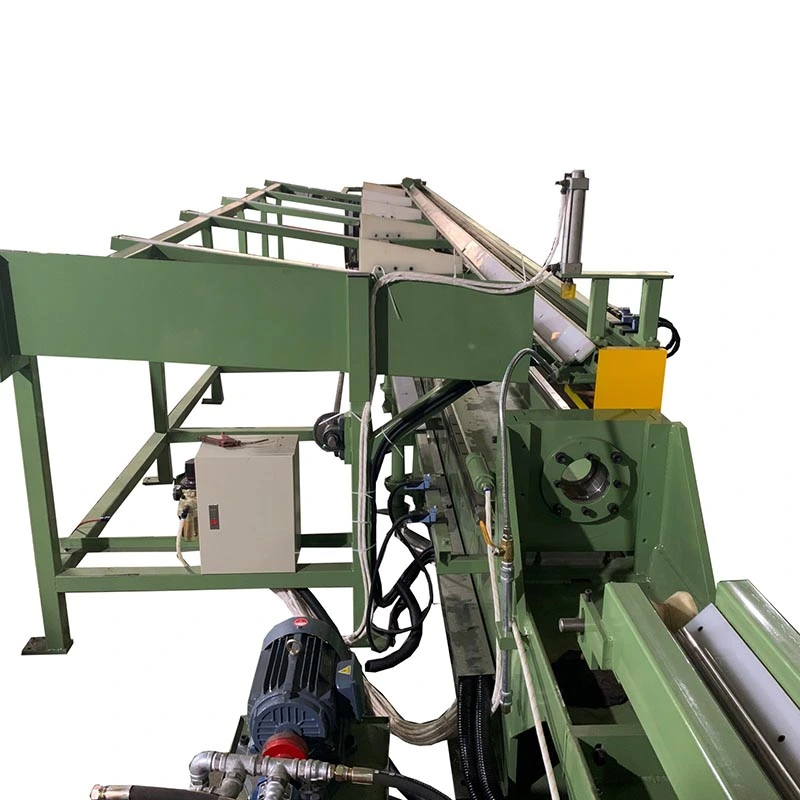
Ang machine frame, guide rails, drawing carriage, cylinder mounting structure, at die holder ay machined at binuo ayon sa disenyo ng kagamitan. Sinusuri ang pagkakahanay ng guide rail dahil direktang nakakaapekto ang paggalaw ng karwahe sa ugnayan sa pagitan ng tube at drawing tooling.
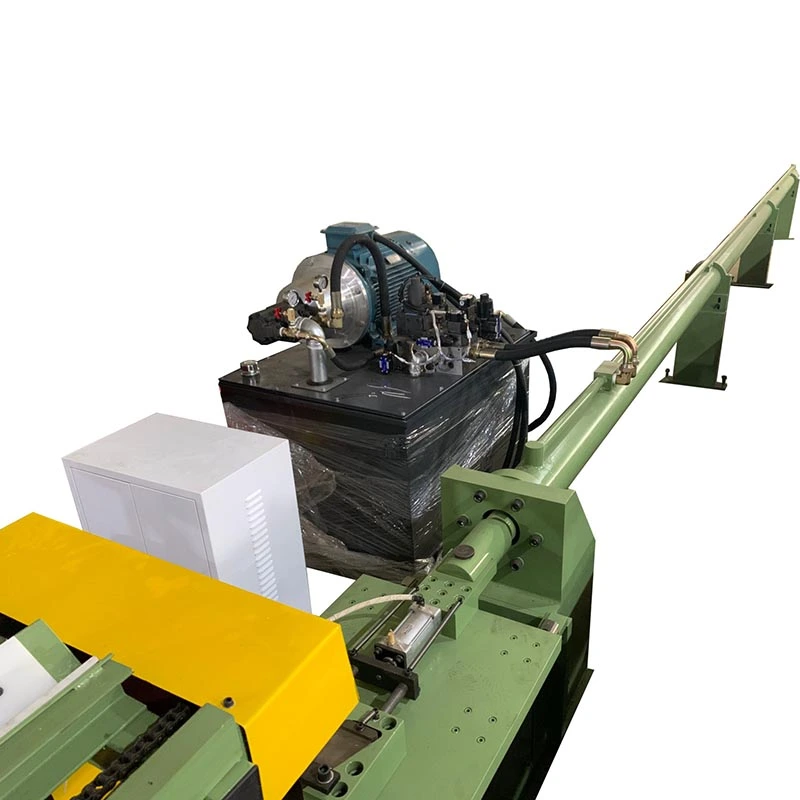
Ang hydraulic power unit, pangunahing silindro, mga balbula, pipeline, at mga kaugnay na bahagi ay sinusuri sa panahon ng pagpupulong at pagkomisyon. Ang hydraulic pressure, cylinder movement, valve response, at operating stability ay kasama sa machine test.
Ang control system ay na-configure para sa mga napagkasunduang function ng makina. Sinasaklaw ng lohika ng PLC at mga setting ng HMI ang pagpapatakbo ng pagguhit, paggalaw ng karwahe, pagbabalik ng stroke, mga mode ng pagpapatakbo, at nauugnay na impormasyon sa katayuan ng makina.
Ang nakumpletong makina ay sumasailalim sa walang-load na operasyon na sinusundan ng pagsubok sa pagkarga ayon sa napagkasunduang teknikal na mga kinakailangan. Ang mekanikal na paggalaw, haydroliko na pagganap, mga kontrol sa kuryente, mga function ng pagguhit, at mga function na nauugnay sa kaligtasan ay sinusuri bago ipadala.
Ang FangRong ay nakikibahagi sa pagmamanupaktura ng cold drawing equipment mula noong 1998. Sinasaklaw ng hanay ng kagamitan nito ang mga hydraulic cold drawing machine kasama ang mga kaugnay na kagamitan sa pagpoproseso ng tubo at bar.
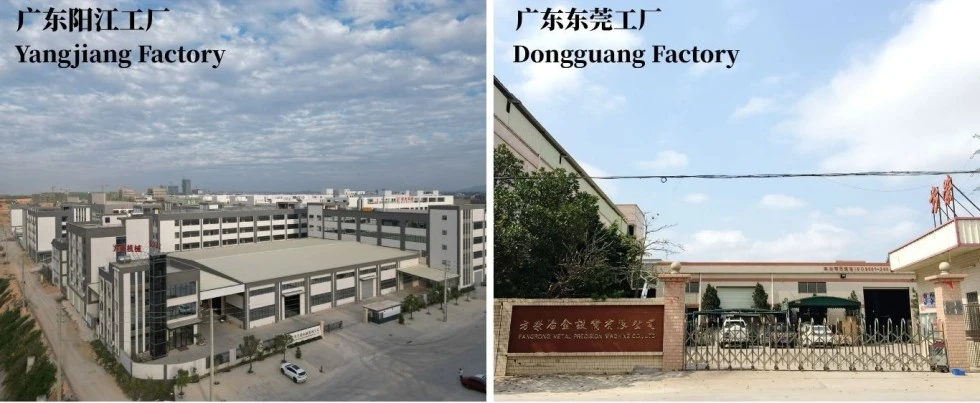
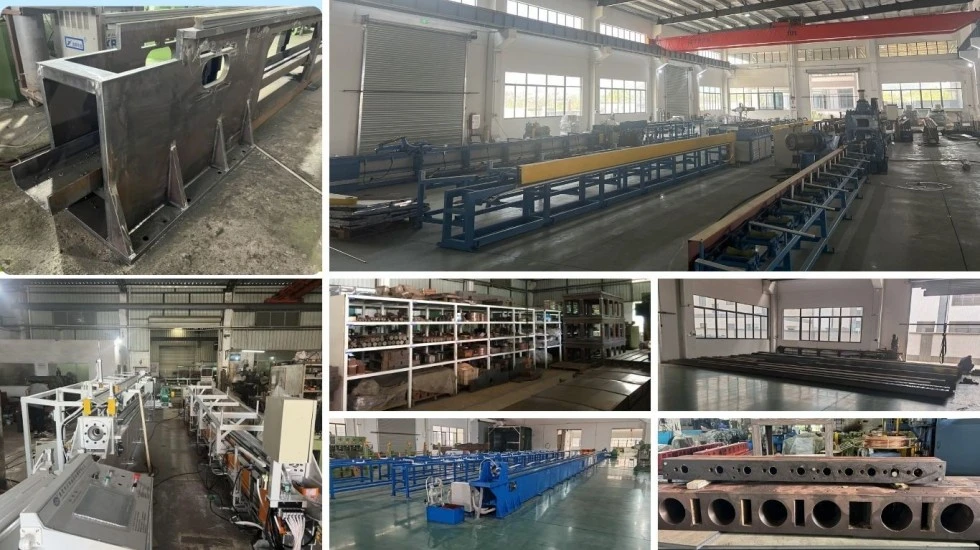
Ang kumpanya ay nagpapatakbo ng mga pasilidad sa pagmamanupaktura sa Dongguan at Yangjiang, Guangdong, na may produksyon na sumasaklaw sa mechanical fabrication, machining, hydraulic assembly, electrical integration, machine assembly, at testing. Ang taunang kapasidad ng produksyon ay lumampas sa 650 na makina.
Para sa mga proyektong nangangailangan ng higit sa isang drawbench, ang linya ng produksyon ay maaaring planuhin sa paligid ng mga proseso tulad ng pagturo, pagguhit, pagwawasto, pagputol, at chamfering ayon sa natapos na mga kinakailangan sa tubo.
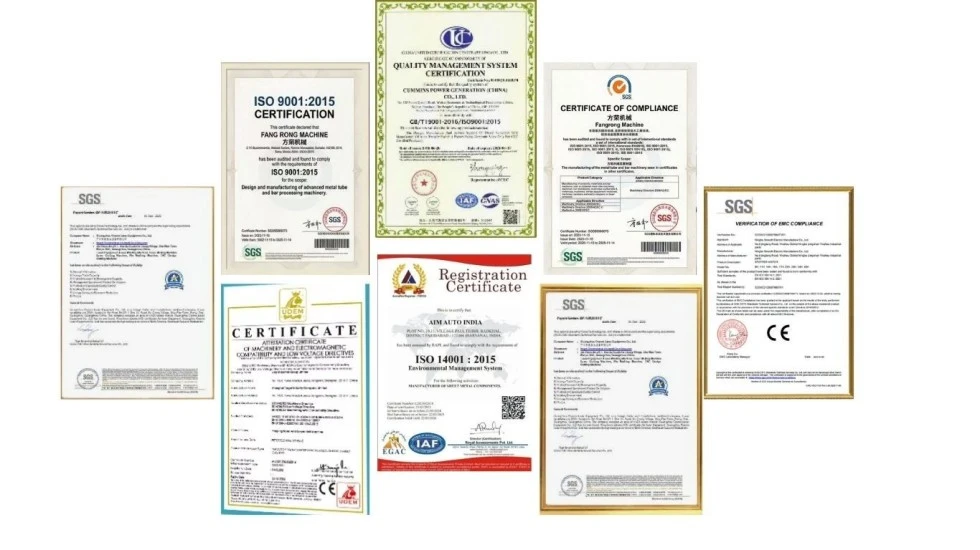
Ang sistema ng pamamahala ng kalidad ng FangRong ay sertipikado saISO 9001:2015, Certificate No.UQ231211R1.
Ang Pipe Hydraulic Cold Drawing Machine ay binibigyan ng CE marking batay sa naaangkop na Machinery Directive 2006/42/EC na kinakailangan. Ang panghuling pagsasaayos ng kaligtasan ay nakumpirma ayon sa disenyo ng makina at patutunguhan na merkado.
Ang SGS inspeksyon ay maaaring magbigay ng karagdagang independiyenteng opsyon sa inspeksyon para sa mga customer na nangangailangan ng third-party na pag-verify bago ipadala.
Ang FangRong ay nag-uulat ng higit sa 130 mga patent, kabilang ang 32 mga patent ng pag-imbento at higit sa 100 mga patent ng modelo ng utility. Ang mga numero ng kinatawan ng patent ay kinabibilangan ng 2013207829011, 2008300532117, at ZL2015 2 0842922.7.
Para sa panipi at pagpili ng makina, dapat ibigay ng mga customer ang materyal at grado ng tubo, papasok na OD at kapal ng pader, tapos na OD at kapal ng pader, haba ng tubo, kinakailangang paraan ng pagguhit kung alam, inaasahang dami ng produksyon, at magagamit na mga kondisyon ng pagawaan.
MOQ: 1 set.
Para sa quantity-based na pagbili, maaaring isaayos ang quotation gaya ng sumusunod:
1 set:Karaniwang panipi ng proyekto batay sa napiling modelo at pagsasaayos.
2–4 na set:Available ang pagpepresyong nakabatay sa dami pagkatapos ng kumpirmasyon ng modelo at configuration.
5+ set:Sipi ng proyekto o dami batay sa kabuuang kinakailangan ng kagamitan.
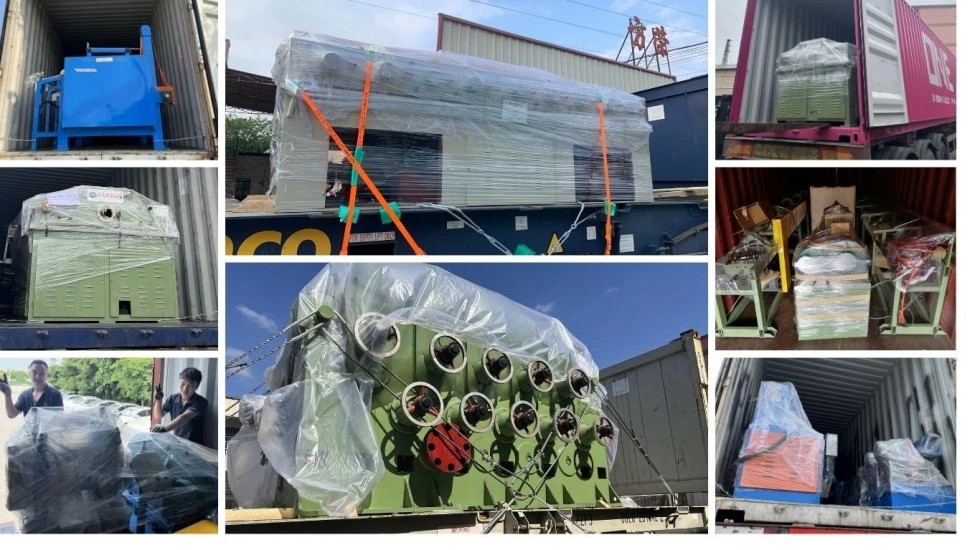
FOB China loading port.Ang partikular na departure port, pag-aayos ng pag-iimpake, at mga sukat ng pagpapadala ay nakumpirma sa komersyal na panipi ayon sa panghuling configuration ng makina.
Karaniwang pagkakasunud-sunod:humigit-kumulang 30–60 araw para sa FR-16 hanggang FR-100 na kagamitan sa klase, napapailalim sa panghuling pagsasaayos.
Malaki o naka-customize na order:humigit-kumulang 90–120 araw para sa mas malalaking modelo o proyektong kinasasangkutan ng espesyal na automation.
Pinabilis na order:ang mas maikling paghahatid ay maaaring posible depende sa kapasidad ng produksyon at pagkakaroon ng bahagi. Ang nakumpirma na petsa ng paghahatid ay dapat na nakasaad sa mga dokumento ng order.
Pagbabayad:30% na deposito at 70% na balanse bago ipadala pagkatapos ng factory acceptance testing (FAT).
Warranty:12 buwan mula sa pagkomisyon, napapailalim sa napagkasunduang mga tuntunin ng warranty.
Magsimula sa materyal ng tubo, papasok na OD at kapal ng pader, tapos na OD at kapal ng pader, haba ng tubo, kinakailangang pagbawas, at target ng produksyon. Ang mga parameter na ito ay ginagamit upang matukoy ang kinakailangang puwersa ng pagguhit, machine stroke, tooling method, at hydraulic configuration.
Ang sinking drawing ay hindi gumagamit ng panloob na plug at pangunahing kinokontrol ang panlabas na diameter. Ang pagguhit ng plug ay nagpapakilala ng panloob na tooling upang kontrolin ang bore at kapal ng dingding. Ang nakapirming plug, floating plug, at mga paraan ng gumagalaw na mandrel ay nagbibigay ng iba't ibang antas ng internal na dimensional na kontrol.
Ang lakas ng pagguhit ay nakasalalay sa lakas ng materyal, mga sukat ng tubo, lugar ng pagbabawas, geometry ng die, friction, pagpapadulas, bilis ng pagguhit, at ang napiling tooling. Samakatuwid, ang tube OD lamang ay hindi sapat para sa pagtukoy ng kapasidad ng makina.
Oo, sa kondisyon na ang kapasidad at tooling ng Pipe Hydraulic Cold Drawing Machine ay angkop. Ang carbon steel, hindi kinakalawang na asero, tanso, aluminyo, tanso, titanium, at iba pang mga haluang metal ay maaaring mangailangan ng iba't ibang mga parameter ng pagguhit, tooling, at mga iskedyul ng pagbabawas.
Ang bilang ng mga pass ay depende sa kabuuang pagbawas, mga katangian ng materyal, pinapayagang pagbabawas bawat pass, paraan ng pagguhit, at panghuling dimensyon. Ang mas malalaking kabuuang pagbawas ay karaniwang nahahati sa maraming pass upang mapanatili ang proseso sa loob ng angkop na mga kondisyon sa pagbuo.
Oo. Depende sa tapos na produkto, ang drawing machine ay maaaring isama sa mga proseso tulad ng pagturo, pagtuwid, pagputol, at chamfering. Ang pagsasaayos ng linya ay dapat matukoy mula sa kinakailangang daloy ng produksyon at paraan ng paghawak ng tubo.
Maaari silang iproseso kapag ang kalidad ng hinang, kondisyon ng tubo, materyal, sukat, at kinakailangang pagbawas ay angkop para sa malamig na pagguhit. Ang kondisyon ng papasok na tubo ay dapat suriin bago kumpirmahin ang proseso ng pagguhit.
Ibigay ang materyal at grado ng tubo, papasok na OD at kapal ng pader, tapos na OD at kapal ng pader, haba ng tubo, paraan ng pagguhit kung alam, kinakailangang output, bilang ng mga pass kung itinatag, at mga kinakailangan sa automation. Ang mga sukat ng workshop at impormasyon ng power supply ay kapaki-pakinabang din para sa panghuling pagpaplano ng makina.
Address
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel